 EN

RF-koaksiaaliliittimien tyypit: Täydellinen yleiskatsaus
2026/09/10
Tutustu RF-koaksiaaliliittimien luokkiin tämän liittimen yleiskatsauksen kautta. Vertaa SMA-, BNC-, N-tyyppisiä ja antenniliittimiä järjestelmäsuorituksesi parantamiseksi.
2026/09/01
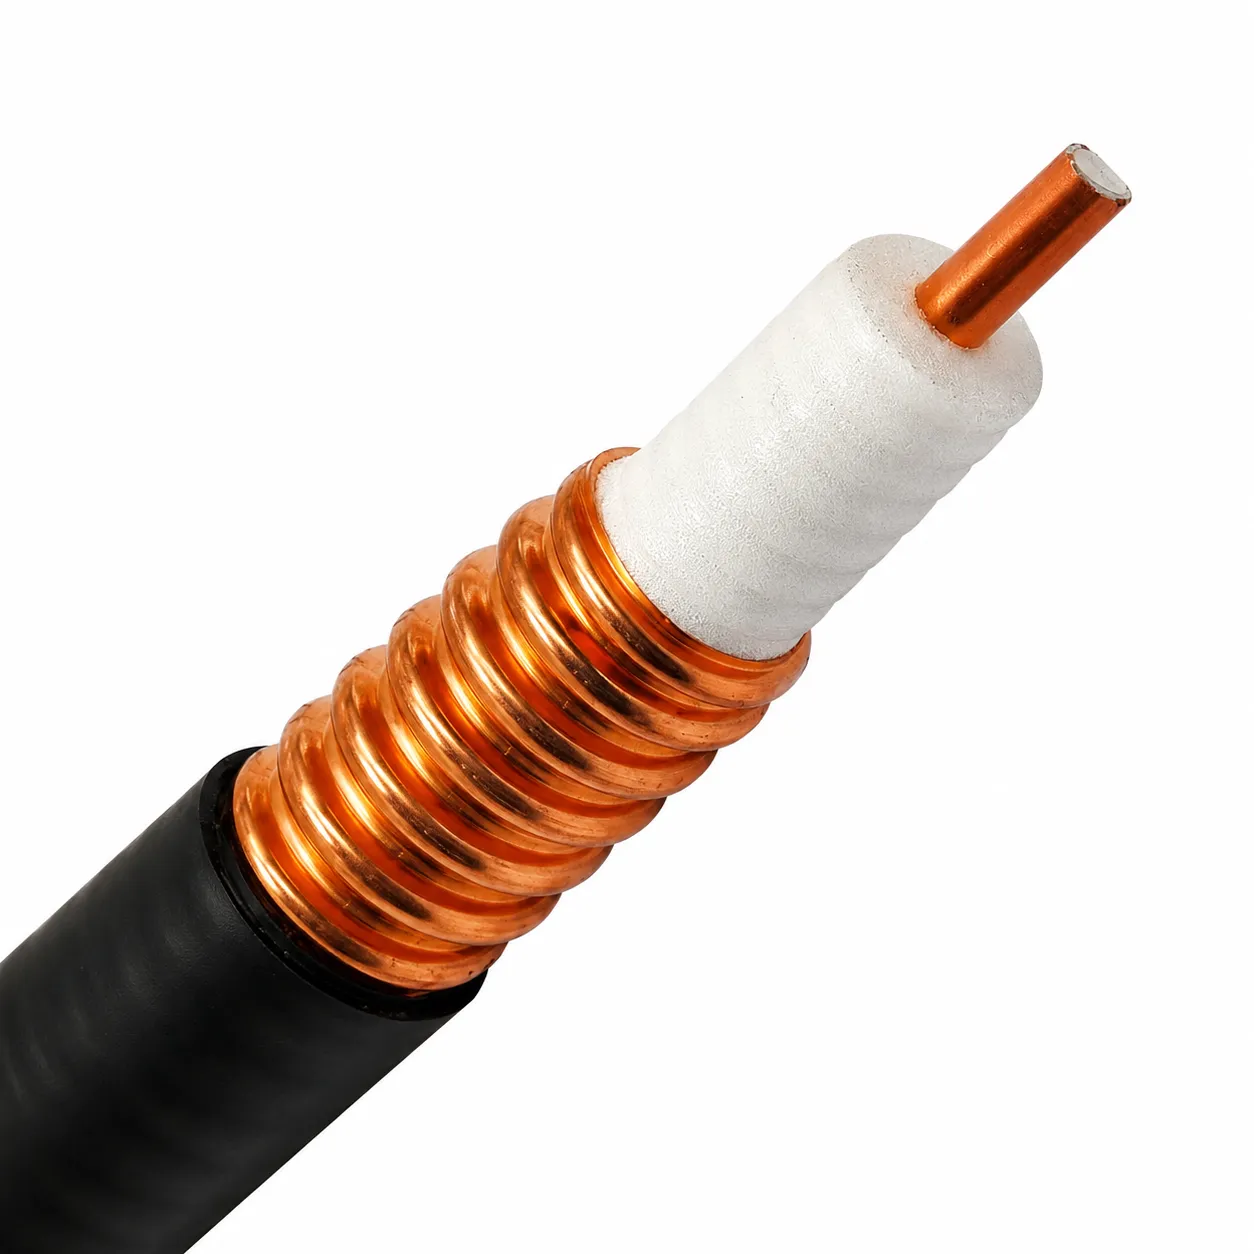
Luotettavan koaksiaalisten hyppylankojen tehtaan löytäminen on yksi tärkeimmistä vaiheista, kun rakennetaan tietoliikenneverkkoja, lähetyksentekolaitteita tai nykyaikaisia teollisia langattomia järjestelmiä. Yksikin huonosti kokoonpannut RF-kaapelikoko voi aiheuttaa epäsäännöllisiä signaalikatoja, korkean jännitteellisen seisovan aallon suhteen (VSWR) tai suuria tehon heijastuksia, jotka vahingoittavat kalliita lähetin-vastaanottimia. Näiden komponenttien hankinta maailmanlaajuisesti vaatii, että katsoo paljon pidemmälle kuin pelkät myyntilistojen hinnat.
Laitteiston hankintatiimit tarvitsevat selkeää ymmärrystä tuotantokapasiteetista, tehdasten sertifiointistandardeista, testausprotokollista ja pienimmän tilausmäärän (MOQ) joustavuudesta. Yhteistyö erikoistuneen koaksiaalisen hyppypätkän valmistajan kanssa takaa, että jokainen räätälöity kokoonpano täyttää tiukat sähköiset ja mekaaniset vaatimukset ennen tehdasalueen jättämistä. Ymmärrys siitä, kuinka huippuluokan valmistustehdasten hallinnoivat näitä prosesseja, auttaa hankintajohtajia suojaamaan projektien aikatauluja ja kenttäsuorituskykyä.
Pienimmän tilausmäärän kynnysten navigointi aiheuttaa usein kitkaa varhaisessa prototyyppivaiheessa tai erikoistettujen verkkojen käyttöönotossa. Joustava koaksiaalinen hyppypätkä -tehdas ymmärtää, että käytännön käyttöönottoaikataulut vaihtelevat suuresti, ja tasapainottaa skaalautuvaa suurtehoista tuotantoa pienempien erien tilausten tukemiseen.
Tuotantoasetukset sopeuttavat yleensä vähimmäistilausmääriä (MOQ) ja valmistusikkunoita komponenttien saatavuuden, kaapelien monimutkaisuuden ja erityisliitäntävaatimusten perusteella:
| RF-koontiprofiili | Tyypillinen MOQ-väli | Keskimääräinen tuotannon läpimenoaika | Koontimuokkaustason syvyys |
| Standardit RG-sarjan koaksiaalijumperit | 100–500 kpl | 7–15 arkipäivää | Alhainen (standardiliittimet) |
| Pienihäviöiset LMR-kaapelikoontiyksiköt | 200–500 kpl | 10–20 arkipäivää | Keskitasoinen (erikoispituudet/tiivistys) |
| Moniakseliset mukautetut kaapelikulut | 100–300 kpl | 10–18 arkipäivää | Korkea (monimutkainen reititys) |
| Erikoistuneet koaksiaaliyhteysliittimet ja sovittimet | 200–500 kpl | 15–25 arkipäivää | Korkea (hybridiliittimet) |
| Sotilaallisen ja avaruusteknologian luokan hyppypätkät | 50–200 kpl | 20–40 arkipäivää | Erittäin korkea (sotilasstandardien vaatimukset) |
Liiallisten alustavien tilausmäärien vaatiminen ilman pienimuotoisia näyteerien tarjoamista viittaa usein jäykkyyteen valmistusmallissa. Soveltuva koaksiaalinen hyppypaikka -tehdas toimii ostotoiminnon tiimoilla ja tarjoaa pieniä alustavia näyteerien sarjoja vektoriverkkoanalysaattorin (VNA) validointia varten ennen täysmittaisten volyymierien käynnistämistä.
Objektiivinen validointi alkaa kansallisten standardien noudattamisen tarkistamisesta. Toimittajan virallinen tehtaan sertifiointiluettelo tarjoaa täydellistä läpinäkyvyyttä laadunvalvonnasta, materiaaliturvallisuudesta ja standardoiduista kokoonpanomenetelmistä.
ISO 9001 toimii yleismaailmallisena perustana kaikille korkean luotettavuuden koaksiaalisten hyppypätkien valmistuslaitoksille. Tämä kehys osoittaa, että tehdas pitää kirjaa täysin dokumentoiduista komponenttien jäljitettävyyksistä, noudattaa standardoituja puristus- ja kiinnitysmenettelyjä sekä käyttää rakennettuja jatkuvan parantamisen työnkulkuja. Pyydä aina ajantasaisia asiakirjoja suoraan tehtaan sertifiointitiedostosta varmistaaksesi nykyisen akkreditoinnin.
Langattoman infrastruktuurin laitteiden toimittaminen eurooppalaisiin tai pohjoisamerikkalaisiin markkinoihin tekee RoHS- (vaarallisten aineiden käytön rajoittaminen) ja REACH-vaatimusten noudattamisesta pakollista. Kelpaa koaksiaalisten hyppypätkien valmistuslaitos pitää tiukkaa valvontaa raaka-ainetoimittajistaan, mikä takaa, että keskusnippujen, ulkopintojen, eristeiden ja tinan seosten sisältö pysyy hyvin turvallisella ympäristörajalla esimerkiksi lyijyn ja kadmiumin osalta.
Sisäisiin langattomiin asennuksiin, jakeluantennijärjestelmiin (DAS) ja rakennusten infrastruktuuriin käytetään pakollisesti UL-luokiteltuja eristettyjä kaapeleita. UL:n palonkestävyys- ja savunmuodostusvaatimusten noudattaminen varmistaa, että lopullinen RF-kaapelikokoelma täyttää tiukat kaupallisten rakennusten rakentamismääräykset ja kunnalliset turvallisuusohjeet.
IPC/WHMA-A-620 -standardi määrittelee tiukat hyväksyntäkriteerit kaapelien ja johdinryhmien valmistukseen. Tämän ohjeiston mukaan koulutettujen valmistuslaitosten on noudatettava tarkkoja standardeja eristeen poistamiseen, keskisuojan kiinnitykseen, suojahilasin krimpaukseen ja vetovastuun suojaavan kutistusputken lämpökäsittelyyn.
Ensimmäisen luokan komponenttien suorituskyky perustuu kattaviin testausmenettelyihin tuotannon jokaisessa vaiheessa. Lopullisiin kaapelikokoelmiin integroidut huippuluokan koaksiaaliliittimet ja sovittimet on testattava automaattisesti, jotta kenttävikojen esiintyminen estetään.
Vektoriverkkomittarin (VNA) testauksen
VSWR:n ja takaisinheijastuksen tarkistaminen koko tarkoitetulla toiminta-alueella – yleensä 1 MHz–18 GHz – on ehdoton vaatimus. Erillinen erätestaus vahvistaa, että signaalin heijastuminen pysyy tiukkojen rajalukujen alapuolella.
Liitännän vaimennustestaus
Signaalin vaimentumisen mittaaminen koko kaapelipituudelta varmistaa, että dielektriset tappiot pysyvät hyvin sisällä järjestelmän sallituissa rajoissa, mikä säilyttää kokonaisen signaalin voimakkuuden laajalla taajuusalueella.
Dielektrisen kestävyysjännitteen (DWV) tarkistaminen
Kokoonpanojen altistaminen korkealle jännitteelle varmistaa dielektrisen eristyksen eheytet, mikä estää sisäisiä sähköisiä kaaria korkeatehoisten siirtojen aikana.
100 % jatkuvuus- ja oikosulkutarkastus
Jokaisen valmiin RF-kaapelikokoonpanon on läpäistävä automatisoidut pinni-pinni-jatkuvuus- ja maadoitussuojan eristystarkastukset ennen pakkaamista, mikä takaa nollan oikosulkuja suoraan laatikosta otettaessa.
Mekaaninen pidätys ja mekaaninen vetotestaus
Koottujen kaapeliliitosten altistaminen fyysiselle irrotusvoimalle varmistaa puristusletkun vakauden ja fyysisen jännityksenkestävyyden suurten fyysisten kuormien alla.
Ympäristökestävyystestaus
Näyteerien altistaminen lämpötilan vaihtelulle, kosteuskaappeille ja jatkuvalle suolapirskeelle osoittaa sääkestävyyden vaativissa ulkoisissa ympäristöissä, kuten rannikolla sijaitsevissa matkapuhelintornissa.
Toimintaketjun kumppanin valinta edellyttää todellisen kyvyn arviointia paperilla annettujen lupauksien sijaan. Merkittävän langattoman infrastruktuurin laajentumisen yhteydessä alueellisten tornipaikkojen osalta projektinjohtajat arvioivat useita mahdollisia valmistuskumppaneita täyttääkseen suuren määrän hyppypätkäkaapeleita koskevat vaatimukset.
Yksi vaihtoehto säilytti perustason ISO-yhteensopivuuden, mutta ei voinut toimittaa eräkohtaista RoHS-testausdokumentaatiota. Toinen toimittaja tarjosi voimassa olevia tehdasvarmenteita, mutta asetti kovia 1 000 kappaleen vähimmäistilausmääriä (MOQ) mukautettuihin pituuksien konfiguraatioihin, mikä hidasti alustavia kenttäkokeita. Kolmas ehdokas – Worldpeak – tarjosi täyden ISO 9001-sertifioidun laadunhallinnan, täydellisen RoHS-yhteensopivuuden, joustavat alustavat näytetilauksen MOQ-ehdot alkaen 200 kappaleesta ja toimitti yksilölliset VNA-testiraportit jokaisen erän mukana.
Toimittajan valinta, joka pystyi tarjoamaan kohtalaisen tilausmäärän joustavuutta sekä sertifioituja testituloksia, mahdollisti projektinsuunnittelijoiden tarkistaa skannausmittaukset kentällä ennen massatuotannon tilausten aloittamista. Alustava erä vahvisti, että VSWR-arvot pysyivät kohdealueen taajuuskaistoilla alle 1,2:1, ja luotettava 15 päivän valmistusaika varmisti, että torniasennusten aikataulut pysyivät suoraan aikataulussa.
Korkealaatuisen laitteiston hankinta luotettavalta koaksiaalipätkäkaapelitehtaalta on vain osa järjestelmän käyttöaikojen varmistamisesta; oikea asennuskäsittely on yhtä tärkeää. Liian pienet taivutussäteet tai liian suuri kiinnitysvoima liittimissä ovat edelleen yleisiä syitä heikentyneeseen RF-suorituskykyyn ulkoisissa solukkoverkoissa.
Teknikoiden on noudatettava valmistajan määrittelemiä taivutussäteitä tiukasti – erityisesti kun työskennellään uritettujen tai puoli-jäykkien kaapelityyppien kanssa – estääkseen sisäisen dielektrisen muodonmuutoksen. Lisäksi oikean kytkentämomentin käyttö kalibroitujen avainten avulla estää kierreosien repeämisen ja keskuspinnan vääntymisen koaksiaaliliittimissä ja -sovitinlaitteissa.
Vahvojen suhteiden rakentaminen kokemukseen perustuvien yhdistelmävalmistajien kanssa varmistaa pääsyn korkean suorituskyvyn komponentteihin, joiden toimitusketju on luotettava. Vakiintuneet tuotantolaitokset, kuten Worldpeak, hyödyntävät edistyneitä valmistuslinjoja, laajaa testausvarusteloa ja joustavia pienimmän tilauserän (MOQ) vaihtoehtoja luodakseen luotettavia koaksiaalisia liittimiä ja sovittimia sekä mukautettuja RF-kaapelikokoonpanoratkaisuja maailmanlaajuisesti telekommunikaatio-, lähetykse- ja teollisuussovelluksiin. Toimiminen sitoutuneen valmistuskumppanin kanssa takaa pitkäaikaisen signaalinkirkkauden, vahvan mekaanisen kestävyyden ja saumattoman verkon vakauden kaikissa asennuspaikoissa.
2026/09/10
Tutustu RF-koaksiaaliliittimien luokkiin tämän liittimen yleiskatsauksen kautta. Vertaa SMA-, BNC-, N-tyyppisiä ja antenniliittimiä järjestelmäsuorituksesi parantamiseksi.
2026/09/10
Tarkastele naispuolisten liittimien kiinnitystapoja. Vertaa päättö-, läpivienti- ja eristyslevyliitäntäsuunnitteluja, jotka sopivat PCB-integrointiin SMA-naispuolisilla liittimillä.
2026/09/10
Hallitse RF-siirtoliittimien valinta. Opettele, milloin käyttää T-jakaja-, putki- ja suoraviivaisia tyyppejä tai BNC–SMA-siirtoliittimiä testipenkkeihin ja BNC-RF-järjestelmiin.
2026/09/10
Tutustu RG8X-koaksiaalijumperikaapelien teknisiin tiedot, tappion kompromisseihin, liitinvalintoihin ja asennustekniikoihin alhaisen tappion koaksiaalijumperiasennuksia varten RF-viestinnässä.
2026/09/10
Opettele tehokkaita teräsvarastojen ruosteenestomenetelmiä, ihanteellisia ilmankosteustasoja ja suojausmenetelmiä kuumavalssattujen teräsrengasvarastojen suojaamiseksi.
2026/09/10
Opettele, kuinka koaksiaalinen liitin toimii, tutustu tynnyriliittimien tyyppeihin, signaalihäviöiden huomioon ottamiseen ja vertaa koaksiaalista USB-liitinrajapintaan.