 EN

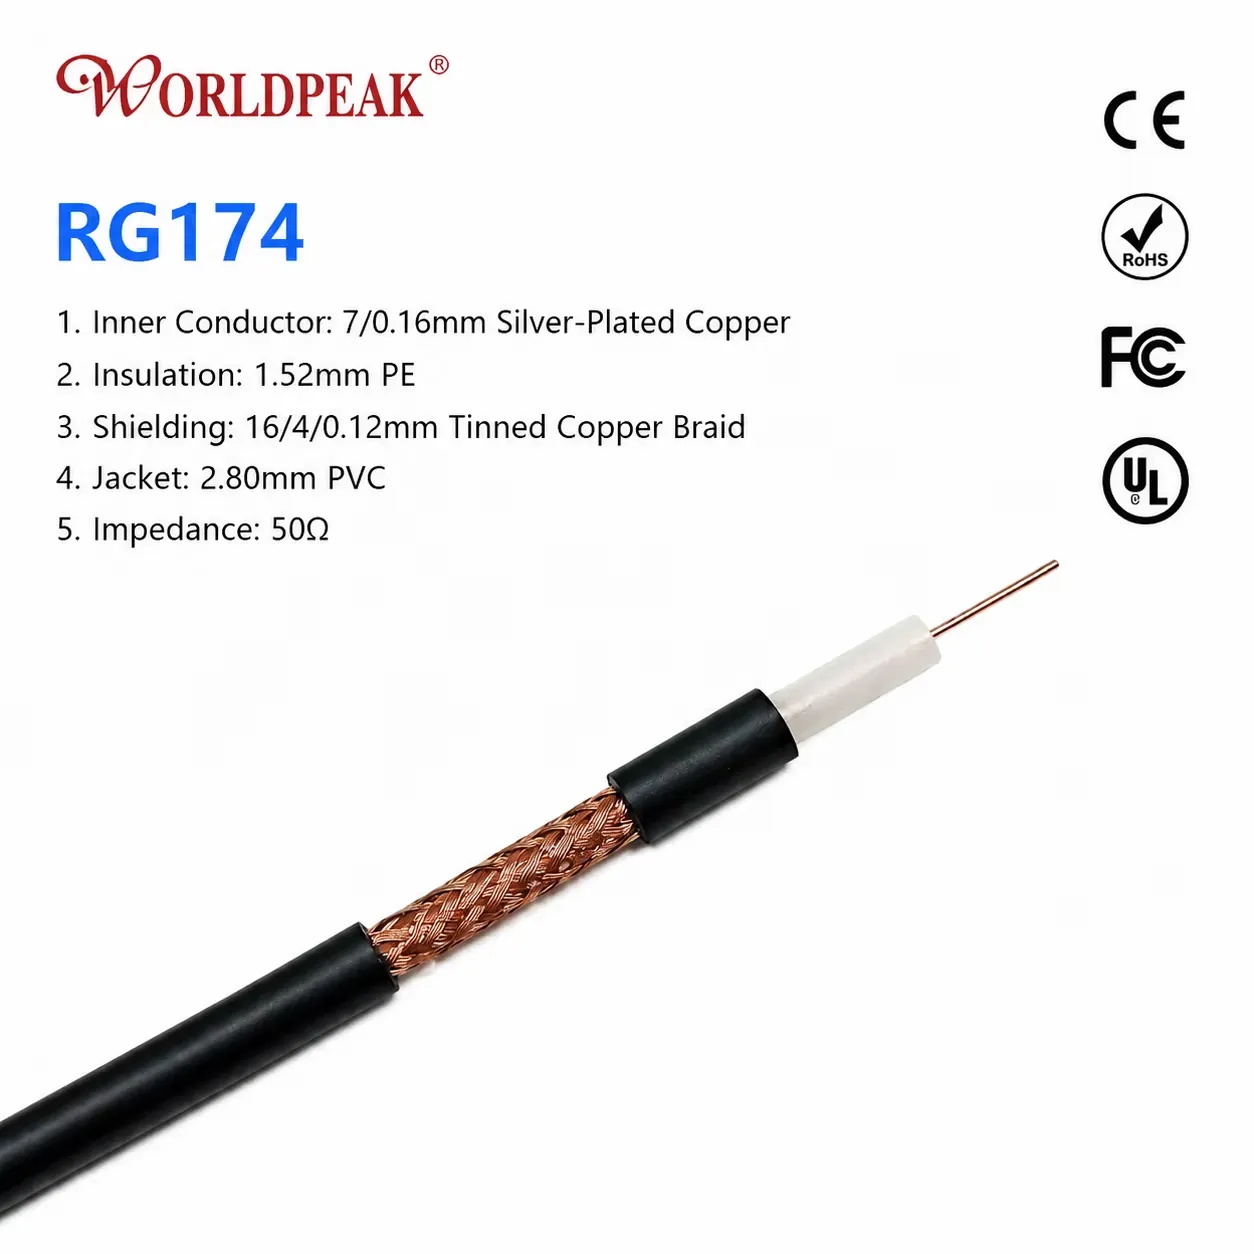
Acâble RG personnalisé commande semble souvent simple en apparence, mais des pièges techniques apparaissent rapidement lors de l’inspection du premier échantillon. Une longueur mesurée à partir d’un point de référence inapproprié, une interface de connecteur non vérifiée ou une spécification de test RF par balayage omise peuvent transformer une conception RF haute performance en un obstacle coûteux et retardé sur la ligne d’intégration. Pour les responsables achats B2B et les ingénieurs systèmes, l’achat d’un câble RG personnalisé n’est pas simplement une question de commander du câble coaxial au mètre. L’objectif principal est de définir un ensemble de câbles RF qui arrive validé électriquement, durable mécaniquement et entièrement conforme à la documentation système.
Lors de l’approvisionnement d’interconnexions RF spécialisées pour les infrastructures de télécommunications, les équipements de défense ou l’automatisation industrielle, des facteurs tels que les délais de livraison, la traçabilité au niveau des lots et la cohérence de phase d’un lot à l’autre sont aussi importants que le prix unitaire. Une demande de devis complète (RFQ) met en évidence les goulots d’étranglement techniques avant le démarrage de la production de masse. Cette discipline d’ingénierie devient critique lorsqu’un projet intègre, dans une même architecture système, des lignes d’alimentation longues et à faibles pertes, des sauteurs flexibles pour armoires et des types variés de connecteurs.
Définition du chemin du signal : au-delà des désignations de la famille RG
Bien que les désignations héritées « Radio Guide » fournissent une référence utile, un fiche technique RG 213 ou une cOAX RG 58 étiquette seule ne constitue pas une spécification technique complète. La construction physique, la couverture de blindage et les matériaux diélectriques varient d’un fabricant à l’autre.
-
Évaluation des câbles robustes :fiche technique RG 213 décrivent traditionnellement un câble à diélectrique en polyéthylène (PE) solide de 50 ohms, conçu pour une gestion de puissance élevée. Toutefois, les courbes d’atténuation exactes, les classifications ignifuges de la gaine, les pourcentages de recouvrement de tresse et les tolérances de température de fonctionnement doivent être vérifiés par rapport à la base de données officielle du fabricant avant toute spécification d’un fiche technique RG 213 câble.
-
Évaluation des interconnexions flexibles : Un joint standard cOAX RG 58 est utilisé pour les interconnexions flexibles de 50 ohms, mais la variante exacte de cOAX RG 58 diélectrique (PE solide ou mousse fouettée) détermine les pertes d’insertion, le seuil de puissance et le rayon de courbure dynamique minimal du câble.
-
Évaluation des lignes à haute impédance : Un lien vidéo ou large bande spécifiant rG 11 U nécessite une clarification explicite, car rG 11 U représente une architecture de câble de 75 ohms. L’application d’un rG 11 U une spécification sans vérification de l'impédance entraîne des réflexions inadaptées dans les équipements RF de 50 ohms.
Pour construire un câble RG personnalisé , les équipes d'ingénierie doivent évaluer l'ensemble du trajet du signal : la plage de fréquences de fonctionnement, l'impédance nominale, la perte d'insertion maximale autorisée, la puissance d'entrée RF maximale, les contraintes physiques d'installation et les spécifications d'accouplement des connecteurs.
| Type de câble | Impédance nominale | Diélectrique principal | Diamètre extérieur (nominal) | Atténuation typique à 1 GHz | Principale application ciblée |
| RG 213 | 50 Ohms | Polyéthylène (PE) massif | 10,30 mm (0,405 po) | environ 23 dB / 100 mètres | Lignes d'alimentation lourdes, gestion de puissance élevée, tours extérieures |
| COAX RG 58 | 50 Ohms | PE ou PE moussé | 4,95 mm (0,195 po) | ~52 dB / 100 mètres | Fiches flexibles, acheminement interne dans les armoires, radio mobile |
| RG 11 U | 75 Ohms | Polyéthylène moussé | 10,30 mm (0,405 po) | ~15 dB / 100 mètres | Lignes vidéo 75 ohms à longue distance, distribution large bande |
Spécification technique et liste de contrôle
Avant de soumettre un câble RG personnalisé Demande de devis (RFQ) : publier un plan d’ensemble contrôlé. Votre plan technique doit, au minimum, définir les paramètres suivants :
-
Sélection du substrat du câble : Préciser le numéro de pièce exact du câble approuvé par le fabricant ou l’équivalent référencé. Préciser si une fiche technique RG 213 version de base, une construction souple cOAX RG 58 ou une structure de 75 ohms rG 11 U est requise, ainsi que la classification ignifuge de la gaine (par exemple LSZH, Plenum CMP).
-
Référence de longueur et tolérances : Définir la longueur totale finale de l’ensemble (OAL) avec les tolérances techniques acceptables (par exemple ±5 mm). Identifier clairement les points de référence : extrémité connecteur à extrémité connecteur, ferrule à ferrule ou plans de référence des contacts centraux.
-
Configurations des connecteurs : Indiquer la norme d’interface exacte (SMA, N-Type, BNC, TNC), le sexe, le placage des contacts (épaisseur d’or/argent), le placage du corps (tri-métal/nickel), la géométrie (droit ou angle droit) et le type de montage (à bride, sur panneau ou en ligne).
-
Limites électriques et essais RF : Spécifier la bande de fréquence, le coefficient de réflexion maximal (VSWR ou perte de retour), les seuils de perte d’insertion, les valeurs nominales continues de puissance RF, ainsi que les exigences d’appariement de phase ou de délai.
-
Résistance mécanique et environnementale : Documenter les rayons de courbure dynamique et statique minimaux, les seuils de force d’extraction des connecteurs, la protection contre les intrusions (IP67/IP68) et les plages de température de fonctionnement (-40 °C à +85 °C).
-
Documentation qualité et conformité : Préciser les livrables qualité requis, notamment la nomenclature (BOM) sous contrôle de révision, les rapports d’inspection du premier article (FAI), les normes de fabrication IPC/WHMA-A-620 et les certificats de conformité (CoC).
Qualification du fabricant et normes de contrôle qualité
Évaluer un câble RG personnalisé le fabricant exige l’examen de ses propres contrôles de processus internes plutôt que de se fier uniquement aux allégations marketing affichées. Les points de contrôle clés en matière de qualité de fabrication comprennent :
-
Dénudage automatisé et traitement de la tresse : Confirmer que le fournisseur utilise des équipements de dénudage rotatifs de précision afin de maintenir les dimensions de la tresse et du diélectrique sans entamer le conducteur central.
-
Vérification étalonnée du sertissage et de la soudure : Vérifier que les outils de sertissage sont étalonnés aux dimensions exactes des matrices du fabricant. Les joints soudés doivent respecter les normes IPC-J-STD-001 ou IPC/WHMA-A-620 Classe 3.
-
Équipement de test RF contrôlé : S’assurer que les postes de test finaux utilisent des analyseurs vectoriels de réseau (VNA) étalonnés pour effectuer, sur l’ensemble du spectre de fonctionnement, des balayages automatisés à 100 % des coefficients de réflexion (VSWR) et des pertes d’insertion.
-
Transfert des exigences qualité ISO : Confirmer que l’usine fonctionne dans le cadre d’un système de management de la qualité ISO 9001 actif, avec une traçabilité complète par lot, depuis la bobine de câble coaxial brute jusqu’à l’assemblage fini.
La capacité doit également être évaluée de façon systématique. Il convient de distinguer les délais de réalisation des prototypes techniques de la capacité de production en série. Veuillez fournir, à des fins d’analyse technique, les éléments suivants : revue technique, construction du prototype, approbation du premier article (FAI), approvisionnement des matières premières, assemblage en masse et libération finale par le contrôle qualité, afin d’établir un calendrier de production transparent.
Planification de l’acceptation et approbation du premier article
Les échantillons techniques constituent une étape clé de contrôle qualité pour les nouveaux câble RG personnalisé concepts. Lors de l’approbation du premier article, le dossier d’évaluation de l’échantillon doit inclure la révision du plan approuvé, les certificats des matières premières, les relevés dimensionnels et les balayages des essais VNA.
Définir un plan d’essais d’acceptation fondé sur le risque système :
-
essais de production à 100 % : Une inspection visuelle, des vérifications dimensionnelles mécaniques, une vérification de la profondeur des broches, un contrôle de continuité électrique et un essai de résistance continue doivent être effectués sur chaque ensemble.
-
Balayages des paramètres RF : Pour les applications haute fréquence, des essais à 100 % de coefficient de réflexion (VSWR) et de pertes d’insertion sont requis, accompagnés de rapports d’essais numérotés joints à chaque lot expédié.
-
Essais destructifs par lot : Des essais de résistance à l’arrachement, des analyses en coupe transversale de la hauteur de sertissage et des cycles de choc thermique doivent être effectués sur des échantillons de lot lors de la configuration initiale.
Les conceptions de système faisant référence à des câbles de saut spécialisés compacts peuvent consulter le
Regroupement de l’approvisionnement et de la documentation RF
Afin d’optimiser les achats, regrouper toutes les exigences techniques dans un seul ensemble documentaire contrôlé. Le plan câble RG personnalisé , les tolérances de longueur câble RG personnalisé et les limites d’essai câble RG personnalisé doivent être directement liées à la révision du bon de commande.
Lorsqu’on fait référence à un fiche technique RG 213 câble, joignez explicitement la fiche technique au dossier de demande de devis plutôt que d’utiliser une terminologie générique. Réévaluez votre sélection si les conditions d’exposition thermique ou les contraintes d’acheminement changent. Lors du déploiement d’un fiche technique RG 213 câble, vérifiez que le profil d’atténuation est compatible avec le budget de liaison de votre système. Enfin, lorsqu’un fiche technique RG 213 câble est requis, confirmez que l’impédance de 75 ohms correspond à l’architecture du système avant de lancer les commandes de production. cOAX RG 58 jumper, vérifiez que le profil d’atténuation est compatible avec le budget de liaison de votre système. Enfin, lorsqu’un cOAX RG 58 câble est requis, confirmez que l’impédance de 75 ohms correspond à l’architecture du système avant de lancer les commandes de production. rG 11 U câble est requis, confirmez que l’impédance de 75 ohms correspond à l’architecture du système avant de lancer les commandes de production. rG 11 U câble est requis, confirmez que l’impédance de 75 ohms correspond à l’architecture du système avant de lancer les commandes de production.
En instaurant un processus d’approvisionnement en boucle fermée — définissant le trajet du signal, verrouillant les révisions des plans, validant les échantillons FAI et imposant des tests VNA à 100 % — les équipes d’ingénierie et d’approvisionnement garantissent que chaque câble RG personnalisé câble assure des performances électriques prévisibles et une fiabilité mécanique à long terme.





