 EN

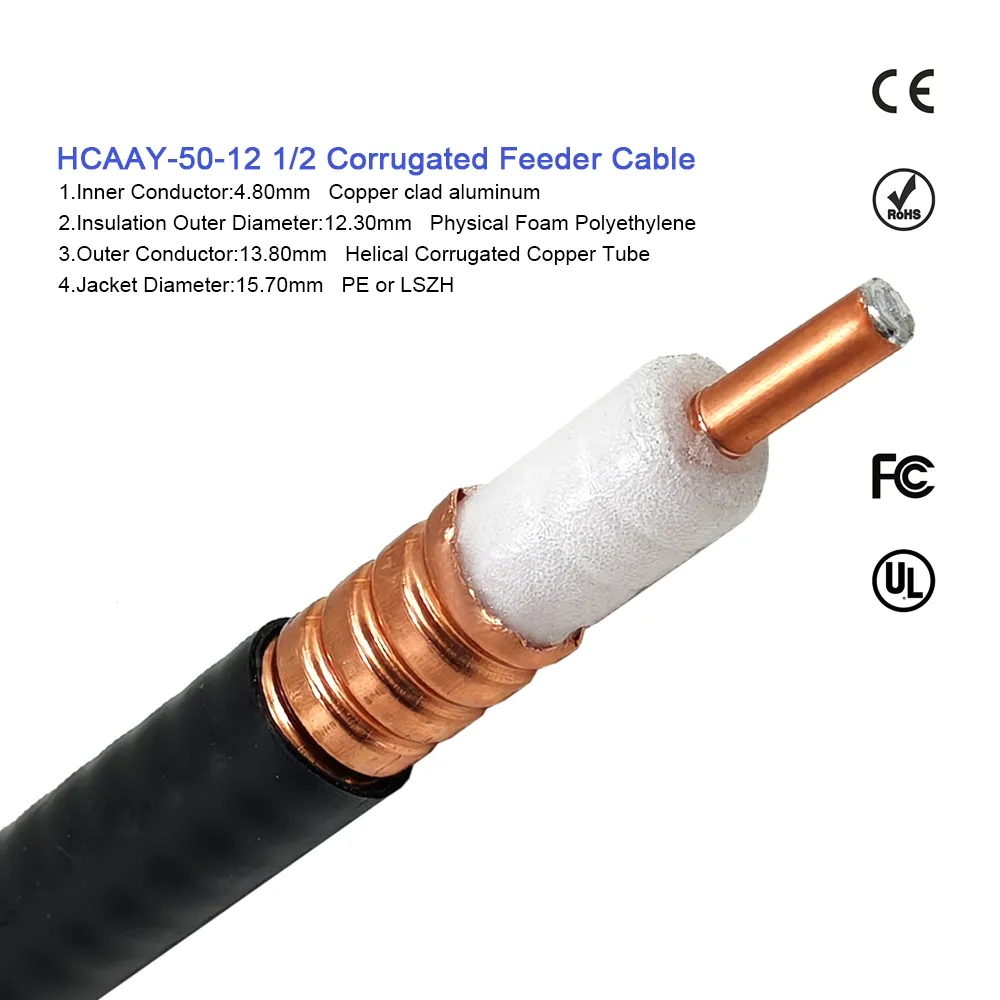
Dans un projet de construction de station de base télécom, un câble d’alimentation RF n’est pas simplement une longueur de câble coaxial équipée de connecteurs standard. Il constitue un pont de transmission critique reliant les unités radio distantes actives (RRU), les amplificateurs montés sur pylône (TMA), les systèmes d’antennes et les parafoudres contre les surtensions dues à la foudre. Pour satisfaire intégralement aux exigences rigoureuses des critères d’acceptation sur site, une personnalisation précise en mode ODM est indispensable. Les conditions sur site — notamment les rayons de courbure restreints dans les chemins de câbles, les contraintes d’encombrement sur les pylônes, l’exposition aux intempéries et la coexistence d’interfaces de connecteurs hétérogènes — ne correspondent que rarement aux configurations standard disponibles dans les catalogues.
Du point de vue des achats télécoms et du déploiement réseau, le recours fréquent à des câbles génériques figurant dans les catalogues entraîne souvent des retards coûteux lors de l’installation et des travaux de reprise sur site. Un ensemble de câbles d’alimentation mal spécifié peut provoquer des pertes d’insertion excessives, des pics de modulation d’intermodulation passive (PIM) ou une pénétration d’humidité aux interfaces exposées des tours. Travailler en partenariat avec un fournisseur spécialisé tel que WORLDPEAK garantit que chaque câble d’alimentation RF sur mesure est fabriqué conformément aux plans techniques précis, testé préalablement sur des analyseurs vectoriels de réseau (VNA) étalonnés et étiqueté pour une intégration fluide sur site.
Aligner les spécifications des câbles sur les normes de construction télécoms
Les normes de construction des stations de base sont définies par les opérateurs de télécommunications, les directives techniques relatives aux sites et les normes internationales sur les câbles, telles que la norme IEC 61196-9. Toutefois, se référer uniquement à une norme internationale ne suffit pas pour la mise en production d’un projet. Les responsables techniques doivent documenter explicitement, avant le début de la fabrication, les détails de la construction des câbles, les classes de résistance au feu des gaines, l’efficacité du blindage et les types d’interfaces des connecteurs.
Un processus efficace de personnalisation ODM transforme des exigences complexes liées aux sites en une fiche de fabrication soumise à un contrôle des versions. Cette fiche fige les paramètres physiques et électriques essentiels :
-
Taille exacte et géométrie du câble d’alimentation : Adapter les câbles coaxiaux à gaine corruguée de 1/2 po, 7/8 po ou 1-1/4 po aux limites d’atténuation du bilan de liaison et aux géométries des supports de cheminement.
-
Précision des interfaces et des polarités : Spécifier des connecteurs 7/16 DIN, 4.3-10 ou de type N, avec sorties droites ou à angle droit, adaptés aux ports des équipements radio.
-
Conformité du matériau de la gaine : Sélection du polyéthylène (PE) résistant aux UV pour les liaisons extérieures sur pylône ou de composés faible fumée zéro halogène (LSZH) pour les abris d’équipements intérieurs.
-
Protocoles d’acceptation traçables : Exigence de tests pré-expédition à 100 % pour le rapport d’ondes stationnaires (VSWR), la perte de retour et la perte d’insertion sur les bandes de fréquences cibles (p. ex., 698 MHz à 3800 MHz).
Comparaison technique : catalogue standard contre ensembles de câbles d’alimentation ODM personnalisés
Le choix du bon câble d’alimentation RF exige une comparaison de la souplesse mécanique, des niveaux d’atténuation, des performances de blindage et de l’efficacité d’installation. Le tableau ci-dessous présente les différences clés entre les produits standards prêts à l’emploi et les solutions de personnalisation ODM sur mesure.
| Paramètre de spécification | Câble d’alimentation standard du catalogue | Ensemble de câbles d’alimentation ODM personnalisé |
| Longueur du câble et tolérance | Longueurs fixes par incrément (p. ex., 5 m, 10 m) | Longueur exacte personnalisée (précision au millimètre) afin d’éliminer les excédents sur site |
| Configurations des connecteurs | Paires mâle/femelle standard | Interfaces mixtes sur mesure (par exemple, mâle 4,3-10 vers femelle 7/16 DIN) |
| Options d’étanchéité à l’humidité | Rubans ou kits de gaines séparés requis | Gaines thermo-rétractables intégrées en usine ou dispositifs de soulagement de contrainte moulés |
| Essais de coefficient de réflexion (VSWR) et de perte de retour | Échantillonnage statistique par lot | rapport d’essai individuel complet par analyseur vectoriel de réseau (VNA), fourni pour chaque lot |
| Classement des performances PIM | Indice de référence standard (≤ -150 dBc) | Indice Low-PIM garanti (≤ -160 dBc ou -165 dBc) |
| Étiquetage sur site et conditionnement | Numérotation générique des pièces | Étiquetage personnalisé propre au site et étiquettes séquentielles de parcours |
Cinq commandes essentielles de personnalisation pour l’installation d’une station de base
La réussite du déploiement d’une station de base dépend du contrôle de cinq paramètres techniques fondamentaux durant la phase de personnalisation par un fabricant sous marque (ODM) :
1. Dimensionnement des câbles et marge d’acheminement
Bien que les câbles d’alimentation à plus grand diamètre réduisent les pertes de signal sur de longues montées verticales le long des mâts, leur rayon de courbure rigide peut compliquer leur passage dans les armoires. La personnalisation par un fabricant sous marque (ODM) équilibre les objectifs d’atténuation avec les contraintes d’acheminement, afin de garantir que le câble d’alimentation spécifié s’insère correctement dans les échelles à câbles sans dépasser les limites maximales de courbure.
2. Interface des connecteurs et orientation horaire
Les incompatibilités de connecteurs font perdre du temps lors de l’installation sur site. Spécifier précisément la série d’interface (par exemple 4,3-10 ou 7/16 DIN) et pré-orienter les connecteurs à angle droit réduit au minimum le recours aux adaptateurs en ligne. Moins d’adaptateurs signifie directement moins de points de génération d’intermodulation passive (PIM) et une charge moindre en matière d’étanchéité pour les techniciens sur site.
3. Gaine extérieure et joints d’étanchéité
Les sauts de câble exposés sur les tours doivent résister à une forte exposition aux UV, aux cycles thermiques et à la pluie entraînée par le vent. Définir des manchons thermo-rétrécissables installés en usine ou des systèmes d’étanchéité adhésifs à double paroi garantit que l’interface terminée du câble d’alimentation RF conserve un degré de protection contre les intrusions IP67 ou IP68 pendant toute sa durée de service.
4. Contrôle précis de la longueur et étiquetage des trajets
Des faisceaux de câbles d’alimentation sur mesure, livrés exactement aux longueurs indiquées sur les plans du site, évitent les boucles désordonnées de câble sur les chemins de câbles. Des étiquettes durables et résistantes aux UV, portant des identifiants de projet, permettent aux équipes d’installation d’associer immédiatement chaque saut au secteur et au port radio qui lui sont attribués dès leur arrivée sur site.
5. Preuve de balayage électrique en usine
Chaque câble d’alimentation RF sur mesure doit subir une vérification rigoureuse en usine avant expédition. La fourniture d’enregistrements traçables de pertes d’insertion et de tests de balayage VSWR, vérifiés sur les bandes de fréquences 5G NR et LTE, garantit la conformité totale aux critères d’acceptation des opérateurs avant le début de la mise en place sur site.
Processus de fabrication et de vérification qualité de l’ODM
Un processus structuré de personnalisation par l’ODM élimine toute ambiguïté dans la chaîne d’approvisionnement et protège l’intégrité du signal, depuis la préparation initiale du câble jusqu’à la mise en service sur site.
Étapes clés du processus de l’ODM :
-
Verrouillage des spécifications de conception : Examiner les plans CAO du tracé, les caractéristiques des ports radio, les limites d’atténuation requises et les conditions environnementales.
-
Validation du premier exemplaire : Construire des échantillons physiques de prototypes pour les configurations à tolérances serrées ou non standard afin de confirmer l’ajustement mécanique et la maniabilité.
-
Production et assemblage automatisés : Dénuder les conducteurs extérieurs en cuivre corrugué et monter les connecteurs à l’aide d’outillages automatisés étalonnés afin d’assurer une faible résistance de contact et une stabilité des interférences intermodulaires (PIM).
-
vérification de balayage entièrement électrique : Tester chaque ensemble de câble d’alimentation terminé sur des analyseurs vectoriels de réseau étalonnés, sur les bandes de fonctionnement spécifiées.
-
Emballage et expédition traçables : Emballer les ensembles avec des étiquettes d’identification propres au site et des rapports de test de balayage numérotés joints à chaque expédition.
Liste de vérification d’acceptation sur site pour les ensembles de câbles d’alimentation RF
Avant la mise en service d’un secteur de station de base nouvellement installé, les ingénieurs qualité terrain doivent exécuter cette liste de vérification standard :
-
Vérifier la construction physique du câble : Confirmer que le conducteur extérieur, le diamètre et la matière de la gaine du câble d’alimentation livré correspondent aux plans techniques approuvés.
-
Inspecter les interfaces des connecteurs et le couple de serrage : Vérifier que les interfaces 4.3-10 ou 7/16 DIN sont propres, non endommagées et serrées selon les limites spécifiées par le fabricant, à l’aide de clés dynamométriques étalonnées.
-
Examiner les rapports des essais de balayage en usine : Vérifier que les certificats individuels de rapport d’ondes stationnaires de tension (VSWR) et de perte d’insertion sont présents et correspondent aux numéros de série indiqués sur le câble d’alimentation RF.
-
Examiner l’intégrité de l’étanchéité à l’eau : Confirmer que les gaines thermo-rétractables ou les systèmes de ruban d’étanchéité à l’eau recouvrent entièrement la jonction des connecteurs assemblés ainsi que la limite de la gaine extérieure.
-
Associez-vous à un leader du secteur : Travailler directement avec un fabricant établi tel que WORLDPEAK permet aux opérateurs de télécommunications d’accéder à des ensembles de câbles d’alimentation entièrement personnalisés et testés en usine, conçus pour répondre aux normes de construction mondiales les plus exigeantes.





