 EN

Tipi di connettori coassiali RF: panoramica completa
2026/09/10
Esplora le categorie coassiali RF tramite questa panoramica sui connettori. Confronta i tipi SMA, BNC, N-Type e quelli per antenna per migliorare le prestazioni del tuo sistema.
2026/09/09
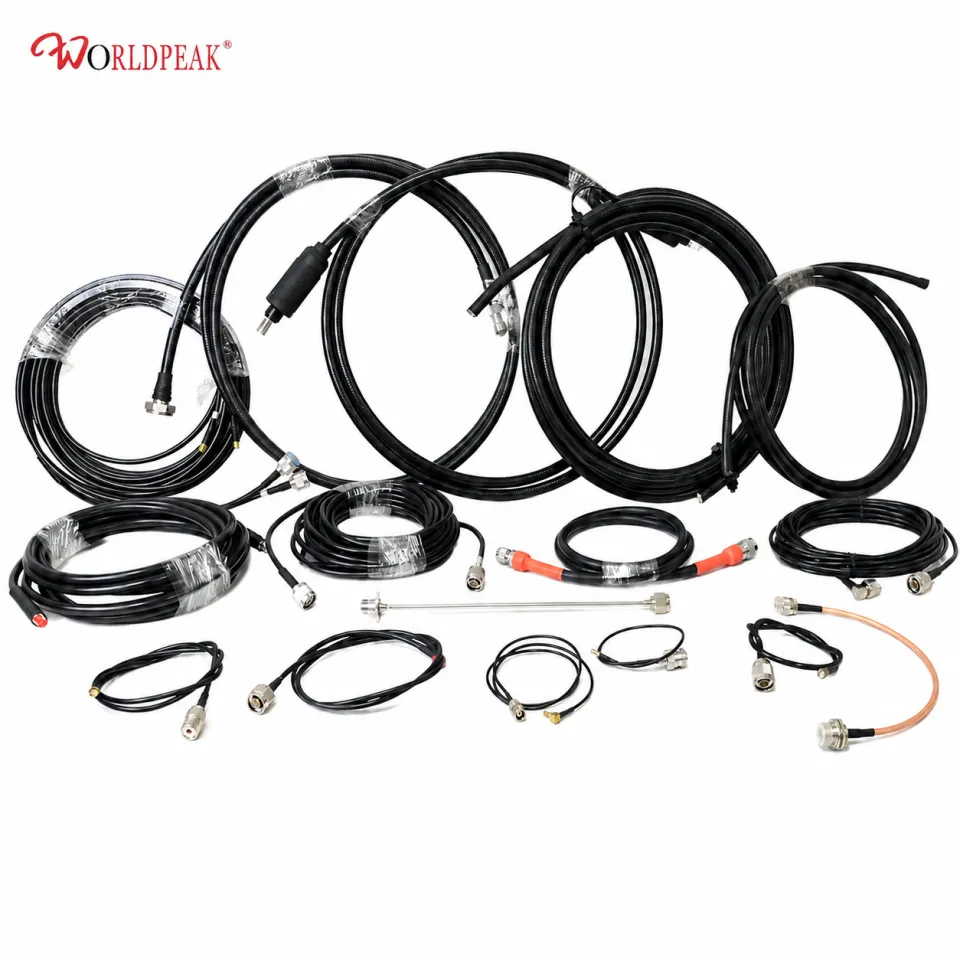
L'insieme cavo coassiale costituisce la struttura portante di ogni sistema ad alta prestazione per frequenze radio. Che si tratti di regolare un impianto VHF marino, configurare una stazione radio amatoriale o installare un'antenna per radio mobile terrestre commerciale, la qualità della terminazione del cavo determina l'efficienza del segnale. Al centro dei sistemi RF a bassa frequenza si trova il collaudato connettore PL-259, ampiamente riconosciuto negli ambienti tecnici come il classico connettore maschio UHF.
Nonostante decenni di progressi ingegneristici nei raccordi a scatto e nei raccordi microonde di precisione, il connettore PL-259 rimane un pilastro del settore. La sua costruzione in ottone pesante, il robusto accoppiamento filettato e le dimensioni tolleranti lo rendono la scelta ideale per applicazioni ad alta potenza sotto i 300 MHz. Tuttavia, dietro la sua semplice estetica filettata si nasconde un processo di assemblaggio che non ammette alcun margine d’errore. Un singolo giunto freddo o un filo di treccia fuori posto possono generare rapporti di onda stazionaria imprevisti, compromettere il trasferimento di potenza o danneggiare irreparabilmente gli stadi finali del trasmettitore.
Comprendere come preparare, saldare e proteggere questi connettori garantisce comunicazioni chiare, resistenti alle intemperie ed efficienti per anni di servizio gravoso.
Iniziare rimuovendo circa 1,5 pollici (38 mm) della guaina esterna in PVC o PE da cavi coassiali di grande diametro, come RG-8, RG-213 o LMR-400. Tagliare con attenzione l’isolamento senza intaccare la treccia di rame sottostante. Una volta rimossa la guaina, tagliare il dielettrico interno in schiuma o solido, lasciando esposto circa 0,75 pollici (19 mm) del conduttore centrale. Tagli netti e precisi mantengono il cavo centrato durante l’inserimento nella calotta.
Separare delicatamente le singole fibre della treccia metallica esposta, assicurandosi che nessun filo sciolto aderisca al dielettrico interno. Piegare quindi dolcemente la treccia all’indietro, avvolgendola saldamente sulla guaina esterna rimanente. Questa operazione di piegatura crea la zona di contatto di massa all’interno del corpo del connettore PL259. Una piegatura uniforme evita inceppamenti durante l’avvitatura del corpo del connettore.
Stendere uno strato sottile di saldatura con anima di resina sul conduttore centrale di rame esposto prima di inserire il corpo principale sopra il dielettrico. Far scorrere il perno centrale sul filo stagnato. Utilizzando un saldatore industriale con potenza minima di 100 watt, applicare il calore direttamente sulla punta del perno centrale. Introdurre la saldatura attraverso il foro terminale finché il perno cavo non risulti completamente riempito, formando un cordone di saldatura concavo e lucente come uno specchio.
Avvitare saldamente il corpo principale del connettore sulla treccia ripiegata fino a quando il perno centrale non sia perfettamente allineato con l’estremità anteriore del nasello. Individuare i quattro fori di ispezione della saldatura disposti intorno alla spalla del corpo. Applicare la punta di un saldatore ad alta potenza su ciascun foro in sequenza, riscaldando sufficientemente il corpo in ottone per far risalire la saldatura all’interno, in modo che aderisca alla treccia intrappolata. Lasciare raffreddare ogni porta naturalmente per evitare deformazioni della plastica interna.
Far scorrere l'anello di accoppiamento filettato in avanti sull'insieme, assicurando un innesto regolare sui filetti 5/8-24 senza incrociare i filetti. Per le installazioni esterne, avvolgere l'insieme finito a partire da 2 pollici sotto il connettore con nastro di silicone autoamalgamante, seguito da uno strato protettivo di nastro elettrico resistente ai raggi UV o di guaina termorestringente con colla interna.
Per ottenere le migliori prestazioni da qualsiasi sistema RF, è necessario abbinare il connettore ai suoi limiti operativi. Il connettore PL-259 opera insieme alla sua presa corrispondente, il connettore femmina pl259, comunemente noto nel settore come presa SO-239.
| Parametro tecnico | Valore della Specifica | Impatto sul campo e note |
|---|---|---|
| Impedenza nominale | ~50 Ohm (non costante) | Ideale per HF/VHF; leggero aumento dell'impedenza in banda UHF |
| Intervallo di frequenza | Da CC a 300 MHz | Le prestazioni diminuiscono bruscamente al di sopra dei 300 MHz |
| Dimensione del filo | filettatura 5/8-24 UNEF | Filettatura standardizzata compatibile con tutte le prese SO-239 |
| Gestimento della potenza | Fino a 1500 W PEP | Ideale per amplificatori lineari HF ad alta potenza |
| Materiale dielettrico | PTFE (Teflon) o Delrin | Elevata tolleranza al calore durante la saldatura intensa |
Poiché le dimensioni interne di un connettore PL-259 non mantengono una geometria costante da 50 ohm lungo tutta la sua lunghezza, si verificano lievi variazioni di impedenza alle frequenze più elevate. Al di sotto dei 30 MHz nelle bande HF per radioamatori, queste variazioni sono trascurabili. Fino a 150 MHz negli impianti VHF marittimi, le perdite di segnale rimangono ben entro i margini accettabili. Tuttavia, al di sopra dei 300 MHz, connettori di precisione moderni come quelli tipo N o BNC sostituiscono generalmente i connettori UHF per mantenere basse le perdite d’inserzione.
Anche i tecnici esperti incontrano occasionalmente problemi durante l’installazione di un connettore PL-259 a saldatura in condizioni operative difficili. Evitare queste principali cause di guasto garantisce prestazioni stabili del sistema e costi di manutenzione ridotti:
Un connettore maschio PL-259 solido richiede un connettore femmina altrettanto affidabile. Il connettore femmina PL-259 è disponibile in diverse configurazioni, a seconda della progettazione dell'involucro e delle esigenze strutturali di fissaggio:
Le installazioni marine offshore sottopongono i connettori RF a sollecitazioni estreme. La continua nebulizzazione di acqua salata, l’elevata umidità, le vibrazioni continue e i cicli termici danneggiano irreparabilmente i collegamenti non adeguatamente preparati.
Durante un recente aggiornamento del sistema di comunicazione su una barca a vela di 45 piedi, i tecnici sul campo hanno sostituito i cavi di alimentazione degradati con unità di connettori PL-259 placcati in argento e dotate di isolamento completo in PTFE. Ogni punto di saldatura è stato eseguito con saldatura a pasta di resina di altissima purezza; successivamente, è stata applicata una grasso dielettrico al silicone sui filetti esterni per impedire l’ingresso di umidità. Tubi termorestringenti con collante hanno sigillato il giunto tra la guaina del cavo coassiale e la base del connettore.
Dopo tre anni completi di funzionamento in ambiente marino, le connessioni non presentavano alcun segno di corrosione verde del rame e il sistema manteneva un valore costante di SWR pari a 1,15:1 su tutti i canali VHF marittimi.
Le installazioni RF ad alte prestazioni dipendono da una produzione coerente e ad alta precisione. Spessori variabili delle pareti, tolleranze filettate fuori specifica o placcature economiche sui connettori low-cost degradano i percorsi del segnale e causano complicazioni durante le riparazioni sul campo.
Worldpeak risponde a queste esigenze critiche mediante processi produttivi avanzati, lavorazione CNC di precisione e rigorosi standard di controllo qualità. Offrendo un portafoglio completo di spine PL259, prese femmina PL259, jack per pannello e adattatori RF specializzati, Worldpeak utilizza materiali di prima qualità, tra cui corpi in ottone massiccio, placcature di contatto in argento spesso o oro e nuclei dielettrici in PTFE ad alta temperatura.
Per operazioni critiche che richiedono soluzioni pronte all’uso, Worldpeak fornisce anche specifiche unità di cavo coassiale flessibile, testate in fabbrica. Realizzate con sistemi automatizzati per lo spellamento e la saldatura di precisione, ogni unità viene sottoposta a un controllo completo del rapporto di onda stazionaria (SWR) e delle perdite d’inserzione prima della spedizione. Che si tratti di realizzare reti di comunicazione marittime, infrastrutture commerciali per radiocomunicazioni terrestri mobili o cabine radio ad alta potenza, collaborare con un produttore RF esperto come Worldpeak garantisce affidabilità di trasmissione a lungo termine su ogni collegamento della vostra catena di segnale.
2026/09/10
Esplora le categorie coassiali RF tramite questa panoramica sui connettori. Confronta i tipi SMA, BNC, N-Type e quelli per antenna per migliorare le prestazioni del tuo sistema.
2026/09/10
Esamina i metodi di montaggio dei connettori femmina. Confronta le soluzioni end-launch, through-hole e bulkhead, adatte all’integrazione su schede PCB con porte SMA femmina.
2026/09/10
Padroneggia la scelta degli adattatori RF. Scopri quando utilizzare le versioni a T, a barilotto o in linea, oppure adattatori BNC a SMA per banchi di prova e sistemi RF BNC.
2026/09/10
Scopri le specifiche dei cavi jumper coassiali RG8X, i compromessi legati alle perdite, le opzioni di connettore e le tecniche di cablaggio per configurazioni di jumper coassiale a bassa perdita nelle comunicazioni RF.
2026/09/10
Impara strategie efficaci per prevenire la ruggine durante lo stoccaggio dell'acciaio, i livelli ideali di umidità e le tecniche di protezione per il tuo stock di coil in acciaio laminato a caldo.
2026/09/10
Scopri come funziona un adattatore coassiale, esplora i diversi tipi di connettori a barilotto, considerazioni relative alle perdite di segnale e confronta le interfacce tra adattatori coassiali e adattatori USB.