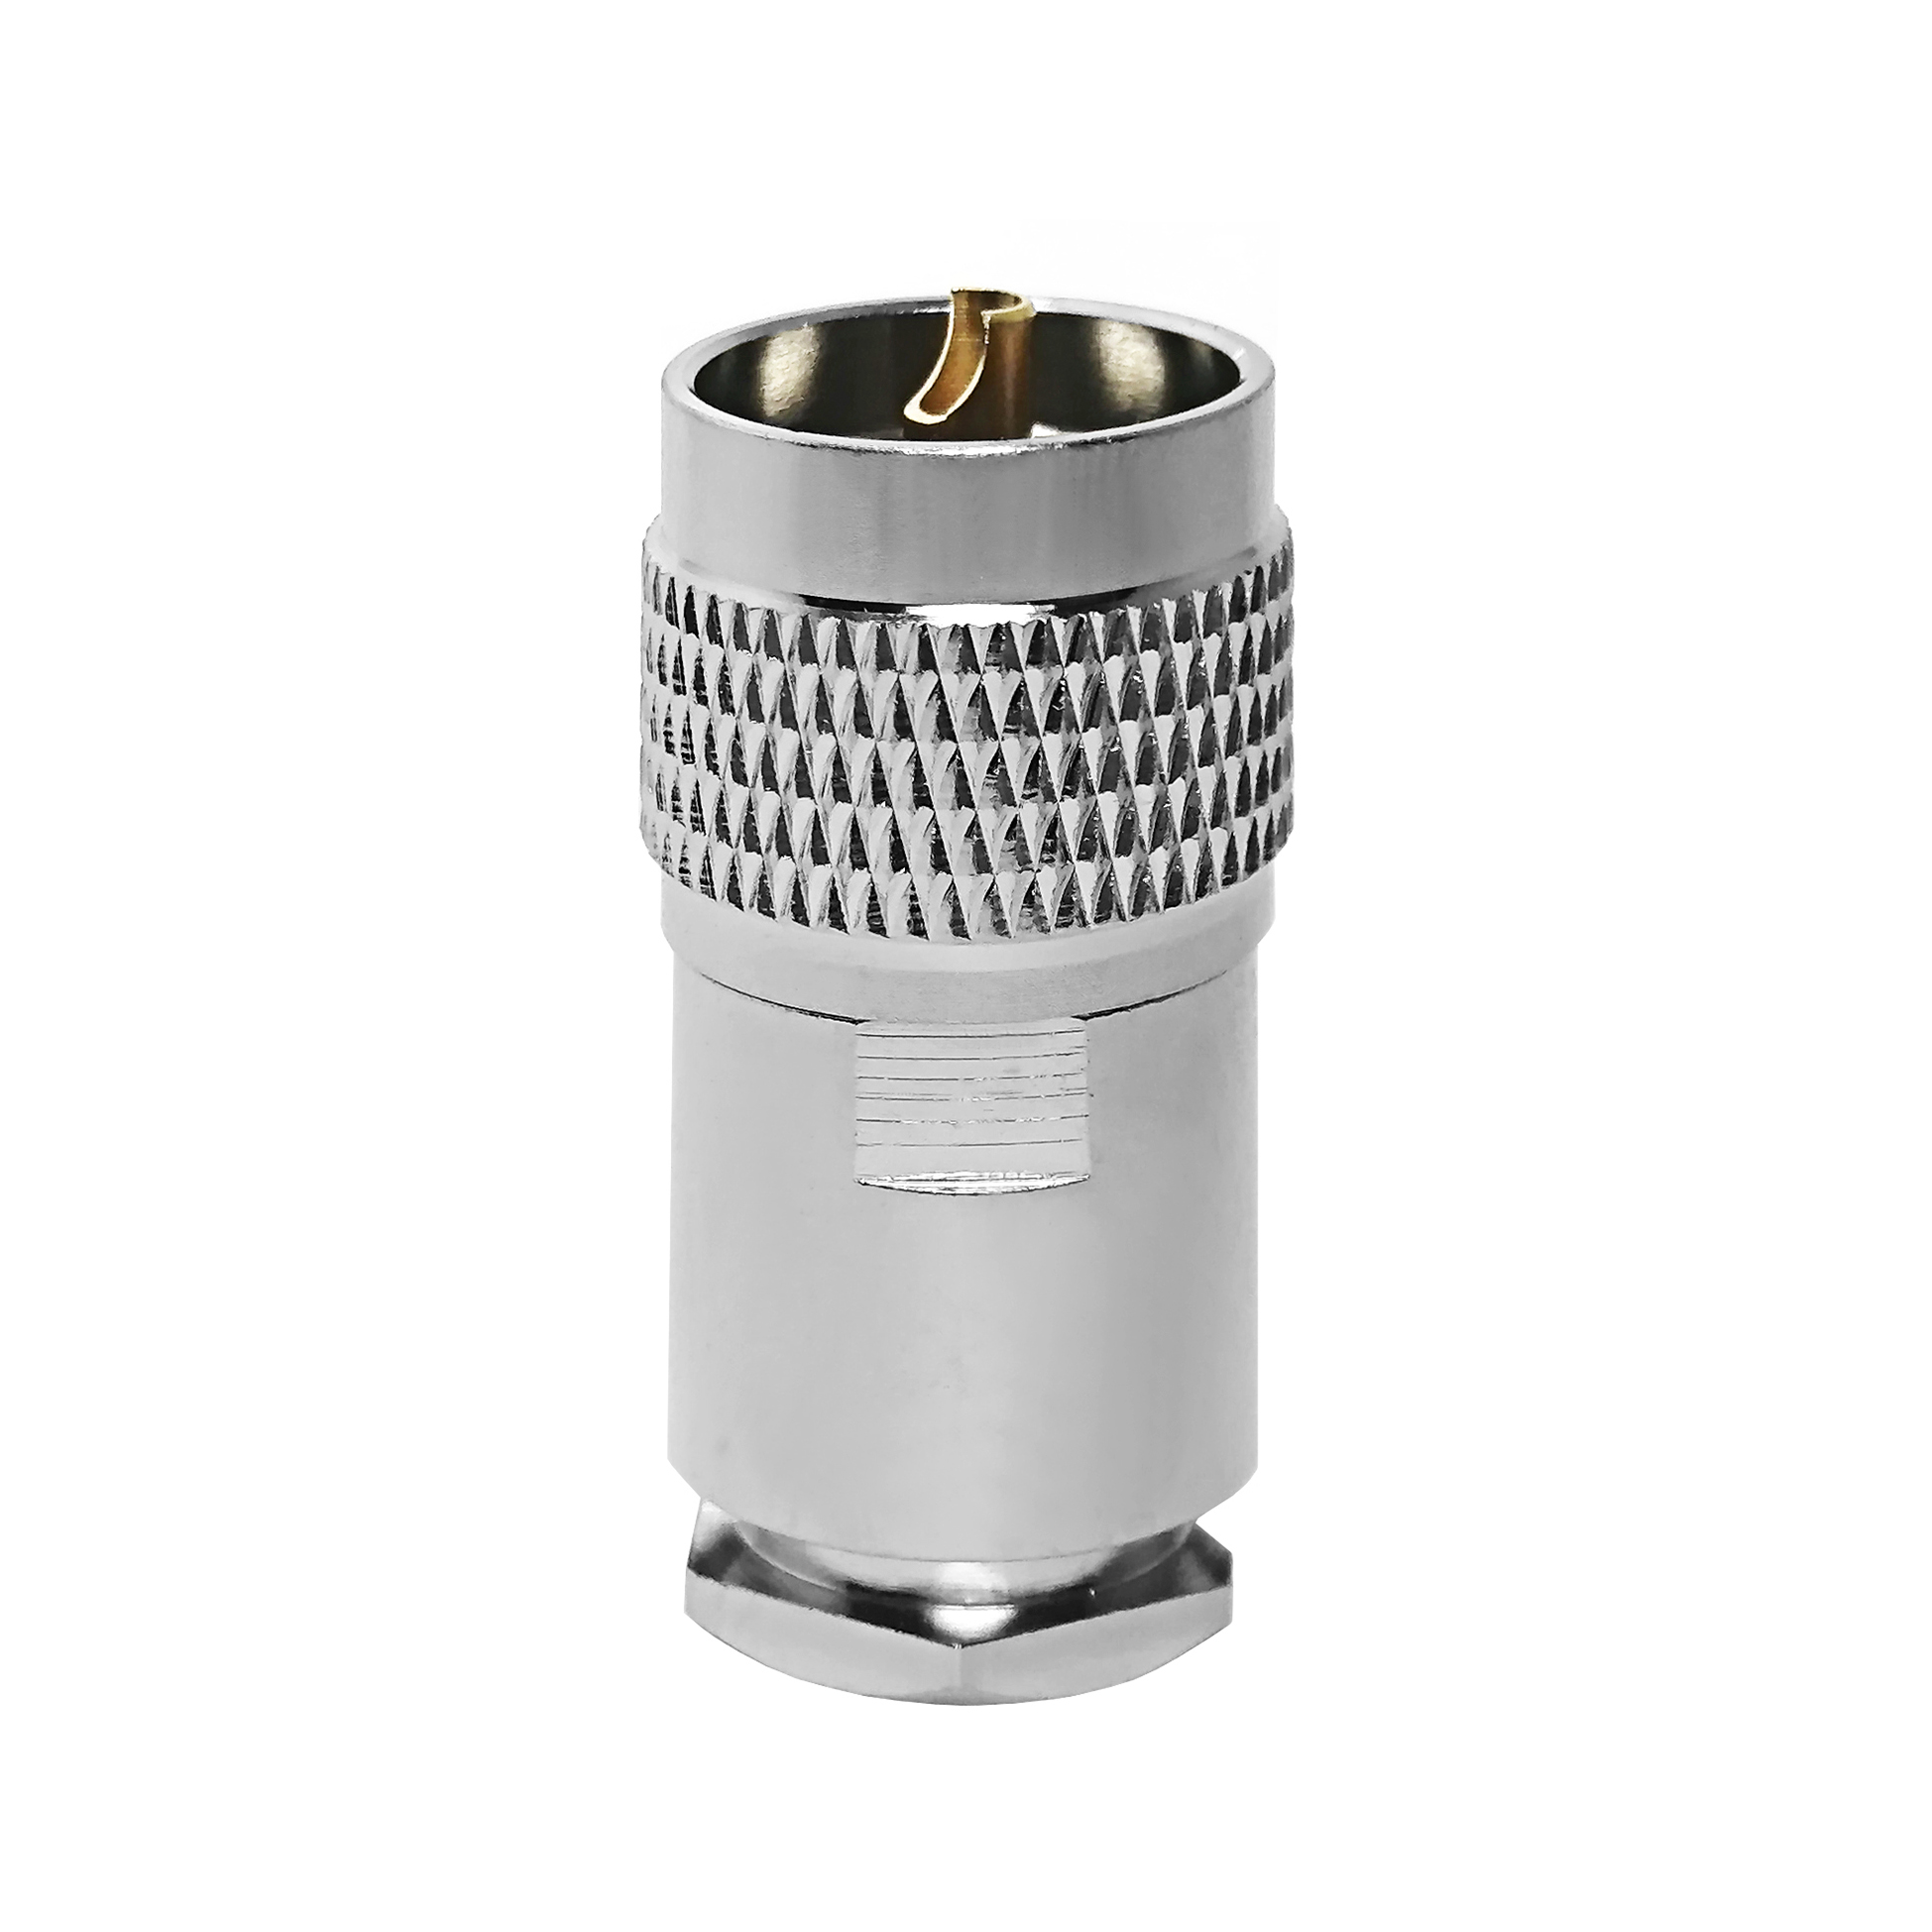
Під час проектування високочастотних радіочастотних систем кожен окремий компонент має значення. Інженери часто надто зосереджуються на активних компонентах, таких як підсилювачі та генератори, однак деградація сигналу найчастіше виникає на рівні з’єднань. Вибір правильного Адаптер з’єднувача mcx є критичним рішенням, яке безпосередньо впливає на цілісність сигналу, втрати внесення та коефіцієнт стоячої хвилі напруги (VSWR). У сучасних телекомунікаційних системах, модулях GPS та високочастотному випробувальному обладнанні використання низькоякісного або неправильно підібраного Адаптер з’єднувача mcx може призвести до серйозних відбиттів сигналу та втрати пакетів даних.
Як спеціалізований виробник, Worldpeak пропонує високопродуктивні радіочастотні рішення, що відповідають суворим міжнародним стандартам. У цьому посібнику розглядаються інженерні критерії, необхідні для вибору оптимального Адаптер з’єднувача mcx для високочастотних застосувань.
Ключові електричні параметри високочастотних адаптерів MCX
Робота в діапазоні високих частот (зазвичай від постійного струму до 6 ГГц для стандартних інтерфейсів MCX) вимагає суворого дотримання електричних специфікацій. Під час оцінки Адаптер з’єднувача mcx , інженери мають уважно проаналізувати узгодження імпедансу, діапазон частот та показники КСВ.
-
Характеристичний імпеданс: Більшість високочастотних РЧ-систем працюють при номінальному імпедансі 50 Ом. Використання роз’єму на 50 Ом Адаптер з’єднувача mcx є обов’язковим для запобігання відбиттю сигналу. Хоча для відеоприкладів існують варіанти на 75 Ом, їх застосування в високочастотних каналів передачі даних призводить до серйозних неузгоджень імпедансу.
-
КСХВ (коефіцієнт стоячої хвилі напруги): Для високочастотних застосувань низьке значення КСВ є критично важливим. Високоякісний Адаптер з’єднувача mcx має забезпечувати КСВ у межах від 1,15:1 до 1,25:1 при частотах до 6 ГГц. Нижче значення КСВ гарантує передачу максимальної потужності через з’єднання, а не її відбиття назад до джерела.
-
Втрати на вставку: На частотах понад 3 ГГц втрати на внесення швидко зростають. Вибір Адаптер з’єднувача mcx з центральними контактами, покритими золотом, мінімізує резистивні втрати й забезпечує стабільну високочастотну роботу протягом тривалого терміну експлуатації.
Механічні та матеріальні аспекти проектування для високочастотних застосувань
Електрична продуктивність значною мірою залежить від механічної точності. Фізичні розміри та вибір матеріалу Адаптер з’єднувача mcx визначають його довговічність, надійність з’єднання та стійкість до зовнішніх навантажень.
-
Матеріал контакту та покриття: Високочастотні струми проходять переважно по поверхневому шару провідників (ефект поверхневого струму). Тому якість поверхневого покриття є критично важливою. Преміальні варіанти використовують берилій-мідь для центральних штирів, забезпечуючи виняткову пружність і силу контакту. Золоте покриття (мінімум 30 мікродюймів над нікелевим бар’єром) запобігає окисленню й підтримує низький опір контакту.
-
Конструкція корпусу: Зовнішній корпус надійного Адаптер з’єднувача mcx зазвичай виготовляють із високоякісної латуні або нержавіючої сталі. Адаптери з нержавіючої сталі забезпечують підвищену механічну міцність і стійкість до корозії у складних промислових умовах, тоді як латунь забезпечує оптимальний баланс вартості й оброблюваності для типових телекомунікаційних систем.
-
Механізм з’єднання: Закріплювальна конструкція з защелкою Адаптер з’єднувача mcx економить цінне місце на друкованій платі порівняно з різьбовими типами SMA. Однак інженери повинні переконатися, що защелкова механізм зберігає силу утримання навіть після сотень циклів з’єднання, забезпечуючи надійну роботу в модульних випробувальних стендів.
Порівняння параметрів: стандартні та високочастотні адаптери MCX
Щоб краще зрозуміти, як конкретні класи конструкції впливають на продуктивність, у наведеній нижче таблиці порівнюються стандартні комерційні одиниці з високопродуктивними варіантами, які зазвичай використовуються в професійних радіочастотних середовищах.
| Показник продуктивності |
Стандартна комерційна якість |
Високочастотний клас (адаптер для конектора MCX) |
| Максимальний діапазон частот |
Постійний струм — 3,0 ГГц |
Постійний струм до 6,0 ГГц |
| КСХ (на 3 ГГц) |
<= 1,35:1 |
≤ 1,20:1 |
| Внесення втрати |
<= 0,30 дБ |
≤ 0,12 дБ |
| Матеріал центрального контакту |
Фосфорна бронза / золоте напилення |
Берилієва мідь / товсте золоте покриття |
| Міцність (кількість циклів) |
500 циклів з'єднання |
понад 1000 циклів з’єднання |
| Робоча температура |
-40°C до +85°C |
−55 °C до +155 °C |
Інженерні помилки та практичний кейс застосування
Навіть високоякісний Адаптер з’єднувача mcx неправильне встановлення або несумісне поєднання можуть погіршити роботу всієї РЧ-підсистеми.
Поширені інженерні помилки
-
Ігнорування сумісності діелектрика кабелю: Примусове Адаптер з’єднувача mcx призначене для напівжорстких мікро-коаксіальних кабелів, застосування на гнучких оплетених кабелях призводить до механічного навантаження та повітряних зазорів, що викликає стрибки імпедансу.
-
Перетягування або неправильне вирівнювання: Хоча з’єднувачі типу «snap-on» не використовують ключі, осьове зміщення під час сліпої стиковки може пошкодити делікатні пальці жіночого роз’єму всередині Адаптер з’єднувача mcx .
Практичне дослідження на основі телеметричних даних
У недавньому розгортанні трекерів активів із високочастотним бездротовим зв’язком спостерігалася переривчаста втрата пакетів під час термічного циклювання. Інженери виявили, що неверифікований Адаптер з’єднувача mcx у фідері антени мав неузгодженість теплового розширення, що призвело до мікрозазорів у зоні контакту центрального провідника. Заміна його на високоточний, точно оброблений Адаптер з’єднувача mcx із контактами з берилійової міді усунула проблему температурного дрейфу й забезпечила стабільне значення КСВН 1,18:1 у всьому робочому діапазоні температур.
Стандарти виробництва та контролю якості Worldpeak
Забезпечення того, щоб кожен Адаптер з’єднувача mcx працює бездоганно в умовах високочастотного навантаження, що вимагає суворого та прозорого протоколу контролю якості. У Worldpeak наш процес виробництва поєднує передові технології виготовлення з ретельними системами тестування:
-
Автоматизоване фрезерування на ЧПК-верстатах: Точні токарні операції забезпечують концентричність внутрішнього провідника в межах мікрометричних допусків, запобігаючи спотворенню фази на високих частотах.
-
100-відсоткове тестування аналізатором мереж: Кожна партія нашого високочастотного Адаптер з’єднувача mcx підлягає скануванню векторним аналізатором мереж (VNA) для перевірки відповідності параметрів втрат відбиття, втрат внесення та КСВП до встановлених норм перед упаковкою.
-
Екологічне та нормативне тестування: У строгій відповідності з міжнародними стандартами якості наші компоненти проходять випробування на стійкість до корозії під впливом солевого туману, витривалість до теплового удару, а також повністю відповідають вимогам директив RoHS та REACH.
Поєднуючи надійну матеріалознавчу базу з непохитними режимами тестування, вибір правильного Адаптер з’єднувача mcx забезпечує тривалу надійність вашої критично важливої РЧ-інфраструктури. Ознайомтеся з нашою основною архітектурною концепцією та повним каталогом продуктів на нашій головній опорній сторінці .
 EN