Вибір оптимального компонента для міжз’єднання вимагає чіткого узгодження електричної смуги пропускання, структурної міцності та фізичних обмежень з’єднання. У високочастотних конструкціях — від систем бездротового тестування й супутникових терміналів до промислових радіозв’язків — з’єднувач SMA RF залишається базовим стандартом для коаксіальних роз’єднань. Забезпечення тривалої цілісності сигналу вимагає врахування не лише розмірів різьби, а й основних матеріалів покриття контакту, внутрішніх діелектриків та точних меж крутного моменту. У цьому посібнику розглядаються ключові механічні й електричні аспекти вибору з’єднувачів RF, а також наводиться порівняння стандартних з’єднувачів SMA з окремими їх варіантами, зокрема з’єднувачем SMA 905.
Основна архітектура з’єднувача SMA RF
Стандартний роз’єм SMA спирається на різьбове з’єднання 1/4-36, розроблене для забезпечення стабільного характеристичного опору 50 Ом у діапазоні від постійного струму до 18 ГГц у стандартних латунних виконаннях; точні роз’єми SMA працюють безперебійно до 26,5 ГГц і вище. Невеликі габаритні розміри роблять його переважним інтерфейсом для багатоелементних передніх панелей, переходів з друкованих плат та корпусів мікрохвильових компонентів.
Усередині стандартного корпуса роз’єма суцільний діелектрик із ПТФЕ центрує контактний штир щодо зовнішнього екрануючого заземлювального шляху. У точних роз’ємах SMA використовують повітряні діелектричні інтерфейси або спеціалізовані композитні фторополімери, щоб мінімізувати відбиття сигналу на високих частотах. Збереження КСХВ нижче 1,2:1 у широкому частотному діапазоні вимагає суворого дотримання допусків на співвісність як під час механічної обробки, так і на фінальній стадії збирання.
Технічне порівняння: стандартний роз’єм SMA та роз’єм SMA 905
Вибір між стандартними роз’ємами та спеціалізованими варіантами, наприклад, роз’ємом sma 905, значною мірою залежить від геометрії кабелю, обмежень щодо потужності та механіки встановлення.
| Специфікація параметрів |
Стандартний ВЧ-роз’єм SMA |
Роз’єм SMA 905 |
| Типова сумісність із кабелями |
RG-316, RG-174, гнучкі коаксіальні кабелі |
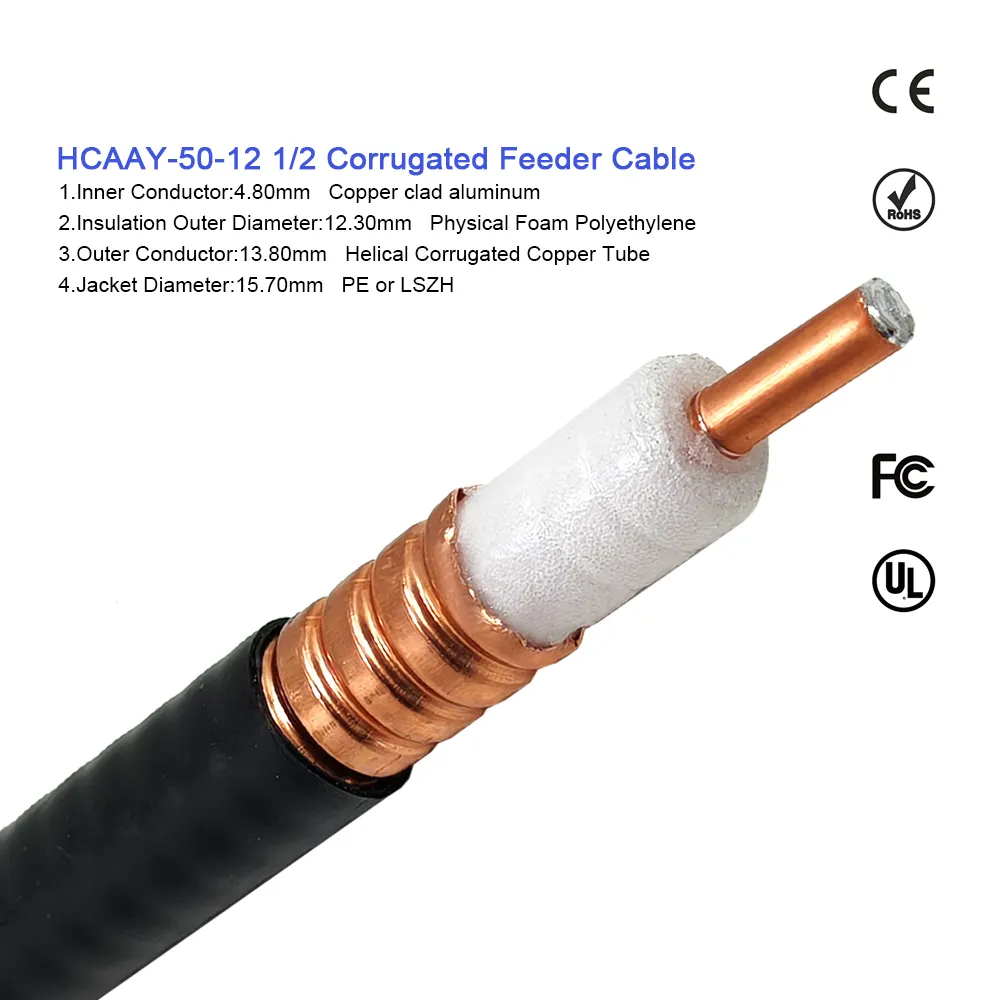
Півжорсткі кабелі (0,085″, 0,141″) |
| Максимальна робоча частота |
18 ГГц (стандарт) / 26,5 ГГц (висока точність) |
До 18 ГГц |
| Завершення центрального контакту |
Опресування, паяння або затиск |
Захоплений паяльний контакт |
| Стиль механічного з'єднання |
Різьбова втулка (1/4-36) |
Різьбова втулка з подовженим корпусом |
| Основне застосування в системі |
Випробувальне обладнання, антени, кріплення на друкованих платах |
Фазокритичні мікрохвильові зборки |
Хоча стандартні гнучкі кабельні роз'єми легко адаптуються до різних довжин і швидких схем прокладання, роз'єм SMA 905 призначений для жорстких або напівжорстких кабельних ліній. Конструкції з захопленим центральним контактом усередині роз'єма SMA 905 мінімізують фазовий зсув під час сильних механічних вібрацій і значних коливань навколишньої температури.
Інженерія матеріалів та стійкість покриття
Тривалий опір контакту та експлуатаційна стійкість у навколишньому середовищі безпосередньо залежать від вибору вихідного металу та якості поверхневого покриття під час виробництва.
- Тіла з нержавіючої сталі: пасивована нержавіюча сталь забезпечує високу твердість і виняткову стійкість до корозії, що робить її ідеальною для військового обладнання, авіаційно-космічної електроніки та зовнішніх корпусів.
- Тіла з латуні з покриттям: латунь із нікелевим або золотим покриттям — це економічно вигідний варіант для лабораторного обладнання на робочих столах та комерційної внутрішньої електроніки, де умови навколишнього середовища залишаються контрольованими.
- Контактні штирі з берилійової міді (BeCu): використання термообробленої берилійової міді для жіночого центрального гнізда забезпечує тривалу пружну силу протягом сотень циклів з’єднання, запобігаючи втомі контакту та переривчастій втраті сигналу.
- Товщина золотого покриття: високоякісні міжз’єднувачі мають золоте покриття поверх нікелевих підшарів на ключових контактних поверхнях, щоб запобігти окисній корозії й знизити втрати у ВЧ-провідниках через ефект шкіри.
Низькоякісне покриття часто призводить до швидкого задирання на різьбових з’єднаннях або відшарування на центральних штирях, що спричиняє раптове погіршення продуктивності в складних сценаріях вибору ВЧ-роз’ємів.
Механічна обробка: межі крутного моменту та термін служби
Неправильне затягування з використанням крутного моменту залишається поширеною причиною відмов у експлуатації й погіршення коефіцієнта відбиття. Неврахування калібрування динамометричного ключа на етапі встановлення або спрощене ручне затягування призводять до серйозних проблем із надійністю з часом.
- Рекомендований крутний момент: 0,45–0,68 Н·м (4–6 in-lbs) для латунних корпусів; до 0,9–1,1 Н·м (8–10 in-lbs) для нержавіючої сталі.
- Термін служби при з’єднанні: стандартні специфікації роз’єму SMA гарантують 500 циклів з’єднання за умови правильного крутного моменту. Спеціалізовані важкі роз’єми мають товщі зовнішні стінки й підсилені центральні штири, що забезпечує їхню працездатність понад 10 000 циклів вставляння.
- Забруднення різьби: металеві стружки, утворені при надмірному затягуванні латунної різьби, потрапляють на діелектричну поверхню, викликаючи розриви імпедансу й різке зростання КСВ у мікрохвильовому діапазоні.
Використання спеціалізованих, попередньо відкаліброваних динамометричних ключів під час збирання запобігає механічній деформації на площині з’єднання зовнішнього провідника, що зберігає рівномірні частотні характеристики в робочому діапазоні.
Рішення для точного збирання та інтеграція постачання
Інтеграція надійних роз’ємів у повномасштабні виробничі програми вимагає суворої узгодженості партій та вузьких механічних допусків. Стандартизація на перевірених специфікаціях роз’ємів SMA забезпечує передбачувану фазову характеристику й низькі втрати при введенні в складних системних конструкціях.
WORLDPEAK задовольняє вимоги до складних ВЧ-з’єднань, пропонуючи точні рішення для всього діапазону мікрохвильових частот. Виробляючи повну лінійку стандартних конструкцій, спеціалізованих варіантів ВЧ-роз’ємів SMA 905 та індивідуальних мікрохвильових інтерфейсів, WORLDPEAK застосовує багатоосьове ЧПУ-токарне оброблення й автоматизовані процеси нанесення покриттів, щоб забезпечити точні розмірні допуски. Кожна партія продукції проходить ретельне випробування на КСХВ та розмірний контроль, забезпечуючи надійну роботу в системах зв’язку для оборони, комерційної бездротової інфраструктури та високочастотних випробувальних приладів по всьому світі.
 EN