 EN

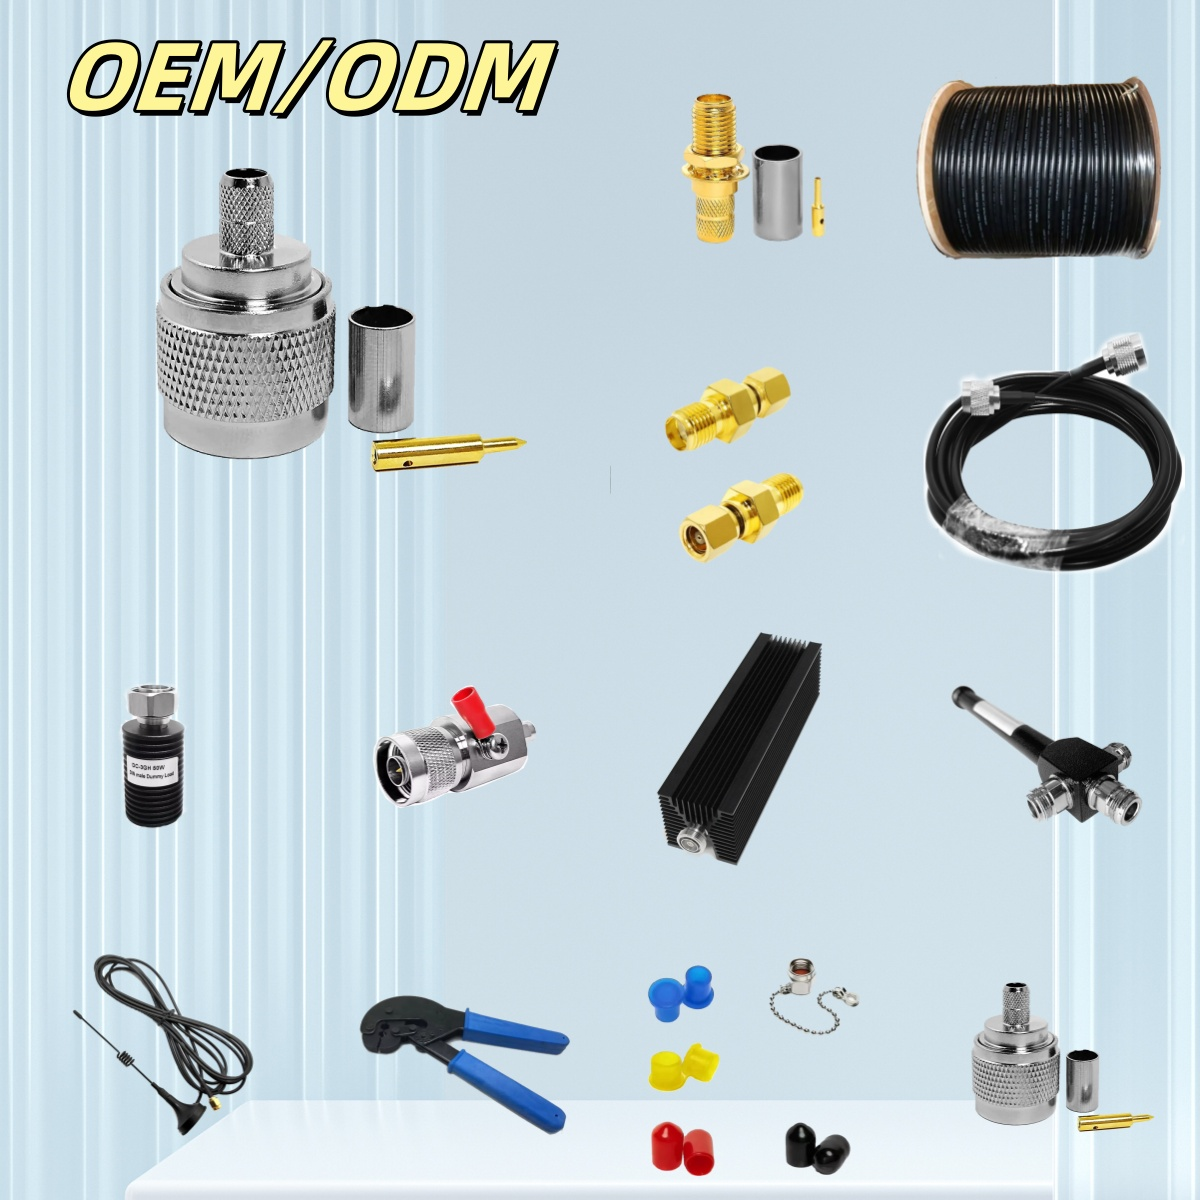
Pro výrobce originálního zařízení (OEM) nebo systémového integrátora je prototypový vzorek mnohem více než malý objednávkový úkol s krátkou dodací lhůtou. Slouží jako primární, řízená validace toho, že specifikace vlastní kabelové sestavy lze převést z digitálního schématu do opakovatelné fyzické výroby. V rámci projektu vlastních kabelových sestav ODM představuje proces výroby vzorků klíčový most mezi počátečními návrhovými koncepty a linkami pro sériovou výrobu.
Když je tento technický předávací proces zpracován nejasně, později se nevyhnutelně objeví nákladné výrobní potíže – například nesoulad mezi kryty konektorů, nevhodné dielektriky, nedostatečné odlehčení mechanického namáhání nebo nedefinovaná kritéria pro testování. Naopak při precizním provedení vytváří fáze prototypu nezvratný základ pro výrobu vysokých objemů.
Za roky řízení nákupu spojovacích prvků a integrace RF komponent se zkušené týmy dodavatelských řetězců naučily, že rychlost a stopovatelnost jsou stejně důležité jako samotné jednotkové náklady. Posouzení výrobce kabelových sestav na míru vyžaduje pohled dál než jen na jednoduché cenové nabídky. Skutečné posouzení spočívá v prozkoumání toho, jak továrna zpracovává technické dotazy, ověřuje kritické tolerance a dokumentuje technické záznamy, které cestují spolu s schváleným prototypem.
Převod počátečních specifikací na technickou realitu
Proces výroby vzorku pro kabelovou sestavu na zakázku začíná důkladnou technickou revizí, a to již dlouho před tím, než je fyzicky nakrájena nebo olíštěna jakákoli vodičová žíla. Aby bylo možné úspěšně vyrobit kabelovou sestavu, je nutné poskytnout jasné provozní parametry: celkovou délku sestavy, rozměrové tolerance, přesné rozhraní konektorů na každém konci, požadavky na rodinu kabelů, environmentální klasifikace a časové rámce pro cílové množství. I když jsou formální technické výkresy ideální, často postačí strukturovaná tabulka technických specifikací, aby bylo možné zahájit počáteční technickou revizi.
U kabelové RF sestavy na zakázku musí technické hodnocení podrobněji analyzovat elektrické parametry. Tým musí stanovit jmenovitou impedanci, provozní frekvenční pásma, maximální povolenou ztrátu vložení, maximální prahové hodnoty VSWR, pohlaví konektorů, mechanizmy spojení, minimální povolený poloměr ohybu a specifikace elektrického fázového vyrovnání.
U obecných vlastních kabelů a kabelových sestav je klíčové zaměření na průměr vodiče (AWG), procentuální pokrytí stínění, výběr izolačního materiálu pláště, metody ukončení (svěrné nebo pájené), schémata zapojení kontaktů a požadavky na přelití nebo mechanickou ochranu před namáháním. Cílem této fáze není zatěžovat počáteční dotazy nadměrnými podrobnostmi, nýbrž pevně stanovit nepodmíněné parametry ještě před tím, než dojde k zakoupení nástrojů a surovin.
Klíčové technické otázky před zahájením montáže
-
Která konkrétní revize schématu nebo zapojení kontaktů je jediným platným zdrojem pravdy?
-
Které rozměrové limity jsou striktně funkční a které jsou pouze estetické nebo flexibilní?
-
Bude dokončený kabelový svazek vystavenen trvalému ohybání, vysoké vibraci, pronikání vlhkosti, tepelným cyklům nebo intenzivnímu venkovnímu působení?
-
Které elektrické testy představují pevná kritéria pro úspěšné či neúspěšné splnění požadavků, nikoli jen obecná referenční data?
-
Vyžaduje zákazník certifikáty surovin, zprávy o prvním vzorku (FAI) nebo úplná data RF průzkumu spolu se dodaným vzorkem?
Převod požadavků na sestavitelný seznam materiálů (BOM) a technologickou trasu
Jakmile jsou stanoveny technické parametry, inženýrský tým ODM ověřuje, zda lze zadanou kombinaci konektorů, surových kabelů, kontaktových kolíků a ochranných příslušenství spolehlivě sestavit. Právě zde zkušení výrobci kabelových sestav na zakázku odhalují praktické konflikty návrhu.
Například přeformovaná ochranná krytka nemusí projít úzkým výřezem panelu, určená slupka kabelu může pod vlivem pájení za vysoké teploty deformovat nebo tuhá koaxiální konstrukce může překročit přípustné meze ohybu uvnitř kompaktního pouzdra.
Robustní projekt kabelové sestavy na zakázku podle modelu ODM vyžaduje výrobní seznam materiálů (BOM), který zohledňuje každou fyzickou vrstvu. BOM uvádí přesný dielektrik kabelu, povlak vodičů, tloušťku povlaku kontaktů, poměry teplosmrštitelných pouzder, vlastní označení a specifikace ESD-bezpečného balení.
Zásadní je, že profesionální technická nabídka jasně odděluje potvrzené technické skutečnosti od otevřených návrhových otázek. Tato transparentnost brání týmům v schválení vzorku na základě jednoho technického výkladu, jen aby později zjistily, že sériová výroba proběhla podle jiného výkladu.
Provádění první montáže pod kontrolou pracovních pokynů
Po schválení materiálů a nástrojů pro crimpování připravuje výrobní provoz specializovaný postup montáže. Standardní výrobní kroky zahrnují přesné řezání kabelů, odstraňování vnější izolace, přípravu braidové nebo fóliové stínící vrstvy, crimpování nebo pájení kontaktů, montáž těla konektoru, aplikaci mechanické ochrany (strain relief) a vizuální kontrolu kvality. Protože zpracovatelské techniky se výrazně liší mezi mikrokoaxiálními kabely, silovými napájecími vedeními a vícežilovými signálovými svazky, spolehlivý dodavatel custom kabelových sestav spoléhá na specifické postupy zpracování, nikoli na obecné tovární zkratky.
Počáteční výroba vzorku vyžaduje mnohem důkladnější kontrolu než standardní výrobní šarže. Vedoucí montážní technici používají výrobu prvního kusu k ověření hloubky břitů pro odizolování, hodnot tahové síly při crimpování, zarovnání zasazení kontaktů a mechanického chování při maximálních úhlech ohybu. Identifikace fyzického úzkého místa nebo montážní potíže u prvního kusu umožňuje procesním inženýrům okamžitě upravit crimpovací nástroje nebo délky odizolování – čímž se ušetří významné množství času a nákladů na materiál ještě před dokončením celé šarže prototypů.
Ověření mechanického uložení a elektrické integrity
Přijetí vzorku kabelového svazku na míru závisí na ověřovacích krocích, které přímo odrážejí rizika v reálném provozu. Mechanická kontrola zahrnuje měření celkové délky sestavy, úhlů orientace konektorů, zapojení závitů, čitelnosti štítků, neporušenosti pláště a výkonu ohebných prvků pro odlehčení namáhání.
Na elektrické straně podléhají standardní vlastní kabely a kabelové sady 100% testu spojitosti, kontrolám izolačního odporu a vysokonapěťovým testům (hi-pot), aby byly odhaleny zkraty nebo chyby zapojení.
Pro vysokofrekvenční aplikace vyžaduje vlastní RF kabelová sada pokročilé testování pomocí vektorových analyzátorů sítí (VNA). Sestava musí být proskenována v celém určeném provozním pásmu, aby byly zaznamenány přesné křivky vloženého útlumu a odrazového útlumu VSWR.
Namísto jednoduché nálepky „schváleno“ získá technický tým nejvíce z kompletního zprávy o testování. Tato dokumentace propojuje konkrétní revizi vzorku s reálnými podmínkami testování a naměřenými datovými body a poskytuje týmům pro kvalitu a nákup jasný, objektivní základ pro hodnocení.
Testování vzorku jako rozhodovací brána pro výrobu
Po přijetí prototypu by měl inženýrský tým vyhodnotit vlastní kabelové sestavy na základě původních systémových schémat, nikoli pouze rychlým vizuálním prohlédnutím. Montáž sestavy přímo do cílových fyzických pouzder umožňuje inženýrům ověřit točivý moment spojení konektorů, volný prostor na panelu, chování servisní smyčky a integritu signálů za reálných provozních podmínek. Zapojení techniků provádějících montáž na místě během této kontroly vhodnosti často odhaluje praktické problémy s použitelností, které laboratorní stolní testy přehlédnou.
Pro mezinárodní projekty ODM musí zákazník a výrobce dohodnout úplný balíček dokumentace vyžadovaný pro průběžné objemové dodávky. V závislosti na složitosti projektu může tento balíček zahrnovat schválené montážní výkresy, řízení revizí BOM, záznamy o kontrolách prvního vzorku, formáty testů VNA sweep, standardy balení a certifikáty dodržení environmentálních požadavků (např. RoHS a REACH). Cílem je zajistit úplnou transparentnost dodavatelského řetězce bez zbytečné administrativní zátěže.
Uzamčení výchozí verze pro objemovou výrobu
Skutečná hodnota procesu vzorkování vlastního kabelového sestavení ODM spočívá v ustavení pevně dané výrobní základny. Jakmile je vzorek ověřen, inženýrský tým uzamkne schválenou revizi výkresu, čísla součástek, postupy montáže, limity elektrických testů a kontakty pro řízení změn. Jakákoli budoucí náhrada kabelu, značek konektorů nebo metod ukončení musí vyvolat formální upozornění na technickou změnu (ECN), aby se zabránilo neočekávaným změnám elektrického výkonu nebo mechanické odolnosti.
Během počátečních zkušebních výrob, kvalitní týmy používají přesně stejná kritéria přijetí, která byla vyvinuta během fáze prototypu. Přímé porovnání počátečních výrobních jednotek se zaznamenaným archivním vzorkem poskytuje nákupním oddělením spolehlivý a hladký přechod od rané fáze prototypování k výrobě ve velkém množství.
Praktická kontrolní listina pro schválení vzorku
-
Ověření, že fyzické rozměry vzorku odpovídají aktuálním revizím výkresů.
-
Potvrzení, že rozhraní konektorů, jejich polarita a úhly zarovnání odpovídají cílovým pouzdřím.
-
Definice a dohoda o všech kritických elektrických a mechanických testovacích prahových hodnotách.
-
Písemná dokumentace a technické schválení všech schválených odchylek od návrhu.
-
Konečné uzamčení výrobního seznamu materiálů (BOM), kritérií balení, označování a kontrolních standardů.
-
Jasně definované přidělení odpovědnosti za řízení technických změn pro budoucí výrobní šarže.
Spolupráce s ověřenými odborníky na výrobu
Dobře strukturovaný proces výroby vzorků přeměňuje prototypování vlastních kabelových sestav na předvídatelný, inženýrsky řízený pracovní postup. Vyřešením technických detailů již během počátečního dotazu, ověřením kritických elektrických parametrů na stolním testovacím pracovišti a uzamčením schválených revizí eliminují inženýrské týmy nejistotu a zabrání nákladným prodlevám ve výrobě.
Dosáhnout opakovatelné kvality jak u vzorových výrobků, tak u sériové výroby vyžaduje specializovaného partnera pro interkonekci. WORLDPEAK nabízí komplexní technickou podporu, rychlé vzorové prototypování a spolehlivou integraci do dodavatelského řetězce pro projekty vlastních kabelových sestav.
Použitím pokročilého měřicího zařízení VNA, přísných výrobních standardů IPC-A-620 a přesného převodu seznamu materiálů (BOM) zajišťuje WORLDPEAK bezproblémový přechod každé vlastní RF kabelové sestavy z ověřeného prototypu na spolehlivou sériovou výrobu.





