 EN

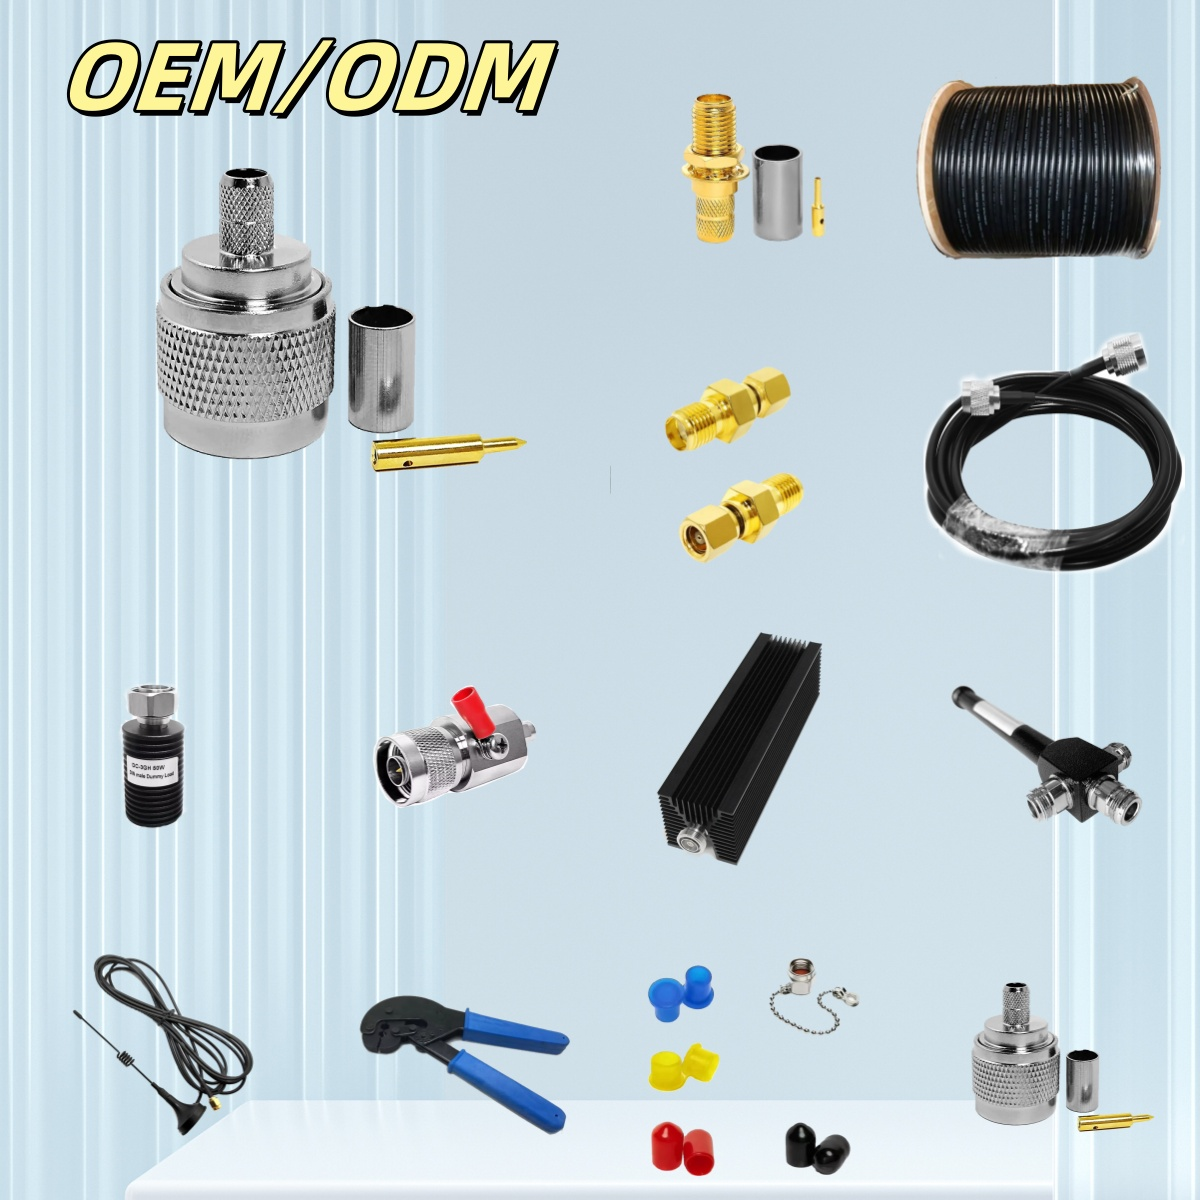
Pour un fabricant d’équipement d’origine (OEM) ou un intégrateur de systèmes, un échantillon prototype représente bien plus qu’une petite commande à livraison accélérée. Il constitue la principale validation contrôlée permettant de traduire une spécification d’ensemble de câbles sur mesure, issue d’un schéma numérique, en une réalisation physique reproductible. Dans le cadre d’un projet d’ensemble de câbles sur mesure ODM, le processus de fabrication d’échantillons joue le rôle de pont critique entre les premiers concepts de conception et les lignes d’assemblage destinées à la production de masse.
Lorsque ce transfert technique est réalisé de façon imprécise, des frictions coûteuses en phase de fabrication apparaissent inévitablement ultérieurement — par exemple sous la forme de coquilles arrière de connecteurs incompatibles, de diélectriques inadaptés, d’une gestion insuffisante des contraintes mécaniques ou de critères de test non définis. À l’inverse, lorsqu’il est mené avec rigueur, le stade du prototype établit une référence inaltérable pour la fabrication à grande échelle.
Au fil des années de gestion des achats d’interconnexions et de l’intégration de composants RF, les équipes expérimentées en chaîne d’approvisionnement apprennent que la rapidité et la traçabilité sont tout aussi critiques que les coûts unitaires bruts. Évaluer un fabricant de câblages sur mesure exige d’aller au-delà de simples devis. L’évaluation réelle consiste à examiner comment l’usine traite les demandes techniques, vérifie les tolérances critiques et documente les dossiers techniques qui accompagnent le prototype approuvé.
Traduire les spécifications initiales en réalités techniques
Le processus de fabrication d’un échantillon pour un câble personnalisé commence par un examen technique rigoureux, bien avant que le moindre fil physique ne soit coupé ou dénudé. Pour concrétiser avec succès un câble sur mesure, il est indispensable de fournir des paramètres opérationnels explicites : longueur totale de l’ensemble, tolérances dimensionnelles, interfaces précises des connecteurs à chaque extrémité, exigences relatives à la famille de câbles, classifications environnementales et calendriers de volume ciblés. Bien que des plans techniques officiels soient idéaux, un tableau structuré de spécifications techniques suffit souvent pour lancer un premier examen technique.
Pour un câble RF personnalisé, l’évaluation technique doit approfondir les paramètres électriques. L’équipe doit définir l’impédance nominale, les plages de fréquences de fonctionnement, la perte d’insertion maximale autorisée, les seuils maximaux de TOS (rapport d’onde stationnaire), le sexe des connecteurs, les mécanismes de couplage, les contraintes minimales de rayon de courbure et les spécifications d’appariement de phase électrique.
Pour la fabrication générale de câbles et d’ensembles de fils sur mesure, une attention équivalente est portée au calibre AWG des conducteurs, au pourcentage de couverture du blindage, au choix du composé de gaine, aux méthodes de terminaison par sertissage ou par soudure, aux schémas de brochage et aux exigences de surmoulage ou de relâche de contrainte. L’objectif de cette phase n’est pas de surcharger les premières demandes, mais de figer les paramètres non négociables avant l’engagement des outillages et des matières premières.
Questions techniques clés avant le début de l’assemblage
-
Quelle révision exacte du schéma ou quel brochage spécifique constitue la seule source fiable d’information ?
-
Quelles limites dimensionnelles sont strictement fonctionnelles, par opposition à purement esthétiques ou flexibles ?
-
L’ensemble fini sera-t-il soumis à un fléchissement continu, à des vibrations élevées, à une pénétration d’humidité, à des cycles thermiques ou à une exposition extérieure intense ?
-
Quels essais électriques constituent des critères impératifs de réussite ou d’échec, et non des données de référence générales ?
-
Le client exige-t-il des certificats relatifs aux matières premières, des rapports d’inspection du premier article (FAI) ou des données complètes de balayage RF accompagnant l’échantillon livré ?
Transformer les exigences en une nomenclature (BOM) réalisable et un itinéraire de fabrication
Une fois que les paramètres techniques sont définis, l’équipe d’ingénierie ODM vérifie que la combinaison spécifiée de connecteurs, de câbles bruts, de broches de contact et d’accessoires de protection peut être assemblée de façon fiable. C’est précisément là que les fabricants expérimentés de câblages sur mesure détectent les conflits pratiques de conception.
Par exemple, un boîtier moulé par injection pourrait ne pas passer à travers une découpe étroite du panneau, un composé spécifié pour la gaine du câble pourrait se déformer sous une soudure à haute température, ou une structure coaxiale rigide pourrait dépasser les limites acceptables de flexion dans un boîtier compact.
Un projet robuste de câblage sur mesure en mode ODM repose sur une nomenclature de fabrication (BOM) qui tient compte de chaque couche physique. La BOM précise exactement le diélectrique du câble, le revêtement des conducteurs, l’épaisseur du revêtement des contacts, les rapports des gaines thermorétractables, les étiquetages personnalisés et les spécifications d’emballage antistatique.
Il est essentiel qu’une proposition technique professionnelle distingue clairement les faits techniques confirmés des questions ouvertes de conception. Cette transparence empêche les équipes d’approuver un échantillon sur la base d’une interprétation technique donnée, pour ensuite découvrir que la série de production a été réalisée selon une autre interprétation.
Exécution du premier assemblage conformément à des instructions de travail contrôlées
Une fois les matériaux et les outils de sertissage approuvés, le personnel de production établit une fiche de routage dédiée. Les étapes standard de fabrication comprennent la coupe précise des câbles, le dénudage de la gaine extérieure, la préparation du blindage tressé ou en feuille, le sertissage ou la soudure des contacts, le montage du corps du connecteur, l’application du dispositif de relâchement de contrainte et le contrôle visuel de la qualité. Comme les techniques de traitement varient considérablement entre les lignes micro-coaxiales, les alimentations électriques robustes et les faisceaux de signaux multicâblés, un fournisseur fiable de câblages sur mesure s’appuie sur des instructions de procédure spécifiques plutôt que sur des raccourcis génériques appliqués en usine.
La première série d’échantillons exige une surveillance bien plus rigoureuse qu’un lot de production standard. Les techniciens responsables de l’assemblage utilisent la fabrication de la première pièce pour vérifier les profondeurs des lames de dénudage, les valeurs de force d’arrachement des sertissages, l’alignement du positionnement des cosses et le comportement mécanique sous les angles de flexion maximaux. La détection d’un point d’interférence physique ou d’une difficulté d’assemblage sur la première unité permet aux ingénieurs procédés d’ajuster immédiatement les outils de sertissage ou les longueurs de dénudage — ce qui permet d’économiser un temps et des coûts matériels considérables avant la finalisation de l’ensemble du lot de prototypes.
Vérification de l’ajustement mécanique et de l’intégrité électrique
L’acceptation d’un échantillon d’ensemble de câbles personnalisé dépend d’étapes de vérification reflétant directement les risques liés à son utilisation en conditions réelles. L’inspection mécanique mesure la longueur totale de l’assemblage, les angles d’orientation des connecteurs, l’engagement des filetages, la lisibilité des étiquettes, l’intégrité de la gaine et les performances de flexion des dispositifs de relâchement de contrainte.
Sur le plan électrique, les câbles et les faisceaux de câblage standard sur mesure subissent systématiquement des tests de continuité, des vérifications de la résistance d’isolement et des essais de tenue diélectrique (hi-pot) afin de détecter les courts-circuits ou les erreurs de brochage.
Pour les applications haute fréquence, un ensemble de câbles RF sur mesure exige des essais avancés à l’aide d’analyseurs de réseaux vectoriels (VNAs). L’ensemble doit être balayé sur toute sa bande de fonctionnement désignée afin d’enregistrer précisément les courbes de perte d’insertion et de perte de retour (VSWR).
Plutôt que de se contenter d’une simple étiquette « conforme », l’équipe d’ingénierie tire le plus grand bénéfice d’un rapport d’essai complet. Ce document relie la révision spécifique de l’échantillon aux conditions réelles d’essai et aux points de données mesurés, offrant ainsi aux équipes qualité et approvisionnement une référence claire et objective pour l’évaluation.
Tester l’échantillon comme étape décisive avant la production
Dès réception du prototype, l’équipe d’ingénierie doit évaluer l’ensemble de câbles personnalisé en le comparant aux schémas originaux du système, plutôt que de se fier à un simple examen visuel rapide. Le montage direct de l’ensemble dans les enceintes physiques cibles permet aux ingénieurs de vérifier le couple d’emboîtement des connecteurs, les jeux d’installation sur le panneau, le comportement des boucles de service et l’intégrité réelle des signaux en conditions opérationnelles. La participation de techniciens chargés de l’installation sur site lors de cette vérification d’ajustement met souvent en évidence des problèmes pratiques d’utilisabilité que les essais en laboratoire sur banc ne détectent pas.
Pour les projets ODM internationaux, le client et le fabricant doivent convenir de l’ensemble complet de documents requis pour les expéditions en série continues. Selon la complexité du projet, ce dossier peut inclure les plans d’assemblage approuvés, les contrôles des révisions de la nomenclature (BOM), les rapports d’inspection du premier article, les formats de test de balayage VNA, les normes d’emballage et les certificats de conformité environnementale (tels que RoHS et REACH). L’objectif est d’établir une transparence totale de la chaîne d’approvisionnement, sans générer de charge administrative superflue.
Verrouillage de la ligne de base pour la fabrication en série
La véritable valeur du processus d’échantillonnage d’un câble sur mesure en conception originale (ODM) réside dans l’établissement d’une base de production figée. Une fois l’échantillon validé, l’équipe d’ingénierie verrouille la révision approuvée du plan, les numéros de pièce des composants, les itinéraires de montage, les limites des essais électriques et les contacts responsables du contrôle des modifications. Toute substitution future de câble brut, de marques de connecteurs ou de méthodes de terminaison doit déclencher un avis officiel de modification technique (ECN) afin d’éviter toute altération imprévue des performances électriques ou de la résistance mécanique.
Pendant les premières séries pilotes, les équipes qualité appliquent exactement les mêmes critères d’acceptation élaborés durant la phase de prototype. La comparaison directe des premières unités de production avec l’enregistrement archivé de l’échantillon permet aux départements achats une transition fiable et fluide, depuis la phase initiale de prototypage jusqu’à la fabrication à grande échelle.
Une liste de vérification pratique pour l’approbation de l’échantillon
-
Vérification que les dimensions physiques de l’échantillon correspondent aux révisions actuelles des plans.
-
Confirmation que les interfaces des connecteurs, leur polarité et leurs angles d’orientation correspondent aux boîtiers cibles.
-
Définition et accord sur tous les seuils critiques de tests électriques et mécaniques.
-
Documentation écrite et validation technique formelle de toute dérogation de conception approuvée.
-
Verrouillage définitif de la nomenclature de production (BOM), des critères d’emballage, du marquage et des normes d’inspection.
-
Attribution claire de la responsabilité du contrôle des modifications techniques pour les séries de production ultérieures.
Partenariat avec des experts reconnus en fabrication
Un processus structuré de fabrication d’échantillons transforme la prototypage d’assemblages de câbles sur mesure en un flux de travail prévisible et rigoureusement technique. En résolvant les détails techniques dès la phase initiale de demande, en vérifiant sur banc les paramètres électriques critiques et en validant définitivement les révisions approuvées, les équipes techniques éliminent les incertitudes et évitent les retards coûteux en production.
Atteindre une qualité reproductible, tant pour les lots d’échantillons que pour les séries de production, exige un partenaire spécialisé en interconnexions. WORLDPEAK propose un soutien technique complet, une prototypage rapide des échantillons et une intégration robuste dans la chaîne d’approvisionnement pour les projets d’assemblages de câbles sur mesure.
En exploitant des équipements de test avancés à analyseur vectoriel de réseau (VNA), en respectant rigoureusement les normes de fabrication IPC-A-620 et en assurant une traduction précise des nomenclatures (BOM), WORLDPEAK garantit que chaque assemblage de câble RF sur mesure passe sans heurt du prototype validé à une production de masse fiable.





