 EN

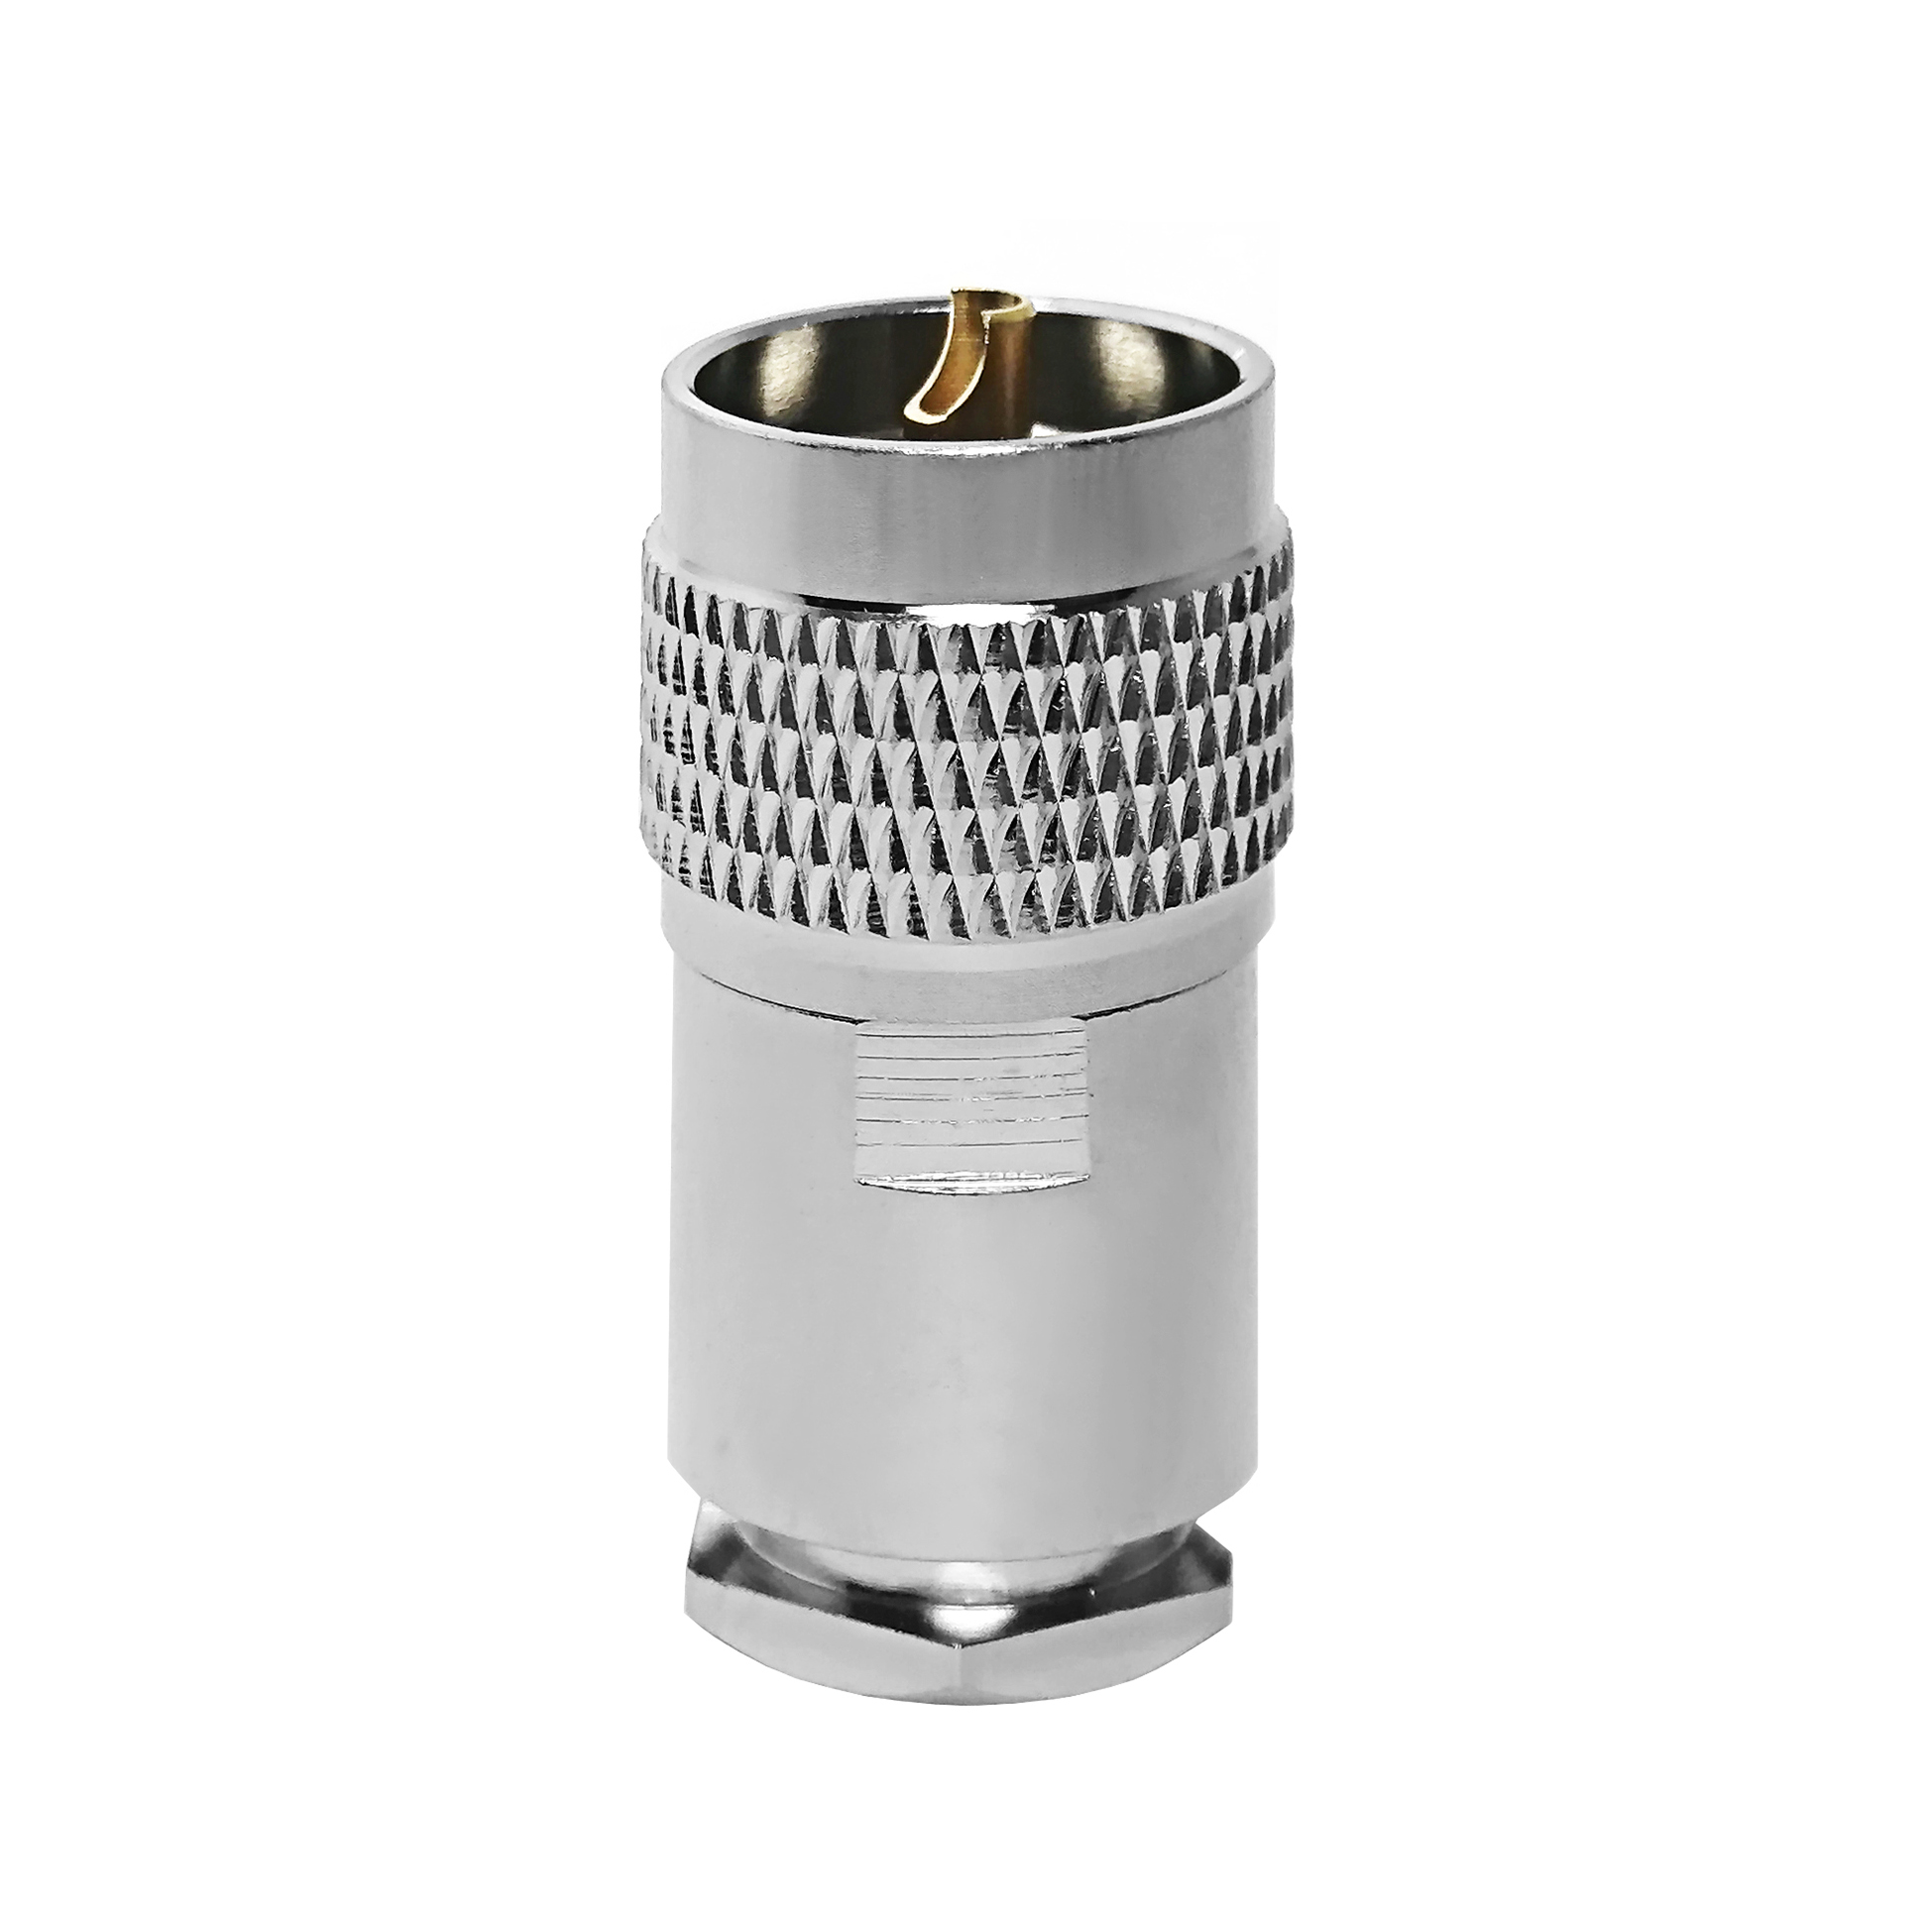
Lors du déploiement de systèmes de communications radio mobiles, de réseaux d’antennes embarquées et de configurations radios bidirectionnelles à encombrement réduit, l’obtention d’une terminaison RF fiable et mécaniquement solide est primordiale. Parmi les divers interconnexions RF compactes, le mini connecteur UHF est largement spécifié en raison de son mécanisme de couplage fileté, de son encombrement miniature et de ses performances stables d’impédance jusqu’à 2,5 GHz. Toutefois, en raison de ses dimensions réduites, une préparation inadéquate du câble ou un brasage négligé peuvent facilement provoquer des pics élevés de rapport d’ondes stationnaires de tension (VSWR), des contacts intermittents et une atténuation du signal. Worldpeak RF Connectors a établi des lignes directrices techniques rigoureuses pour l’ installation correcte du mini connecteur UHF assemblages sur des câbles coaxiaux standards à faibles pertes. Ce guide pratique accompagne les techniciens de terrain et les ingénieurs en assemblage dans l’application de protocoles professionnels de terminaison, garantissant une intégrité mécanique parfaite et des performances électriques haute fréquence optimales.
Protocole de terminaison étape par étape destiné aux techniciens de terrain
L’exécution d’un assemblage précis de câble coaxial exige des longueurs de dénudage exactes, une coupe propre du conducteur et une gestion méticuleuse de la soudure ou de la connexion par sertissage. Lorsque installation correcte du mini connecteur UHF des composants matériels sont fixés sur des câbles tels que le RG-58 ou des lignes RF flexibles similaires, les techniciens doivent respecter une séquence chronologique stricte afin d’éviter toute déformation du diélectrique et tout effilochage de la tresse.
Étape 1 : Préparation précise du câble et dénudage de la gaine
Commencez par faire glisser la gaine extérieure crantée et, le cas échéant, les manchons de protection contre la traction sur le câble coaxial avant toute opération de dénudage. À l’aide d’un dénudeur coaxial rotatif étalonné, incisez la gaine protectrice externe en PVC à la dimension exacte spécifiée par le fabricant. Enlevez délicatement la gaine externe afin d’exposer une section nette de la tresse métallique sans entailler ni rayer les brins individuels.
Étape 2 : Recoupage de la tresse et du diélectrique
Écartez uniformément la tresse exposée sur la gaine externe ou recoupez-la régulièrement selon le type précis de collier ou de sertissage utilisé pour le connecteur UHF mini . Ensuite, mesurez et dénudez le noyau diélectrique en polyéthylène afin d’exposer le conducteur central massif ou toronné. Portez une attention extrême à ne pas rayer ni affaiblir ce conducteur central lors du retrait de l’isolant, car des imperfections superficielles peuvent provoquer des micro-arcures et des réflexions de signal aux fréquences de fonctionnement élevées.
Étape 3 : Étamage du conducteur et fixation de la broche centrale
Si vous utilisez un type à soudure connecteur UHF mini , étamez légèrement le conducteur central exposé à l’aide d’un fer à souder à température contrôlée et d’une soudure à âme de colophane de haute pureté. Insérez le conducteur central dans la broche du connecteur ou dans la borne de la douille, en appliquant une chaleur uniforme jusqu’à ce que la soudure pénètre régulièrement dans le manchon. Évitez tout excès de soudure qui pourrait modifier le diamètre intérieur ou empêcher un raccordement fluide avec les ports des équipements correspondants.
Étape 4 : Assemblage du boîtier et engagement fileté
Faites glisser soigneusement le corps principal du connecteur UHF mini sur l’ensemble préparé composé du diélectrique et de la broche centrale. Veillez à ce que les doigts de mise à la terre internes ou les manchons de serrage établissent un contact continu à 360 degrés avec la tresse blindée. Enfin, vissez et serrez le manchon de couplage extérieur conformément à la valeur de couple spécifiée par le fabricant, en vérifiant qu’aucune contrainte de rotation n’est exercée sur la broche centrale interne lors du serrage final.
Principaux pièges courants lors de l’installation et matrice de prévention
Même les techniciens expérimentés rencontrent parfois des erreurs de terminaison lorsque installation correcte du mini connecteur UHF composants dans des environnements à champ haute pression. La matrice de dépannage ci-dessous décrit les erreurs d’assemblage courantes, leurs conséquences électriques et les méthodes professionnelles de prévention.
| Erreur d’installation | Conséquence électrique | Symptôme sur le terrain | Méthode professionnelle de prévention |
| Entaille du conducteur central | Résistance mécanique réduite et saut d’impédance localisé | Perte intermittente de signal sous vibration | Utiliser des dénudeuses rotatives étalonnées avec profondeur de lame réglable |
| Excès de soudure sur la broche centrale | Désadaptation d’impédance et discontinuité capacitive | Taux de réflexion élevé sur la bande de 2 GHz | Utiliser des fers à souder à température contrôlée et un volume de soudure mesuré |
| Brins isolés de la tresse en contact avec la broche | Court-circuit direct entre le signal et la masse | Défaillance complète de l’émetteur ou puissance de sortie nulle | Rogner soigneusement les brins isolés de la tresse avant l’insertion dans le boîtier |
| Collier de raccordement sous-tendu | Contact mécanique lâche et augmentation des pertes d’insertion | Flickering du signal lorsque le câble est déplacé | Serrer les colliers filetés à l’aide de clés dynamométriques étalonnées |
Normes d’assurance qualité et d’inspection chez Worldpeak
La conformité EEAT exige une transparence dans la fabrication et des protocoles rigoureux de contrôle qualité. Chez Worldpeak RF Connectors, chaque lot de production et chaque produit sur mesure assemblage de câble coaxial fait l’objet d’une inspection stricte en plusieurs étapes afin de garantir sa fiabilité sur le terrain. Une fois toute opération de terminaison achevée, les assemblages subissent systématiquement un test balayage automatisé complet à l’aide d’un analyseur vectoriel de réseau (VNA). Les techniciens vérifient que la perte de retour dépasse 26 dB et que la perte d’insertion reste inférieure à 0,2 dB sur toute la bande passante opérationnelle. En outre, une validation mécanique par essai de traction garantit que le composant terminé connecteur UHF mini , peut résister à de fortes charges de traction sans glissement du blindage ni arrachement de la broche centrale, conformément aux exigences strictes des référentiels ISO 9001 en matière de management de la qualité. connecteur UHF mini peut résister à de fortes charges de traction sans glissement du blindage ni arrachement de la broche centrale, conformément aux exigences strictes des référentiels ISO 9001 en matière de management de la qualité.
Conclusion et bonnes pratiques pour un déploiement fiable
Maîtriser l'art de installation correcte du mini connecteur UHF le matériel garantit une stabilité opérationnelle à long terme, élimine les rappels de maintenance coûteux et protège les équipements sensibles de réception-émission contre les dommages causés par des réflexions à fort coefficient de stationnarité (VSWR). En suivant rigoureusement les mesures de dénudage, en maintenant des soudures propres et en effectuant des tests post-assemblage au moyen d’un analyseur vectoriel de réseau (VNA), les équipes d’ingénierie peuvent obtenir une transmission de signal RF parfaite dans des environnements de communication mobiles et compacts.
Pour un aperçu complet de l’architecture système, des principes de conception multi-fréquences et des catalogues complets de produits, consultez notre guide fondamental sur





