 EN

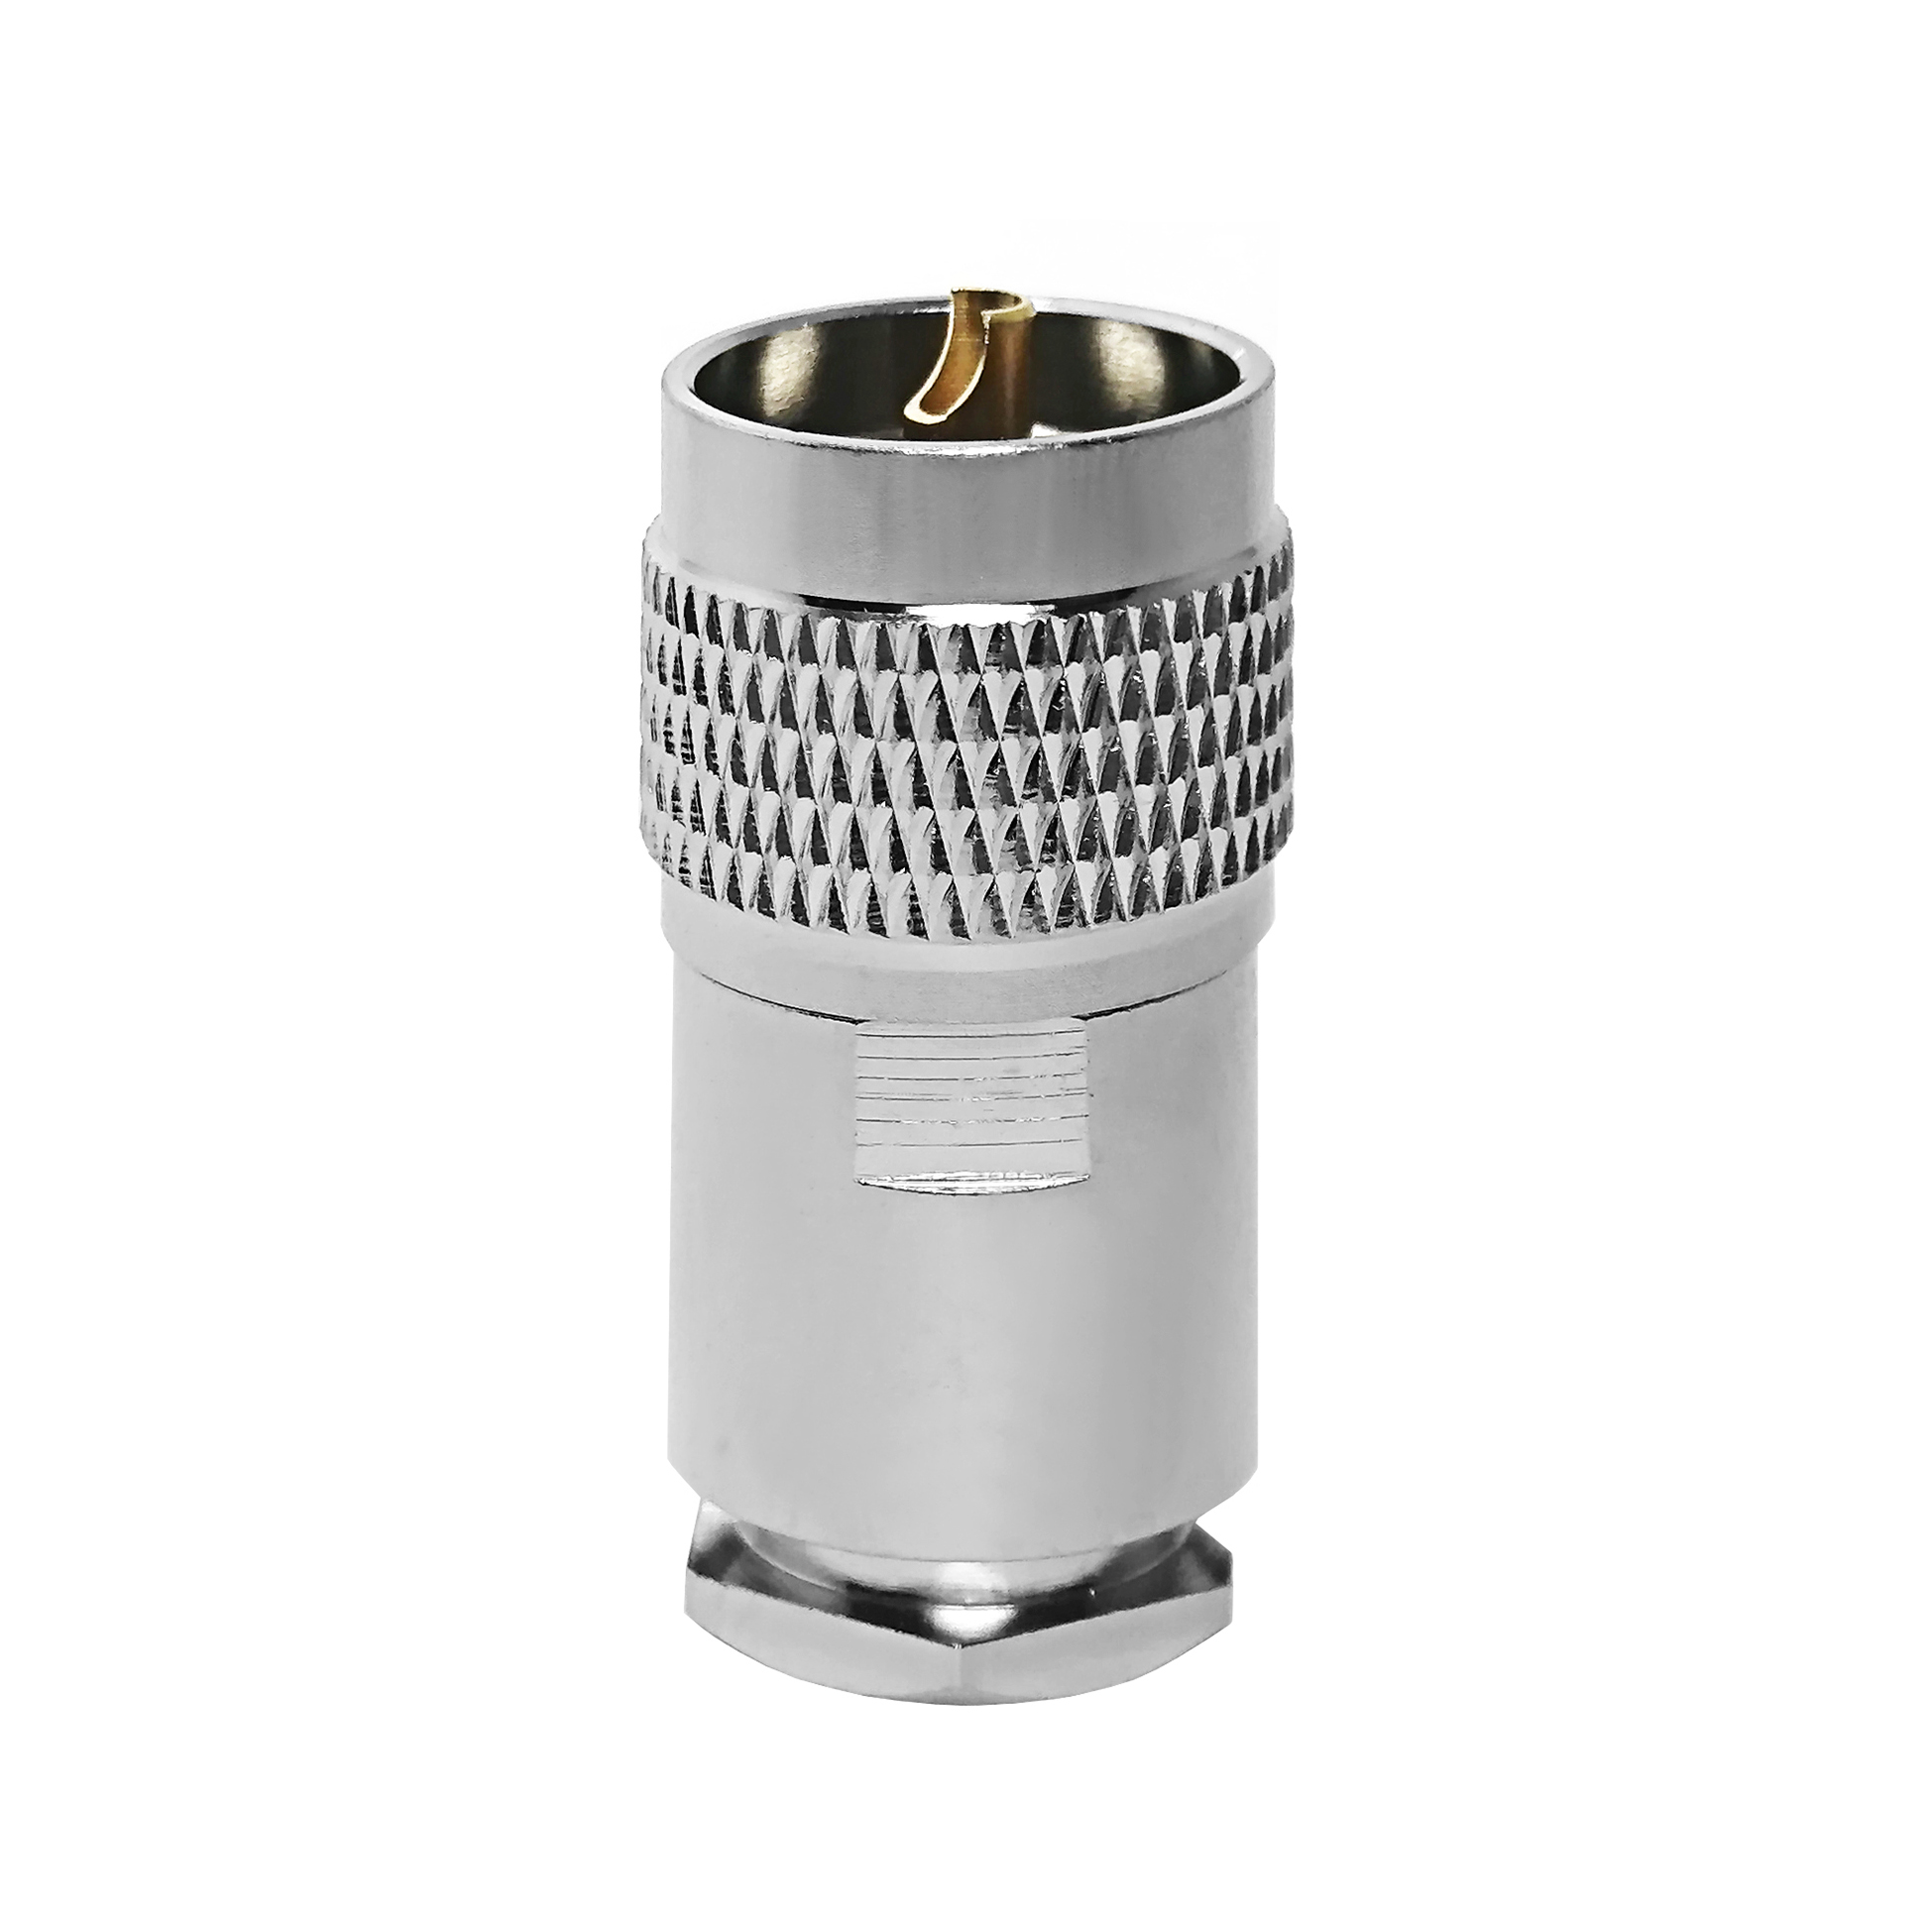
モバイル無線通信、車載アンテナアレイ、および設置スペースが限られた双方向無線機器の展開において、信頼性が高く機械的に堅牢なRF端子接続を実現することは極めて重要です。さまざまな小型RFインターコネクトの中でも、ミニUHFコネクタは、ねじ式結合機構、コンパクトな外形寸法、および2.5GHzまでの安定したインピーダンス特性を備えていることから、広く採用されています。ただし、その小型サイズゆえに、ケーブルの準備不良や不適切な半田付けにより、電圧定在波比(VSWR)の急激な上昇、接触の不安定化、信号減衰などが容易に生じてしまいます。ワールドピークRFコネクタでは、正しく ミニUHFコネクタを取り付けるための厳格な技術ガイドラインを確立しています 標準の低損失同軸ケーブルへのアセンブリです。この実用的なガイドでは、現場技術者およびアセンブリエンジニア向けに、プロフェッショナルな端末処理手順を段階的に解説し、機械的信頼性と高周波電気特性の両方を最適化します。
現場技術者のための段階別端末処理手順
高精度同軸ケーブルアセンブリの作成には、正確な剥離長さ、清潔な導体切断、そして慎重なはんだ付けまたは圧着管理が不可欠です。 ミニUHFコネクタを取り付けるための厳格な技術ガイドラインを確立しています rG-58や同様の柔軟なRF用ケーブルなどへのハードウェア取り付けにおいては、誘電体の変形やシールドのほつれを防ぐため、厳密な作業順序を遵守する必要があります。
ステップ1:ケーブルの精密な準備と外装被覆の剥離
作業を始める前に、まずねじれ防止用の外装カバーおよび必要に応じたストレイン・リリーフ・ブーツを同軸ケーブルに通しておきます。校正済みの回転式同軸ケーブルストリッパーを用いて、外側の保護PVC被覆をメーカー指定の正確な寸法で切り込みます。個々の編組線を傷つけたり刻んだりすることなく、金属製の編組シールドがきれいに露出するよう、外被を剥ぎ取ります。
手順2:シールドおよび誘電体の切断
露出した編組シールドを、外被上に滑らかに広げて梳きとるか、または使用するクランプ/圧着方式に応じて均等に切り戻します。 ミニ UHF コネクタ 次に、内側のポリエチレン誘電体コアを所定の長さに測定・剥離し、中心導体(単線またはより線)を露出させます。絶縁被覆を除去する際は、中心導体を傷つけたり強度を損なったりしないよう極めて注意してください。表面の微細な欠陥は、高周波帯域での微小アーク放電や信号反射を引き起こす原因となります。
手順3:導体の半田付けおよびセンター・ピンの取付
半田接続式を採用する場合 ミニ UHF コネクタ 制御された温度の半田ごてを用いて高純度ロシン芯半田で露出した中心導体に軽く半田付けします。その後、中心導体をコネクタのピンまたはソケット端子に挿入し、均一に加熱して半田がバレル内に均等に浸透するまで待ちます。過剰な半田盛り上がりにより内径が変化したり、対応する機器ポートとのスムーズな接続が妨げられることのないよう注意してください。
手順4:ハウジングの組み立てとねじ込み固定
準備済みの誘電体および中心ピンのサブアセンブリの上に、 ミニ UHF コネクタ メインボディを慎重にかぶせます。内部のグラウンドフィンガーまたはクランプスリーブが編組シールドと360度連続して接触していることを確認してください。最後に、外側のカップリングバレルを規定の工場仕様トルク値でねじ込み、最終的な締め付け時に中心ピンに回転応力がかからないよう注意しながら確実に固定します。
一般的な取付ミスとその防止マトリクス
経験豊富な技術者であっても、終端処理時に時折誤りを犯すことがあります。 ミニUHFコネクタを取り付けるための厳格な技術ガイドラインを確立しています 高圧環境下での部品。以下のトラブルシューティングマトリクスでは、一般的な組立ミス、その電気的影響、および専門的な予防方法を示しています。
| 設置時のミス | 電気的影響 | 現場での症状 | 専門的な予防方法 |
| 中心導体の切り傷 | 機械的強度の低下および局所的なインピーダンスの急増 | 振動時に信号が断続的に消失 | ブレード深さが調整可能な較正済みロータリーストリッパーを使用 |
| 中心ピンへのはんだ付け過多 | インピーダンスマッチング不良および容量性不連続 | 2 GHz帯域全体でVSWRが上昇 | 温度制御付きはんだごてと計測済みのはんだ量を使用 |
| シールド編組線の飛び出し部分がピンに接触 | 信号線とグランド間の直接短絡 | 送信機の完全な故障、または出力電力がゼロになる | ハウジング挿入前に、シールド編組線の飛び出し部分を十分にトリミング |
| 結合バレルの締め付けトルク不足 | 機械的接触が緩み、挿入損失が増加 | ケーブルを動かすと信号が不安定になる | ねじ式バレルは、校正済みのサービス用レンチで所定のトルクで締め付け |
ワールドピーク社における品質保証および検査基準
EEAT準拠には、製造プロセスの透明性と厳格な品質管理手順が不可欠です。ワールドピークRFコネクタでは、すべての生産ロットおよびカスタム仕様品に対し、現場での信頼性を確保するため、多段階にわたる厳格な検査を実施しています。 同軸ケーブルアセンブリ いずれかの端子処理工程終了後、アセンブリは100%自動化されたベクトルネットワークアナライザ(VNA)による周波数スイープ試験に subjected されます。 ミニ UHF コネクタ 技術者は、反射損失が26dB以上であり、挿入損失が動作帯域全体で0.2dB未満であることを確認します。さらに、引張試験による機械的検証により、端子処理済みの ミニ UHF コネクタ ケーブルがシールドのずれや中心導体の抜けを引き起こさずに、高い引張荷重に耐えられることを確認しており、ISO 9001品質マネジメントシステムの厳しい基準を満たしています。
結論および信頼性の高い展開のためのベストプラクティス
磨かれた技術の極み ミニUHFコネクタを取り付けるための厳格な技術ガイドラインを確立しています ハードウェアは長期的な運用安定性を確保し、高額な保守再訪問を回避し、高VSWR反射による感度の高いトランスシーバ機器への損傷から保護します。厳格なストリッピング寸法管理、清浄な半田接合の維持、および組立後のベクトルネットワークアナライザ(VNA)による検証を実施することで、モバイルおよび小型通信環境においてきわめて高品質なRF信号伝送を実現できます。
システム構成、マルチ周波数設計の基本原則、および全製品カタログの包括的な概要については、「





