 EN

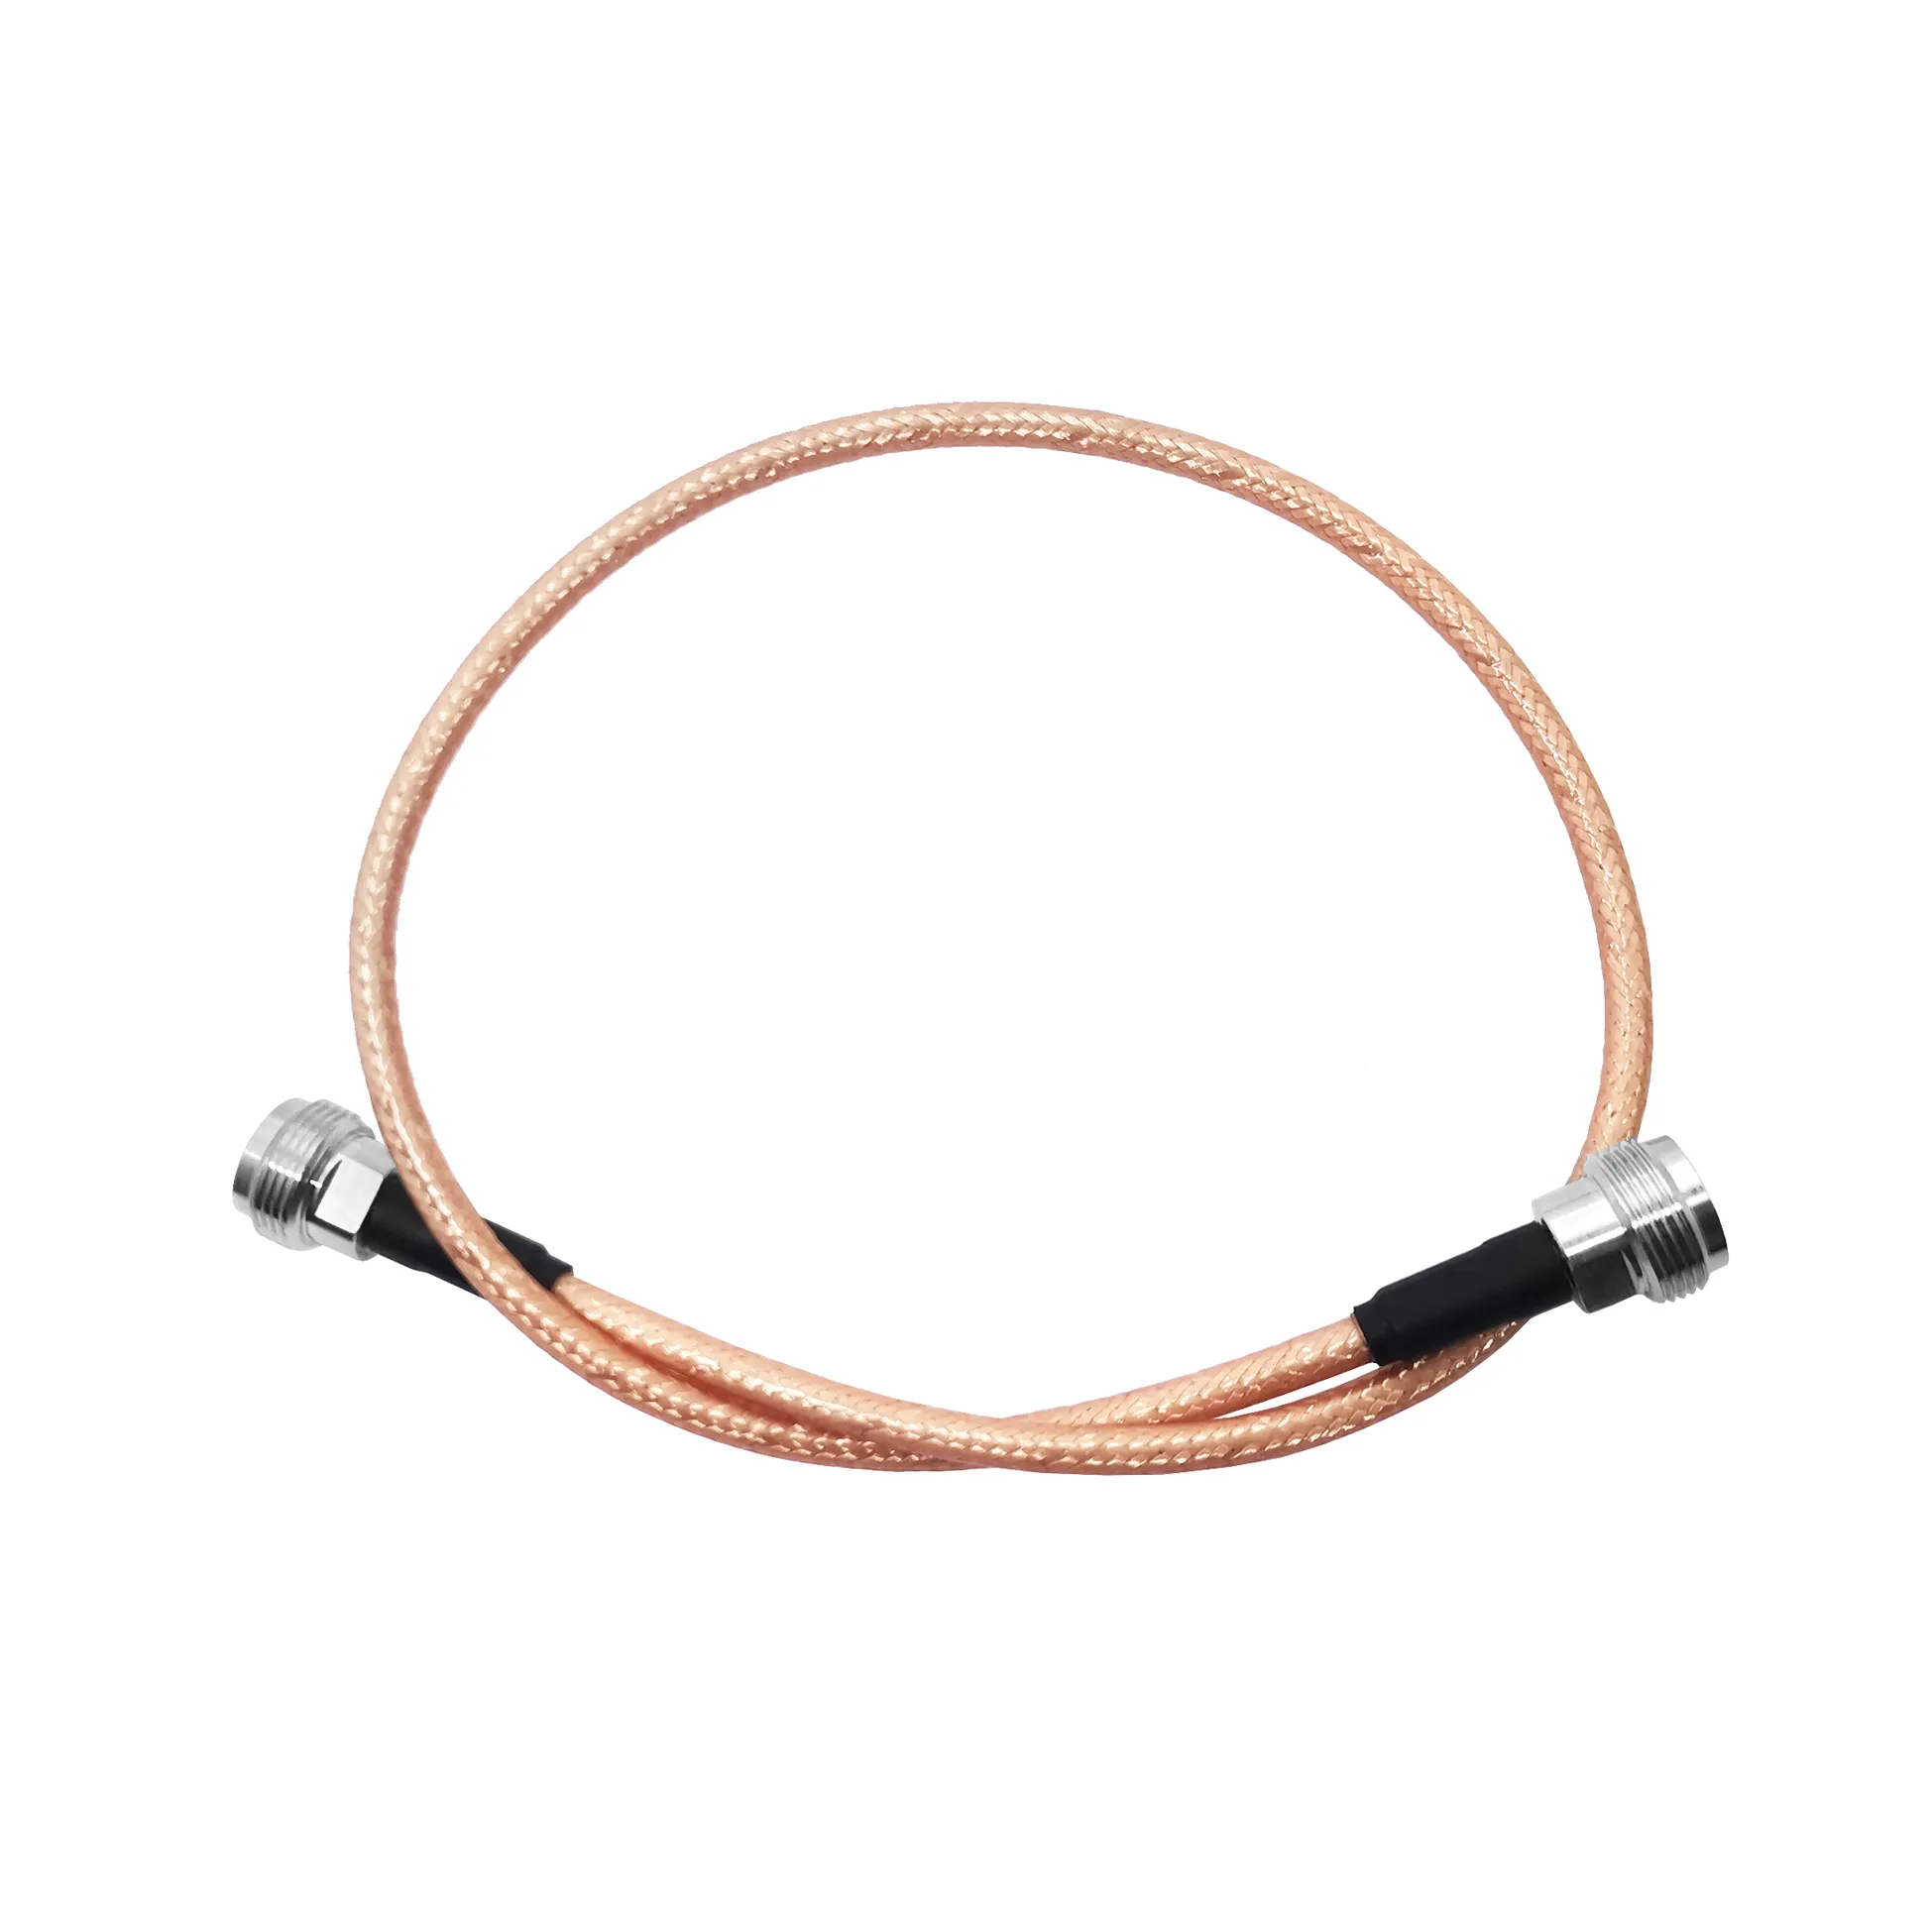
Per un team di approvvigionamento, un ordine di cavi coassiali in ritardo raramente ha inizio con una data di spedizione mancata. Di solito comincia prima: una richiesta di offerta (RFQ) omette l’orientamento del connettore, la lunghezza del cavo cambia dopo il rilascio del disegno tecnico oppure il contatto acquisti deve trasmettere una domanda ingegneristica tramite un distributore prima che questa raggiunga il team che produce l’assemblaggio. Questi piccoli passaggi di consegna trasformano un piano produttivo gestibile in una serie di ritardi costosi.
Adottare un modello di produzione diretta in fabbrica Di assemblaggi di cavi coassiali ODM riduce l’attrito operativo riunendo sotto un unico tetto la revisione delle specifiche, il coordinamento dei componenti, la pianificazione dell’assemblaggio e il feedback sulla qualità. Sebbene la produzione su misura richieda comunque disponibilità di materiali e rigorose verifiche elettriche, il coinvolgimento diretto elimina cicli comunicativi evitabili che allungano i tempi di consegna nelle catene di fornitura a più livelli.
Dove si perdono i tempi di consegna nell’approvvigionamento tradizionale di cavi coassiali
Acavo coassiale personalizzato è molto più di un semplice cavo flessibile con terminazioni alle estremità. La sua architettura principale comprende un conduttore centrale, un isolamento dielettrico, una schermatura metallica e un rivestimento esterno protettivo. L’assemblaggio finale dipende da variabili critiche: scelta dell’interfaccia, adattamento dell’impedenza (50 Ω o 75 Ω), tolleranze di sbobinatura, specifiche di crimpatura o saldatura e sigillatura ambientale. Una minima modifica a una singola variabile si ripercuote sull’intero processo produttivo.
Nell’approvvigionamento a più livelli, un acquirente invia domande tecniche a un rappresentante commerciale, il quale le inoltra a un contatto presso la fabbrica, che infine consulta il team di ingegneria RF:
-
Acquirente / Approvvigionamento invia domande tecniche o parametri di richiesta di offerta (RFQ).
-
Distributore / Intermediario commerciale elabora e inoltra la richiesta.
-
Ingegneria e produzione in fabbrica esamina la richiesta e risponde attraverso la stessa catena inversa.
Questa struttura funziona adeguatamente per componenti standard disponibili a catalogo, ma crea rischi di collo di bottiglia per soluzioni complesse Assemblaggio di cavo RF costruzioni che richiedono lunghezze personalizzate, accoppiamenti specializzati di connettori, abbinamento di fase o etichettatura personalizzata.
Le cause principali dell'allungamento evitabile dei tempi di consegna includono:
-
Richieste di offerta incomplete: La mancanza di parametri (ad esempio limiti di VSWR, classi di protezione IP o raggi di curvatura) richiede più cicli di chiarimento prima della definizione del piano produttivo.
-
Ordini di modifica progettuale (ECO) tardivi: Aggiornamenti dei disegni in corso d'opera impongono una verifica completa dei materiali e nuove ispezioni sul primo campione.
-
Mancanza di coordinamento tra Ingegneria e Approvvigionamenti: I team per gli approvvigionamenti ritardano le sostituzioni critiche di componenti quando si verificano aumenti improvvisi dei tempi di consegna delle materie prime per un determinato alloggiamento di connettore o guaina del cavo.
-
Standard di accettazione poco chiari: Definire i protocolli di prova (ad esempio curve di perdita di ritorno o prove di perdita con elio) solo in fase di imballaggio finale blocca la liberatoria per la spedizione.
Come i modelli ODM diretti dalla fabbrica riducono le consegne lungo la catena di approvvigionamento
Il vantaggio operativo principale di un partner ODM diretto risiede nella coordinazione ingegneristica semplificata. Quando lo stesso impianto esamina i vincoli applicativi, conferma le configurazioni fisiche, pianifica le linee di produzione e gestisce il controllo qualità, le richieste tecniche raggiungono gli ingegneri progettisti senza errori di traduzione.
Per applicazioni RF ad alta affidabilità, Worldpeak si concentra su connettori RF progettati, cavo coassiale personalizzato su assemblaggi e componenti RF passivi. Questo specifico orientamento prodotto consente un allineamento tecnico diretto sulle riduzione dei tempi di consegna strategie già prima della programmazione delle linee di produzione. La collaborazione diretta fornisce capacità fondamentali:
-
Comunicazione tecnica diretta: I team ingegneristici risolvono i problemi di progettazione senza traduzioni effettuate da terzi.
-
Progettazione per la Produzione (DFM): Gli ingegneri interni verificano preventivamente tolleranze e prestazioni.
-
Abbinamento interno dei componenti: I connettori e i cavi sono valutati come un insieme completo ed integrato.
-
Assicurazione qualità integrata: I protocolli di prova sono integrati direttamente nel percorso produttivo.
Revisione precoce della progettazione per la producibilità (DFM)
L'ingegneria ODM parte dalle condizioni operative reali, non da numeri di parte statici. Se un'installazione prevede percorsi ristretti all'interno di involucri, flessioni ripetute, esposizione UV esterna o prestazioni ad alta frequenza fino a 18 GHz, il team di ingegneria identifica i rischi per la producibilità prima del rilascio dei materiali grezzi. I parametri interdipendenti — quali costante dielettrica, budget di perdita d'inserzione, forza meccanica di ritenzione e scelte per lo smorzamento delle sollecitazioni — vengono definiti fin dall'inizio.
Il processo DFM segue un flusso di validazione chiaro:
-
Raccolta dati in ingresso: Vincoli ambientali (temperatura, UV, grado di protezione IP), limiti elettrici (frequenza, VSWR, impedenza) e parametri meccanici (tolleranza di lunghezza, raggio di flessione).
-
Valutazione tecnica: Ingegneri RF interni verificano la compatibilità dei componenti e i relativi limiti prestazionali.
-
Rilascio per la produzione: Un ordine di lavoro stabile e bloccato viene emesso alle linee di produzione.
La convalida della specifica prima dell’apertura di un ordine di lavoro formale garantisce che materiali grezzi e tempi macchina vengano impegnati esclusivamente su progetti completamente bloccati.
Eliminazione delle disconnessioni tra componenti e assemblaggio
La valutazione di cavi, connettori e guaine antistrappo come unità integrata previene errori di assemblaggio. Un fornitore diretto in fabbrica Di assemblaggi di cavi coassiali ODM gestisce internamente l’abbinamento delle interfacce, anziché costringere il personale degli acquisti a risolvere discrepanze tra fornitori separati di connettori e cavi.
| Parametro di approvvigionamento | Approvvigionamento tradizionale a più livelli | Modello ODM diretto in fabbrica |
| Revisione tecnica | Frammentato tra agenti di vendita e impianti di terze parti | Diretto con ingegneri interni specializzati nella progettazione RF |
| Approvvigionamento alternativo di componenti | Alto rischio di tolleranze meccaniche o elettriche incompatibili | Sostituzioni interne verificate con conferma DFM |
| Tempo di consegna dell’ordine di modifica | 5–10 giorni lavorativi per ciclo di richiesta | 24–48 ore tramite contatto diretto con l’ingegneria |
| Verifica della qualità | Ispezione post-produzione presso il centro di distribuzione | Test in linea durante le fasi di stripping, crimpatura e saldatura |
| Tracciabilità | Numeri di lotto di fornitori multipli da riconciliare | Numero di lotto unificato dello stabilimento e certificazioni dei materiali |
Quando un’interfaccia connettore richiesta incontra lunghi tempi di approvvigionamento dei componenti, gli ingegneri diretti dello stabilimento propongono alternative pre-qualificate ed equivalenti che mantengono la conformità elettrica (impedenza 50 Ω, soglie VSWR corrispondenti) senza compromettere l’integrità dell’assemblaggio.
Pianificazione strutturata del primo articolo e delle ispezioni
Acavo coassiale personalizzato l'ordine procede più velocemente quando i traguardi qualitativi vengono stabiliti all'avvio del progetto. I team di approvvigionamento definiscono fin dall'inizio i requisiti di verifica, scegliendo tra le opzioni standard di documentazione:
-
approvazione del disegno meccanico 2D/3D: Schema dei pin, orientamenti di aggancio e layout delle marcature sul rivestimento.
-
Ispezione del primo articolo (FAI): Verifica del campione fisico prima della produzione in lotti completi.
-
Protocolli di accettazione elettrica: test al 100% per continuità, resistenza d'isolamento, tensione dielettrica di tenuta (DWV) e dati di analisi con analizzatore di rete vettoriale (VNA) per VSWR e perdita d'inserzione.
-
Documentazione relativa a imballaggio e conformità: Requisiti RoHS, REACH e etichettatura personalizzata.
Coordinare questi criteri di accettazione durante la fase iniziale di pianificazione evita periodi di fermo post-produzione e cicli di ritorno.
Checklist tecnico per la richiesta di offerta (RFQ) per tempi di consegna accelerati
Per accelerare la revisione tecnica e la generazione del preventivo, gli acquirenti devono fornire i seguenti parametri nella loro richiesta iniziale Assemblaggio di cavo RF richiesta:
-
1. Contesto applicativo e ambientale: Indicare la banda di frequenza operativa, la gestione della potenza, l’ambiente di impiego (esterno/interno), le escursioni termiche e il raggio minimo di curvatura dinamico.
-
2. Costruzione dell’assemblaggio: Specificare con precisione la lunghezza da punta a punta, le tolleranze di lunghezza, il tipo di cavo (ad es. serie RG, equivalente LMR, semirigido o corrugato) e i requisiti per la guaina esterna (LSZH, PVC, FEP).
-
3. Interfaccia e orientamento: Indicare i tipi di connettore per l’estremità A e l’estremità B (SMA, N-Type, BNC, TNC, 7/16 DIN, 4.3-10), il sesso (maschio/femmina), la polarità (standard/invertita) e la configurazione meccanica (dritto, ad angolo retto o personalizzato per montaggio su pannello).
-
4. Obiettivi di prestazione elettrica: Definire il rapporto di onda stazionaria (VSWR) massimo ammissibile, la massima perdita d’inserzione (dB/m alla frequenza target) e i vincoli di stabilità dell’impedenza.
-
5. Qualità e calendario delle consegne: Indicare la ripartizione dei volumi per lotto (prototipo, preproduzione, produzione di massa), i tempi di consegna e la documentazione di test richiesta (ad esempio, output dei grafici VNA).
Quando l’ambiente operativo rimane entro le specifiche definite per cavi e connettori, un prodotto completamente specificato Assemblaggio di cavo RF passa senza interruzioni alla produzione, senza fermi ingegneristici.
Cosa ci si può attendere dalla comunicazione diretta con l’ODM in fabbrica
Una comunicazione efficace con l’ODM richiede una rigorosa chiarificazione ingegneristica prima del rilascio per la produzione. Un team produttivo qualificato esamina i fattori DFM, segnala in anticipo potenziali rischi di degrado del segnale e ne conferma le tolleranze di assemblaggio.
Per applicazioni ad alta frequenza, difesa, infrastrutture telecom o IoT industriale, un coinvolgimento tecnico chiaro garantisce una prevedibilità misurabile dei tempi di consegna:
-
Accesso diretto al team ingegneristico: I quesiti tecnici riguardanti la scelta del dielettrico, l’efficacia della schermatura o il matching di fase vengono affrontati direttamente dal personale tecnico che realizza il prodotto.
-
Sostituzione controllata dei materiali: Le alternative per i componenti vengono valutate rispetto ai criteri di prestazione dell’intero assieme prima di essere sottoposte all’approvazione dell’acquirente.
-
Verifica trasparente: I punti di ispezione e i criteri di test sono integrati direttamente nel foglio di processo produttivo.
Mentre i cavi standardizzati del catalogo soddisfano le esigenze pronte all’uso, le applicazioni progettuali traggono vantaggio direttamente dalla collaborazione ODM diretta in fabbrica. Consolidando la revisione tecnica, la gestione dei materiali e l’ispezione della qualità all’interno di un unico quadro ingegneristico, la produzione diretta Di assemblaggi di cavi coassiali ODM elimina i passaggi amministrativi intermedi e garantisce una consegna affidabile riduzione dei tempi di consegna per ordini personalizzati di cavi coassiali.





