 EN

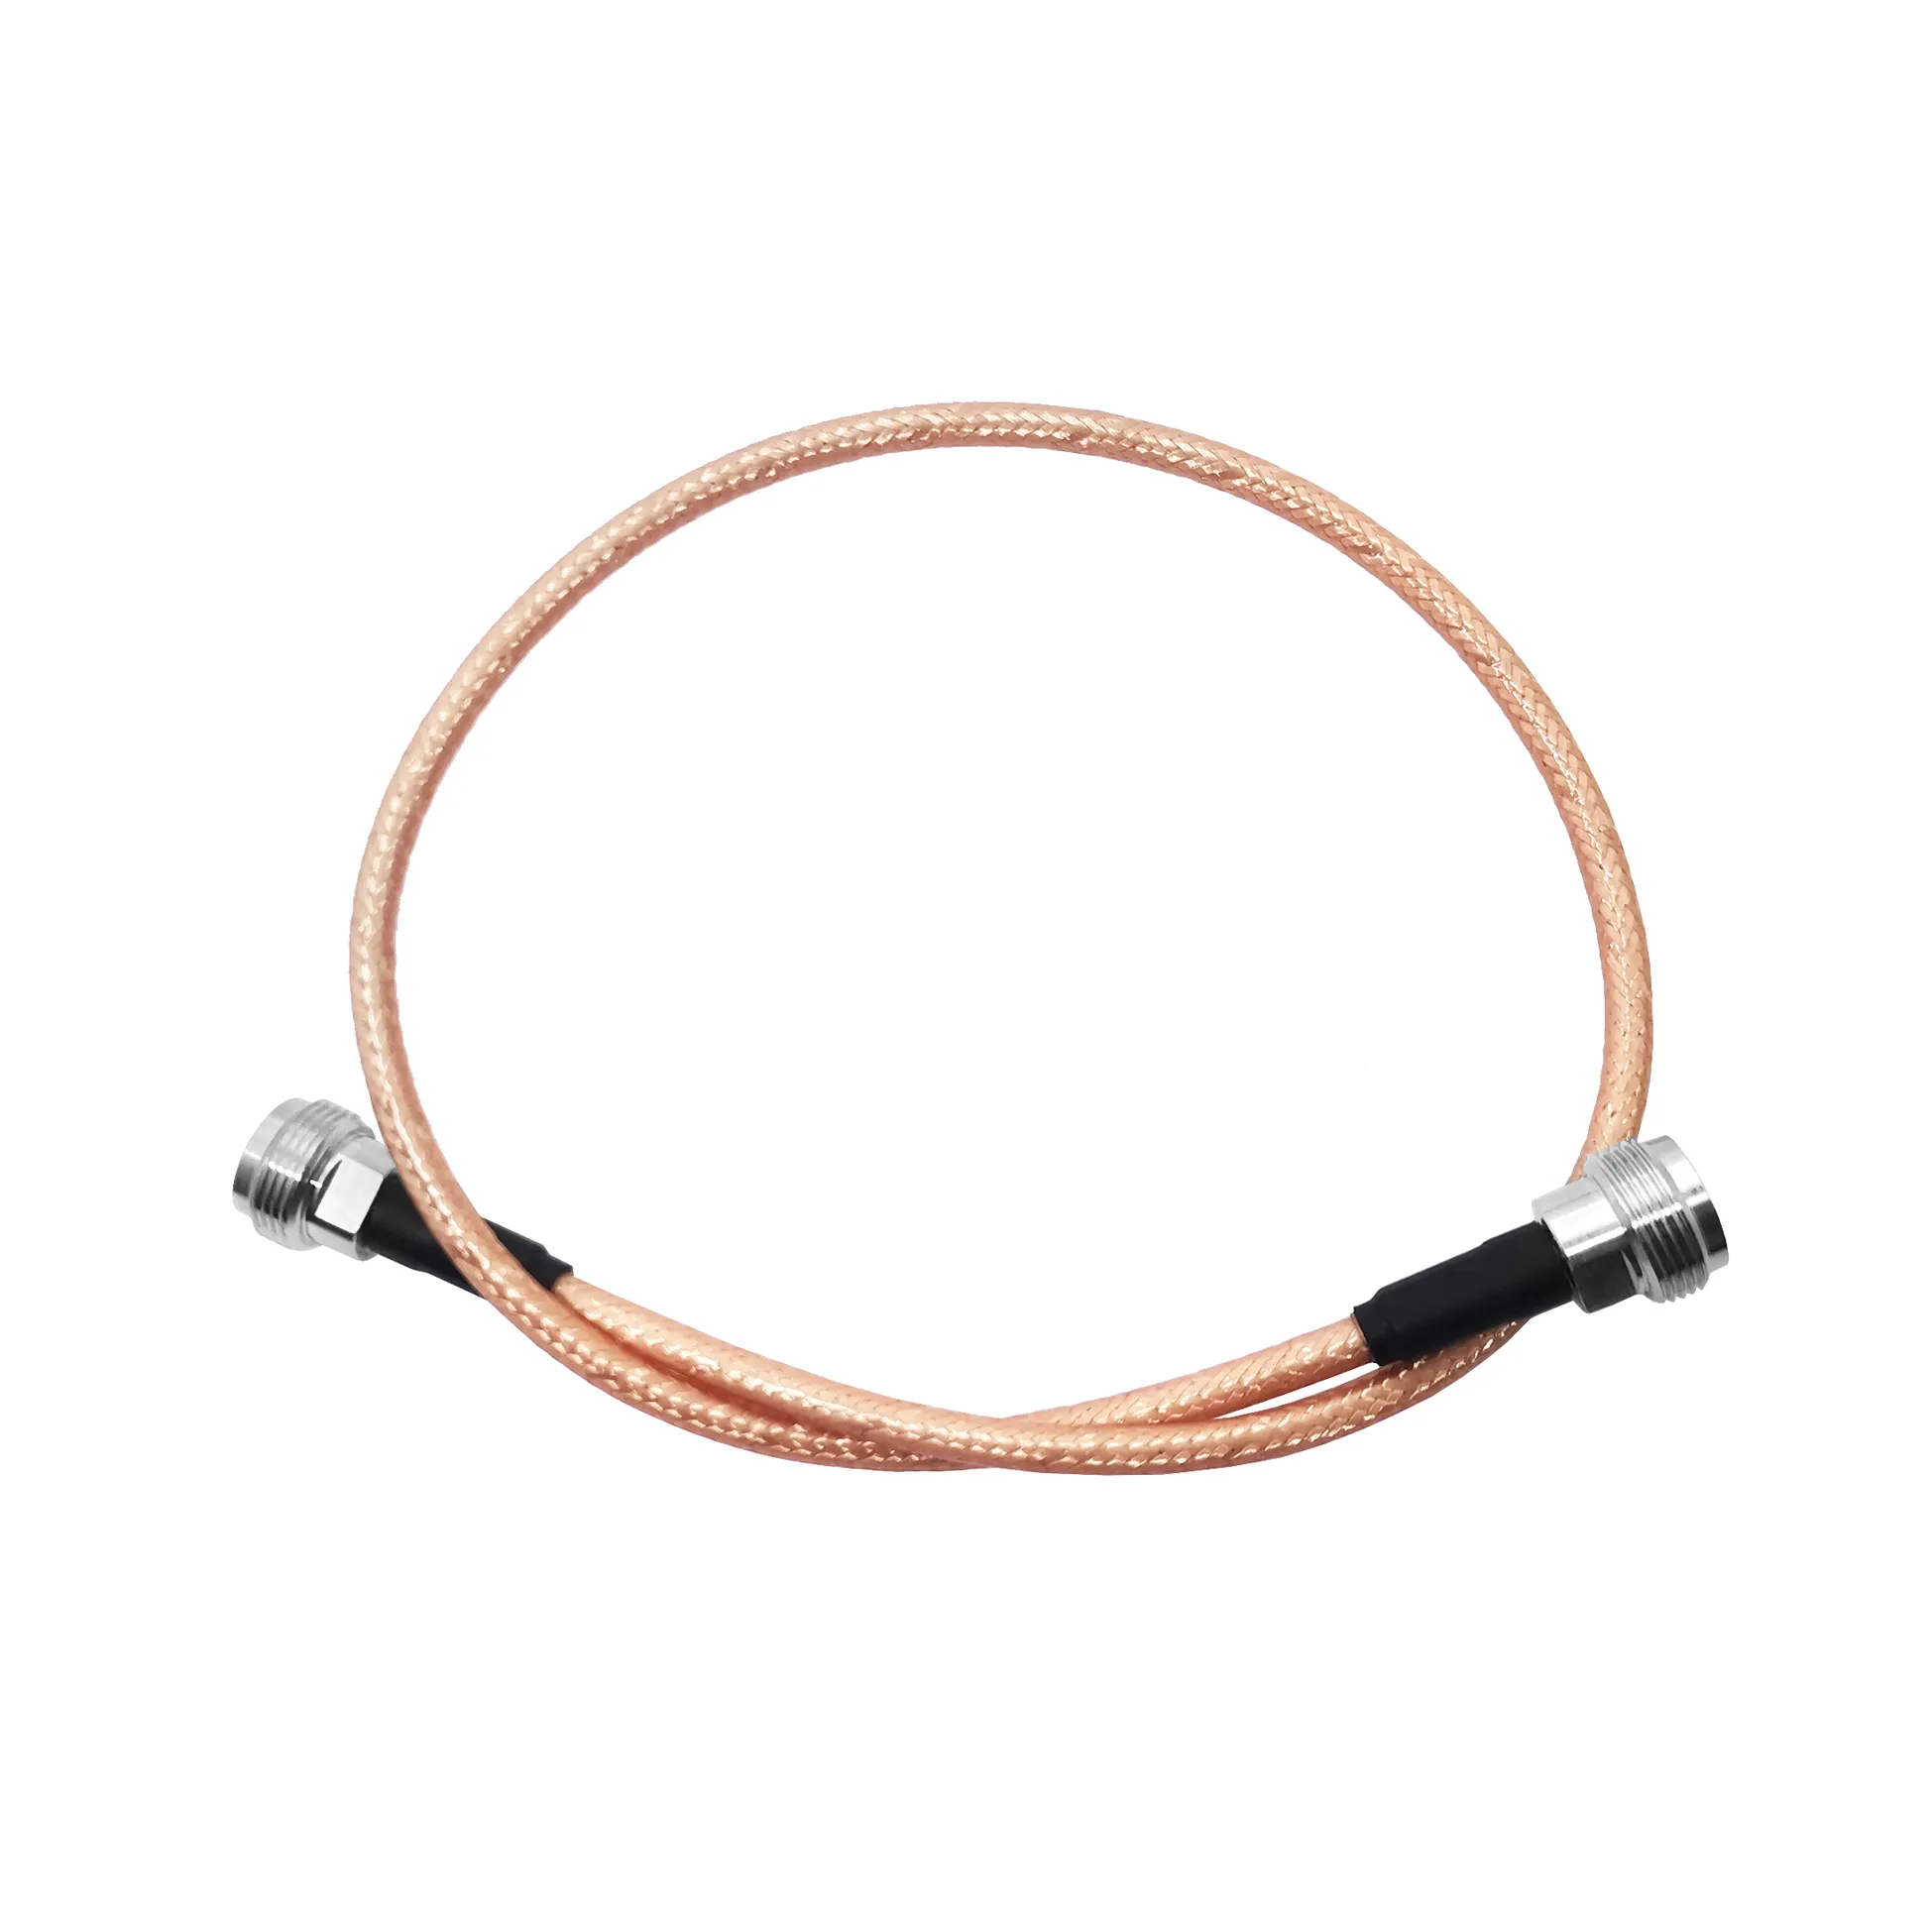
För ett inköpsansvarigt team börjar en försenad beställning av koaxialkabel sällan med ett missat fraktdatum. Den börjar oftast tidigare: en förfrågan om offert (RFQ) utelämnar en kontaktorientering, en kabellängd ändras efter att en ritning har släppts, eller så måste inköpskontakten vidarebefordra en teknisk fråga via en distributör innan den når teamet som tillverkar monteringen. Dessa små överlämningar förvandlar en hanterbar produktionsplan till en serie kostsamma förseningar.
Att anta en fabriksdirekt ODM-koaxialkabelmontering modell minskar operativ friktion genom att samla specifikationsgranskning, komponentkoordinering, monteringsplanering och kvalitetsfeedback under ett tak. Även om anpassad tillverkning fortfarande kräver tillgänglighet av material och strikt elektrisk verifiering eliminerar direkt samarbete onödiga kommunikationsloopar som förlänger ledtiden i flernivåiga leveranskedjor.
Där ledtiden går förlorad vid traditionell inköpsprocess för koaxialkabel
Aanpassad coaxkabel är långt mer än en flexibel ledning med anslutningar i ändarna. Dess kärnarkitektur består av en central ledare, dielektrisk isolering, metallisk skärmning och en skyddande yttre mantel. Den färdiga monteringen beror på kritiska variabler: gränssnittsval, impedansanpassning (50 Ω eller 75 Ω), avskalningstoleranser, kråmp- eller lödspecifikationer samt miljötalesning. En liten justering av en enda variabel påverkar hela tillverkningsprocessen.
Vid flernivåinköp skickar en köpare tekniska frågor till en säljrepresentant, som vidarebefordrar dem till en fabrikskontakt, som slutligen konsulterar RF-teknikteamet:
-
Köpare / Inköp skickar tekniska frågor eller RFQ-parametrar.
-
Distributör / Säljförmedlare bearbetar och vidarebefordrar frågan.
-
Fabrikens ingenjörs- och produktionsavdelning granskar och svarar via samma omvänd kedja.
Denna struktur fungerar tillfredsställande för standardkatalogdelar, men skapar flaskhalsrisker för komplexa RF-kabelsamling byggen som kräver anpassade längder, specialiserade kontaktpar, fasanpassning eller anpassad märkning.
Huvudsakliga orsaker till undvikbar förlängning av ledtiden inkluderar:
-
Ofullständiga RFQ:er: Saknade parametrar (t.ex. VSWR-gränser, IP-klassningar eller böjradier) kräver flera förtydligandeomgångar innan en produktionsplan kan godkännas.
-
Senliga tekniska ändringsorder (ECO): Ritningsuppdateringar mitt i processen tvingar till en helt ny genomgång av material och reviderade inspektioner av första provet.
-
Okopplad teknik- och inköpsfunktion: Inköpsavdelningen dröjer med kritiska komponenters utbyten när en viss kontakthusning eller kabelförklädnad påverkas av ökade råmaterialledtider.
-
Oklara godkännandekriterier: Testprotokoll (t.ex. återkastningsförlustkurvor eller heliumläcktest) definieras inte förrän den slutliga förpackningen, vilket stoppar fraktgodkännandet.
Hur fabriksdirekta ODM-modeller minskar antalet handöver i leveranskedjan
Den kärnoperativa fördelen med en direkt ODM-partner ligger i effektivare teknisk samordning. När samma anläggning granskar applikationsbegränsningar, bekräftar fysiska konfigurationer, planerar tillverkningslinjer och hanterar kvalitetskontroll når tekniska frågor designingenjörer utan översättningsfel.
För RF-applikationer med hög pålitlighet, Worldpeak fokuserar på konstruerade RF-kontakter, anpassad coaxkabel sammansättningar och passiva RF-komponenter. Denna specifika produktfokus möjliggör direkt teknisk samordning kring leveranstidsminskning strategier innan tillverkningslinjer schemaläggs. Direkt samarbete ger nyckelfunktioner:
-
Direkt teknisk kommunikation: Ingenjörsteam löser designproblem utan tredjepartsöversättning.
-
Design för tillverkbarhet (DFM): Egna ingenjörer kontrollerar toleranser och prestanda redan i förväg.
-
Egen komponentanpassning: Kontakter och kablar utvärderas som en komplett, integrerad montering.
-
Integrerad kvalitetssäkring: Testprotokoll är inbäddade direkt i produktionsrutningen.
Tidig design för tillverkbarhet (DFM) granskning
ODM-teknik börjar med verkliga driftsförhållanden snarare än statiska artikelnummer. Om en installation innebär trånga inkapslingsrutningar, upprepad rörelse, utomhusexponering för UV-strålning eller högfrekvensprestanda upp till 18 GHz identifierar teknikteamet tillverkningsrelaterade risker innan råmaterial släpps. Beroende parametrar – såsom dielektriska konstanter, insättningsförlustbudgetar, mekanisk hållkraft och val av spänningsavlastning – fastställs i förväg.
DFM-processen följer en tydlig valideringsflöde:
-
Insamling av ingående data: Miljömässiga begränsningar (temperatur, UV, IP-klassning), elektriska gränser (frekvens, VSWR, impedans) och mekaniska parametrar (längdtolerans, böjradie).
-
Teknisk utvärdering: Egna RF-ingenjörer verifierar komponentkompatibilitet och prestandagränser.
-
Produktionsfrigivning: En stabil, fryst arbetsorder utfärdas till tillverkningslinjerna.
Att verifiera specifikationen innan en formell arbetsorder öppnas säkerställer att råmaterial och maskintid endast förpliktar sig till fullständigt frysta designlösningar.
Eliminering av kopplingsskillnader mellan komponenter och montering
Att utvärdera kablar, kontakter och dragfrihetsklämmor som en integrerad enhet förhindrar monteringsfel. En fabriksdirekt ODM-koaxialkabelmontering leverantör hanterar gränssnittsanpassning internt i stället för att tvinga inköpspersonalen att lösa avvikelser mellan separata kontakt- och kabelleverantörer.
| Insamlingsparameter | Traditionell flernivåinköpsmodell | Fabriksdirekt ODM-modell |
| Teknisk granskning | Fragmenterad över försäljningsagenter och tredjepartsfabriker | Direkt med interna RF-designingenjörer |
| Alternativ komponentinköpsstrategi | Hög risk för inkompatibla mekaniska eller elektriska toleranser | Verifierade interna utbyten med DFM-bekräftelse |
| Ledtid för ändringsorder | 5 till 10 arbetsdagar per förfrågningscykel | 24 till 48 timmar via direkt kontakt med ingenjörer |
| Kvalitetsverifiering | Inspektion efter produktion vid distributionscentrum | Inline-testning under avskalning, krimping och lödning |
| Spårbarhet | Flera leverantörspartinummer att jämföra | Enhetsvis fabrikspartinummer och materialcertifikat |
När en begärd kontaktsgränssnitt möter långa komponentledtider föreslår direktfabriksingenjörer förkvalificerade, ekvivalenta alternativ som upprätthåller elektrisk efterlevnad (50 Ω impedans, matchande VSWR-gränser) utan att påverka monteringsintegriteten.
Strukturerad första-artikel- och inspektionsplanering
Aanpassad coaxkabel order går snabbare när kvalitetsmilstolpar fastställs vid projektstart. Inköpsavdelningarna definierar verifieringskraven i förväg och väljer bland standarddokumentationsalternativ:
-
godkännande av 2D/3D-mekaniska ritningar: Pinout, nycklingsorienteringar och jackethandskriptlayouter.
-
Första-artikeln-inspektion (FAI): Fysisk provverifiering innan full serieproduktion.
-
Elektriska godkännandeprotokoll: 100 % testning av kontinuitet, isolationsmotstånd, dielektrisk hållspänning (DWV) samt vektornätverksanalysator (VNA) sweep-data för VSWR/införsförlust.
-
Förpacknings- och efterlevnadsdokumentation: RoHS, REACH och anpassade etikettkrav.
Att samordna dessa godkännandekriterier under tidig planering förhindrar produktionsuppehåll efter produktionen och omarbetscykler.
Teknisk RFQ-kontrolllista för snabbare ledtider
För att påskynda den tekniska granskningen och offertgenereringen bör köpare ange följande parametrar i sitt initiala RF-kabelsamling fråga:
-
1. Applikation och miljökontext: Ange driftfrekvensband, effekthantering, utomhus/inomhusmiljö, termiska intervall och minsta dynamiska böjradie.
-
2. Monteringskonstruktion: Ange exakt spets-till-spets-längd, längdtoleranser, kabelltyp (t.ex. RG-serien, LMR-ekvivalent, halvstel eller korruugerad) samt krav på yttre mantel (LSZH, PVC, FEP).
-
3. Gränssnitt och orientering: Ange kontaktyper för ände A och ände B (SMA, N-typ, BNC, TNC, 7/16 DIN, 4.3-10), kön (stickpropp/uttag), polaritet (standard/omvänd) samt mekanisk layout (rak, vinkelrät eller anpassad flänsmontering).
-
4. Elektriska prestandamål: Definiera maximal tillåten VSWR, maximal införlust (dB/m vid målfrekvens) samt krav på impedansstabilitet.
-
5. Kvalitet och leveransschema: Beskriv volymfördelningen per parti (prototyp, föreproduktion, massproduktion), leveranstiderna och de krävda testrapporterna (t.ex. VNA-plottutdata).
När den driftsmiljön förblir inom de definierade kabell- och kontaktspecifikationerna går en fullständigt specificerad RF-kabelsamling över smärtfritt till produktion utan tekniska stopp.
Vad du kan förvänta dig av fabriksdirekt ODM-kommunikation
Effektiv direkt ODM-kommunikation bygger på rigorös teknisk förtydligande innan produktionen startar. Ett kvalificerat tillverkningsteam granskar DFM-faktorer, identifierar potentiella risker för signalförsvagning och bekräftar monteringsmöjligheter i förväg.
För högfrekventa, försvars-, telekominfrastruktur- eller industriella IoT-applikationer ger tydlig teknisk samverkan mätbar pålitlighet vad gäller tidsschemat:
-
Direkt tillgång till teknisk personal: Tekniska frågor om dielektriskt material, skärmeffektivitet eller fasanpassning besvaras direkt av den tekniska personal som tillverkar produkten.
-
Kontrollerad materialsubstitution: Komponentalternativ utvärderas mot fullständiga monteringsprestandakriterier innan de lämnas in för köparens godkännande.
-
Transparent verifiering: Inspektionskontrollpunkter och provningskriterier integreras direkt i tillverkningsruttningsbladet.
Medan standardiserade katalogkablar uppfyller behoven för färdiga lösningar får tekniskt avancerade applikationer direkt fördel av ODM-samarbete direkt från fabriken. Genom att sammanföra teknisk granskning, materialhantering och kvalitetsinspektion under en enda ingenjörsram kan direkt ODM-koaxialkabelmontering tillverkning undvika administrativa överlämningar och leverera pålitliga leveranstidsminskning lösningar för anpassade koaxialkablar.





