EN

セルラーゲートウェイ、Wi-Fi基地局、GPS位置測定モジュール、および実験室用試験治具において、標準的な コネクタ sma male コネクタは、部品表(BOM)の通常項目として頻繁に登場します。しかし、統合エラーは最終的な基板組立段階や筐体レベルの相互接続作業中にしばしば顕在化します。ねじの向きが不一致である、中心ピンの直径が不適切である、あるいはプリント回路基板(PCB)上のマウントパターンが最適化されていないといった要因により、インピーダンス整合が損なわれ、許容できないリターンロスが発生したり、内部の微細な接触部が物理的に破損したりする可能性があります。
高周波(RF)システムの確実な展開を実現するには、機械的嵌合インターフェース、基板の積層構造、および製造組立手順を並行して評価する必要があります。「サブミニチュア・バージョンA(SMA)」と呼ばれるすべてのコンポーネントを互換性のあるものと見なすことは、現代のRFハードウェア設計で最もよく見られる誤りの一つです。
インターフェースの構造とピン寸法仕様
標準SMAコネクタは、特性インピーダンス50オームの環境で動作し、結合部のねじ山は1/4-36 UNS規格で定義されています。この接続部における機械的精度が、高周波電磁波の滑らかな伝搬と、干渉を引き起こす反射の発生を左右します。
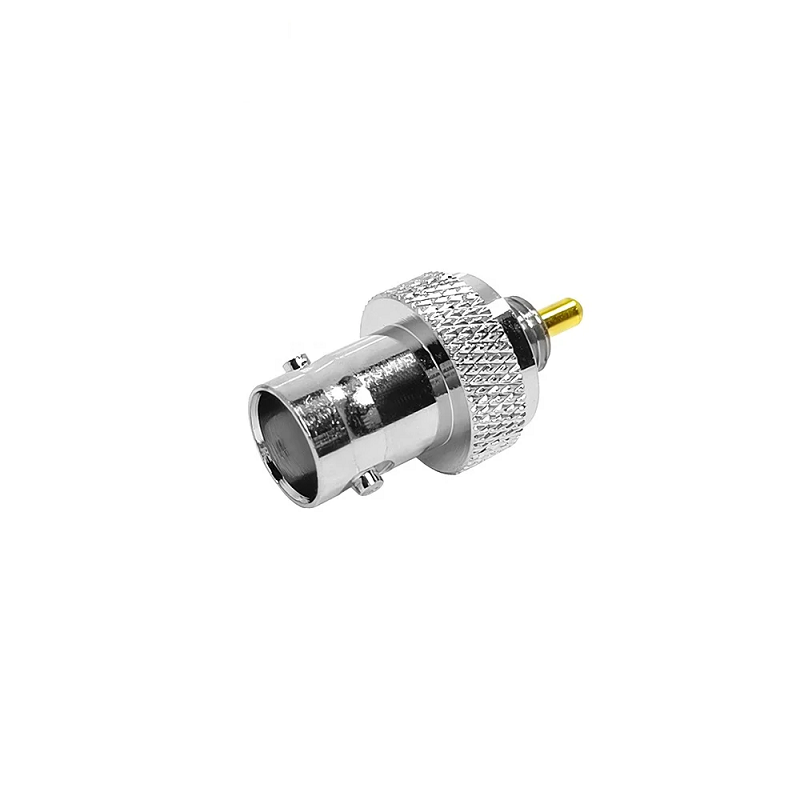
標準の コネクタ sma male では、回転式の外側結合ナットに内ねじが設けられており、金メッキされた中心導体は露出した円柱状のピンです。標準的な対向コネクタ(メート)は、外側にボディねじを備えた雌型ジャックであり、精密な雌型ソケットを有しています。
機械的特徴
公称寸法(メートル系)
公称寸法(インチ系)
重要工学公差
中心雄ピン直径
0.90 mm~0.94 mm
0.0355 in~0.0370 in
接触圧力およびVSWR(電圧定在波比)の確保に不可欠
オス・ピンの突出長
最小2.54 mm
最小0.100インチ
ピンの底部接触または嵌合不足を防止
外側カップリングねじ
1/4-36 UNS-2B(内ねじ)
1/4-36 UNS-2B(内ねじ)
キャリブレートされた六角レンチのクリアランスを要する
誘電体コア(PTFE)の直径
4.13 mm
0.1625インチ
50オームの空気―誘電体境界を制御
六角ナットの外幅
8.00 mm
5/16インチ六角
定格トルク下でのシェル変形を防止
| 機械的特徴 | 公称寸法(メートル系) | 公称寸法(インチ系) | 重要工学公差 |
|---|---|---|---|
| 中心雄ピン直径 | 0.90 mm~0.94 mm | 0.0355 in~0.0370 in | 接触圧力およびVSWR(電圧定在波比)の確保に不可欠 |
| オス・ピンの突出長 | 最小2.54 mm | 最小0.100インチ | ピンの底部接触または嵌合不足を防止 |
| 外側カップリングねじ | 1/4-36 UNS-2B(内ねじ) | 1/4-36 UNS-2B(内ねじ) | キャリブレートされた六角レンチのクリアランスを要する |
| 誘電体コア(PTFE)の直径 | 4.13 mm | 0.1625インチ | 50オームの空気―誘電体境界を制御 |
| 六角ナットの外幅 | 8.00 mm | 5/16インチ六角 | 定格トルク下でのシェル変形を防止 |
設計または検査を行う際は、 sMAオスメス変換 インターフェースまたはインラインアダプターにおいて、雌型受容部の内部ソケットフィンガーを確認してください。過去に oversized(過大径)の中心導体がジャックを貫通した事例がある場合、ソケットの歯が外側に開き、信号の断続的な切断やパッシブ相互変調(PIM)性能の劣化を招く可能性があります。
極性ルールおよび逆極性の不一致
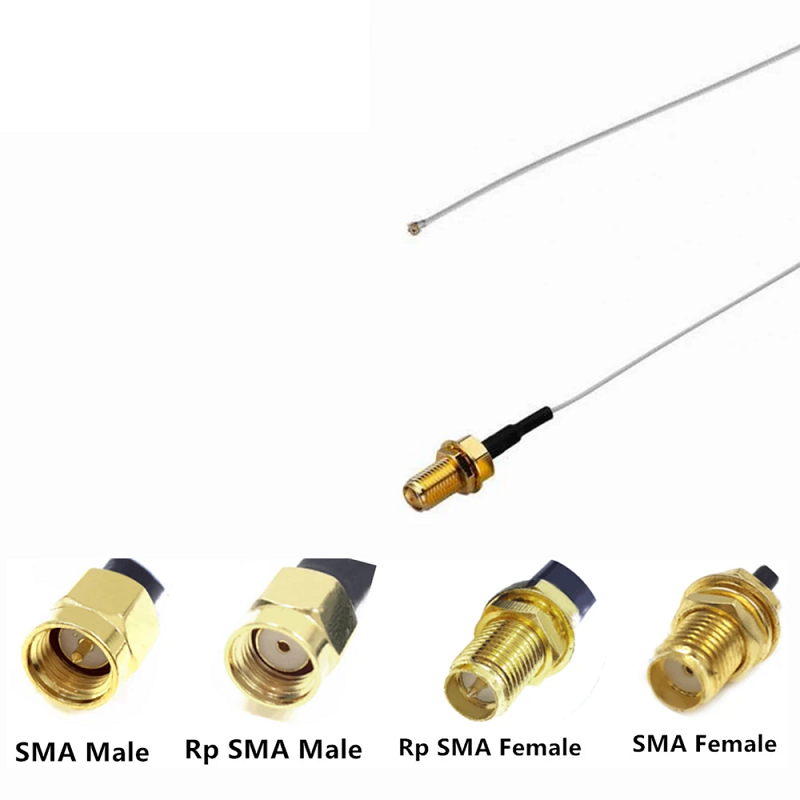
商用無線通信における規制枠組みにより、不正なアンテナアップグレードを防ぐ目的で逆極性設計が広まりました。標準極性部品と逆極性部品は、ねじピッチが同一ですが、中心導体の極性が反転しています。
標準部品と逆極性部品を混在使用すると、重大な物理的損傷または電気的オープン(断線)が生じます:
-
標準SMAオス端子: 内部結合用ねじ山、突出した実心の中央ピン
-
標準SMAメス端子: 外部本体用ねじ山、内側に凹んだ中央受容部
-
RP-SMAオス端子: 内部結合用ねじ山、内側に凹んだ中央受容部
-
RP-SMAメス端子: 外部本体用ねじ山、突出した実心の中央ピン
コネクタのインターフェース形式
結合用ねじ山の位置
中央接触部の形状
通常の対向接続相手
標準的な雄型
内部(1/4-36 UNS)
突出した雄型ピン
標準女性用ソケット
標準女性用
外部(1/4-36 UNS)
埋込型女性用ソケット
標準男性用ピン
逆極性男性用
内部(1/4-36 UNS)
埋込型女性用ソケット
逆極性女性用ピン
逆極性女性用
外部(1/4-36 UNS)
突出した雄型ピン
逆極性男性用ソケット
| コネクタのインターフェース形式 | 結合用ねじ山の位置 | 中央接触部の形状 | 通常の対向接続相手 |
|---|---|---|---|
| 標準的な雄型 | 内部(1/4-36 UNS) | 突出した雄型ピン | 標準女性用ソケット |
| 標準女性用 | 外部(1/4-36 UNS) | 埋込型女性用ソケット | 標準男性用ピン |
| 逆極性男性用 | 内部(1/4-36 UNS) | 埋込型女性用ソケット | 逆極性女性用ピン |
| 逆極性女性用 | 外部(1/4-36 UNS) | 突出した雄型ピン | 逆極性男性用ソケット |
標準規格のコネクタと接続を試みると危険な不適合が生じます コネクタ sma male rP-SMAメス型ジャックを備えています。外側シェルがシームレスにねじ込まれるため、設置作業者は、誘電体チャンバー内部で2本の真鍮製センター・ピンが正面衝突していることに気づかず、完全な締め付けトルクを加えてしまうことがあります。この重大な干渉により、両方のピンが湾曲し、内部のPTFE絶縁体が割れ、基板実装型ジャックが破損します。
産業用テレメトリーおよび商用ベースステーション向けには、信号伝送経路全体で専用の sMAオスからSMAメス 接続を確認してください。一方、デュアルバンド対応の民生用Wi-Fi機器および免許不要の無線機器向けには、アセンブリ全体の経路が一貫して rp smaオスからrp smaメス 構成を維持していることを保証してください。外側シェルの外観のみに基づいてアダプターを代用しないでください。
基板実装構造およびRF信号導入に関する検討事項
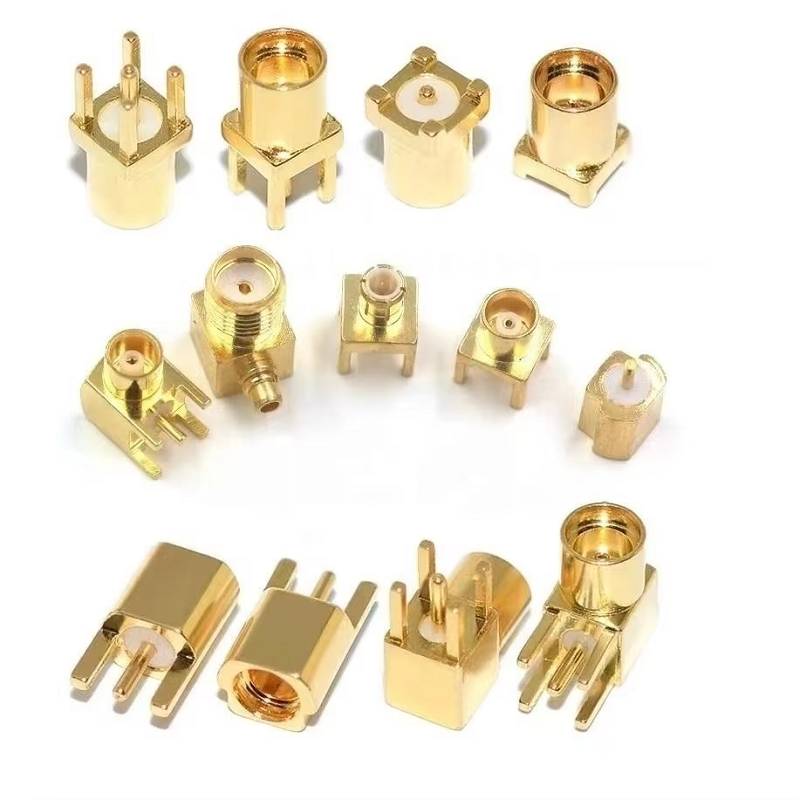
高周波マイクロ波エネルギーを同軸構造から平面状のプリント基板(PCB)へと変換するには、適切な基板実装型パッケージを選択する必要があります。この物理的な接続部は電気的不連続性を生じさせるため、ランドパターンの形状、グラウンドプレーンのステッチング、および基板材の選定によって補償する必要があります。
取付構成
典型的な周波数上限
プリント基板の厚さ対応範囲
組み立て方法
最適な適用環境
エッジ・ランチ(端面接続)
最大18.0 GHz(または26.5 GHz)
0.8 mm~2.4 mm(調整可能)
表面実装(SMT)/手作業によるはんだ付け用クランプ
インピーダンス制御型コプランア・マイクロストリップ
垂直貫通穴実装
最大6.0 GHz
1.6 mm標準基板
ウェーブはんだ付け/セレクティブはんだ付け
高振動環境向けシャーシ(上部カバーからアクセス可能)
直角貫通穴実装
最大4.0 GHz
1.2 mm~1.6 mm
貫通穴方式のウェーブはんだ付け
低背型エンクロージャ(Z軸方向の高さが厳しい用途向け)
表面実装(SMT)ジャック
最大8.0 GHz
厚さに依存しない
標準SMTコンベクションリフロー
自動ピック・アンド・プレースによる高量産向け民生用基板
| 取付構成 | 典型的な周波数上限 | プリント基板の厚さ対応範囲 | 組み立て方法 | 最適な適用環境 |
|---|---|---|---|---|
| エッジ・ランチ(端面接続) | 最大18.0 GHz(または26.5 GHz) | 0.8 mm~2.4 mm(調整可能) | 表面実装(SMT)/手作業によるはんだ付け用クランプ | インピーダンス制御型コプランア・マイクロストリップ |
| 垂直貫通穴実装 | 最大6.0 GHz | 1.6 mm標準基板 | ウェーブはんだ付け/セレクティブはんだ付け | 高振動環境向けシャーシ(上部カバーからアクセス可能) |
| 直角貫通穴実装 | 最大4.0 GHz | 1.2 mm~1.6 mm | 貫通穴方式のウェーブはんだ付け | 低背型エンクロージャ(Z軸方向の高さが厳しい用途向け) |
| 表面実装(SMT)ジャック | 最大8.0 GHz | 厚さに依存しない | 標準SMTコンベクションリフロー | 自動ピック・アンド・プレースによる高量産向け民生用基板 |
エッジ・ランチ構造は、同軸線から平面線路への最もクリーンな遷移を実現します。中心ピンを基板の水平エッジ上に配置することで、浮遊シャント容量を最小限に抑えられます。ただし、設計者はトップ層のコプランアーグラウンド間隔を調整し、中間層の信号パッド直下にアンチパッド・リリーフ(除去領域)を設ける必要があります。適切なアンチパッド開口がなければ、遷移部で時域反射計測(TDR)において容量性のディップが発生します。
スルーホール構成は、外部ケーブルの引張力に対する優れた機械的せん断耐性を提供します。しかし、スルーホール・コネクタのリードは6 GHzを超える周波数で、開放端型の誘導性および容量性スタブとして作用します。広帯域マイクロ波動作が求められる場合は、エッジ・ランチまたは専用の表面実装型遷移が推奨されます。
ケーブル終端および組立手順
取得する コネクタ sma male 柔軟性、形状追従性、または半硬質の同軸伝送線路への接続には、校正済みの製造工程が求められます。不均一な圧着や不良なはんだ浸透は、反射損失を悪化させ、機械的耐久性を制限します。
終了方法
対象となる同軸ケーブルシリーズ
工具および工程管理
引張強度
主要な品質検査項目
六角圧着+はんだ付きピン
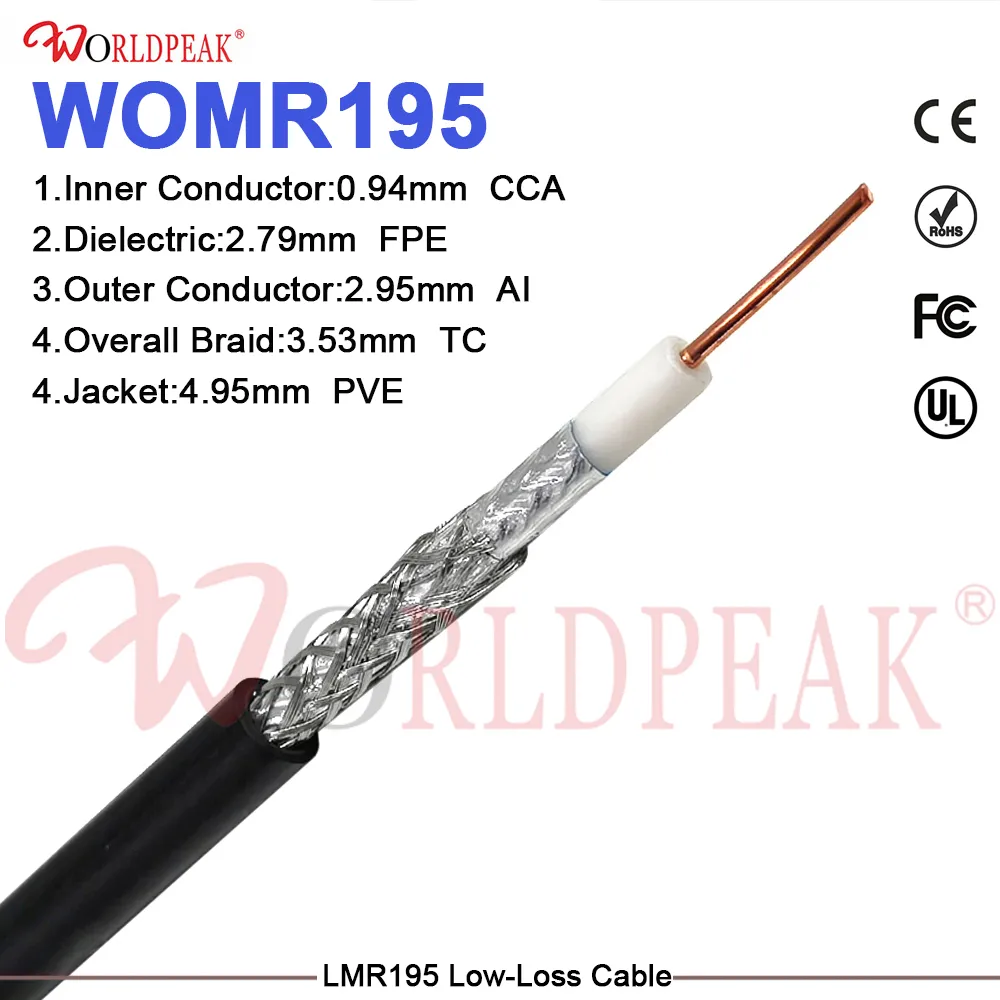
RG-58、LMR-195、LMR-240
校正済みラチェット式圧着工具
150 N以上(33.7 lbf)
圧着スリーブの六角高さ、ピンのはんだフィレット
フルクリンプ(ピンおよびファーリル)
RG-174、RG-316、RG-178
自動卓上クリンププレス
80 N以上(18.0 lbf)
ピンの押し出し力、絶縁部ギャップ
ダイレクトはんだクランプ
セミリジッド(0.086インチ、0.141インチ)
温度制御型高周波誘導加熱
ケーブル引張強度限界
熱過剰なしの360度はんだフィレット
| 終了方法 | 対象となる同軸ケーブルシリーズ | 工具および工程管理 | 引張強度 | 主要な品質検査項目 |
|---|---|---|---|---|
| 六角圧着+はんだ付きピン | RG-58、LMR-195、LMR-240 | 校正済みラチェット式圧着工具 | 150 N以上(33.7 lbf) | 圧着スリーブの六角高さ、ピンのはんだフィレット |
| フルクリンプ(ピンおよびファーリル) | RG-174、RG-316、RG-178 | 自動卓上クリンププレス | 80 N以上(18.0 lbf) | ピンの押し出し力、絶縁部ギャップ |
| ダイレクトはんだクランプ | セミリジッド(0.086インチ、0.141インチ) | 温度制御型高周波誘導加熱 | ケーブル引張強度限界 | 熱過剰なしの360度はんだフィレット |
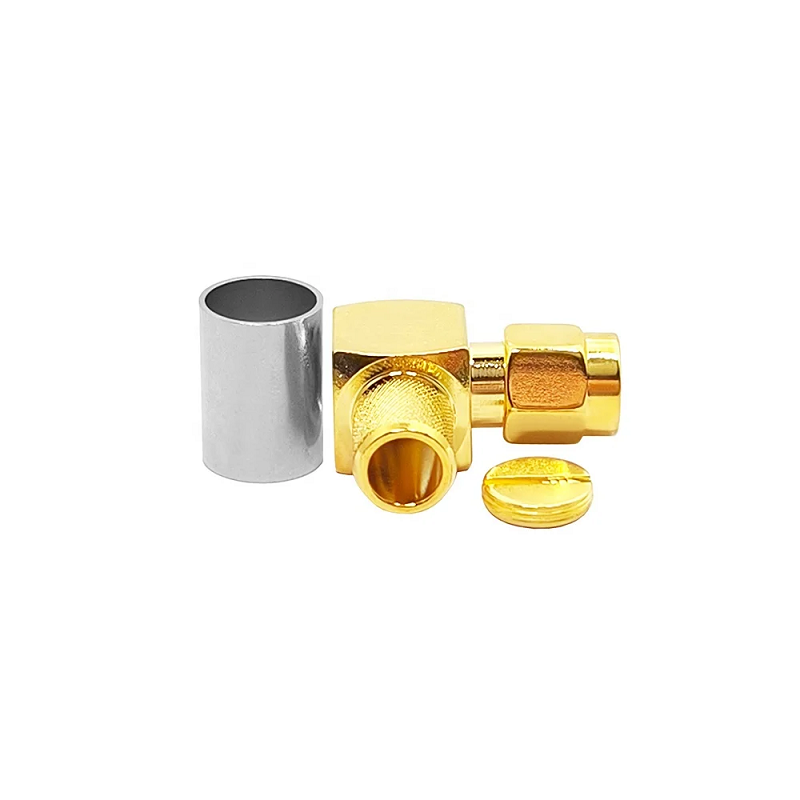
ストレートまたは直角の コネクタ sma male 編組ケーブルへの装着時には、ケーブル剥皮寸法がメーカー図面に記載された寸法と厳密に一致する必要があります。編組層を過剰に切断すると、電磁波(RF)を放射するシールドされていない区間が生じ、逆に編組層の保持が不十分だと、圧着フェルールが使用中の熱サイクルにより緩んでしまいます。
現場での設置において、ジャンパーを接続する際には、 sMAオスメス変換 ストレインリリーフブーツおよび接着剤付きヒートシェンクチューブを用いることで、後部コネクタコラーよりも急激な曲げモーメントを防止できます。
締付トルク、環境密封性、および信頼性
適切な機械的取り付けは、変動する動作温度下でも電気的連続性を確保するとともに、インターフェース部の損傷を防ぎます。SMAインターフェースを過度に締めすぎると、PTFE誘電体が変形し、対向面の金メッキが削れてしまう一方、締め不足では受動型相互変調(PIM)による不安定性や接触抵抗の増大を招きます。
-
真鍮製コネクタ本体の締付トルク: 0.35~0.57 N·m(3~5 in-lb)
-
ステンレス鋼製本体の締付トルク: 0.80~1.10 N·m(7~10インチ・ポンド)。
-
推奨工具: 校正済み8 mm(5/16インチ)ブレーオーバー式トルクレンチ。
過酷な屋外設置環境では、シールされていない sMAオスからSMAメス 接続部から、カップリングのねじ山に沿った毛細管現象によって湿気が侵入する可能性があります。内部にシリコン製Oリングを備えたコネクタを指定し、さらに二次的なIP67またはIP68対応マスチックテープによる防水処理を施すことで、長期間にわたる環境暴露下でも信号の完全性が保たれます。
RFコネクタ選定の包括的チェックリスト
量産用図面の発行または調達発注を行う前に、このエンジニアリングチェックリストに基づき伝送線路を確認してください:
検証段階
エンジニアリングチェックポイント
実行可能な判断基準
極性の確認
ピンおよびスレッドの構成
標準型(マレ)または逆極性(フェメール)のピン構造を確認してください。
接続適合性
端子間のインターフェース互換性
標準SMA部品と逆極性インターフェースを絶対に接続しないでください。
周波数および電圧定在波比(VSWR)
システムの帯域幅目標
コネクタの定格周波数が上限カットオフ周波数を15%上回ることを確認してください。
プリント基板(PCB)のレイヤー構成との整合性
基板の誘電体材質および厚さ
エッジ・ランチ用ギャップを銅張り積層板の厚さに合わせる。
ケーブルインターフェース
ケーブル構造および外被
フェルールの空洞寸法を、ブレードの正確な直径に合わせる。
組立検査
品質管理の抜取検査
光学位相差計を用いて、初号品のピン突出寸法を確認する。
| 検証段階 | エンジニアリングチェックポイント | 実行可能な判断基準 |
|---|---|---|
| 極性の確認 | ピンおよびスレッドの構成 | 標準型(マレ)または逆極性(フェメール)のピン構造を確認してください。 |
| 接続適合性 | 端子間のインターフェース互換性 | 標準SMA部品と逆極性インターフェースを絶対に接続しないでください。 |
| 周波数および電圧定在波比(VSWR) | システムの帯域幅目標 | コネクタの定格周波数が上限カットオフ周波数を15%上回ることを確認してください。 |
| プリント基板(PCB)のレイヤー構成との整合性 | 基板の誘電体材質および厚さ | エッジ・ランチ用ギャップを銅張り積層板の厚さに合わせる。 |
| ケーブルインターフェース | ケーブル構造および外被 | フェルールの空洞寸法を、ブレードの正確な直径に合わせる。 |
| 組立検査 | 品質管理の抜取検査 | 光学位相差計を用いて、初号品のピン突出寸法を確認する。 |
高精度製造およびサプライチェーン連携
信頼性の高いRFインターコネクトを調達するには、マイクロメートル単位の機械加工精度、安定した原材料供給、および記録された品質検査を実現できる製造パートナーが必要です。 ワールドピーク 航空宇宙、通信、産業用オートメーションなど、要求の厳しい分野向けに設計された、高精度な標準SMAコネクタ、逆極性コネクタ、およびカスタム基板レベルコネクタを幅広く製造しています。
低損失から コネクタ sma male 高周波・低VSWR用途向けに設計されたカスタマイズ型エッジ・ランチPCBジャックまで、 ワールドピーク 厳密なCNC機械加工公差と自動化されためっき制御を維持しています。OEMおよびODM向けの包括的なエンジニアリング支援、ISOに基づく品質認証、そして柔軟なグローバル納入体制を備えています。 ワールドピーク 高性能通信機器が妥協なく安定稼働し続けるために必要なRFハードウェアの信頼性を提供します。