 EN

Die Einreichung eines OEM-Koaxialstecker-Entwicklungspakets erfordert klare, eindeutige Konstruktionsdaten, um eine schnelle Prototypenerstellung und eine zuverlässige Serienfertigung sicherzustellen. In Hochfrequenz-RF-Systemen reicht ein Foto oder ein allgemeiner Teilename niemals aus, um die Fertigungsfreigabe zu erteilen. Zwei Schnittstellen können visuell identisch erscheinen, unterscheiden sich jedoch erheblich hinsichtlich der Nennimpedanz, des Dielektrikummaterials, der Stiftgeometrie, der Plattierungsdicke oder des Kabelhaltekonzepts.
Aus internationaler Beschaffungs- und Konstruktionsperspektive hängt eine erfolgreiche OEM-Koaxialsteckerverwicklung davon ab, eine vollständige Rückverfolgbarkeit zwischen physischen Prototypmustern, gesteuerten 2D-/3D-Konstruktionszeichnungen und präzisen elektrischen Prüfspezifikationen herzustellen. Wenn globale Einkäufer diese Schritte überspringen, passen Prototypen zwar möglicherweise mechanisch bei ersten Laborversuchen, scheitern aber katastrophal bei Produktionslinienprüfungen oder unter Feldeinwirkung. Die Zusammenarbeit mit einem erfahrenen Hersteller wie WORLDPEAK stellt sicher, dass jeder kundenspezifische HF-Koaxialstecker strenge Toleranz- und Signalintegritätsstandards erfüllt, bevor er in die Serienfertigung geht.
Anwendungsanforderungen vor der Anforderung von Mustern definieren
Bevor eine Musteranfrage für die OEM-Entwicklung koaxialer Steckverbinder eingereicht wird, muss geklärt werden, wo die Komponente innerhalb des HF-Signalpfads positioniert ist. HF-Ingenieure müssen den gesamten Übertragungskanal bewerten und sicherstellen, dass Steckverbinder, Steckgesicht (Stecker/Buchse), Kontaktoberflächenbeschichtung und innere Geometrie mit der Konstruktion des zugehörigen Koaxialkabels kompatibel sind.
Wesentliche Anwendungsangaben :
-
Systembetriebsfrequenzbereich : Geben Sie sowohl typische Betriebsfrequenzen als auch maximalen Bandbreiten-Spielraum an (z. B. Gleichstrom bis 6 GHz, Gleichstrom bis 18 GHz).
-
Nominelle Systemimpedanz : Bestätigen Sie 50 Ohm für HF-Kommunikation und industrielle Geräte oder 75 Ohm für Rundfunk- und Videosysteme.
-
Elektrische und HF-Leistungsgrenzen : Definieren Sie zulässige Höchstwerte für Stehwellenverhältnis (VSWR), Einfügedämpfung, HF-Abschirmwirkung sowie passive Intermodulation (PIM).
-
Umweltbedingte und mechanische Einschränkungen : Geben Sie die IP-Schutzart, Anforderungen an Korrosionsbeständigkeit gegenüber Salzsprühnebel, Betriebstemperaturgrenzen, Einbautiefe für Frontplattenmontage, Freiraum hinter der Gehäusewand sowie Gesamtanzahl zulässiger Steckzyklen an.
Falls Ihr Projekt zwischen verschiedenen Typen von HF-Koaxialsteckverbindern (z. B. SMA, N-Typ, BNC, TNC oder 4,3–10) wählen muss, geben Sie bitte eindeutig an, ob der entscheidende Faktor die physische Größe, die Frequenzfähigkeit, die Passung zum Kabeldurchmesser, die Leistungsbelastbarkeit oder die Kompatibilität mit bestehenden Systemanschlüssen ist.
Was in das technische Zeichnungspaket aufzunehmen ist
Ein vollständig kontrolliertes Konstruktionszeichnungspaket bildet die vertragliche Grundlage für die Entwicklung von HF-Koaxialsteckverbindern durch den OEM. Reichen Sie stets die aktuellste PDF-Zeichnung zusammen mit nativen 2D-Dateien (DXF/DWG) oder 3D-CAD-Dateien (STEP/IGES) ein, sofern verfügbar. Die Änderungsstufe muss auf jedem Dokument deutlich gekennzeichnet sein und sich mit der Anfrage (RFQ), der Probeverpackung sowie der technischen Korrespondenz decken.
Die Zeichnung muss den HF-Koaxialsteckverbinder eindeutig als Stecker (männlich), Buchse (weiblich), Durchsteckmontage, Leiterplattenmontage, Flanschmontage oder kundenspezifischen Inline-HF-Adapter klassifizieren.
Wichtige Prüfliste für Zeichnungen :
-
Schnittstelle und Geschlechtsdefinition : Baureihe, Geschlecht, Polarität, Kopplungsart und Gewindespezifikation.
-
Elektrische Spezifikationen : Nennimpedanz, Betriebsfrequenzbereich, VSWR-Grenzwerte und Einfügedämpfungsgrenzwerte.
-
Kritische mechanische Geometrie : Gehäuseabmessungen, Aussparungen in der Frontplatte, Leiterplatten-Stiftanordnung, Gewindesteigung und Fertigungstoleranzen.
-
Kabelabschlussprofil : Crimp-, Klemm- oder Lötanforderungen, Kabelabmantelungsmaße und Behandlung des Mittelleiters.
-
Materialaufbau und Beschichtung : Gehäusematerial, Kontaktschicht-Trägermaterial, Beschichtungsstärke und Anforderungen an die Umweltverträglichkeit.
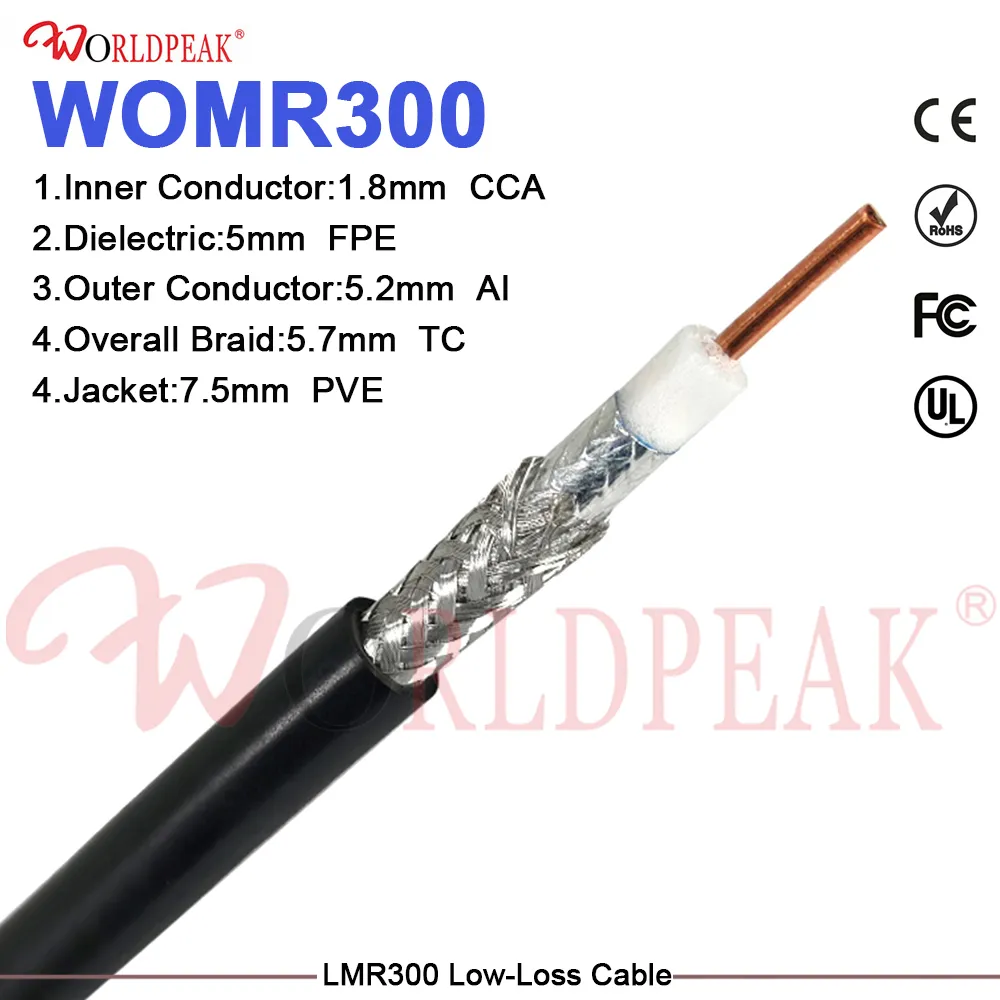
Außendurchmesser (OD) des Kabels und die Abmessungen des Dielektrikums erfordern eine spezifische Dokumentation. Während der Kabelaußendurchmesser eine zentrale Eingangsgröße für die Anpassung der Gehäuseabmessungen ist, sind vollständige Querschnittsdaten des Kabels – einschließlich Geflechtbedeckungsgrad, Aufbau der Abschirmungsschicht und Material des Kern-Dielektrikums – entscheidend für die präzise Auslegung von Crimp-Manschetten oder Lötanschlüssen.
Richtlinien zum Versand identifizierbarer Prototyp-Muster
Ein vollständiges Muster-Einreichungspaket sollte mehrere deutlich gekennzeichnete Prototyp-Einheiten enthalten und nicht lose, unbeschriftete Einzelteile. Jedes physische Muster muss ein dauerhaftes Tracking-Etikett mit Angabe der RFQ-Nummer, der Zeichnungsrevision, der Muster-Losnummer und des Herstellungsdatums aufweisen.
Bei der Einsendung kundenspezifischer HF-Kabelbaugruppen sind die exakte Endlänge sowie die Steckverbinderkonfigurationen an Ende A und Ende B, die Zugentlastungshülsen, die Spezifikationen für Schrumpfschläuche und die internen Löt- oder Crimpverfahren schriftlich zu dokumentieren. Ergänzend zum Zeichnungspaket sollten hochauflösende Fotos beigefügt werden, die sowohl die montierten Einheiten als auch detaillierte Querschnitte der Anschlüsse zeigen.
Bei der Bewertung von Prototyp-Mustern für die OEM-Entwicklung koaxialer Steckverbinder ist vom Lieferanten ausdrücklich zu verlangen, anzugeben, welche Merkmale bereits mit der endgültigen Serienfertigungs-Tooling realisiert wurden und welche noch auf vorübergehender Bearbeitung oder manueller Montage beruhen. Ein per Hand gedrehter Messingprototyp verdeutlicht zwar die physikalischen Abmessungen, doch erst die Verwendung von Hart-Tooling und automatisierten Galvanik-Anlagen bestätigt die Wiederholgenauigkeit bei Großserienfertigung.
OEM-Musterbewertungsrahmen
Um eine subjektive Akzeptanz zu vermeiden, sollten Ingenieurteams eingereichte Prototypen anhand einer strukturierten Vergleichsmatrix bewerten, bevor Änderungen genehmigt oder die Vorserienfertigung freigegeben wird.
| Prüfparameter | Bewertungsschwerpunkt und -kriterien | Messverfahren / Messmittel | Ergebnis der Verifizierung |
| Schnittstellenpassung und Gewinde | Eingriff beim Zusammenstecken, Ausrichtung der Sicherungsnut, reibungsloses Drehen der Kupplungsmutter, Abstand zur Verkleidung | Montagelehre, Drehmomentschlüssel, physisches Prüfboard | Bestanden / Nicht bestanden sowie Drehmoment (Ncm) |
| Mechanische Abmessungen | Außenabmessungen, Gewindesteigung, Kabelführungsdurchmesser, Position der Leiterplattenstifte | Optischer Komparator, Messschieber, Mikrometer | Aufgezeichnete Abmessungen im Vergleich zu Zeichnungstoleranzen |
| RF-elektrisches Verhalten | Ziel-Frequenzbereich, Rückflussdämpfung (VSWR), Einfügedämpfung | Vektor-Netzwerkanalysator (VNA), kalibriert auf den Prüfbereich | S11-/S21-Smith-Diagramme |
| Montage und Abschluss | Crimp-Hex-Befestigung, Lotbenetzung, Positionsierung der Schrumpfschlauchhülle, Kontakthaltekraft | Kabelzugkraftprüfer, Querschnittsmikroskop | Zugkraftwert (N) und visuelles Foto |
| Material- und Beschichtungsqualität | Blechdicke der Gehäuseverkleidung, zentrale Goldbedeckung des Kontakts, Beständigkeit gegen Salznebel | Röntgenfluoreszenz-(XRF-)Messgerät, Salznebelkammer | Mikrometer-Dickenanzeige |
| Änderungskontrolle | Physische Kennzeichnung der Probe im Vergleich zur Stücklistenversion (BOM) und zur CAD-Dateiversion | Dokumenten-Querprüfung | Bestätigte übereinstimmende Version |
Auswahl von HF-Koaxialsteckertypen mittels Entscheidungspfad
Die Auswahl der richtigen Schnittstelle für kundenspezifische HF-Kabelbaugruppen oder Gerätegehäuse erfordert einen systematischen Entscheidungsworkflow. Das optische Erscheinungsbild kann trügerisch sein; die Orientierung an Fotos statt an maßstäblichen Konstruktionszeichnungen führt häufig zu elektrischen Fehlanpassungen oder mechanischen Beschädigungen beim Steckvorgang.
Schritte des Entscheidungsworkflows :
-
Vorhandene Steckschnittstelle prüfen ermitteln, ob die Schnittstelle durch veraltete Geräte fest vorgegeben ist oder vollständig offen für die Auswahl eines neuen Designs ist.
-
Ziel-Frequenz und -Leistung festlegen hohe Frequenzanforderungen mit kleineren Präzisionsschnittstellen oder hohe Leistungsanforderungen mit größeren Gewindeschnittstellen abgleichen.
-
Systemimpedanz bestätigen sicherstellen, dass alle Komponenten des Übertragungspfads auf 50 Ohm oder 75 Ohm abgestimmt sind.
-
Kabel-Familien-Abstimmung auswählen die Eintrittsgröße des Steckverbinders an der Rückseite an die Spezifikationen des flexiblen, halbstarren oder gewellten Koaxialkabels anpassen.
-
Art der Endverbindung definieren entscheiden, ob für die Montagelinienauslastung Crimpen, Klemmen, Löten oder PCB-Surface-Mount-Verarbeitung erforderlich ist.
Bei neuen kundenspezifischen Konstruktionen sollten erste Musteranfragen sich auf eine einzige Basiskonstruktionszeichnung konzentrieren. Falls mehrere Varianten benötigt werden, ist der genaue variable Parameter klar zu definieren – beispielsweise gerade versus rechtwinklige Ausführung, Dicke der hinteren Wandhalterung (Bulkhead-Flansch), Gold- versus Nickel-Kontaktbeschichtung oder Durchmesser der Crimpmanschette.
Einführung der Änderungskontrolle vor der Vorserienfertigung
Sobald physische Muster die vollständige mechanische und elektrische Validierung bestanden haben, wird eine formelle Benachrichtigung zur Musterfreigabe (Sample Approval Notification, SAN) herausgegeben. Diese Freigabedokumentation fixiert die Baseline-Zeichnungsrevision, die Stücklistenspezifikationen (BOM), die Kabelbaumzeichnungen sowie die Akzeptanzkriterien für die Qualitätskontrolle.
Alle nachfolgenden Konstruktionsänderungen während der OEM-Koaxialsteckerverwicklung müssen vor dem Versand klassifiziert werden:
-
Formänderungen : Änderungen an der Gehäusegeometrie, den Befestigungsgewinden oder den Panelausschnitten (erfordern erneute Passgenauigkeitsprüfung).
-
Material-/Beschichtungsänderungen : Änderungen an Gehäusemetallen, Kontaktschichten oder Beschichtungsdicken (erfordern erneute Korrosions- und Kontaktwiderstandsprüfung).
-
Anschluss-/Kabeländerungen : Änderungen an Crimpwerkzeugabmessungen, Lötverfahrenn oder Koaxialkabelmarken (erfordern erneute HF-Leistungsprüfung).
Die Zusammenarbeit mit einem etablierten Hersteller wie WORLDPEAK gewährleistet eine transparente Änderungskontrolle, strenge elektrische Vorversandtests sowie vollständige Chargenverfolgbarkeit – von der Musterübergabe bis zur Serienfertigung.





