 EN

La soumission d’un dossier de développement de connecteur coaxial OEM exige des données techniques claires et sans ambiguïté afin d’assurer une prototypage rapide et une production de masse fiable. Dans les systèmes RF haute fréquence, une simple photographie ou un nom générique de composant ne saurait jamais suffire à l’approbation de fabrication. Deux interfaces peuvent apparaître identiques visuellement, mais présenter des différences marquées en termes d’impédance nominale, de matériau diélectrique, de géométrie de broche, d’épaisseur de placage ou de conception de fixation du câble.
Du point de vue international des achats et de l’ingénierie, le développement réussi de connecteurs coaxiaux pour équipement d’origine (OEM) dépend de la mise en place d’une traçabilité complète entre les échantillons physiques de prototypes, les plans techniques 2D/3D contrôlés et les spécifications précises des essais électriques. Lorsque les acheteurs mondiaux omettent ces étapes, les prototypes peuvent s’ajuster mécaniquement lors des premiers essais sur banc, mais échouer de façon catastrophique lors des tests en ligne de production ou sous exposition réelle sur le terrain. Travailler en partenariat avec un fabricant expérimenté tel que WORLDPEAK garantit que chaque connecteur coaxial RF personnalisé respecte des tolérances strictes et des normes élevées d’intégrité du signal avant d’entrer en production de série.
Définir les exigences d’application avant de demander des échantillons
Avant de soumettre une demande d’échantillon pour le développement d’un connecteur coaxial OEM, précisez la position du composant dans le trajet du signal RF. Les ingénieurs RF doivent évaluer l’ensemble du canal de transmission afin de garantir que le connecteur, le type d’interface (mâle ou femelle), le placage des contacts et la géométrie interne correspondent à la construction du câble coaxial associé.
Paramètres essentiels de l’application :
-
Plage de fréquences de fonctionnement du système : Indiquez à la fois les fréquences de fonctionnement typiques et la marge de bande passante maximale (par exemple, continu à 6 GHz, continu à 18 GHz).
-
Impédance nominale du système : Confirmez 50 ohms pour les systèmes de communication RF et les équipements industriels, ou 75 ohms pour les systèmes de diffusion et vidéo.
-
Limites électriques et RF : Définissez les valeurs maximales admissibles de TOS, de perte d’insertion, d’efficacité de blindage RF et de distorsion par intermodulation passive (PIM).
-
Contraintes environnementales et mécaniques : Précisez le degré d’étanchéité IP, les exigences en résistance à la corrosion par brouillard salin, les limites de température de fonctionnement, l’épaisseur de montage sur panneau, l’espace libre requis à l’arrière de l’enceinte et le nombre total de cycles d’accouplement.
Si votre projet consiste à choisir entre différents types de connecteurs coaxiaux RF (par exemple SMA, N-Type, BNC, TNC ou 4.3-10), précisez clairement si le critère déterminant est la taille physique, la capacité en fréquence, l’adaptation au diamètre du câble, la gestion de la puissance ou la compatibilité avec l’interface existante du système.
Ce que doit inclure le dossier de dessins techniques
Un dossier complet de dessins d’ingénierie contrôlé constitue la base contractuelle pour le développement de connecteurs coaxiaux OEM. Fournissez systématiquement le dernier dessin au format PDF, accompagné des fichiers CAO natifs en 2D (DXF/DWG) ou en 3D (STEP/IGES), dès qu’ils sont disponibles. Le niveau de révision doit être clairement indiqué sur chaque document, et doit correspondre à celui mentionné dans la demande de devis (RFQ), sur l’emballage des échantillons et dans les échanges techniques.
Le dessin doit classer explicitement le connecteur coaxial comme étant une fiche (mâle), une prise (femelle), un montage en paroi, un montage sur carte PCB, un montage à bride ou un adaptateur RF intégré personnalisé.
Liste de vérification essentielle pour les dessins :
-
Définition de l’interface et de la polarité : Série, polarité, style d’accouplement et spécification filetée.
-
Les caractéristiques électriques : Impédance nominale, plage de fréquence de fonctionnement, limites de rapport d’onde stationnaire (VSWR) et limites de perte d’insertion.
-
Géométrie mécanique critique : Dimensions d’encombrement, découpes sur panneau, empreinte des broches sur circuit imprimé (PCB), pas de filetage et tolérances de fabrication.
-
Profil de terminaison de câble : Spécifications de sertissage, de serrage ou de brasage, dimensions de dénudage du câble et traitement du contact central.
-
Empilement de matériaux et placage : Matériau du corps, substrat des contacts, épaisseur du placage et exigences de conformité environnementale.
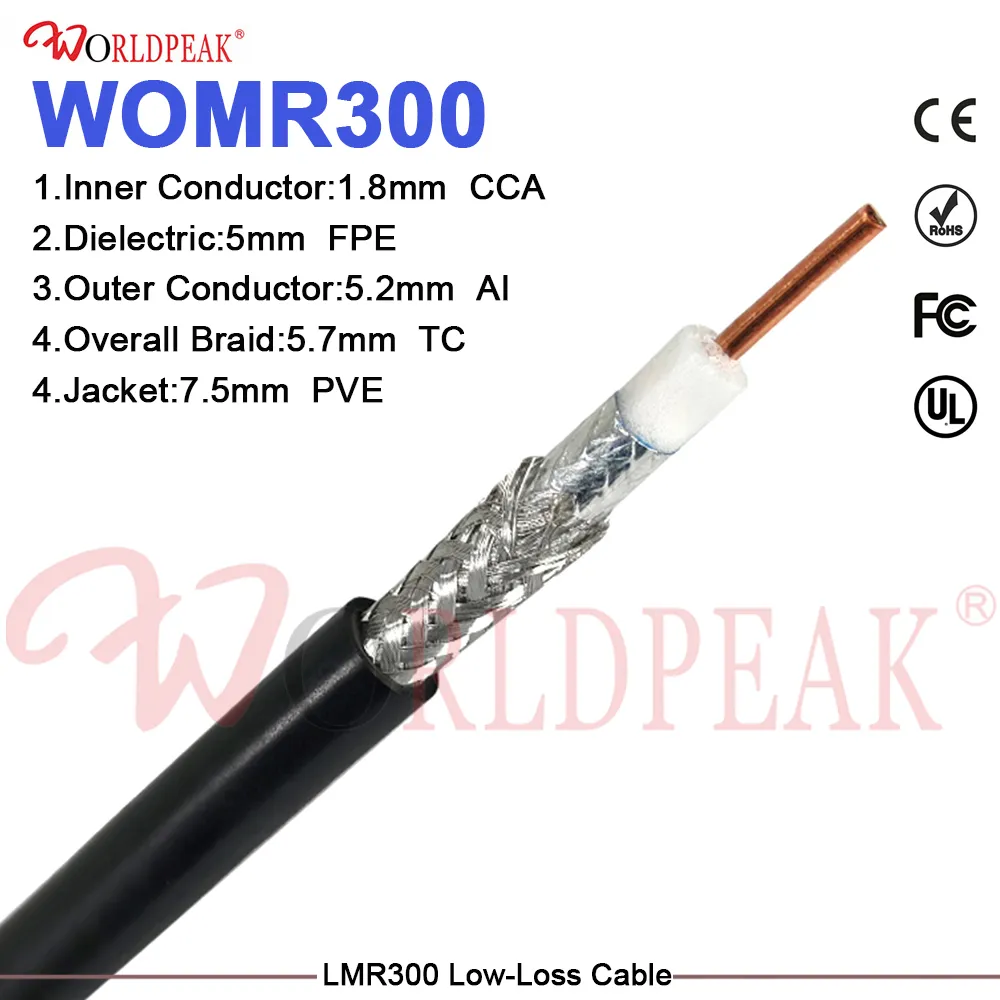
Le diamètre extérieur (DE) du câble et les dimensions du diélectrique nécessitent une documentation spécifique. Bien que le DE du câble constitue une donnée d’entrée principale pour l’adaptation des dimensions du corps, l’ensemble des données relatives à la section transversale du câble — notamment le taux de recouvrement de la tresse, la conception des couches de blindage et le matériau du diélectrique central — est essentiel pour concevoir avec précision les éléments de fixation par sertissage ou par brasage.
Lignes directrices pour l’expédition d’échantillons prototypes identifiables
Un ensemble complet de soumission d’échantillons doit comprendre plusieurs unités prototypes clairement étiquetées, et non des pièces détachées non identifiées. Chaque échantillon physique doit porter une étiquette de suivi durable indiquant le numéro de demande de devis (RFQ), la révision du plan, le numéro de lot d’échantillons et la date de fabrication.
Lors de l’expédition d’assemblages sur mesure de câbles RF, documentez précisément la longueur finale, les configurations des connecteurs aux extrémités A et B, les gaines de soulagement de contrainte, les spécifications des tubes thermorétractables ainsi que les méthodes internes de soudure ou de sertissage. Des photos haute résolution montrant à la fois les unités assemblées et des coupes transversales agrandies des terminaisons doivent compléter le dossier de plans.
Lors de l’évaluation d’échantillons prototypes destinés au développement de connecteurs coaxiaux pour équipementier d’origine (OEM), demandez explicitement au fournisseur de préciser quelles caractéristiques utilisent les outillages définitifs de production et lesquelles reposent sur des usinages temporaires ou un montage manuel. Un prototype en laiton tourné à la main démontre les dimensions physiques, mais des outillages rigides et des lignes de placage automatisées sont nécessaires pour confirmer la reproductibilité à grande échelle.
Cadre d’évaluation des échantillons OEM
Afin d’éviter toute acceptation subjective, les équipes techniques doivent évaluer les prototypes soumis à l’aide d’une matrice comparative structurée avant d’approuver des modifications ou de lancer une production pilote.
| Paramètre d'inspection | Axes et critères d’évaluation | Méthode / outil de mesure | Résultat de la vérification |
| Ajustement de l’interface et filetage | Engagement d’assemblage, alignement par clavetage, rotation fluide de l’écrou de couplage, jeu entre panneaux | Jauge d’assemblage, clé dynamométrique, banc d’essai physique | Réussite / Échec et couple (Ncm) |
| Dimensions mécaniques | Encombrement extérieur, pas de filetage, diamètre intérieur d’entrée du câble, position des broches sur la carte PCB | Comparateur optique, pied à coulisse, micromètres | Dimensions enregistrées par rapport aux tolérances du plan |
| Comportement électrique RF | Plage de fréquences cible, perte de retour (VSWR), perte d’insertion | Analyseur de réseau vectoriel (VNA) calibré sur la bande d’essai | Graphiques de diagrammes de Smith S11 / S21 |
| Assemblage et terminaison | Rétention par sertissage hexagonal, mouillage par brasage, positionnement des gaines thermorétractables, rétention des contacts | Testeur d’effort de traction de câble, microscope à section transversale | Valeur d’effort de traction (N) et photo visuelle |
| Qualité des matériaux et des dépôts métalliques | Épaisseur de la tôle de carrosserie, recouvrement en or au centre du contact, résistance au brouillard salin | Jauge à fluorescence X (XRF), chambre à brouillard salin | Affichage de l’épaisseur en microns |
| Un contrôle des révisions | Marquage physique de l’échantillon par rapport à la révision de la nomenclature (BOM) et à la révision du fichier CAO | Vérification croisée des documents | Révision correspondante vérifiée |
Sélection des types de connecteurs coaxiaux RF à l’aide d’un arbre décisionnel
Le choix de l’interface appropriée pour des assemblages de câbles RF sur mesure ou des enveloppes d’équipements exige un processus décisionnel systématique. L’apparence visuelle peut être trompeuse ; se fier à des photos plutôt qu’aux dessins techniques cotés conduit fréquemment à une incompatibilité électrique ou à des dommages mécaniques lors de l’accouplement.
Étapes du processus décisionnel :
-
Vérifier l’interface d’accouplement existante déterminer si l’interface est fixée par des équipements anciens ou entièrement ouverte à une nouvelle sélection de conception.
-
Établir la fréquence cible et la puissance adapter les exigences haute fréquence à des interfaces de précision réduites, ou les besoins haute puissance à des interfaces filetées plus grandes.
-
Confirmer l’impédance du système assurer une adaptation de 50 ohms ou 75 ohms sur tous les composants du trajet de transmission.
-
Sélectionner la famille de câbles correspondante adapter la taille d’entrée arrière du connecteur aux spécifications des câbles coaxiaux flexibles, semi-rigides ou à gaine ondulée.
-
Définir la méthode de terminaison déterminer si un procédé de sertissage, de serrage, de brasage ou de montage en surface sur PCB est requis pour équilibrer la chaîne d’assemblage.
Pour les nouvelles conceptions sur mesure, limiter initialement les demandes d’échantillons à une seule configuration de dessin de référence. Si plusieurs options sont nécessaires, définir clairement le paramètre variable exact — par exemple, orientation droite ou à angle droit, épaisseur de la bride arrière sur panneau, placage des contacts en or ou en nickel, ou diamètre de la douille de sertissage.
Mise en place du contrôle des révisions avant la production pilote
Une fois que les échantillons physiques ont passé avec succès la validation mécanique et électrique complète, émettre une notification officielle d’approbation d’échantillon (SAN). Ce dossier d’approbation fige la révision de référence des dessins, les spécifications de la nomenclature (BOM), les dessins des faisceaux de câbles et les critères d’acceptation du contrôle qualité.
Toute modification de conception ultérieure durant le développement des connecteurs coaxiaux OEM doit être classifiée avant expédition :
-
Modifications de forme : Altérations de la géométrie du boîtier, des filetages de fixation ou des découpes sur panneau (nécessite une nouvelle vérification d’ajustement).
-
Modifications de matériau / de placage : Modifications des métaux constitutifs du corps, des substrats de contacts ou de l’épaisseur du placage (nécessite une nouvelle vérification de la résistance à la corrosion et de la résistance de contact).
-
Modifications de terminaison / de câble : Changements des dimensions des matrices de sertissage, des procédés de brasage ou des marques de câbles coaxiaux (nécessite une nouvelle vérification des performances RF).
Travailler avec un fabricant établi tel que WORLDPEAK garantit un contrôle transparent des révisions, des essais électriques rigoureux avant expédition et une traçabilité complète au niveau des lots, depuis la soumission des échantillons jusqu’à la production en série.





