 EN

La presentazione di un pacchetto di sviluppo per connettori coassiali OEM richiede dati ingegneristici chiari e non ambigui per garantire una prototipazione rapida e una produzione di massa affidabile. Nei sistemi RF ad alta frequenza, una fotografia o un nome generico del componente non sono mai sufficienti per l’approvazione produttiva. Due interfacce possono apparire identiche a livello visivo, ma differire drasticamente per impedenza nominale, materiale dielettrico, geometria del contatto, spessore del placcato o progettazione del fissaggio del cavo.
Dal punto di vista internazionale dell’approvvigionamento e dell’ingegneria, lo sviluppo riuscito di connettori coassiali per conto di OEM dipende dall’istituzione di una tracciabilità completa tra i campioni fisici del prototipo, i disegni tecnici 2D/3D controllati e le specifiche precise dei test elettrici. Quando gli acquirenti globali saltano questi passaggi, i prototipi potrebbero adattarsi meccanicamente durante le prime prove su banco, ma fallire in modo catastrofico nei test sulla linea di produzione o nell’esposizione sul campo. Collaborare con un produttore esperto come WORLDPEAK garantisce che ogni connettore RF coassiale personalizzato soddisfi gli standard rigorosi di tolleranza e integrità del segnale prima dell’avvio della produzione in serie.
Definire i requisiti applicativi prima di richiedere campioni
Prima di inviare una richiesta di campione per lo sviluppo di un connettore coassiale OEM, chiarire la posizione del componente all'interno del percorso del segnale RF. Gli ingegneri RF devono valutare l'intero canale di trasmissione, assicurando che il connettore, il tipo di interfaccia (maschio/femmina), la placcatura dei contatti e la geometria interna siano compatibili con la costruzione del cavo coassiale abbinato.
Dati applicativi essenziali :
-
Intervallo di frequenza operativa del sistema : Specificare sia le frequenze operative tipiche sia il margine di larghezza di banda massimo (ad esempio, da CC a 6 GHz, da CC a 18 GHz).
-
Impedenza nominale del sistema : Confermare 50 Ohm per le comunicazioni RF e le apparecchiature industriali, oppure 75 Ohm per i sistemi broadcast e video.
-
Limiti elettrici e prestazionali RF : Definire il VSWR massimo ammissibile, la perdita d'inserzione, l'efficacia della schermatura RF e i limiti di intermodulazione passiva (PIM).
-
Vincoli ambientali e meccanici : Indicare il grado di protezione IP, i requisiti di resistenza alla corrosione da nebbia salina, i limiti di temperatura operativa, lo spessore del pannello per il fissaggio, lo spazio libero sul retro dell'involucro e il numero totale di cicli di innesto.
Se il vostro progetto sta decidendo tra diversi tipi di connettori coassiali RF (ad esempio SMA, N-Type, BNC, TNC o 4.3-10), specificare chiaramente se il fattore determinante principale è la dimensione fisica, la capacità in frequenza, l’adattamento al diametro del cavo, la gestione della potenza oppure la compatibilità con l’interfaccia del sistema esistente.
Cosa includere nel pacchetto di disegni tecnici
Un pacchetto completo di disegni tecnici controllati costituisce la base contrattuale per lo sviluppo di connettori coassiali OEM. Fornire sempre l’ultima versione del disegno in formato PDF insieme ai file CAD nativi bidimensionali (DXF/DWG) o tridimensionali (STEP/IGES), ove disponibili. Il livello di revisione deve essere chiaramente indicato su ogni documento, in corrispondenza con la richiesta di offerta (RFQ), l’imballaggio dei campioni e la corrispondenza tecnica.
Il disegno deve classificare chiaramente il connettore coassiale come plug (maschio), jack (femmina), montaggio a parete (bulkhead), montaggio su scheda PCB, montaggio a flangia oppure adattatore RF inline personalizzato.
Checklist fondamentale per i disegni :
-
Definizione dell’interfaccia e del sesso : Serie, sesso, polarità, stile di accoppiamento e specifica filettatura.
-
Specificativi elettrici : Impedenza nominale, intervallo di frequenza operativa, limiti di VSWR e limiti di perdita d'inserzione.
-
Geometria meccanica critica : Dimensioni d'ingombro, sagome di taglio sul pannello, impronta dei pin sulla scheda PCB, passo della filettatura e tolleranze di produzione.
-
Profilo di terminazione del cavo : Specifiche per crimpatura, serraggio o saldatura, dimensioni di sbucciatura del cavo e trattamento del contatto centrale.
-
Strato di materiali e placcatura : Materiale del corpo, substrato dei contatti, spessore della placcatura e requisiti di conformità ambientale.
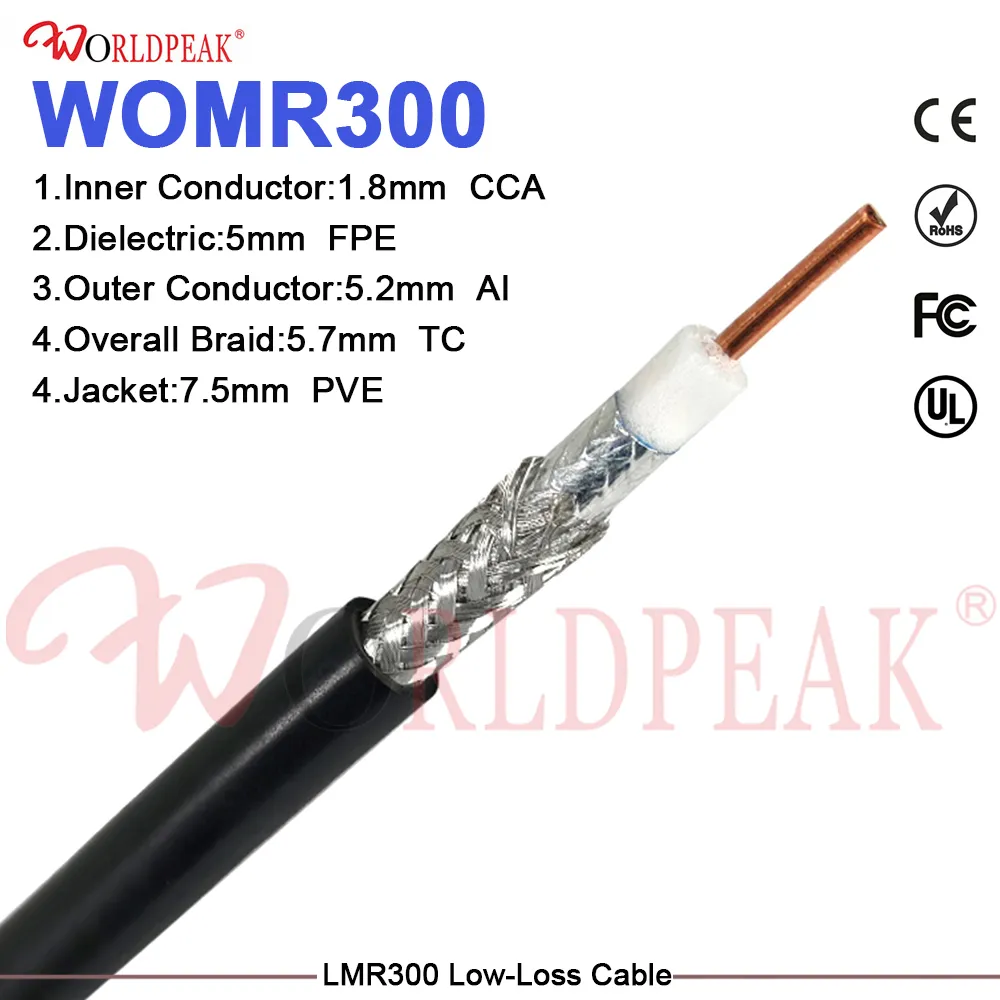
Il diametro esterno (OD) del cavo e le dimensioni del dielettrico richiedono una documentazione specifica. Sebbene l’OD del cavo sia un parametro primario per determinare le dimensioni del corpo, è fondamentale disporre di dati completi sulla sezione trasversale del cavo — inclusa la copertura della treccia, la struttura degli strati schermanti e il materiale dielettrico del nucleo — per progettare con precisione le caratteristiche di terminazione mediante ferrule a crimpatura o saldatura.
Linee guida per la spedizione di campioni prototipali identificabili
Un pacchetto completo di invio campioni deve contenere più unità prototipali chiaramente etichettate, anziché parti sciolte e non identificate. Ogni campione fisico deve includere un’etichetta di tracciamento resistente che specifichi il numero di richiesta di preventivo (RFQ), la revisione del disegno, il numero del lotto campione e la data di produzione.
Quando si inviano assemblaggi personalizzati di cavi RF, documentare con precisione la lunghezza finale, le configurazioni dei connettori all’estremità A e all’estremità B, i dispositivi di protezione da sollecitazione meccanica (strain-relief boots), le specifiche dei tubi termorestringenti e i metodi interni di saldatura o crimpatura. Foto ad alta risoluzione che mostrino sia gli unità assemblate sia sezioni trasversali ravvicinate delle terminazioni devono integrare il pacchetto di disegni.
Nella valutazione di campioni prototipali per lo sviluppo di connettori coassiali OEM, chiedere al fornitore di dichiarare esplicitamente quali caratteristiche utilizzano gli attrezzi definitivi per la produzione e quali invece ricorrono a lavorazioni temporanee o a montaggio manuale. Un prototipo in ottone realizzato al tornio dimostra le dimensioni fisiche, ma attrezzature definitive e linee automatizzate di placcatura sono necessarie per confermare la ripetibilità su larga scala.
Framework per la valutazione dei campioni OEM
Per evitare accettazioni soggettive, i team di ingegneria devono valutare i prototipi presentati confrontandoli con una matrice strutturata prima di approvare modifiche o avviare la produzione pilota.
| Parametro di ispezione | Focus e criteri di valutazione | Metodo di misurazione / strumento | Risultato della verifica |
| Adattamento dell'interfaccia e filettatura | Incastro, allineamento delle chiavi, rotazione fluida del dado di accoppiamento, distanza tra pannelli | Calibro di accoppiamento, chiave dinamometrica, scheda fisica di prova | Esito (approvato/non approvato) e coppia (Ncm) |
| Dimensioni meccaniche | Involucro esterno, passo della filettatura, diametro interno di ingresso cavo, posizione dei pin sulla PCB | Comparatore ottico, calibro ventesimale, micrometri | Dimensioni registrate rispetto alle tolleranze del disegno |
| Comportamento elettrico RF | Intervallo di frequenza target, perdita di ritorno (VSWR), perdita d’inserzione | Analizzatore di rete vettoriale (VNA) calibrato sulla banda di prova | Grafici Smith dei parametri S11 / S21 |
| Assemblaggio e terminazione | Ritenzione a crimpatura esagonale, bagnatura della saldatura, posizionamento del termorestringente, ritenzione del contatto | Misuratore di forza di trazione del cavo, microscopio per sezione trasversale | Valore della forza di trazione (N) e foto visiva |
| Qualità dei materiali e dei placcati | Spessore della lamiera della carrozzeria, copertura in oro sulla zona di contatto centrale, resistenza alla nebbia salina | Misuratore a fluorescenza a raggi X (XRF), camera per prova di nebbia salina | Lettura dello spessore in micron |
| Controllo delle revisioni | Contrassegno fisico sul campione rispetto alla revisione della lista materiali (BOM) e alla revisione del file CAD | Verifica incrociata dei documenti | Revisione corrispondente verificata |
Selezione dei tipi di connettore RF coassiale tramite percorso decisionale
La scelta dell'interfaccia corretta per assemblaggi personalizzati di cavi RF o per involucri di apparecchiature richiede un flusso di lavoro decisionale sistematico. L'aspetto visivo può essere ingannevole; fare affidamento su fotografie anziché su disegni tecnici quotati porta spesso a una non corrispondenza elettrica o a danni meccanici durante l'accoppiamento.
Passaggi del flusso di lavoro decisionale :
-
Verificare l'interfaccia di accoppiamento esistente determinare se l'interfaccia è fissata da apparecchiature obsolete oppure completamente aperta per la selezione di nuovi design.
-
Stabilire frequenza e potenza obiettivo abbinare i requisiti ad alta frequenza a interfacce di precisione più piccole oppure le esigenze ad alta potenza a interfacce filettate più grandi.
-
Confermare l'impedenza del sistema assicurare l'adattamento a 50 Ohm o 75 Ohm in tutti i componenti del percorso di trasmissione.
-
Selezionare la famiglia di cavi corrispondente abbinare le dimensioni di ingresso posteriore del connettore alle specifiche del cavo coassiale flessibile, semirigido o corrugato.
-
Definire il metodo di terminazione determinare se per il bilanciamento della linea di assemblaggio è richiesto il processo di crimpatura, serraggio, saldatura o montaggio superficiale su scheda a circuito stampato (PCB).
Per nuovi design personalizzati, mantenere le richieste iniziali di campioni concentrate su una sola configurazione di disegno di riferimento. Se sono necessarie più opzioni, definire chiaramente il parametro variabile esatto — ad esempio orientamento dritto rispetto a angolo retto, spessore del flangia posteriore per montaggio a parete, placcatura dei contatti in oro rispetto a nichel oppure diametro dell'anellino di crimpatura.
Stabilire il controllo delle revisioni prima della produzione pilota
Una volta che i campioni fisici superano la validazione meccanica ed elettrica completa, emettere una formale Notifica di approvazione del campione (SAN). Questo record di approvazione blocca la revisione di riferimento del disegno, le specifiche della lista materiali (BOM), i disegni degli assemblaggi cavi e i criteri di accettazione per il controllo qualità.
Ogni modifica progettuale successiva durante lo sviluppo del connettore coassiale OEM deve essere classificata prima della spedizione:
-
Modifiche di forma : Alterazioni della geometria della custodia, delle filettature di fissaggio o degli incassi sul pannello (richiedono una nuova verifica di adattamento).
-
Modifiche di materiale / placcatura : Modifiche ai metalli del corpo, ai substrati dei contatti o allo spessore del placcato (richiedono una nuova verifica della resistenza alla corrosione e della resistenza di contatto).
-
Modifiche di terminazione / cavo : Modifiche alle dimensioni dello stampo per la crimpatura, ai processi di saldatura o ai marchi di cavo coassiale (richiedono una nuova verifica delle prestazioni RF).
Collaborare con un produttore affermato come WORLDPEAK garantisce un controllo trasparente delle revisioni, test elettrici rigorosi prima della spedizione e una tracciabilità completa a livello di lotto, dalla presentazione del campione fino alla produzione in volume.





