EN

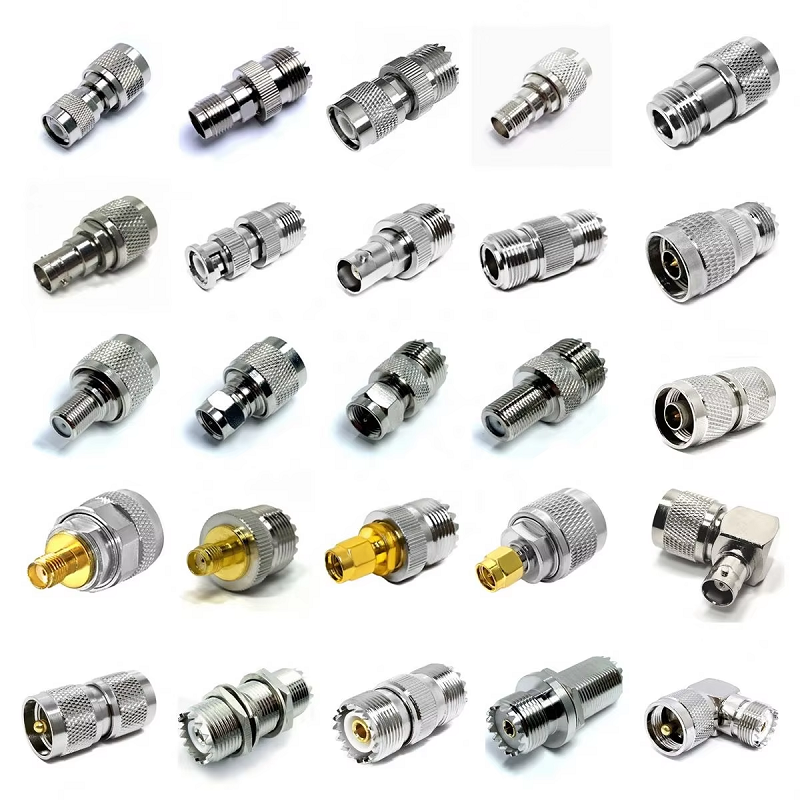
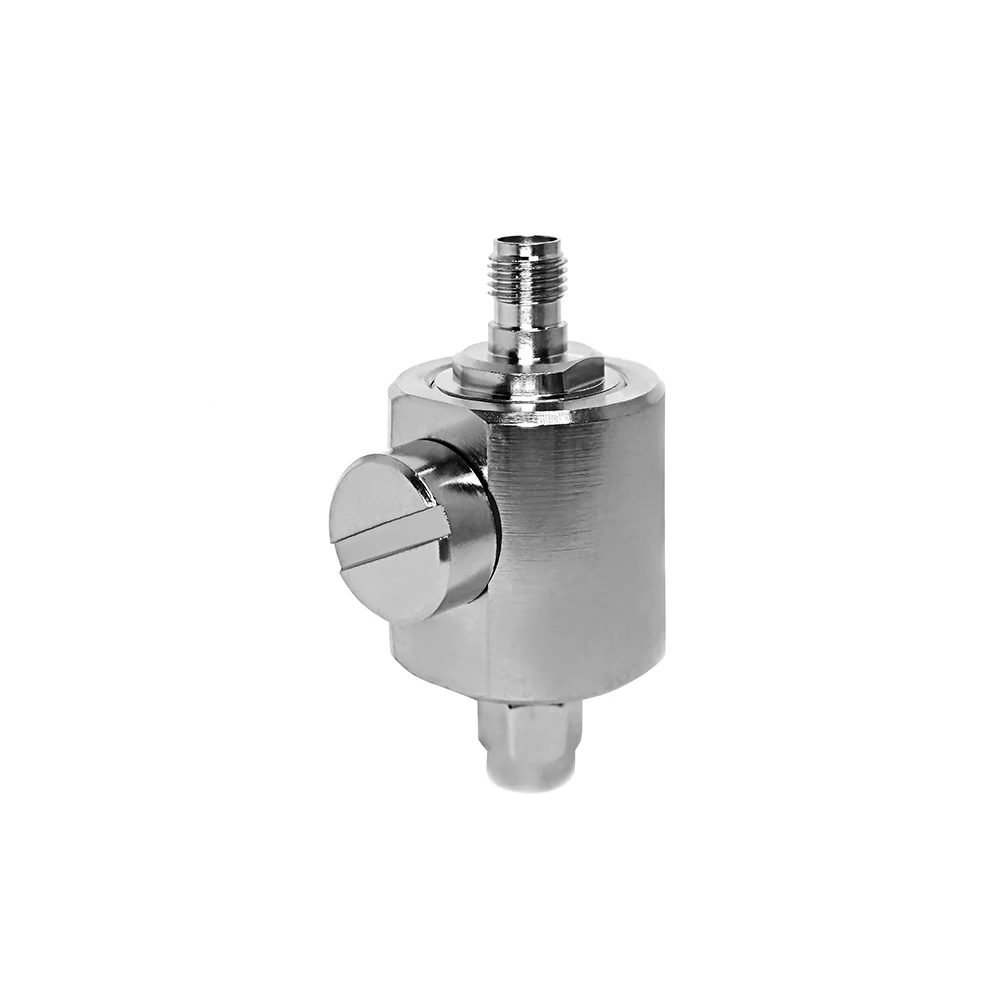
En frecuencias elevadas, un conector es mucho más que un simple elemento mecánico de fijación. Componentes como un conector sma de ángulo recto se ubican exactamente en la intersección precisa entre el diseño de la placa de circuito impreso (PCB), el trazado de cables, las restricciones del gabinete, los flujos de trabajo de soldadura y el rendimiento de la señal. Colaborar con un fabricante original de diseño (ODM) experimentado antes de fijar un número de pieza ayuda a los equipos de ingeniería a transformar un concepto esquemático inicial en una solución de producción factible, verificable y repetible.
Para los ingenieros de hardware que diseñan infraestructura de telecomunicaciones, bancos de pruebas automatizados, sistemas de control industrial, antenas de estaciones base o dispositivos inalámbricos compactos, el desafío principal rara vez es únicamente el ajuste físico. La verdadera prueba consiste en determinar si toda la ruta de transmisión de RF mantiene estabilidad de impedancia, baja pérdida de inserción y baja relación de onda estacionaria de voltaje (VSWR) una vez iniciada la producción en masa. Un flujo de trabajo disciplinado de co-diseño con un ODM ofrece un marco de revisión claro y estructurado para resolver estas variables desde etapas tempranas.
Áreas clave de evaluación técnica
-
Transiciones en la ruta de señal: Ajuste de la geometría de las pistas de PCB a los pines internos del conector.
-
Retorno de tierra mediante colocación: Minimización de la inductancia parásita alrededor del punto de lanzamiento de la señal.
-
Espacio libre en la interfaz mecánica: Verificación del ajuste del recinto, del panel y del radio de curvatura del cable.
-
Compatibilidad del proceso: Validación de los perfiles térmicos de reflujo de soldadura y del ensamblaje automatizado.
Comience con el contexto del sistema, no con números de pieza del catálogo
Aconector sma de ángulo recto normalmente se selecciona cuando la profundidad del recinto, los ángulos de enrutamiento de los cables o la densidad de componentes hacen inviable un lanzamiento recto. La consulta inicial de ingeniería debe evaluar el ecosistema operativo completo, y no solo las especificaciones aisladas de los componentes:
-
Espectro de frecuencia e impedancia: Ancho de banda operativo objetivo (por ejemplo, CC a 6 GHz, 18 GHz o superior) a lo largo de una línea de transmisión controlada de 50 ohm.
-
Estructura multicapa de la PCB y sustrato: Constante dieléctrica, espesor del sustrato (por ejemplo, FR-4, Rogers), enrutamiento en microcinta frente a guía de onda coplanar con tierra (GCPW).
-
Interfaz y terminación del cable: Tipos de cable flexibles, conformables o semirrígidos; férula de compresión frente a soldadura directa.
-
Recinto y exposición ambiental: Límites de espesor del panel, requisitos de protección contra ingreso de partículas o líquidos (IP), choque mecánico y ciclos térmicos.
Separar las restricciones mecánicas fijas de las preferencias flexibles permite a los ingenieros ODM recomendar ajustes de diseño que mejoran el rendimiento sin comprometer la arquitectura fundamental del sistema. Las restricciones fijas incluyen el tipo de interfaz (macho o hembra), la huella en el borde de la placa, las superficies planas antirrotación en el panel y los orificios de montaje. Las preferencias flexibles abarcan las opciones de recubrimiento (oro, níquel o tri-metal), los métodos de empaque y la identidad visual de marca.
Traducir la intención de RF en optimización de interfaz y disposición de PCB
Aunque las interfaces SMA son diseños estandarizados de 50 ohm con rosca, el cuerpo físico del conector por sí solo no garantiza una transición perfecta de 50 ohm. Integrar un conector sma de ángulo recto introduce dobleces mecánicos internos en ángulo recto que modifican la geometría del conductor central y el espaciado del retorno a tierra.
La transición desde la geometría coaxial hasta una pista planar en PCB requiere una optimización precisa:
-
Dimensiones de la pista y recortes: Ajustar los recortes en el plano de tierra de cobre (eliminación localizada del plano de tierra) directamente debajo de las pistas de señal de montaje superficial minimiza la capacitancia parásita.
-
Vías de tierra: Colocar estratégicamente vías de tierra en ambos lados del pad de señal RF mantiene una trayectoria continua de retorno a tierra, suprimiendo radiaciones no deseadas y resonancias de alta frecuencia.
-
Control del volumen de soldadura: La aplicación excesiva de pasta de soldadura en el pin RF altera la impedancia local, provocando caídas severas de impedancia a frecuencias más altas.
Un socio ODM experimentado lleva a cabo revisiones conjuntas de los modelos mecánicos STEP junto con los datos PCB Gerber/CAD. Identificar tempranamente discontinuidades locales de impedancia evita iteraciones costosas de placas y retrasos en el lanzamiento del producto.
Lista técnica crítica previa a la toma de muestras
Para agilizar el ciclo de prototipado y evitar rediseños en etapas avanzadas, aclare estas preguntas técnicas fundamentales antes de la fabricación de las muestras:
-
Referencia de orientación: ¿Se define la dirección en ángulo recto desde la superficie de la PCB, desde la pared de la carcasa o desde el vector de salida del cable acoplado?
-
Configuración de montaje: ¿El diseño utilizará un montaje por borde, montaje en superficie (SMT), montaje con orificio pasante o conector sma bulkhead ¿estilo de montaje?
-
Geometría de retorno a tierra: ¿El diseño del PCB proporciona una puesta a tierra perimetral suficiente alrededor del pin de lanzamiento?
-
Espacio mecánico: ¿Existe una separación adecuada para llaves dinamométricas, tuercas de fijación en chasis y fundas de protección contra tensión en los cables?
-
Criterios de aceptación: ¿Qué ensayos específicos de RF (ROEV, pérdida de inserción, estabilidad de fase) y ensayos mecánicos (fuerza de extracción, resistencia al par) regirán la aprobación del lote?
Cuando un conector sma bulkhead forma parte del límite exterior del chasis; desempeña una doble función: transición de RF y sellado mecánico. Las tolerancias de espesor del panel, la compresión de la junta tórica, el par de apriete de las tuercas y las ranuras antirrotación deben evaluarse junto con el recorrido interno del cable hacia la placa para evitar tensiones mecánicas sobre las soldaduras.
Validación de prototipos y diseño para fabricabilidad
La creación de prototipos sirve como una puerta rigurosa de validación ingenieril, no como una verificación rutinaria de compra. Los prototipos de grado productivo deben reflejar fielmente los materiales, las especificaciones de chapado, los aislamientos dieléctricos internos y los métodos de terminación previstos para la producción en masa.
Durante la evaluación del prototipo, los equipos de diseño deben analizar factores de Diseño para la Fabricabilidad (DFM):
-
Masa térmica y compatibilidad con reflujo: Los cuerpos de conectores más gruesos requieren un perfil preciso de temperatura de reflujo para evitar uniones frías de soldadura sin fundir los aisladores internos de PTFE.
-
Inspección y acceso a las uniones soldadas: Las uniones soldadas deben ser fácilmente visibles para la inspección óptica automática (AOI) o para controles manuales de calidad.
-
Aislamiento mecánico de tensiones: Apretar una tuerca de panel en un conector sma bulkhead no debe transmitir directamente el par de giro ni las tensiones de flexión a las delicadas pistas soldadas del PCB.
Pequeños ajustes mecánicos en esta etapa —como agregar patas de retención mecánica, optimizar los patrones de estrías o ajustar las longitudes de contacto de los pines— mejoran drásticamente la fiabilidad a largo plazo de la unión y el rendimiento de producción.
Elaboración de un paquete de aprobación para producción controlada
Antes de pasar de muestras validadas a fabricación en volumen a gran escala, el socio ODM consolida todas las especificaciones acordadas en un paquete de producción controlado:
-
Dibujos mecánicos detallados: Dimensiones de la interfaz, tolerancias de los pines, rangos de espesor del recubrimiento y acabados superficiales.
-
Huella y directrices para PCB: Dimensiones recomendadas de las pistas de cobre, aberturas de la máscara de soldadura y esquemas de colocación de vías de tierra.
-
Parámetros de ensayo e inspección: Límites de barrido VSWR en línea, umbrales de pérdida por inserción, normas de ensayo de corrosión y especificaciones de retención mecánica.
-
Embalaje y manipulación: Configuraciones personalizadas de bandejas, especificaciones de cinta y carrete, e inclusiones de tapas protectoras contra el polvo.
-
Protocolos de gestión de cambios: Procedimientos formales de órdenes de cambio de ingeniería (ECO) que rigen cualquier modificación futura de materiales, herramientas o chapados.
Un proceso transparente de ECO garantiza que sustituciones aparentemente menores de componentes —por ejemplo, una aleación alternativa de chapado o un cambio de proveedor de dieléctricos— se reevalúen exhaustivamente antes de su implementación, protegiendo así la integridad de la trayectoria de RF.
Capacidades integrales de ingeniería y fabricación de interconexiones
El lanzamiento exitoso de productos inalámbricos de alta frecuencia depende de un socio de fabricación capaz de convertir requisitos complejos de RF en componentes fiables y de alto rendimiento. La fabricación moderna de interconexiones OEM/ODM exige mecanizado CNC de alta precisión, garantía rigurosa de calidad e infraestructura integral de pruebas de alta frecuencia.
Para explorar el desarrollo personalizado de conectores RF, configuraciones de interfaz en ángulo recto y ensamblajes personalizados de precisión adaptados a sistemas de comunicación exigentes, visite