EN

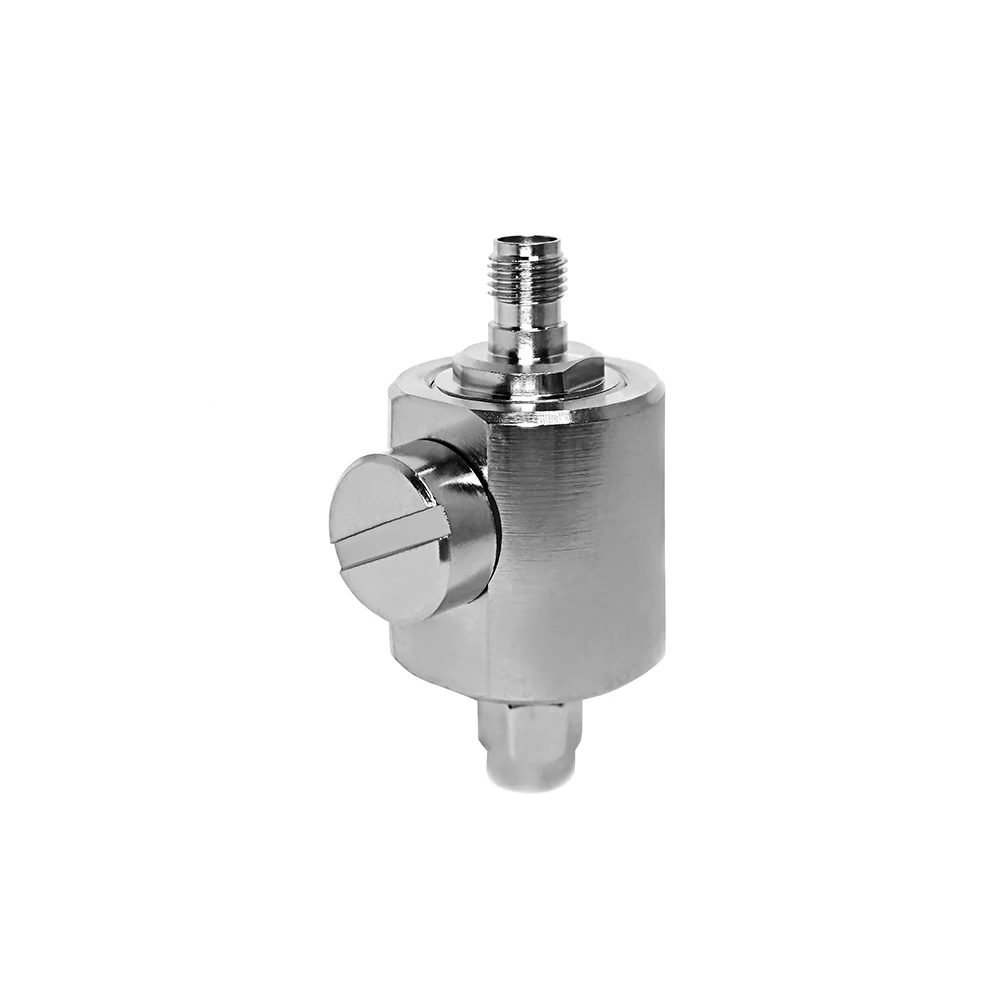
На високи честоти един конектор е нещо много повече от прост механичен фиксатор. връзник с прав ъгъл SMA компонентите се намират точно на пресечната точка, където се срещат разположението на PCB, трасирането на кабели, ограниченията на корпуса, процесите на лепене и производителността на сигнала. Сътрудничеството с опитен производител по оригинално проектиране (ODM) преди окончателното потвърждаване на номера на частта помага на инженерните екипи да превърнат първоначалната схема в производимо, тестваемо и възпроизводимо серийно решение.
За инженерите по хардуер, които проектират телекомуникационна инфраструктура, автоматизирани тестови приспособления, системи за промишлен контрол, антени за базови станции или компактни безжични устройства, основният предизвикателство рядко е само физическото съвпадение. Истинското изпитание е дали целият RF предавателен път запазва стабилност на импеданса, ниски загуби при вмъкване и ниско напрежение на стоящата вълна (VSWR), когато започне серийното производство. Дисциплинираната ODM ко-дизайн работна процедура осигурява ясна и структурирана рамка за преглед, която позволява ранно разрешаване на тези променливи.
Основни технически области за оценка
-
Преходи по сигнален път: Съгласуване на геометрията на PCB проводника с вътрешните контакти на конектора.
-
Заземяване чрез подреждане: Минимизиране на паразитната индуктивност около стартирането на сигнала.
-
Механически зазор на интерфейса: Осигуряване на съвместимост между корпуса, панела и радиуса на огъване на кабела.
-
Съвместимост с процеса: Валидиране на термичните профили при лепене чрез рефлоу и автоматизирана сглобка.
Започнете с контекста на системата, а не с каталожните номера на компонентите
Aвръзник с прав ъгъл SMA обикновено се избира, когато дълбочината на корпуса, ъглите за прокарване на кабелите или плътността на компонентите правят праволинейното вкарване непрактично. Първоначалната инженерна консултация трябва да оцени цялата работна екосистема, а не само отделните спецификации на компонентите:
-
Честотен спектър и импеданс: Целевата работна честотна лента (напр. от постоянен ток до 6 GHz, 18 GHz или по-висока) по контролирана 50-омова предавателна линия.
-
Структура на печатната платка и диелектрична основа: Диелектрична проницаемост, дебелина на основата (напр. FR-4, Rogers), маршрутизиране по микролента или заземена копланарна вълноводна линия (GCPW).
-
Интерфейс и завършване на кабела: Гъвкави, прилепващи или полу-стегнати кабели, ферул за опресване срещу директно запояване.
-
Корпус и експозиция към околната среда: Ограничения за дебелина на панела, изисквания за защита от проникване, механични удари и термично циклиране.
Разделянето на фиксираните механични ограничения от гъвкавите предпочитания позволява на инженерите по ODM да препоръчват подобрения в дизайна, които повишават производителността, без да се компрометира основната архитектура на системата. Фиксираните ограничения включват полярността на интерфейса, формата на платката по ръба, равните повърхности за предотвратяване на завъртане на панела и монтажните отвори. Гъвкавите предпочитания обхващат опциите за плакиране (злато, никел или трикомпонентно), методите за опаковане и визуалната маркировка.
Превръщане на RF намерението в оптимизация на интерфейса и разположението на PCB
Макар интерфейсите SMA да са стандартизирани резбовани конструкции с 50 ома, самото физическо тяло на конектора не гарантира безпроблемен преход към 50 ома. връзник с прав ъгъл SMA внася вътрешни механични завои под прав ъгъл, които променят геометрията на централния проводник и разстоянието между земята и връщащия се проводник.
Преходът от коаксиална геометрия към плоска PCB следа изисква прецизна оптимизация:
-
Размери на контактните площи и изрязвания: Регулирането на изрязванията в медната земна площ (празнини в земята) непосредствено под повърхностно монтираните сигнализационни площи минимизира паразитната капацитетност.
-
Заземяване чрез винтови отвори: Стратегическото разполагане на заземяващи винтови отвори от двете страни на RF-контактната площадка осигурява непрекъснат път за заземяване, потискайки нежеланото излъчване и високочестотните резонансни явления.
-
Контрол на обема на оловно-калай сплавта: Излишното прилагане на паста от оловно-калай сплав върху RF-контакта променя локалното съпротивление и причинява сериозни спадове в импеданса при по-високи честоти.
Опитен ODM партньор провежда съвместни прегледи на механичните STEP модели заедно с PCB Gerber/CAD данни. Ранното идентифициране на локални прекъсвания в импеданса предотвратява скъпи повторни производствени цикли и закъснения в стартирането на продукта.
Критичен технически списък за проверка преди пробното производство
За ускоряване на прототипния цикъл и избягване на преустройства в късния етап, уточнете тези основни технически въпроси преди производството на пробните образци:
-
Ориентационна референтна точка: Правоъгълната ориентация е определена спрямо повърхността на PCB, стената на корпуса или вектора на изхода на съединителния кабел?
-
Монтажна конфигурация: Ще използва ли дизайна монтиране по ръб, повърхностно монтиране (SMT), монтиране чрез отвори или bulkhead sma connector монтажен стил?
-
Геометрия на заземяването към земята: Предоставя ли разположението на печатната платка достатъчно заземяване по периметъра около контакта за включване?
-
Механичен зазор: Има ли достатъчно разстояние за динамометрични ключове, контргайки за фиксиране на прегради и чехли за намаляване на натоварването върху кабелите?
-
Критерии за приемане: Кои конкретни RF измервания (VSWR, загуби при включване, стабилност на фазата) и механични изпитания (сила на изтегляне, устойчивост на въртящ момент) ще определят одобрението на партидата?
Когато bulkhead sma connector като е част от външната граница на шасито, изпълнява двойна функция: RF преход и механичен уплътнител. Допуските за дебелина на панела, компресията на о-образните уплътнителни пръстени, въртящият момент при затягане на гайките и ключовите пазове против завъртане трябва да се оценят заедно с вътрешното трасиране на кабела към платката, за да се избегне механично напрежение върху лепените връзки.
Валидиране на прототипа и проектиране за производствена осъществимост
Прототипирането служи като строг инженерен валидационен етап, а не като рутинна проверка при поръчване. Прототипите за серийно производство трябва да отразяват точно материалите, галваничните спецификации, вътрешните диелектрични изолации и методите за завършване, предвидени за масовото производство.
По време на оценката на прототипа дизайн-екипите трябва да анализират факторите за проектиране с оглед на производството (DFM):
-
Топлинна маса и съвместимост с рефлоу процеса: По-дебелите корпуси на конекторите изискват прецизно профилиране на температурата при рефлоу, за да се предотвратят студени лепенки без разтопяване на вътрешните ПТФЕ изолатори.
-
Инспекция и достъп до лепените връзки: Лепените връзки трябва да са лесно видими за автоматична оптична инспекция (AOI) или ръчни проверки на качеството.
-
Изолация от механично напрежение: Затегането на панелна гайка на bulkhead sma connector не бива да предава въртящ момент или огъващо напрежение директно към деликатните лепени площадки на PCB.
Малки механични корекции на този етап — като добавяне на механични фиксиращи езичета, оптимизиране на структурата на набраздените повърхности или настройка на дължината на контактните пинове — значително подобряват надеждността на съединенията в дългосрочен план и изхода при производството.
Създаване на контролиран пакет за одобрение на производството
Преди прехода от валидираните пробни образци към пълномащабно серийно производство ODM партньорът обединява всички уговорени спецификации в контролиран производствен пакет:
-
Подробни механични чертежи: Размери на интерфейса, допуски за пиновете, диапазони на дебелината на галваничното покритие и повърхностни крайни обработки.
-
Разположение на компонента и насоки за печатна платка (PCB): Препоръчителни размери на медните контактни площи, отвори за лака за запояване и схеми за разположение на заземяващите чифт-отвори.
-
Параметри за тестване и инспекция: Граници за в-линия VSWR сканиране, прагове за загуби при вкарване, стандарти за корозионно тестване и спецификации за механична фиксация.
-
Опаковка и обращение: Персонализирани конфигурации на подноси, спецификации за лента и ролка и включване на защитни прашозащитни капачки.
-
Протоколи за управление на промените: Формални процедури за инженерна промяна (ECO), които регулират всички бъдещи промени в материала, инструментите или галванизацията.
Прозрачен процес за ECO гарантира, че дори незначителни замествания на компоненти – като алтернативен сплав за галванизация или смяна на доставчик на диелектрик – се преоценяват изцяло преди внедряването им, за да се запази цялостността на RF пътя.
Комплексни инженерни и производствени възможности за междинни връзки
Успешното стартиране на безжични продукти с висока честота зависи от производствен партньор, който може да превръща сложните RF изисквания в надеждни компоненти с висок процент на добив. Съвременното OEM/ODM производство на междинни връзки изисква високоточна CNC машинна обработка, строг контрол на качеството и комплексна инфраструктура за тестване при високи честоти.
За да изследвате персонализирани разработки на ВЧ съединители, конфигурации с ъглов интерфейс и прецизни персонализирани сглобки, адаптирани за изискващи комуникационни системи, посетете