EN

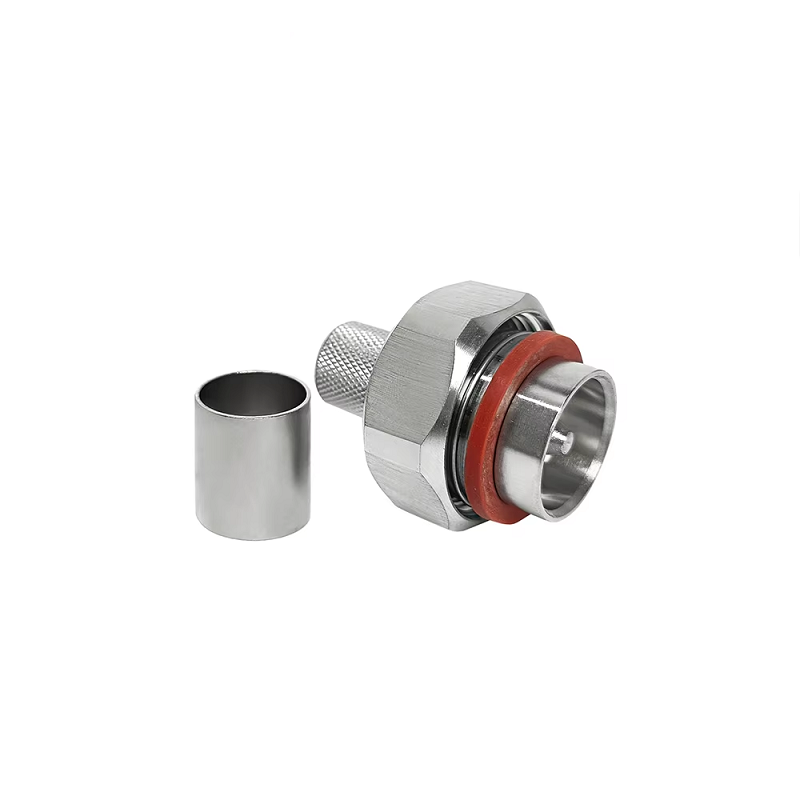
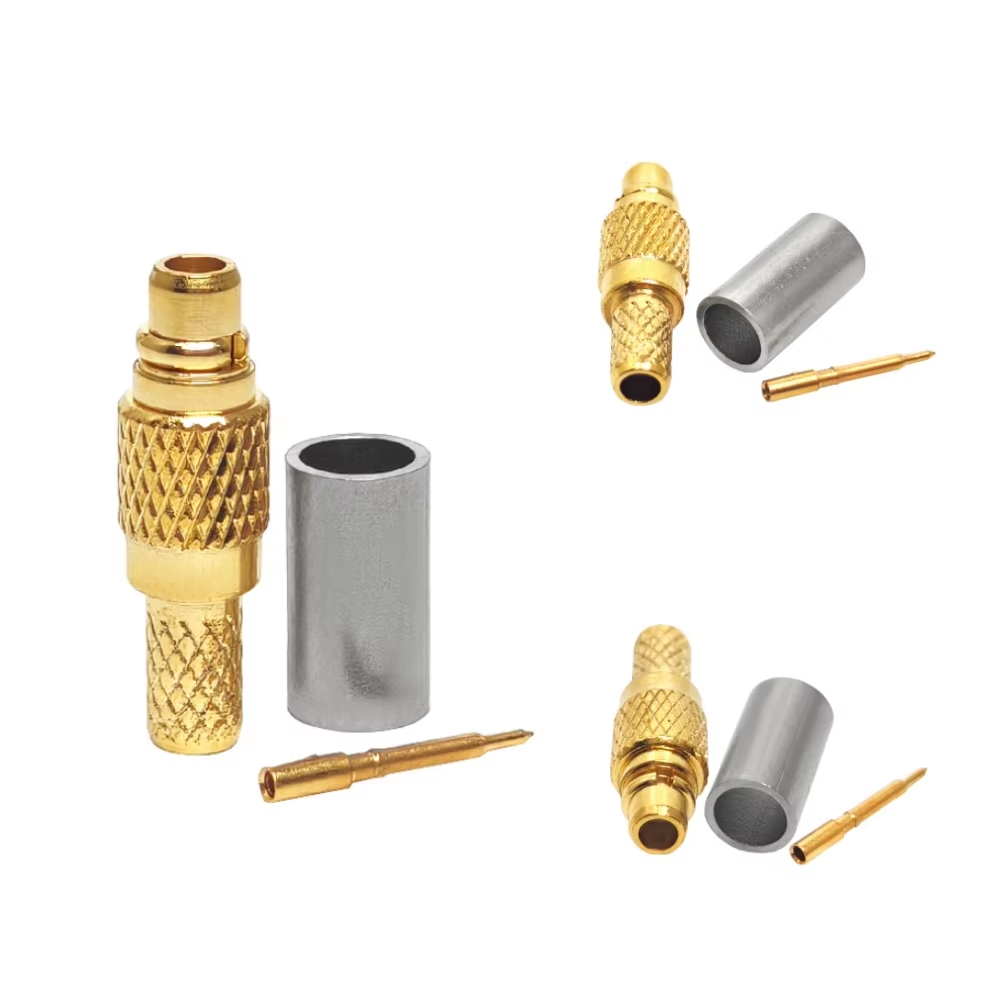
Pour les équipes d’approvisionnement en fabrication de matériel d’origine et les ingénieurs en radiofréquence, l’approvisionnement d’un connecteur haute puissance mâle 7/16 implique bien plus que la simple vérification de la compatibilité de filetage de base. Même si le corps d’un connecteur s’adapte au matériel de montage standard, des tolérances dimensionnelles internes non vérifiées peuvent provoquer des désaccords d’impédance, une forte perte de retour ou des niveaux élevés d’intermodulation passive (PIM) une fois installé dans des stations de base cellulaires ou des chaînes d’émetteurs haute puissance.
La spécification internationale IEC 61169-4 définit les règles d’interface principales pour la série 7/16, précisant un diamètre de conducteur intérieur de 7,0 mm et un diamètre intérieur de conducteur extérieur de 16,0 mm, avec des filetages de couplage M29x1,5. Toutefois, une norme industrielle agit comme une limite fonctionnelle plutôt que comme un plan de production exhaustif. Pour garantir des performances prévisibles d’un lot de production à l’autre, un plan complet de tolérances défini par l’équipementier (OEM) est nécessaire : ce plan précise les fenêtres tolérancielles critiques relatives à la géométrie d’assemblage, à la concentricité, à l’état de surface et à l’épaisseur du placage.
Faire la distinction entre les normes d’interface et les plans de tolérances de production
Un dessin d’équipementier (OEM) pour un mâle 7/16 traduit les exigences standard d’interface en paramètres d’usinage précis. Bien que l’IEC 61169-4 assure l’interchangeabilité entre fabricants, elle laisse aux spécifications de l’équipementier (OEM) la définition des ajustements mécaniques internes spécifiques, des désaxements du boîtier et des géométries d’attache du câble.
Les contrôles d’usinage doivent tenir compte des tolérances de tournage du métal de base ainsi que des épaisseurs additionnelles apportées par les couches de placage ultérieures. L’application de revêtements en argent ou en tri-métal ajoute des épaisseurs microscopiques qui modifient l’engagement des filetages et les dimensions de la broche centrale. Préciser si les limites dimensionnelles s’appliquent avant ou après l’opération de finition de surface permet d’éviter des conditions d’assemblage excessivement serrées ou des contacts centraux trop lâches dans les ensembles finaux.
Caractéristiques dimensionnelles critiques sur les interfaces RF haute puissance
Obtenir des résultats constants fabrication précise de connecteurs 7/16 DIN exige de hiérarchiser les dimensions selon leur incidence sur l’alignement mécanique et les performances RF.
| Catégorie de fonctionnalité | Dimensions critiques | Impact principal | Méthode de contrôle recommandée par le constructeur équipementier |
| Géométrie de l’interface d’accouplement | broche centrale de 7,0 mm / Diamètre extérieur de 16,0 mm | Interchangeabilité et continuité d’impédance | Jeux de calibres « passe / ne passe pas » et comparateurs optiques |
| Alignement du contact central | Saillie de la broche / diamètre de la broche | Force de rétention des contacts et stabilité du TOS | Machines à mesurer tridimensionnelles (MMT) et jauges de broches |
| Géométrie du filetage d’assemblage | Pas de filetage M29 x 1,5 | Transfert de couple et résistance aux vibrations | Jaunes de filetage de précision et micromètres pour filetage |
| Concentricité diélectrique | Brisure radiale de l’isolant en PTFE | Uniformité du champ électrique et atténuation des IMD | SAM / Inspection optique et outillage de précision |
| Uniformité du placage | Épaisseur de la couche d'argent / tri-métallique | Résistance de contact et prévention de la corrosion | Jauges de revêtement par fluorescence X (XRF) |
Il est essentiel de maintenir une concentricité précise entre la broche centrale de 7,0 mm et le plan de masse du conducteur extérieur de 16,0 mm. Des excentricités minimes perturbent le profil uniforme d’impédance caractéristique de 50 ohms, provoquant des réflexions internes du signal aux fréquences de fonctionnement élevées.
Limites pratiques en usinage et capacités de l’outillage
Le respect de tolérances serrées exige un équilibre entre les coûts de fabrication et les exigences fonctionnelles de performance. L’usinage des corps de connecteurs en laiton sur des tours à commande numérique suisses à plusieurs axes permet couramment d’atteindre des tolérances mécaniques très restrictives.
Des tolérances extrêmement serrées doivent être réservées aux caractéristiques qui influencent directement le trajet RF, la rétention de la broche centrale ou l’étanchéité environnementale. L’application de tolérances commerciales standard aux surfaces extérieures non apparentées optimise l’efficacité de production sans nuire aux performances électriques.
Associer l’inspection dimensionnelle à la jaugeage fonctionnel
Les mesures physiques seules ne peuvent pas garantir entièrement un assemblage mécanique fluide et des pertes d’insertion faibles. Un contrôle de qualité complet des connecteurs RF repose sur une approche de validation à double voie, combinant la métrologie dimensionnelle directe et le jaugeage fonctionnel de l’interface.
-
Mesure directe en coordonnées : Des outils de mesure optique et des systèmes de machines à mesurer tridimensionnelles (CMM) vérifient les profils internes complexes, les épaulements et les angles de chanfrein par rapport aux modèles CAO.
-
Jaugeage fonctionnel de l’interface : Des jauges calibrées « Go/No-Go » à broche et à filetage confirment qu’écrous de couplage mâles s’engagent sans accrochage ni jeu excessif.
-
Vérification du plan de référence : Des indicateurs de profondeur mesurent la saillie ou le recul de la broche centrale par rapport au plan de référence du conducteur extérieur, afin d’assurer une pression de contact constante lors du serrage aux limites de couple spécifiées.
L’intégration de la vérification fonctionnelle dans les protocoles de contrôle qualité empêche les pièces hors spécifications d’entrer dans les lignes d’assemblage, ce qui protège contre les défaillances d’accouplement sur le terrain et les dommages aux connecteurs.
Relier les tolérances physiques à l’intégrité du signal RF
La précision dimensionnelle affecte directement les performances électriques. Un désalignement des broches centrales, un placage inégal ou des supports diélectriques déformés modifient les caractéristiques de la ligne de transmission, ce qui dégrade l’efficacité du système dans les applications haute puissance.
-
La continuité d'impédance des variations du diamètre de la broche centrale ou du perçage du conducteur extérieur décalent l’impédance locale par rapport à 50 ohms, augmentant ainsi les pertes de retour.
-
Intermodulation passive (PIM) des micro-espaces d’air ou une pression de contact inégale sur les surfaces d’accouplement génèrent une distorsion d’intermodulation non linéaire sous forte puissance d’émission.
-
Tension du rapport d'onde stationnaire (VSWR) les erreurs d’empilement dimensionnel provoquent des réflexions internes, réduisant l’efficacité du transfert de puissance vers l’avant.
La validation des cavaliers de câble terminés ou des prises d’interface d’équipement à l’aide d’un analyseur vectoriel de réseau (VNA) par balayage confirme que la précision d’usinage physique se traduit par de faibles pertes d’insertion et de fortes pertes de retour sur la bande de fréquence cible.
Liste de contrôle technique pour l’achat de connecteurs OEM
-
Préciser les références normalisées : Citer officiellement tolérance du connecteur IEC 61169-4 les lignes directrices ainsi que les niveaux de révision des dessins dans la spécification d’achat.
-
Indiquer les dimensions critiques pour la fonction : Mettre en évidence les principales dimensions de l’interface du connecteur mâle 7/16 sur les plans techniques, y compris le saillant de la broche et les profils de filetage.
-
Définir les règles relatives à l’état fini : Préciser si les cotes figurant sur les dessins s’appliquent avant ou après le plaquage, et définir les tolérances d’épaisseur de plaquage.
-
Établir des systèmes de repères : Faire référence à des repères géométriques clairs pour les indications de concentricité, de battement et de positionnement axial.
-
Demander les données relatives à l’inspection avant expédition : Exiger des relevés de mesures traçables par lot, y compris les rapports dimensionnels obtenus par machine à mesurer tridimensionnelle (MMT) et les résultats des essais réalisés à l’aide de jauges fonctionnelles.
-
Vérifier les critères de réussite aux essais électriques : Définir les plages de fréquence obligatoires, les seuils de rapport d’ondes stationnaires de tension (VSWR) et les exigences en matière d’essais d’intermodulation passive (PIM) pour l’ensemble des faisceaux de câbles.
Améliorer la qualité des systèmes grâce à une fabrication maîtrisée
L’établissement d’un contrôle précis des tolérances transforme l’approvisionnement standard de connecteurs en un processus d’ingénierie prévisible. La définition des dimensions critiques d’assemblage, la prise en compte des épaisseurs de plaquage, ainsi que la combinaison de la métrologie et des jauges fonctionnelles garantissent des performances RF stables, un couple d’installation reproductible et une fiabilité opérationnelle à long terme.
Pour soutenir les réseaux sans fil haute puissance et les infrastructures de diffusion, WORLDPEAK fournit des connecteurs RF, des adaptateurs et des ensembles de câbles sur mesure, usinés avec précision. Fabriqués à l’aide d’équipements de tournage CNC multi-axes et vérifiés par métrologie automatisée au CMM, tests balayés au VNA et analyse PIM, ces solutions contrôlées en usine assurent un couplage d’impédance constant et des pertes faibles pour des applications critiques de communications dans le monde entier.