EN

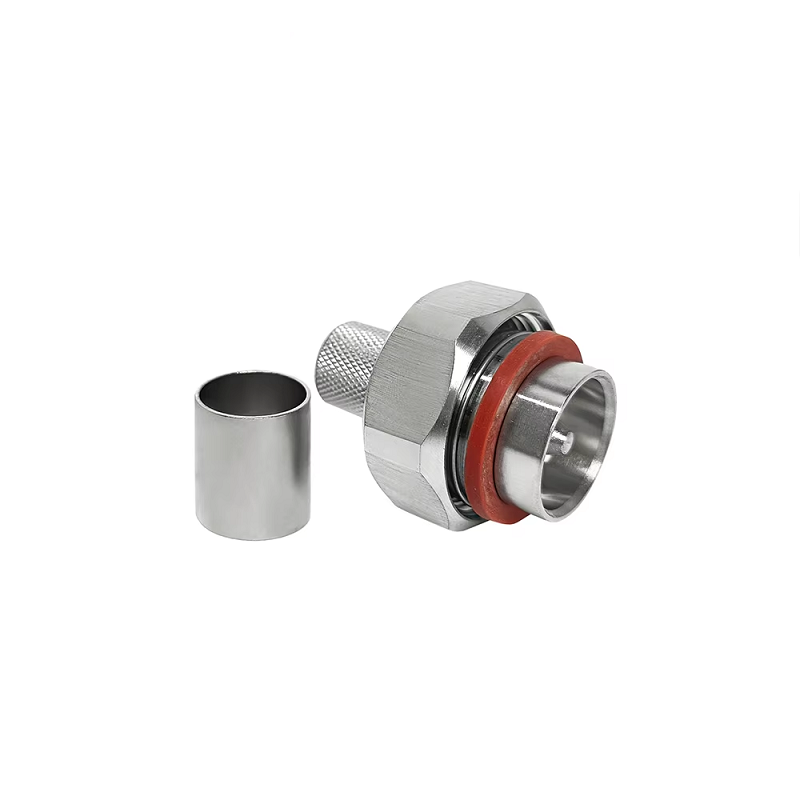
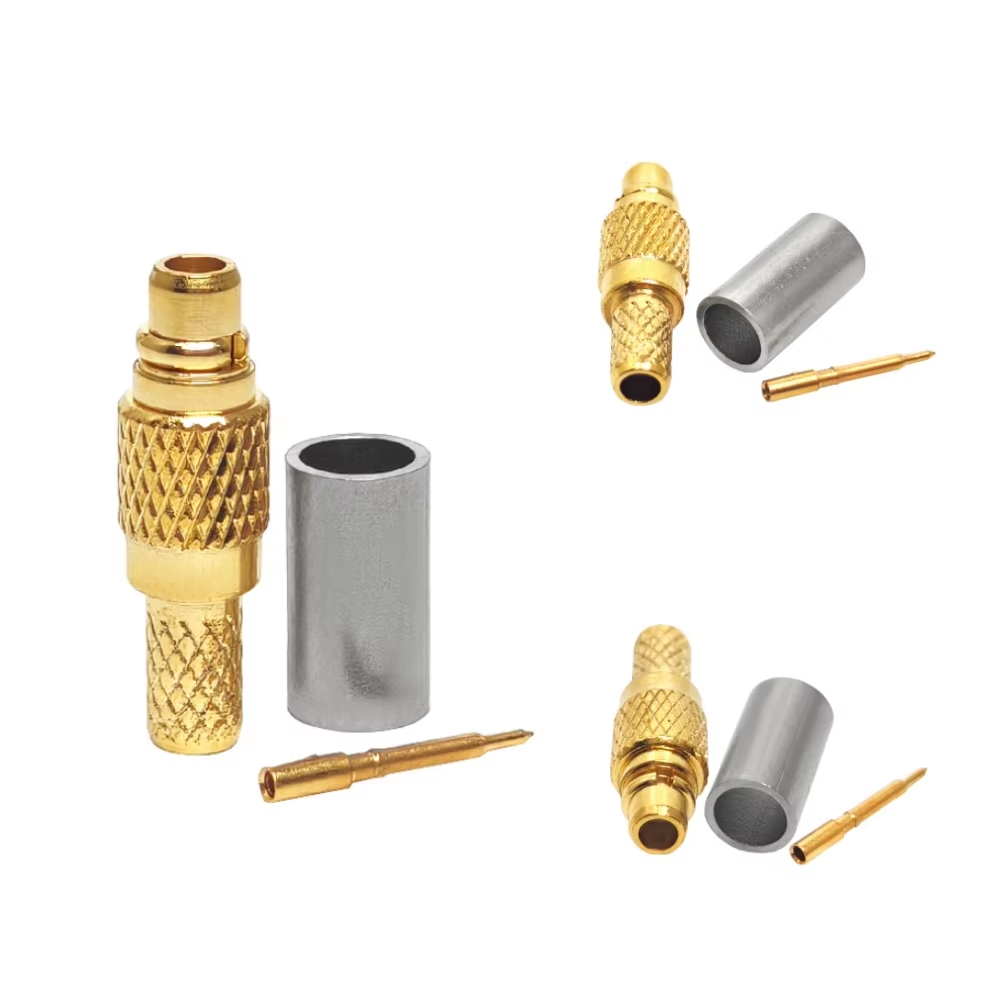
За екипите по набавки за производство на оригинално оборудване и инженери по радиочестотни технологии, набавката на високомощен мъжки 7/16 конектор включва далеч повече от потвърждаването на основната съвместимост на резбите. Макар корпусът на конектора да се побира в стандартните монтиращи компоненти, неверифицираните вътрешни размерни допуски могат да предизвикат несъответствия в импеданса, високи загуби при отражение или повишени нива на пасивна интермодулация (PIM), след като конекторът бъде инсталиран в базови станции за мобилна връзка или високомощни предавателни линии.
Международната спецификация IEC 61169-4 определя основните правила за интерфейса на серията 7/16, като посочва диаметър на вътрешния проводник от 7,0 мм и вътрешен диаметър на външния проводник от 16,0 мм с резба за свързване M29x1,5. Въпреки това индустриалният стандарт действа като функционална граница, а не като изчерпателен производствен чертеж. За осигуряване на предсказуема производителност в различните производствени серии е необходим всеобхватен план за допуски на производителя на оригинално оборудване (OEM), който дефинира критични параметри за съвместимост на геометрията, концентричност, повърхностна шерохват и дебелина на плакирането.
Разграничаване на стандарти за интерфейси и планове за производствени допуски
Чертеж на производителя на оригинално оборудване (OEM) за мъжки 7/16 конектор преобразува стандартните изисквания за интерфейс в точни параметри за машинна обработка. Докато IEC 61169-4 гарантира взаимната съвместимост между производители, той оставя конкретните вътрешни механични допуски, отклонения на корпуса и геометрията на кабелните присъединения за спецификацията на производителя на оригинално оборудване (OEM).
Контролът на машинната обработка трябва да взема предвид допуските за завъртане на основния метал, както и последващите слоеве от покрития. Нанасянето на сребърни или трикомпонентни покрития добавя микроскопични дебелини, които променят включването на резбата и размерите на централния контакт. Дефинирането дали размерните граници се прилагат преди или след повърхностната обработка предотвратява неочаквани случаи на твърде плътно съчетаване или лошо центриране на контактите в крайните сглобки.
Критични размерни характеристики на високочестотните RF-интерфейси
Постигане на последователни точно производство на 7/16 DIN изисква подреждане на размерите според тяхното влияние върху механичното подравняване и RF-производителността.
| Категория на характеристика | Критични размери | Основно Въздействие | Препоръчителен метод за контрол от страна на OEM |
| Геометрия на съчетаващия интерфейс | 7,0 mm контактен пин / 16,0 mm външен диаметър | Взаимозаменимост и непрекъснатост на импеданса | Комплекти калибри „Go/No-Go“ и оптически компаратори |
| Подравняване на централния контакт | Изпъкване на штифта / Диаметър на штифта | Сила за задържане на контакта и стабилност на VSWR | Координатни измервателни машини (CMM) и штифтови калибри |
| Геометрия на винтовата връзка | Стъпка на резба M29 x 1.5 | Пренос на въртящ момент и устойчивост към вибрации | Точни резбови пръстенови калибри и резбови микрометри |
| Диелектрична концентричност | Радиално биене на ПТФЕ изолатора | Еднородност на електричното поле и намаляване на PIM | SAM / Оптическа инспекция и прецизни инструменти |
| Еднородност на металопокритието | Сребърно / три-метален слой с дълбочина | Контактно съпротивление и предотвратяване на корозия | Рентгенови флуоресцентни (XRF) устройства за измерване на покрития |
Поддържането на прецизна концентричност между централния штифт с диаметър 7,0 мм и заземяващата равнина на външния проводник с диаметър 16,0 мм е от съществено значение. Незначителните ексцентричности нарушават равномерния профил на характеристично съпротивление 50 ома и предизвикват вътрешни отражения на сигнала при по-високи работни честоти.
Практически граници на машинната обработка и възможности на инструментите
Задържането на тесни допуски изисква балансиране между производствените разходи и изискванията за функционална производителност. Машинната обработка на корпусите на конекторите от месинг с многосиови CNC швейцарски токарни машини редовно осигурява механични допуски в рамките на тесни граници.
Изключително тесните допуски трябва да се прилагат само за елементи, които директно влияят върху ВЧ пътя, задържането на централния штифт или екологичното уплътняне. Прилагането на стандартни търговски допуски върху несъчетаващи се външни повърхности оптимизира производствената ефективност, без да се компрометира електрическата производителност.
Съчетаване на измерването на размерите с функционалното калибриране
Само физическите измервания не могат напълно да гарантират гладкото механично съчетаване и ниската загуба при вмъкване. Изчерпателният контрол на качеството на ВЧ-съединители се основава на двойна валидационна методика, която комбинира директна метрология на размерите с функционално калибриране на интерфейса.
-
Директно координатно измерване : Оптичните измервателни инструменти и системите за координатно измерване (CMM) проверяват сложните вътрешни профили, стъпала на рамката и ъглите на фаски спрямо CAD-моделите.
-
Функционално калибриране на интерфейса : Калибрирани калибри „за“/„не за“ за пинове и резби потвърждават, че мъжките съединителни гайки се включват гладко, без заклиняне или излишна люфт.
-
Проверка на референтната равнина : Индикатори за дълбочина измерват изпъкването и вдлъбнатостта на централния пин спрямо референтната равнина на външния проводник, за да се осигури постоянен контактен натиск при затегане до зададените граници.
Интегрирането на функционалното измерване в протоколите за контрол на качеството предотвратява попадането на несъответстващи части в производствените линии, което защитава срещу повреди при сглобяване на място и повреди на конекторите.
Свързване на физическите допуски с целостта на ВЧ сигнала
Размерната точност директно влияе върху електрическата производителност. Неправилно подравнени централни пинове, неравномерно покритие или деформирани диелектрични опори променят характеристиките на линията за предаване и намаляват ефективността на системата в приложения с висока мощност.
-
Съпротивление и непрекъснатост вариациите в диаметъра на централния пин или в отвора на външния проводник отклоняват локалното съпротивление от 50 ома, увеличавайки загубата при отражение.
-
Пасивна интермодулация (PIM) микроскопичните въздушни процепи или неравномерното контактно налягане по повърхностите за сглобяване генерират нелинейна интермодулационна дисторсия при висока предавателна мощност.
-
Коефициент на стояща вълна по напрежение (VSWR) грешките от натрупване на размерни допуски създават вътрешни отражения, които намаляват ефективността на предаването на мощност напред.
Потвърждаването на завършените кабелни скокови връзки или интерфейсните гнезда на оборудването чрез анализатор за векторна мрежа (VNA) със сканиращо тестване потвърждава, че точността на физическата механична обработка се превръща в ниски загуби при вмъкване и високи загуби при отражение в цялата целева честотна лента.
Технически списък за набавка на конектори за OEM
-
Пооченете стандартните препратки : Официално цитирайте iEC 61169-4 — допуски за конектори препоръчителни насоки заедно с нивата на ревизии на чертежите в спецификацията за покупка.
-
Маркиране на критичните за функционирането размери : Подчертайте ключовите размери на интерфейса на мъжкия конектор 7/16 в инженерните чертежи, включително изпъкналостта на контактния штифт и профила на резбата.
-
Определете правила за крайно състояние : Уточнете дали размерите на чертежа се прилагат преди или след поцинковането и определете граници за дебелината на цинковото покритие.
-
Въведете системи за базови повърхности : Използвайте ясни геометрични базови повърхности за указанията за концентричност, биене и осово позициониране.
-
Поискайте данни от инспекцията преди изпращане : Изисквайте измерителни протоколи, проследими по партиди, включително дименсионни отчети от координатно-измерителни машини (CMM) и резултати от функционални калибри.
-
Проверете критериите за електрическо одобрение : Определете задължителните честотни диапазони, прагове за VSWR и изисквания за PIM тестване за пълните кабелни сглобки.
Подобряване на качеството на системите чрез контролирано производство
Въвеждането на прецизни допуски превръща стандартното набавяне на съединители в предсказуем инженерен процес. Дефинирането на критични размери за съчетаване, отчитането на дебелината на покритията и комбинирането на метрологията с функционално калибриране гарантират стабилна ВЧ производителност, повтаряем момент на монтиране и дълготрайна експлоатационна надеждност.
За поддръжка на високомощни безжични мрежи и предавателна инфраструктура WORLDPEAK доставя RF-конектори, адаптори и персонализирани кабелни сглобки с висока прецизност. Произведени чрез многосилен CNC-токарен оборудване и проверени чрез автоматизирана CMM-метроология, VNA-сканиращи тестове и PIM-анализ, тези фабрично контролирани решения осигуряват последователно съгласуване на импеданса и ниски загуби за критични комуникационни приложения по целия свят.