EN

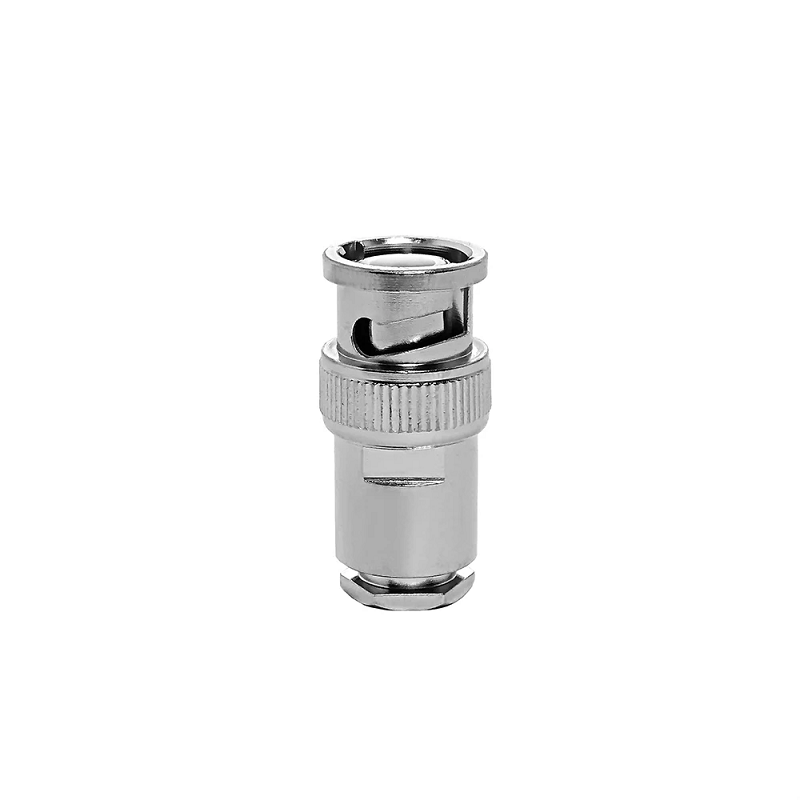
Коаксиалният интерфейс, известен като мъжки BNC щепсел остава основен стандарт в лабораторните уреди, радиочестотните връзки, видеопродукцията и комерсиалните тестови фиксатури. Дефиниран е от характерния си байонетен фиксиращ механизъм с два штифта и осигурява сигурно физическо съединяване чрез бързо завъртане на четвърт оборот. В изискващите тестови и предавателни среди този компонент действа като директно продължение на предавателната линия. Изборът на RF конектор само по визуален профил или физическо прилягане често води до скрити несъответствия в импеданса, високи загуби при отражение и преждевременно механично износване.
Надеждността на системата изисква балансиране на електрическото импедансно съпротивление, работната честота, контактната металургия, механичната геометрия и размерите на коаксиалния кабел. Професионалната инсталация избягва зависимостта само от каталожни снимки и се фокусира върху целия път на предаване.
Експлоатационни предимства на баонетния механизъм за свързване
Интерфейсът вмъкване BNC продължава да доминира върху тестовите маси и вещателските стойки. Резбовите алтернативи като SMA или Type-N конектори изискват калибрирани динамометрични ключове, за да се предотврати прекомерното стягане или образуването на зазори в съединението. В противоположност на това баонетният механизъм включва вградени пружинни шайби, които осигуряват непрекъснато осево налягане върху лапите на съответстващия гнездов конектор.
-
Звуковата и тактилната обратна връзка потвърждава пълното задействане без допълнителна проверка чрез момент на усукване.
-
Полевите операции се ускоряват при превключване на сигнали през плътни патч-панели.
-
Байонетните фиксатори отделят въртящия момент от вътрешния централен контакт, като минимизират срязването на пиновете по време на съединяване.
-
Прорезаното външно пружинно тяло осигурява последователен контакт с екраниращата земя в широк диапазон от температури.
Издръжливост при съединяване и динамика на износване на контактите
Спецификациите за индустриални конектори определят издръжливост от 500 цикъла на съединяване за компоненти с висока надеждност, които отговарят на стандартите MIL-STD-348 и IEC 61169-8. Постигането на този експлоатационен живот силно зависи от механичното подравняване, дебелината на покритието на контактите и практиките при работа.
Златното покритие върху никеловия централен контактен пин запазва ниско контактно съпротивление и предпазва от окисляване. В противоположност на това, баонетното тяло и външната обвивка разчитат на издръжливо никелово или сребърно покритие, за да се противопоставят на триенето и повърхностното износване. Предварителното повреждане на контакта обикновено се дължи на механично повреждане, а не на истинско електрическо преобръщане. Изтеглянето на сглобките направо чрез коаксиалната обвивка прилага силни странични натоварвания върху тялото на конектора, деформирайки баонетните пазове и нарушавайки подравняването на вътрешните женски контактни пръстени при съединяване с гнезда. Включването на подходящи защитни маншети за разтоварване на напрежението и задължителните периодични технически поддръжки гарантират, че мъжки BNC щепсел запазва базовата си загуба при вмъкване през години на експлоатация на полето.
Механични форм-фактори за компактно опаковане на оборудването
Прокарването на коаксиални кабели през препълнени шасита на оборудването изисква съгласуване на форм-фактора на конектора с физическите зазори и граници за обслужване.
Правите кабелни щепсели служат като базова конфигурация за тестови връзки, калибрационни скокове и патч-кабели. Тази конструкция осигурява чиста предавателна пътека с минимално структурно прекъсване, макар да изисква достатъчно линейно пространство зад панелите на оборудването, за да се спазват минималните ограничения за радиус на огъване на кабела.
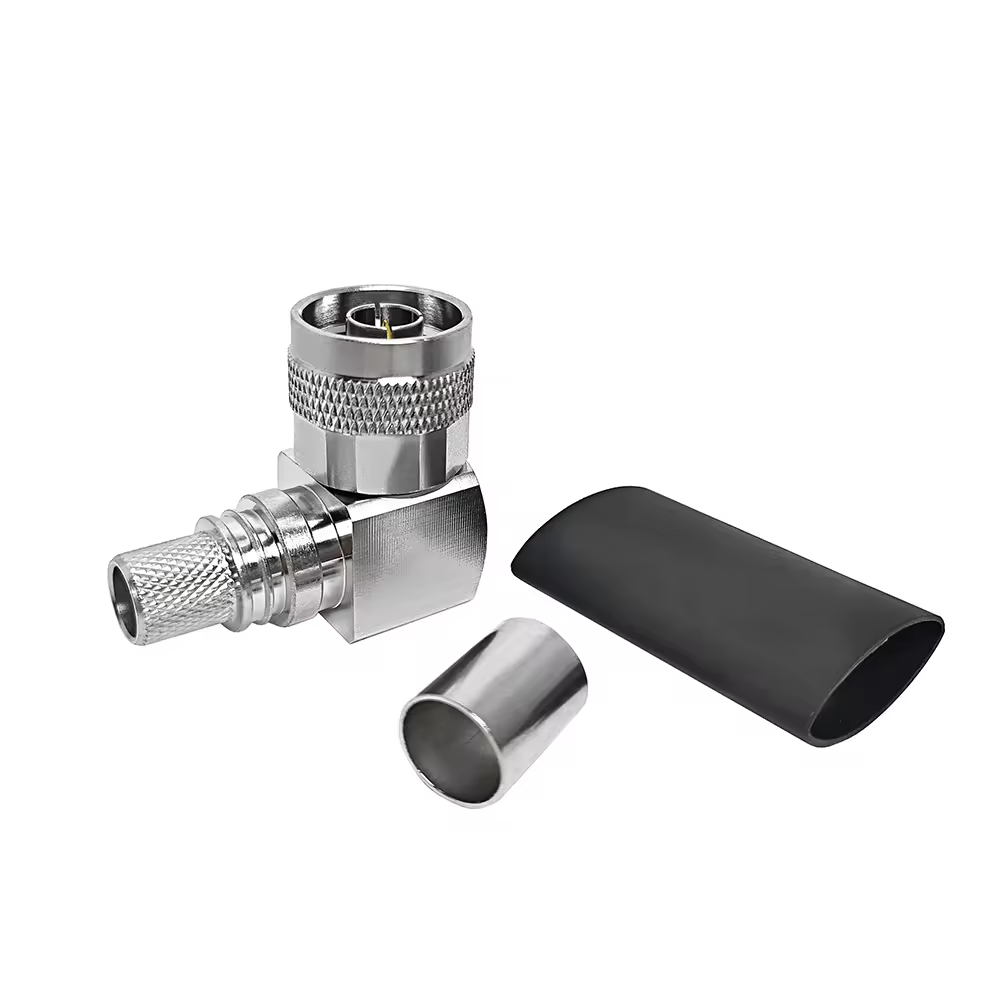
Конфигурациите с прав ъгъл отклоняват маршрутизирането на кабела с 90 градуса точно при задния вход. Тази геометрия позволява компактна инсталация в плитки стойки, корпуси за наблюдение и полеви комуникационни кутии. Въпреки удобството си за маршрутизиране, конструкцията с прав ъгъл внася вътрешни геометрични преходи, които могат да повишат коефициента на стояща вълна на напрежението (VSWR) при по-високи работни честоти.
Интерфейсите тип bulkhead и за монтиране на панел установяват фиксирана граница на оборудването. Приемникът, монтиран на панела, осигурява структурна подкрепа, позволявайки външната мъжки BNC щепсел част на кабелната сглобка да поема рутинното износване при свързване като заменяемо в полето консумативно изделие.
Съгласуване на импеданса: параметри 50 ома срещу 75 ома
Съгласуването на импеданса е най-важното електрическо решение при сглобяването на ВЧ системи. Две визуално идентични компоненти могат да имат напълно различни характеристични импеданси, което води до деградация на сигнала при тяхното несъвместимо използване.
50 Ω мъжки BNC щепсел е проектиран за високочестотни телекомуникации, ВЧ лабораторни уреди, безжични предаватели и военни радиостанции. Вътрешният интерфейс използва непрекъснат диелектричен изолатор от ПТФЕ, който поддържа централния контактен пин.
75 Ω вмъкване BNC е оптимизиран за разпространение на видео, инфраструктура за вещание, цифров звук и телекомуникационни мрежи на оператори. За запазване на импеданса 75 Ω в рамките на фиксираната байонетна обвивка производителите минимизират или променят вътрешния диелектричен слой, създавайки въздушен диелектричен граничен слой около контактния пин.
Конструктивни параметри
архитектура на BNC за 50 ома
архитектура на BNC за 75 ома
Основно приложение
ВЧ комуникации, лабораторни уреди, захранване на антени
Професионално видео, SDI вещание, телекомуникации
Честотен диапазон
От постоянноток до 4 GHz (стандартно) / До 12 GHz (прецизно)
DC до 1 GHz (стандартно) / до 12 GHz (12G-SDI)
Вътрешен диелектрик
Цялостен ПТФЕ около централния контакт
Въздушен диелектрик или минимален поддържащ пръстен
Външен диаметър на контакта
Приблизително 1,35 mm до 1,40 mm
Приблизително 1,30 mm до 1,32 mm
Механична опасност
Вмъкването в гнездо 75 Ω ще разшири перманентно женските контакти
Съвместим с гнездо 50 Ω без повреждения, но предизвиква силни отражения
Системен риск
Увреждане на връщането на загубата във видеоколовете
Изкривяване на сигнала, загуба на пакети и високо VSWR
| Конструктивни параметри | архитектура на BNC за 50 ома | архитектура на BNC за 75 ома |
|---|---|---|
| Основно приложение | ВЧ комуникации, лабораторни уреди, захранване на антени | Професионално видео, SDI вещание, телекомуникации |
| Честотен диапазон | От постоянноток до 4 GHz (стандартно) / До 12 GHz (прецизно) | DC до 1 GHz (стандартно) / до 12 GHz (12G-SDI) |
| Вътрешен диелектрик | Цялостен ПТФЕ около централния контакт | Въздушен диелектрик или минимален поддържащ пръстен |
| Външен диаметър на контакта | Приблизително 1,35 mm до 1,40 mm | Приблизително 1,30 mm до 1,32 mm |
| Механична опасност | Вмъкването в гнездо 75 Ω ще разшири перманентно женските контакти | Съвместим с гнездо 50 Ω без повреждения, но предизвиква силни отражения |
| Системен риск | Увреждане на връщането на загубата във видеоколовете | Изкривяване на сигнала, загуба на пакети и високо VSWR |
Физическото съчетаване на тези две фамилии води до необратимо увреждане на хардуера. По-големият централен контакт на 50 Ω щепсел ще прекомерно разшири и ще унищожи прецизните пружинни контакти вътре в деликатния 75 Ω гнездо.
Интеграция на кабели: RG58 BNC конектор срещу RG6 BNC конектор
Геометрията на коаксиалния кабел определя размерите на корпуса на конектора, диаметрите на стегнатите ферули и размерите на контактните пинове. Стандартизирането на моделите на конектори без проверка на точните спецификации на кабелите води до провал при стягане и лошо ВЧ екраниране.
Пазарът конектор BNC за RG58 свързва гъвкав коаксиален кабел с импеданс 50 Ω, като например RG-58, RG-58A/U и еквивалентни търговски варианти с ниски загуби. При номинален диаметър на обвивката около 5,0 mm (0,195 инча) и вътрешен проводник 20 AWG – цял или от многожилно изпълнение, тази сглобка се използва широко за тестови кабели на работни маси и патч-кабели за двупосочни радиостанции. За компресия на ферулата са необходими прецизни шестоъгълни матрици, които не премачкват вътрешния пенопластов или цял полиетиленов диелектрик.
Пазарът rG6 bnc конектор се използва за 75 Ω видео-, сигурностни и предавателни линии в областта на вещанието. Кабелът RG-6 има значително по-дебела външна обвивка (около 6,8 mm / 0,270 инча), по-голям централен проводник 18 AWG и комбинирана екранираща защита – фолио и оплетка. Ферулата и вътрешната кухина на един rG6 bnc конектор трябва да осигуряват място за това увеличено напречно сечение. Опитът да се монтира един конектор BNC за RG58 върху кабел RG-6 води до премачкване на диелектрика, неправилно разположение на контактния штифт и прекъсване на екранирането.
Методи за завършване: чекмеджета срещу запояване – стандарти
Прецизните методи за завършване директно определят съпротивлението на контакта, устойчивостта при изтегляне и коефициента на стояща вълна (VSWR) при високи честоти.
Метрика за представяне
Контролирана шестоъгълна опресовка
Сглобка с оловно-циново лепене
Скорост на сглобяване
Висока ефективност; идеална за мащабиране в производствени линии
По-бавна; подходяща за ремонт на място и лабораторни прототипи
Механична последователност
Изключително възпроизводима чрез калибрирани щифтови инструменти
Качеството и формата на лея зависят от оператора
Топлинен риск
Нулев термичен стрес върху вътрешните диелектрици от ПТФЕ
Риск от деформация на диелектрика или проникване на оловно-циновата сплав
Обслужване на място
Изисква специфичен инструмент за опресоване и комплект матрици
Изисква източник на топлина и оборудване за лепене
Задържане на екраниращата обвивка
Еднородно 360-градусово компресиране на ферулата
Механичен хомот или ръчно лепене на екраниращата лента
| Метрика за представяне | Контролирана шестоъгълна опресовка | Сглобка с оловно-циново лепене |
|---|---|---|
| Скорост на сглобяване | Висока ефективност; идеална за мащабиране в производствени линии | По-бавна; подходяща за ремонт на място и лабораторни прототипи |
| Механична последователност | Изключително възпроизводима чрез калибрирани щифтови инструменти | Качеството и формата на лея зависят от оператора |
| Топлинен риск | Нулев термичен стрес върху вътрешните диелектрици от ПТФЕ | Риск от деформация на диелектрика или проникване на оловно-циновата сплав |
| Обслужване на място | Изисква специфичен инструмент за опресоване и комплект матрици | Изисква източник на топлина и оборудване за лепене |
| Задържане на екраниращата обвивка | Еднородно 360-градусово компресиране на ферулата | Механичен хомот или ръчно лепене на екраниращата лента |
Производствените среди се основават предимно на конфигурации с опресване. Използването на калибриран инструмент за опресване с храпчат механизъм, снабден с точния размер на кухината, посочен за конектор BNC за RG58 или rG6 bnc конектор гарантира газонепроницаемо заземяване на екраниращата обвивка без разкъсване на отделните жици от плетеницата.
Най-добри практики за RF сглобяване и контрол на качеството
Постигането на последователна загуба при отражение и надеждни цикли на съединяване изисква дисциплинирани процедури за сглобяване:
-
Проверете отпечатаните номера на частите както върху окабеляването, така и върху опаковката на съединителя преди зачистване.
-
Използвайте автоматизирани или калибрани триетапни ротационни инструменти за зачистване, за да гарантирате точните размери на зачистване за окабеляването, плетеницата и диелектрика.
-
Инспектирайте оголените плетени жици, за да се уверите, че няма разхлабени нишки, които да докосват централния контакт, предотвратявайки преривисти директни къси съединения.
-
Уверете се, че централният контакт щраква във вътрешния изолационен фиксиращ пръстен, потвърждавайки правилното осево позициониране преди опресване на ферулата.
-
Проверете размерната точност на опреснатата ферула с цифров микрометър, за да се открие износване на инструмента или разхлабване на матрицата.
-
Изпълнете тестове с векторен анализатор на мрежи (VNA) чрез сканиране в целевата честотна лента, за да се потвърдят граничните стойности за загуба при вмъкване и КСВР.
Прецизно производство и OEM възможности с Worldpeak
Високото производствено количество за RF инфраструктура изисква структурна последователност, стриктно спазване на сплавните спецификации и проследима верификация на качеството за всяка доставена партида. Като установен производител на RF съединители и партньор в доставковата верига, Worldpeak предоставя комплексни OEM и ODM решения за продуктови семейства с 50 Ω и 75 Ω. Напреднали автоматизирани CNC многосиови токарни центрове поддържат критичните машинни допуски в рамките на ±0,005 mm, гарантирайки, че всеки мъжки BNC щепсел осигурява гладко байонетно съединяване и надеждно задържане на контакта, съответстващо на международните стандарти за интерфейси.
Инженерните съоръжения в Worldpeak изпълняват изчерпателни протоколи за тестване, включително тестване с анализатор на мрежи до 12 GHz за прецизни конфигурации с микропотери, потвърждение на корозия от солен разтвор и валидиране на механичната издръжливост при съединяване. С гъвкава персонализация на веригата за доставки, подбираема настройка на импеданса и специализирани услуги за сглобяване на кабели както за конектор BNC за RG58 и rG6 bnc конектор конфигурации, Worldpeak подкрепя глобални индустриални клиенти с надеждна свързаност – от прототипиране до експортни доставки в множество контейнери.