EN

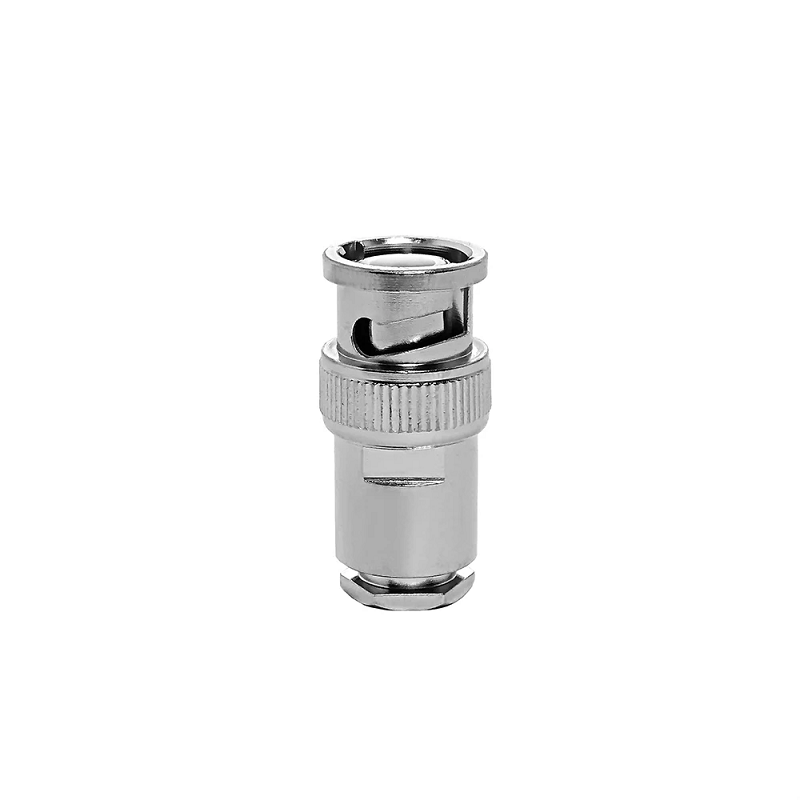
Den koaksiale grensesnittet kjent som mannlige BNC-stikkontakt forblir en grunnleggende standard innen laboratorieinstrumentering, radiofrekvenslenker, videoproduksjon og kommersielle testanordninger. Definert av sin karakteristiske to-stift-bajonettlåsemekanisme gir tilkoplingsdelen sikker fysisk tilkobling med en rask kvartsvingsrotasjon. I krevende test- og transmisjonsmiljøer fungerer denne komponenten som en direkte utvidelse av transmisjonslinjen. Å velge en RF-tilkoplingsdel utelukkende basert på visuell størrelse eller fysisk passform fører ofte til skjulte impedansmismatcher, høy refleksjonsforskjell og tidlig mekanisk slitasje.
Systempålitelighet krever balansering av elektrisk impedans, driftsfrekvens, kontaktmetallurgi, mekanisk geometri og koaksialkabelmål. En profesjonell installasjon unngår å stole utelukkende på katalogbilder og fokuserer i stedet på hele transmisjonsbanen.
Driftsfordeler med bajonettkoblingsmekanismen
Rask distribusjon og gjentakbar kontakthold er grunnen til at bNC Konektør grensesnittet fortsetter å dominere testbord og kringkastingsrakker. Trådede alternativer som SMA- eller Type-N-kontaktsett krever kalibrerte dreiemomentsnøkler for å unngå overstramming eller sprekker i tilkoplingspunktene. I motsetning til dette inneholder bajonettmekanismen interne fjærskiver som opprettholder kontinuerlig aksial trykk mot de tilsvarende kontaktklemmene.
-
Hørbart og taktilt tilbakemelding bekrefter full innkobling uten behov for sekundær dreiemomentverifikasjon.
-
Feltoperasjoner akselereres ved bytte av signalstier over tette patchpaneler.
-
Bajonettklemmene skiller rotasjonsdreiemoment fra den interne sentralkontakten, noe som minimerer knekking av pinner under innkobling.
-
Den slittede ytre fjærkroppen gir konsekvent jordkontakt for skjermingen over et bredt temperaturområde.
Varighet av innkoblingscykler og slitasje på kontakter
Spesifikasjonene for industrielle kontakter fastsetter en holdbarhetsgrad på 500 koblecykler for komponenter med høy pålitelighet som er i samsvar med standardene MIL-STD-348 og IEC 61169-8. Å oppnå denne driftslivslengden avhenger sterkt av mekanisk justering, tykkelsen på kontaktbelag, og håndteringsrutiner.
Gullbelægning over nikkel på den sentrale kontaktpinnen sikrer lav kontaktmotstand og beskytter mot oksidasjon. I motsatt fall bruker bayonett-kroppen og ytre skallet slitesterkt nikkel- eller sølvbelægning for å motstå friksjonsbeskadigelse. For tidlig kontaktfeil skyldes vanligvis mekanisk misbruk, ikke legitim elektrisk svikt. Å trekke sammenstillinger direkte i koaksialkabelens mantel overfører alvorlige sidebelastningskrefter til kontaktkroppen, noe som forvrenger bayonettsporene og fører til feiljustering av de indre kvinnelige kontaktfingrene på tilsvarende bøsninger. Å inkludere passende strekkavlastningsbeskyttelse og gjennomføre planlagte vedlikeholdsintervaller sikrer at mannlige BNC-stikkontakt vedlikeholder sin grunnleggende innføringstap over år med feltinstallasjon.
Mekaniske formfaktorer for tett utstyrsinnpakning
Å føre koaksialkabler gjennom overfylte utstyrschassier krever at man tilpasser kontaktdelenes formfaktor til fysiske klaringer og servicegrenser.
Rettslignede kabelforbindelser fungerer som grunnleggende konfigurasjon for testbordledninger, kalibreringsforbindelser og patchkabler. Denne strukturen muliggjør en ren transmisjonsbane med minimal strukturell diskontinuitet, selv om den krever tilstrekkelig lineær klaring bak utstyrspaneler for å oppfylle minimumskravene til kabelens bøyleradius.
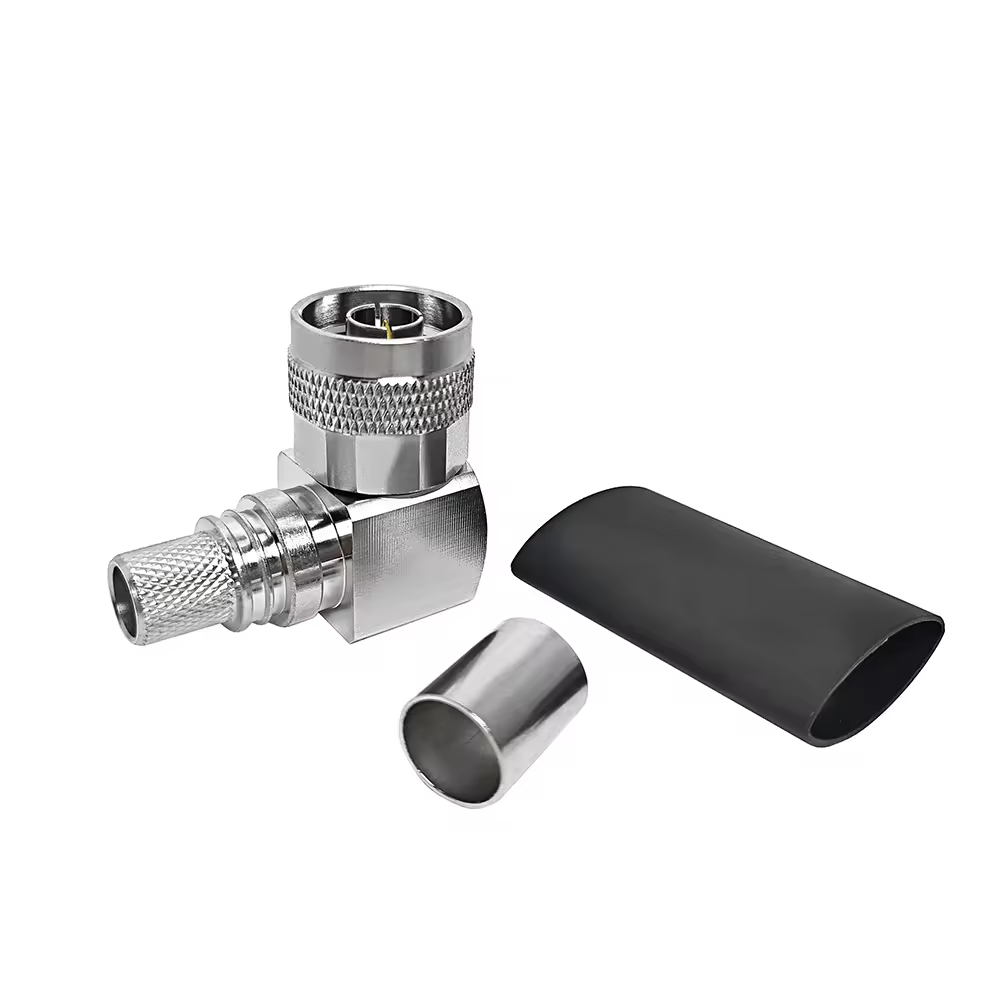
90-graders vinkelkonfigurasjoner avbøyer kabelrutingen med 90 grader direkte ved bakre inngang. Denne geometrien muliggjør kompakt installasjon inne i grunne reoler, overvåkningskapsler og feltkommunikasjonskapsler. Selv om slike løsninger er praktiske for ruting, fører 90-graders vinkelutforming til interne geometriske overganger som kan øke spenningsstående bølgeforhold (VSWR) ved høyere driftsfrekvenser.
Skott og panelmonterte grensesnitt etablerer en fast utstyrsbegrensning. En panelmontert mottaker gir strukturell støtte, slik at det eksterne mannlige BNC-stikkontakt på kabelforbindelsen kan absorbere vanlig slitasje ved tilkobling som et feltutskiftbart forbruksgjenstand.
Impedansavstemming: 50 ohm versus 75 ohm-parametere
Impedansavstemming er den enkelt viktigste elektriske avgjørelsen ved montering av RF-systemer. To visuelt identiske komponenter kan ha helt ulike karakteristiske impedanser, noe som fører til signalforringelse ved feil tilkobling.
50 Ω mannlige BNC-stikkontakt er utviklet for høyfrekvent telekommunikasjon, RF-laboratorieinstrumenter, trådløse sendere og militære radioer. Det indre grensesnittet bruker en kontinuerlig PTFE-dielektrisk isolator som støtter sentralkontaktpinnen.
75 Ω bNC Konektør er optimalisert for videodistribusjon, kringkastingsinfrastruktur, digital lyd og telekommunikasjonsbærenettverk. For å opprettholde 75 Ω impedans innenfor den faste bayonett-skallpakningen, minimerer eller endrer produsenter den indre dielektriske laget, noe som skaper en luftdielektrisk grense rundt kontaktstiften.
Designteknisk parameter
50-ohm BNC-arkitektur
75-ohm BNC-arkitektur
Hovedanvendelse
RF-kommunikasjon, laboratorieinstrumenter, antennefôringer
Profesjonell video, SDI-kringkasting, telekommunikasjon
Frekvensområde
DC til 4 GHz (standard) / Opp til 12 GHz (presisjon)
DC til 1 GHz (standard) / Opp til 12 GHz (12G-SDI)
Indre dielektrisk lag
Fast PTFE rundt sentralstiften
Luftdielektrisk lag eller minimal støtteringering
Ytre diameter på kontaktpinnen
Ca. 1,35 mm til 1,40 mm
Ca. 1,30 mm til 1,32 mm
Mekanisk fare
Innsetting i en 75 Ω-bøyle vil permanent spre de kvinnelige kontaktene
Passer med en 50 Ω-bøyle uten skade, men forårsaker alvorlige refleksjoner
Systemfare
Deteriorering av tilbakekast i videokretser
Signalforvrengning, pakketap og høy VSWR
| Designteknisk parameter | 50-ohm BNC-arkitektur | 75-ohm BNC-arkitektur |
|---|---|---|
| Hovedanvendelse | RF-kommunikasjon, laboratorieinstrumenter, antennefôringer | Profesjonell video, SDI-kringkasting, telekommunikasjon |
| Frekvensområde | DC til 4 GHz (standard) / Opp til 12 GHz (presisjon) | DC til 1 GHz (standard) / Opp til 12 GHz (12G-SDI) |
| Indre dielektrisk lag | Fast PTFE rundt sentralstiften | Luftdielektrisk lag eller minimal støtteringering |
| Ytre diameter på kontaktpinnen | Ca. 1,35 mm til 1,40 mm | Ca. 1,30 mm til 1,32 mm |
| Mekanisk fare | Innsetting i en 75 Ω-bøyle vil permanent spre de kvinnelige kontaktene | Passer med en 50 Ω-bøyle uten skade, men forårsaker alvorlige refleksjoner |
| Systemfare | Deteriorering av tilbakekast i videokretser | Signalforvrengning, pakketap og høy VSWR |
Fysisk kryssmontering mellom disse to kontaktseriene fører til u reversibel maskinvareskade. Den større sentralpinnen på en 50 Ω-stikkontakt vil overutvide og ødelegge de presisjonslagde kontaktfingrene inne i en delikat 75 Ω-bøyle.
Kabelintegrasjon: RG58 BNC-koblekontakt versus RG6 BNC-koblekontakt
Geometrien til koaksialkabelen bestemmer koblekontaktens ytre mål, klemringens diameter og kontaktstiftens mål. Å standardisere koblekontaktmodeller uten å bekrefte nøyaktige kabellspesifikasjoner fører til feil ved klemming og dårlig RF-skjerming.
Markedet rG58 BNC-konektor brukes til 50 Ω fleksible koaksialkabler, som for eksempel RG-58, RG-58A/U og tilsvarende kommersielle lavtapsvarianter. Med en nominell ytterdiameter på ca. 5,0 mm (0,195 tommer) og en intern fast eller flertrådet leder i 20 AWG er denne monteringen arbeidshesten for prøvebordledninger og toveisradiokabler. Presis heksagonale støper må trykke sammen klemringen uten å knuse den indre skum- eller faste PE-dielektrikummet.
Markedet rG6 bnc kobling brukes til 75 Ω videokabler, sikkerhetskabler og kabelanlegg for kringkasting. RG-6 har et betydelig tykkere ytterkapp (ca. 6,8 mm / 0,270 tommer), en større sentralleder i 18 AWG og kombinert folie-/vove-skjerming. Klemringen og den indre hulrommet i en rG6 bnc kobling må tilpasse seg denne økte størrelsen. Å prøve å tvinge en rG58 BNC-konektor på RG-6-standardkabel fører til dielektrisk kollaps, feil plassering av kontaktpinner og brudd i skjoldet.
Termineringsmetodikk: Klemming versus lodding – standarder
Presisje i termineringsmetoder påvirker direkte kontaktmotstanden, trekkstyrken og VSWR ved høy frekvens.
Prestasjonsemnetrikker
Kontrollert sekskantklemmingsterminering
Loddet termineringsmontering
Samlingshastighed
Høy effektivitet; ideell for skalering i produksjonslinjer
Langsommer; egnet for feltreparasjoner og laboratorieprototyper
Mekanisk konsekvens
Høyt gjentagbart ved bruk av kalibrerte rastverktøy
Kvalitet og filletform som avhenger av operatøren
Termisk risiko
Null termisk spenning på interne PTFE-dielektrika
Risiko for dielektrisk deformering eller solddråper i braid
Feltvedlikeholdbarhet
Krever spesifikt krimpverktøy og matriseutstyr
Krever varmekilde og soldereutstyr
Skjermfestet hold
Jevn 360-graders ferrulkomprimering
Mekanisk klem eller manuell skjermsoldertabbing
| Prestasjonsemnetrikker | Kontrollert sekskantklemmingsterminering | Loddet termineringsmontering |
|---|---|---|
| Samlingshastighed | Høy effektivitet; ideell for skalering i produksjonslinjer | Langsommer; egnet for feltreparasjoner og laboratorieprototyper |
| Mekanisk konsekvens | Høyt gjentagbart ved bruk av kalibrerte rastverktøy | Kvalitet og filletform som avhenger av operatøren |
| Termisk risiko | Null termisk spenning på interne PTFE-dielektrika | Risiko for dielektrisk deformering eller solddråper i braid |
| Feltvedlikeholdbarhet | Krever spesifikt krimpverktøy og matriseutstyr | Krever varmekilde og soldereutstyr |
| Skjermfestet hold | Jevn 360-graders ferrulkomprimering | Mekanisk klem eller manuell skjermsoldertabbing |
Produksjonsmiljøer bruker hovedsakelig krimpkonfigurasjoner. Bruk av et kalibrert ratchet-krimpverktøy utstyrt med nøyaktig kavitetstørrelse som er spesifisert for rG58 BNC-konektor eller rG6 bnc kobling garanterer gass-tett skjermjording uten å revne enkelte braid-tråder.
Beste praksis for RF-montering og kvalitetskontroll
Å oppnå konsekvent tilbakekast og pålitelige koblingscykler krever disiplinerte monteringsprosedyrer:
-
Bekreft de trykte delnumrene både på kabelforkledningen og på pakken til kontaktdelen før avskjæring.
-
Bruk automatiserte eller kalibrerte trestadie-roterende avskjæringsverktøy for å sikre nøyaktige avskjæringstilpasninger for forkledning, skjerming og dielektrikum.
-
Insperer de avskårne skjermingslederne for å bekrefte at ingen løse tråder berør sentralpolen, slik at intermittente direkte kortslutninger unngås.
-
Bekreft at sentralpolen klikker inn i den indre isolatorens låsering, og verifiser riktig aksial plassering før ferrul-klemming.
-
Verifiser nøyaktigheten av klemferrulens dimensjoner med en digital mikrometer for å oppdage slitasje på verktøyet eller løsning i matrisen.
-
Utfør målinger med vektornettverksanalyser (VNA) over det angitte frekvensområdet for å validere terskler for innkoplingsforsterkning og VSWR.
Presisjonsproduksjon og OEM-evner med Worldpeak
Høyvolumen-RF-infrastruktur krever strukturell konsekvens, streng legeringskonformitet og sporbare kvalitetsverifikasjoner for hver levert parti. Som en etablert produsent av RF-koblinger og leverandør av verdikjeder tilbyr Worldpeak omfattende OEM- og ODM-løsninger innen 50 Ω- og 75 Ω-produktfamiliene. Avanserte automatiserte CNC-flerakse-dreieanlegg opprettholder kritiske maskineringstoleranser innen ±0,005 mm, noe som sikrer at hver mannlige BNC-stikkontakt leverer glatt bayonettinnkobling og pålitelig kontaktfesting i samsvar med internasjonale grensesnittstandarder.
Ingeniørfasilitetene hos Worldpeak utfører omfattende testprotokoller, inkludert nettverksanalysetesting opp til 12 GHz for presis mikro-tap-konfigurasjon, salt-sprøyt-korrosjonstesting og mekanisk innkoblings-slitestånd-test. Med fleksibel tilpasning av verdikjeden, tilpasset impedansjustering og dedikerte kabelforbindelses-tjenester for både rG58 BNC-konektor og rG6 bnc kobling konfigurasjoner, Worldpeak støtter globale industrielle kunder med pålitelig tilkobling fra prototyping til eksportleveranser i flere containere.