EN

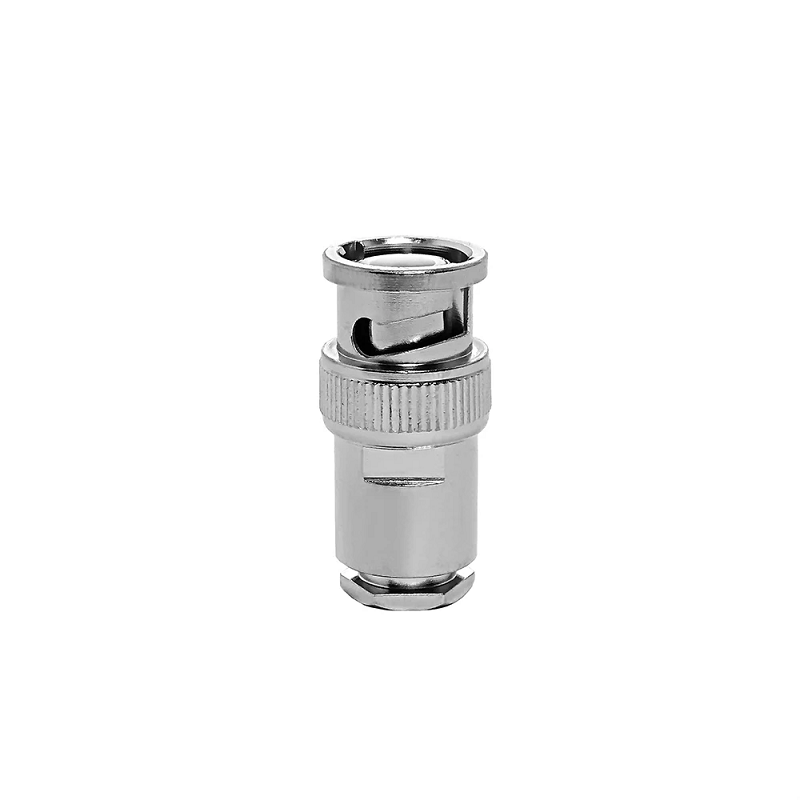
Koaksiaalne liides, mida tuntakse kui bnc pistikmees jääb põhistanardina kehtima laboriseadmete, raadiosageduslikkuse ühenduste, videotootmise ja kaubanduslike testseadmete valdkonnas. Seda iseloomustab selle eripärane kahepingilise bayoneti lukustusmehhanism, mis tagab kindla füüsilise ühenduse kiire 90-kraadise pöördega. Nõudlikutes test- ja edastuskeskkondades toimib see komponent otsestena koaksiaalkaabli edastusliinist. RF-liidese valik ainult välimuse või füüsilise sobivuse järgi teeb sageli ilmsiks peidetud takistusvastastikku, kõrge tagasitõmbumisega kaotuse ja varajase mehaanilise kulutumise.
Süsteemi usaldusväärsuse tagamiseks tuleb tasakaalustada elektrilist takistust, töösagedust, kontaktide metallurgiat, mehaanilist geomeetriat ja koaksiaalkaabli mõõtmeid. Professionaalne paigaldus vältib kataloogifotodele üksnes toetumist ja keskendub täielikule edastusteel.
Bayoneti ühendusmehhanismi toimimise eelised
Kiire kasutuselevõtt ja korduv kontaktihoid selgitavad seda, miks bNC pistik liides domineerib edasi testilauas ja ringhäälingu paagis. Keevitatud alternatiivid, näiteks SMA- või Type-N-liideseid, nõuavad kalibreeritud pöördemomendivõtmeid, et vältida liiga tugevat kinnitamist või ühenduslõhesid. Vastupidiselt sellele sisaldab lukustusmehhanism sisemisi vedruplaate, mis tagavad pideva teljepinna rõhu ühendatavate pistikute külgedele.
-
Kuuldav ja taktiline tagasiside kinnitab täielikku ühendamist ilma täiendava pöördemomendi kontrollita.
-
Väljatöötamisel kiirenevad toimingud siis, kui lülitatakse signaaliteed tiheste paigutuspaneelide vahel.
-
Lukustusnupud eraldavad pöördemomendi sisemisest keskmisest kontaktist, vähendades seega kontaktipinna murdumist ühendamisel.
-
Puuritud välimine vedrukeha tagab püsiva maanduskihi kontakti laialdasel temperatuurivahemikul.
Ühenduselutsutsükli vastupidavus ja kontakti kuluvus
Tööstusliku ühendusseadme tehnilised spetsifikatsioonid määravad kõrgelt usaldusväärsetele komponentidele vastavalt standarditele MIL-STD-348 ja IEC 61169-8 vastavuse korral vastupidavuse 500 ühendusetsükli vältel. Selle tööiga saavutamine sõltub suuresti mehaanilisest joondumisest, kontaktide plaatimiskihi paksusest ja käsitsemise tavade järgimisest.
Keskkontakti pinni nikli peale kantud kullaplating säilitab madala kontakti takistuse ja kaitseb oksüdatsiooni eest. Vastupidi, baionetikeha ja välimine kate kasutavad tugeva nikli või hõbeplaatimise toetust, et vastu pidada hõõrdumise tekitatavale kahjule. Kontaktide varajane läbikukkumine tuleneb tavaliselt mehaanilisest koormamisest, mitte autentsest elektrilisest läbimurdest. Ühendusseadmete tõmbamine otse koaksiaalkatte küljest avaldab ühendusseadme kehale tugevaid külgsuunalisi jõude, moonutades baionetilõike ja valesti joondades sisemisi naistekontaktisõrmi ühendatavatesse pesadesse. Õige pingutuslahenduse (strain-relief) kaitsekottide kasutamine ja regulaarsete hooldusperioodide järgimine tagavad bnc pistikmees säilitab oma algtaseme sisendkaotust aastaid välikasutuses.
Mehaanilised vormifaktorid tihedaks seadmete paigutuseks
Koaksiaalkaabli juhtimine tihedasse seadmete korpusesse nõuab ühendusliidu vormifaktori sobitamist füüsiliste vahetega ja hoolduspiiridega.
Sirged kaablipistikud on algtaseme konfiguratsioon testimislaualiinide, kalibreerimisühenduste ja ühenduskaablite jaoks. See struktuur võimaldab puhta edastusteed minimaalse struktuurilise katkenduseta, kuigi see nõuab piisavalt sirgjoonelist vaba ruumi seadmete paneelide taga, et täita kaabli minimaalse painde raadiuse piiranguid.
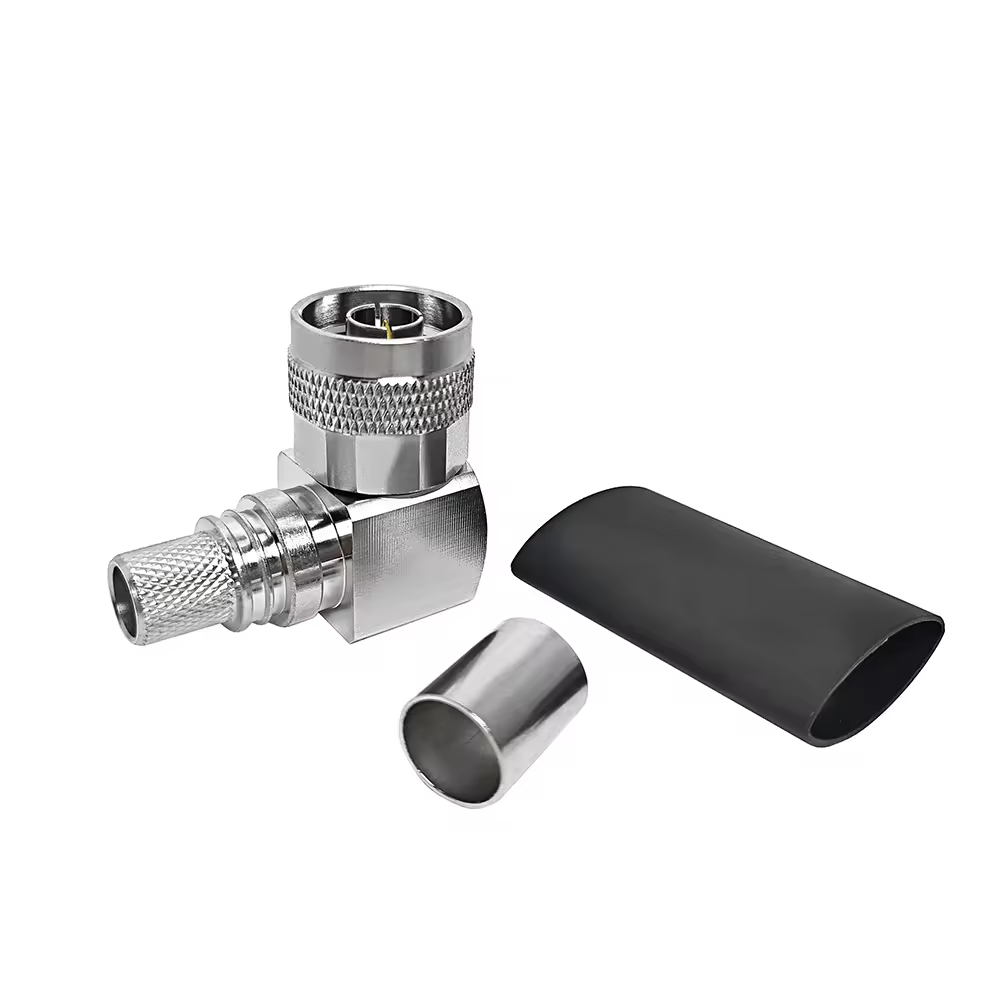
Parempoolse nurga konfiguratsioonid suunavad kaabli juhtimise 90-kraadise nurga all otse tagumisest sisengust. See geomeetria võimaldab kompaktset paigaldust kitsastes riiulites, jälgimishoonetes ja väliühenduste kastides. Kuigi see on mugav juhtimiseks, teevad parempoolse nurga konstruktsioonid sisemisi geomeetrilisi üleminekuid, mis võivad tõsta pinge seismilise lainepikkuse (VSWR) väärtust kõrgematel töösagedustel.
Ühendusplaadi ja paneeli kinnitusega liidesed moodustavad fikseeritud seadme piiri. Paneelile kinnitatud pistikpesa pakub konstruktsioonilist tugevust, võimaldades välist bnc pistikmees kaabliühendust neelata tavalise ühendamise kuluvuse, et seda saaks väljaspool töökoda vahetada.
Takistuse sobitus: 50 oomi versus 75 oomi parameetrid
Takistuse sobitus on RF-süsteemi kokkupanemisel üheks olulisimaks elektriliseks otsuseks. Kahe visuaalselt identse komponendi karakteristlik takistus võib olla täiesti erinev, mis põhjustab signaali halvenemist ristühendamisel.
50 Ω bnc pistikmees on disainitud kõrgsagedusliku side, RF-labori seadmete, juhtmeta edastajate ja sõjaväe raadioside jaoks. Sisemine liides kasutab pidevat PTFE-dielektrilist isolaatorit, mis toetab keskmist kontaktset pinnat.
75 Ω bNC pistik on optimeeritud videodistributsiooni, ringhäälingu infrastruktuuri, digitaalse audio ja telekommunikatsioonikandjate võrkude jaoks. Et säilitada 75 Ω takistus fikseeritud bayonett-korpuses, vähendavad tootjad sisemist dielektrikukihist või muudavad seda, luues kontakttihvti ümber õhukese dielektriku piiri.
Disainiparameeter
50 oomi BNC-arhitektuur
75 oomi BNC-arhitektuur
Peamine rakendus
RF-kommunikatsioon, laboriseadmed, antennide toitlus
Professionaalne video, SDI-ringhääling, telekommunikatsioon
Sagedusvahemik
Alates alalispingest kuni 4 GHz-ni (standard) / kuni 12 GHz-ni (täpsus)
Alates alalispingest kuni 1 GHz-ni (standard) / kuni 12 GHz-ni (12G-SDI)
Sisemine dielektrik
Tahke PTFE kesktihvti ümber
Õhukese dielektrikuga või minimaalse tugevusrõngaga
Pinni välimine läbimõõt
Umbes 1,35 mm kuni 1,40 mm
Umbes 1,30 mm kuni 1,32 mm
Mehaaniline oht
Paigaldamine 75 Ω pistikusse põhjustab naisliikme kontaktide püsivat laienemist
Sobib 50 Ω pesaga ilma kahju tekkimata, kuid teeb tugevaid peegeldusi
Süsteemi oht
Tagasipõrkumisvähendus videoringides
Signaali moonutus, andmepakettide kaotus ja kõrgelt VSWR
| Disainiparameeter | 50 oomi BNC-arhitektuur | 75 oomi BNC-arhitektuur |
|---|---|---|
| Peamine rakendus | RF-kommunikatsioon, laboriseadmed, antennide toitlus | Professionaalne video, SDI-ringhääling, telekommunikatsioon |
| Sagedusvahemik | Alates alalispingest kuni 4 GHz-ni (standard) / kuni 12 GHz-ni (täpsus) | Alates alalispingest kuni 1 GHz-ni (standard) / kuni 12 GHz-ni (12G-SDI) |
| Sisemine dielektrik | Tahke PTFE kesktihvti ümber | Õhukese dielektrikuga või minimaalse tugevusrõngaga |
| Pinni välimine läbimõõt | Umbes 1,35 mm kuni 1,40 mm | Umbes 1,30 mm kuni 1,32 mm |
| Mehaaniline oht | Paigaldamine 75 Ω pistikusse põhjustab naisliikme kontaktide püsivat laienemist | Sobib 50 Ω pesaga ilma kahju tekkimata, kuid teeb tugevaid peegeldusi |
| Süsteemi oht | Tagasipõrkumisvähendus videoringides | Signaali moonutus, andmepakettide kaotus ja kõrgelt VSWR |
Nende kahe perekonna füüsiline ühendamine põhjustab pöördumatut riistvarakahjustust. 50 Ω pistiku suurem keskpinn laiendab liialt ja hävitab täpsuskontakti vedru sõrmede 75 Ω pistikusse.
Kaablite integreerimine: RG58 BNC-ühendus vs RG6 BNC-ühendus
Koaksiaalkaabli geomeetria määrab ühendusmooduli korpuse mõõtmed, kruvitud ferrulite läbimõõdud ja kontaktistike mõõtmed. Ühendusmoodulite mudelite standardiseerimine ilma täpsete kaablispetsifikatsioonide kontrollimiseta viib kruvimisvigade ja halva RF-ekraaniga.
The rg58 bnc ühendus lõpetab 50 Ω paindliku koaksiaalkaabli, näiteks RG-58, RG-58A/U ja vastavate kaubanduslike madala kaotusega variandid. Sellel on nimimõõduga ümbris ligikaudu 5,0 mm (0,195 tolli) ja sisemine 20 AWG tahke või mitmekordne juhe, mistõttu kasutatakse seda laialdaselt testimispinkide juhtmetena ja kahepoolsete raadiote ühenduskaablitenas. Täpsed kuuskantkinnitused peavad kokku suruma ferrulit, ilma et see purustaks sisemist vaht- või tahket PE-dielektrikut.
The rG6 BNC-ühendus teenindab 75 Ω videokaableid, turvasüsteemide ja ringhäälingu edastusliine. RG-6 omab oluliselt paksemat välimist ümbrist (umbes 6,8 mm / 0,270 tolli), suuremat 18 AWG keskjuhet ja kombinatsioonist fooliumi/pärgelduse ekraani. Ferruli ja sisemise kambri rG6 BNC-ühendus peab sobituma sellega suurenenud mahuga. Püüdmine pigistada rg58 bnc ühendus rG-6 standardkabelisse põhjustab dielektrikumirõhku, kontakti nihkumist ja ekraanikatkestust.
Lõpetusmeetodid: pigistamine vs. solderimine
Täpsete lõpetusmeetodite kasutamine määrab otseselt ühendusresistentsuse, tõmbetugevuse ja kõrgsagedusliku VSWR-i.
Tootlikkuse näitaja
Reguleeritud kuusnurkne pigistuslõpetus
Solderimisega lõpetus
Montaaži kiirus
Kõrge tõhusus; ideaalne tootmisjoonte skaalamiseks
Aeglasem; sobib väliremontide ja laboriproovide jaoks
Mehaaniline ühtlus
Kõrge korduvus kalibreeritud lukkuvate tööriistadega
Operaatoripõhine kvaliteet ja filleti kuju
Sojusrisiko
Nullsoojuspinge sisemistes PTFE-dielektrikutes
Dielektriku kõverdumise või solderi imbumise oht
Väliselt hooldatavus
Nõuab spetsiifilist kruvikeeraja tööriista ja täisnurkset tõmbepaigaldust
Nõuab soojusallikat ja solderimisvarustust
Ekraanipüüdur
Ühtlane 360-kraadine ferruli kokkusurumine
Mehaaniline kinnitus või käsitsi tehtav ekraani solderimine
| Tootlikkuse näitaja | Reguleeritud kuusnurkne pigistuslõpetus | Solderimisega lõpetus |
|---|---|---|
| Montaaži kiirus | Kõrge tõhusus; ideaalne tootmisjoonte skaalamiseks | Aeglasem; sobib väliremontide ja laboriproovide jaoks |
| Mehaaniline ühtlus | Kõrge korduvus kalibreeritud lukkuvate tööriistadega | Operaatoripõhine kvaliteet ja filleti kuju |
| Sojusrisiko | Nullsoojuspinge sisemistes PTFE-dielektrikutes | Dielektriku kõverdumise või solderi imbumise oht |
| Väliselt hooldatavus | Nõuab spetsiifilist kruvikeeraja tööriista ja täisnurkset tõmbepaigaldust | Nõuab soojusallikat ja solderimisvarustust |
| Ekraanipüüdur | Ühtlane 360-kraadine ferruli kokkusurumine | Mehaaniline kinnitus või käsitsi tehtav ekraani solderimine |
Tootmisetingimustes kasutatakse peamiselt kruvikeeramise konfiguratsioone. Kalibreeritud ratchet-kruvikeeraja kasutamine koos täpselt määratud tüüpi tõmbepaigaldusega rg58 bnc ühendus või rG6 BNC-ühendus tagab gaasitiheda ekraani maandamise ilma üksikute põimitud juhtmete purunemiseta.
RF-koostamise ja kvaliteedikontrolli parimad tavad
Kooskõlase tagasitõmbumisväärtuse ja usaldusväärsete ühendusmängude saavutamiseks on vajalikud rangeid koostamisprotseduurid:
-
Enne kaabli isolatsiooni eemaldamist kontrollige trükitud osanumbreid nii kaabli ümbrisel kui ka ühendusseadme pakendil.
-
Kasutage automaatselt reguleeritavaid või kalibreeritud kolmefaasilisi pöörlevaid isolatsioonieemaldusvahendeid, et tagada täpsed eemaldamismõõdud ümbrisele, peenikestele juhtmetele ja dielektrikule.
-
Kontrollige eemaldatud peenikesi juhtmeid, et veenduda, et lahtised otsad ei puutu keskmisesse kontaktipinnasse, vältides ajutisi otseseid lühiseid.
-
Veenduge, et keskmine kontaktipind klikib sisemisse isolaatorilukku, kinnitades õige teljepositsiooni enne ferruuli kruvikeermestamist.
-
Kontrollige ferruuli kruvikeermestamise mõõtmete täpsust digitaalse mikromeetriga, et tuvastada tööriista kulunud osad või matrissi lööv liikumine.
-
Tehke vektorvõrguanalüsaatori (VNA) põhjal sagedusriba läbiva test, et kinnitada sisendkaotuse ja VSWR-näitajate piirväärtused.
Täpsustootmine ja OEM-võimalused Worldpeak’i abil
Kõrgmahtuvusega RF-infrastruktuuri jaoks on vajalik struktuuriline ühtlus, range sulamite nõuete täitmine ja iga tarnitud partii puhul jälgitav kvaliteedikontroll. Kui tugevasti positsioneeritud RF-ühenduste tootja ja tarnepartner, Worldpeak pakkub laiaulatuslikke OEM- ja ODM-lahendusi nii 50 Ω kui ka 75 Ω tootefamiljades. Täppisautomaatsete CNC mitmeteljelistega pöörlemiscentrite abil säilitatakse kriitilised töötlemistäpsusnõuded ±0,005 mm piires, tagades, et iga bnc pistikmees tagab sujuva lukustusühenduse ja usaldusväärse kontaktide fikseerimise vastavalt rahvusvahelistele liidese standarditele.
Ingenöörilaborid Worldpeak täidetakse laiaulatuslikke testiprotokolle, sealhulgas võrguanalüsaatoritest 12 GHz-ni täppismikrokaodude konfiguratsioonide jaoks, soolavesi korrosioonikindluse kontroll ning mehaanilise paigaldamise vastupidavuse valideerimine. Paindliku tarnepargi kohandamisega, kohandatud takistuse sättimisega ja eraldi kaabelkoondiste teenustega nii rg58 bnc ühendus ja rG6 BNC-ühendus konfiguratsioonide jaoks, Worldpeak toetab globaalseid tööstuslikke kliente usaldusväärse ühendusega prototüüpide loomisest mitme konteineri eksportkohale tarnimiseni.