EN

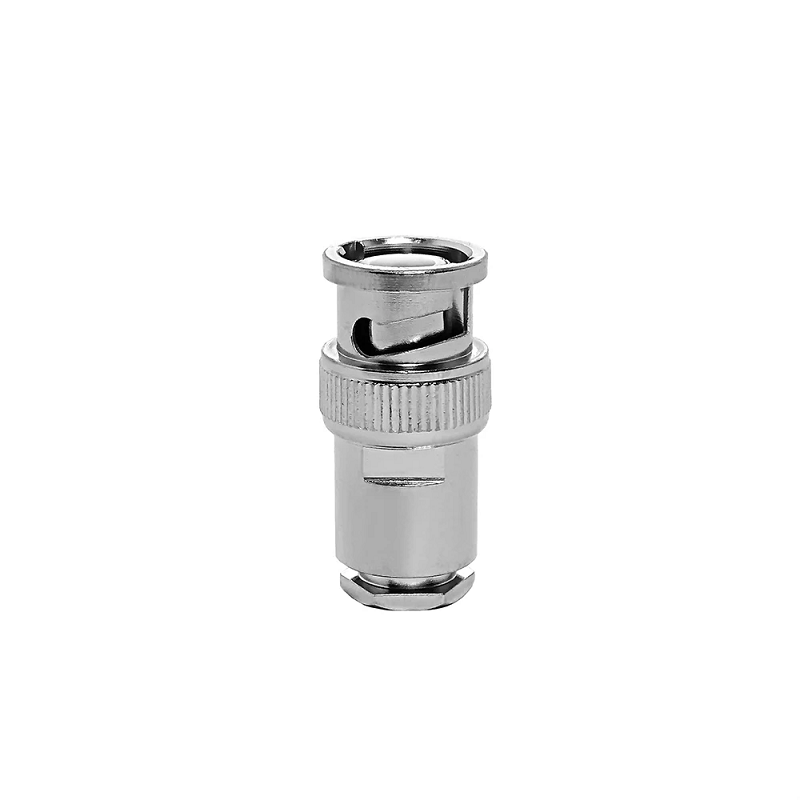
Die koaxiale Schnittstelle, bekannt als die bNC-Stecker männlich bleibt ein Kernstandard in Laborinstrumentierung, Hochfrequenzverbindungen, Videoproduktion und kommerziellen Prüfvorrichtungen. Definiert durch ihren charakteristischen zweistufigen Bajonettverriegelungsmechanismus bietet die Steckverbindung sicheren physikalischen Kontakt mit einer schnellen Vierteldrehung. In anspruchsvollen Prüf- und Übertragungsumgebungen fungiert diese Komponente als direkte Fortsetzung der Übertragungsleitung. Die Auswahl eines HF-Steckverbinders allein nach visuellem Footprint oder physikalischem Sitz führt häufig zu versteckten Impedanzfehlanpassungen, hoher Rückflussdämpfung und vorzeitigem mechanischem Verschleiß.
Systemzuverlässigkeit erfordert ein ausgewogenes Verhältnis von elektrischer Impedanz, Betriebsfrequenz, Kontaktoberflächenmetallurgie, mechanischer Geometrie und koaxialen Kabelabmessungen. Eine professionelle Installation verzichtet auf die alleinige Orientierung an Katalogfotos und konzentriert sich stattdessen auf den gesamten Übertragungspfad.
Betriebliche Vorteile des Bajonettkupplungsmechanismus
Schneller Einsatz und wiederholbare Kontakthaltekraft erklären, warum die bNC Stecker die Schnittstelle beherrscht nach wie vor Prüfstände und Broadcast-Racks. Gewindebasierte Alternativen wie SMA- oder Type-N-Steckverbinder erfordern kalibrierte Drehmomentschlüssel, um Überdrehen oder Lücken an den Verbindungsstellen zu vermeiden. Im Gegensatz dazu sorgen die Bajonettmechanismen für eine kontinuierliche axiale Druckkraft auf die entsprechenden Buchsenkontakte durch integrierte Federscheiben.
-
Akustisches und taktiles Feedback bestätigt die vollständige Verriegelung – ohne zusätzliche Drehmomentprüfung.
-
Feldoperationen beschleunigen sich beim Umschalten von Signalwegen über dicht bestückte Patchpanels.
-
Bajonettkontakte entkoppeln das Drehmoment bei der Verbindung vom inneren Mittelkontakt und minimieren so das Abbrechen der Stifte während des Steckvorgangs.
-
Der geschlitzte äußere Federkörper gewährleistet eine konstante Abschirmkontaktierung des Massekontakts über einen breiten Temperaturbereich.
Haltbarkeit der Steckzyklen und Verschleissverhalten der Kontakte
Die Spezifikationen für industrielle Steckverbinder legen eine Lebensdauer von 500 Steckzyklen für hochzuverlässige Komponenten fest, die den Normen MIL-STD-348 und IEC 61169-8 entsprechen. Die Erreichung dieser Betriebslebensdauer hängt stark von der mechanischen Ausrichtung, der Kontaktoberflächenbeschichtungsstärke und den Handhabungspraktiken ab.
Eine Goldbeschichtung über Nickel auf dem zentralen Kontaktpin bewahrt einen niedrigen Übergangswiderstand und schützt vor Oxidation. Im Gegensatz dazu setzen Gehäusekörper und Außenschale auf robuste Nickel- oder Silberbeschichtungen, um Reibungsverschleiß zu widerstehen. Ein vorzeitiger Kontaktversagen resultiert typischerweise aus mechanischer Überlastung statt aus einer legitimen elektrischen Zerstörung. Das direkte Ziehen an der Koaxialhülle übt starke seitliche Belastungskräfte auf den Steckverbinderkörper aus, verzieht die Bajonett-Nuten und führt zu einer Fehlausrichtung der inneren weiblichen Kontaktfinger bei der Paarung mit Buchsen. Die Verwendung geeigneter Zugentlastungssockel sowie die Einhaltung geplanter Wartungsintervalle gewährleisten die bNC-Stecker männlich behält über Jahre des Einsatzes im Feld seine grundlegende Dämpfung bei.
Mechanische Bauformen für dichte Geräteverpackung
Das Verlegen koaxialer Kabel durch überfüllte Gerätegehäuse erfordert die Anpassung der Steckerbauform an die vorhandenen baulichen Freiräume und Servicegrenzen.
Gerade Kabelstecker dienen als Grundkonfiguration für Prüfplatzleitungen, Kalibrierungs-Überbrückungskabel und Patchkabel. Diese Struktur ermöglicht einen sauberen Übertragungspfad mit minimaler struktureller Unterbrechung, erfordert jedoch ausreichend linearen Freiraum hinter den Gerätepanelen, um die minimal zulässigen Biegeradien der Kabel einzuhalten.
Rechtwinklige Konfigurationen leiten die Kabelverlegung direkt am hinteren Eintritt um 90 Grad ab. Diese Geometrie ermöglicht eine kompakte Installation in flachen Racks, Überwachungsgehäusen und mobilen Kommunikationsgehäusen. Obwohl sie die Verlegung vereinfacht, führen rechtwinklige Ausführungen aufgrund interner geometrischer Übergänge zu einer Erhöhung des Spannungsstehwellenverhältnisses (VSWR) bei höheren Betriebsfrequenzen.
Trennwände und Panel-Mount-Schnittstellen definieren eine feste Gerätegrenze. Eine panelmontierte Buchse bietet strukturelle Stabilität und ermöglicht es dem externen bNC-Stecker männlich an der Kabelbaugruppe, die übliche Verschleißbelastung beim Ankoppeln als vor Ort austauschbares Verbrauchsteil aufzunehmen.
Impedanzanpassung: 50 Ohm versus 75 Ohm – Parameter
Die Impedanzanpassung stellt die entscheidendste elektrische Entscheidung beim Aufbau von HF-Systemen dar. Zwei optisch identische Komponenten können völlig unterschiedliche Wellenimpedanzen aufweisen, was bei einer falschen Kombination zu Signalverschlechterung führt.
Eine 50-Ω- bNC-Stecker männlich ist für Hochfrequenz-Telekommunikation, HF-Laborgeräte, drahtlose Sender und militärische Funkgeräte konzipiert. Die innere Schnittstelle verwendet einen durchgängigen PTFE-Dielektrikum-Isolator zur Stabilisierung des zentralen Kontaktpins.
Eine 75-Ω- bNC Stecker ist für die Videoverteilung, die Rundfunkinfrastruktur, die digitale Audioübertragung und die Telekommunikations-Netzwerkbetreiber optimiert. Um die Impedanz von 75 Ω innerhalb der festen Bajonett-Hülle aufrechtzuerhalten, minimieren oder verändern Hersteller die innere Dielektrikumschicht, wodurch eine luftgefüllte Dielektrikumsgrenze um den Kontaktpin entsteht.
Konstruktionsparameter
50-Ohm-BNC-Architektur
75-Ohm-BNC-Architektur
Hauptanwendungsgebiet
HF-Kommunikation, Laborgeräte, Antennenanschlüsse
Professionelle Videoübertragung, SDI-Rundfunk, Telekommunikation
Frequenzbereich
Gleichstrom bis 4 GHz (Standard) / bis zu 12 GHz (Präzision)
Gleichstrom bis 1 GHz (Standard) / bis zu 12 GHz (12G-SDI)
Inneres Dielektrikum
Feste PTFE-Umgebung um den Mittelpin
Luftgefülltes Dielektrikum oder minimaler Stützring
Außendurchmesser der Stiftverbindung
Ungefähr 1,35 mm bis 1,40 mm
Ungefähr 1,30 mm bis 1,32 mm
Mechanische Gefahr
Das Einstecken in eine 75-Ω-Buchse führt dauerhaft zur Spreizung der weiblichen Kontakte.
Passt problemlos mit einer 50-Ω-Buchse zusammen, verursacht jedoch starke Reflexionen.
Systemrisiko
Verschlechterung der Rückflussdämpfung in Videoschaltungen
Signalverzerrung, Paketverlust und hoher Stehwellenquotient (VSWR)
| Konstruktionsparameter | 50-Ohm-BNC-Architektur | 75-Ohm-BNC-Architektur |
|---|---|---|
| Hauptanwendungsgebiet | HF-Kommunikation, Laborgeräte, Antennenanschlüsse | Professionelle Videoübertragung, SDI-Rundfunk, Telekommunikation |
| Frequenzbereich | Gleichstrom bis 4 GHz (Standard) / bis zu 12 GHz (Präzision) | Gleichstrom bis 1 GHz (Standard) / bis zu 12 GHz (12G-SDI) |
| Inneres Dielektrikum | Feste PTFE-Umgebung um den Mittelpin | Luftgefülltes Dielektrikum oder minimaler Stützring |
| Außendurchmesser der Stiftverbindung | Ungefähr 1,35 mm bis 1,40 mm | Ungefähr 1,30 mm bis 1,32 mm |
| Mechanische Gefahr | Das Einstecken in eine 75-Ω-Buchse führt dauerhaft zur Spreizung der weiblichen Kontakte. | Passt problemlos mit einer 50-Ω-Buchse zusammen, verursacht jedoch starke Reflexionen. |
| Systemrisiko | Verschlechterung der Rückflussdämpfung in Videoschaltungen | Signalverzerrung, Paketverlust und hoher Stehwellenquotient (VSWR) |
Ein physisches Mischen dieser beiden Steckerverbindungsarten führt zu irreversiblen Hardwarebeschädigungen. Der größere Mittelstift eines 50-Ω-Steckers spreizt die präzisen Kontaktfederfinger einer empfindlichen 75-Ω-Buchse überdehnt und zerstört sie.
Kabelintegration: RG58-BNC-Stecker versus RG6-BNC-Stecker
Die Geometrie des Koaxialkabels bestimmt die Abmessungen der Steckergehäuse, die Durchmesser der Crimpmanschetten sowie die Abmessungen der Kontaktpins. Eine Standardisierung von Steckertypen ohne Überprüfung der exakten Kabellangangsspezifikationen führt zu Crimpfehlern und unzureichender HF-Abschirmung.
Der rG58-BNC-Stecker wird für 50-Ω-flexible Koaxialkabel wie RG-58, RG-58A/U und äquivalente kommerzielle Niederverlustvarianten verwendet. Mit einem Nenndurchmesser der Außenhülle von ca. 5,0 mm (0,195 Zoll) und einem inneren 20-AWG-Massiv- oder Litzenleiter dient diese Konfektionierung als Standardlösung für Prüfplatz-Leitungen und Zwei-Wege-Funk-Verbindungskabel. Präzisions-Sechskant-Stauchwerkzeuge müssen die Manschette komprimieren, ohne den inneren Schaum- oder massiven PE-Dielektrikum zu zerquetschen.
Der rG6 BNC Anschluss wird für 75-Ω-Videounterlagen, Sicherheits- und Rundfunkübertragungsleitungen eingesetzt. RG-6 weist eine deutlich dickere Außenhülle (ca. 6,8 mm / 0,270 Zoll), einen größeren 18-AWG-Mittelleiter sowie eine kombinierte Folien-/Geflechtabschirmung auf. Die Manschette und der innere Hohlraum eines rG6 BNC Anschluss muss dieses erhöhte Volumen aufnehmen. Ein Versuch, ein rG58-BNC-Stecker auf RG-6-Standardkabel aufzuzwingen, führt zu Dielektrikumskompression, Stiftverlagerung und Unterbrechung der Abschirmung.
Terminierungsverfahren: Crimpen versus Löten nach Norm
Präzise Terminierungsverfahren bestimmen unmittelbar den Kontaktwiderstand, die Zugfestigkeit und das Hochfrequenz-Stehwellenverhältnis (VSWR).
Leistungsmaßstab
Gesteuerte Sechskant-Crimp-Terminierung
Löt-Terminierungsbaugruppe
Montagegeschwindigkeit
Hohe Effizienz; ideal für die Skalierung in der Fertigungslinie
Langsamer; geeignet für Reparaturen vor Ort sowie Laborprototypen
Mechanische Konsistenz
Sehr reproduzierbar mithilfe kalibrierter Ratschenwerkzeuge
Qualität und Fasenform abhängig vom Bediener
Thermisches Risiko
Keine thermische Belastung der internen PTFE-Dielektrika
Risiko einer Verzugbildung des Dielektrikums oder eines Aufsaugens von Lot in die Litzen
Wartung vor Ort
Erfordert ein spezifisches Crimpwerkzeug und einen passenden Matrizen-Satz
Erfordert eine Wärmequelle und Lötausrüstung
Schirmhalterung
Gleichmäßige 360-Grad-Ferrul-Kompression
Mechanische Klemmung oder manuelles Anlöten der Schirmlasche
| Leistungsmaßstab | Gesteuerte Sechskant-Crimp-Terminierung | Löt-Terminierungsbaugruppe |
|---|---|---|
| Montagegeschwindigkeit | Hohe Effizienz; ideal für die Skalierung in der Fertigungslinie | Langsamer; geeignet für Reparaturen vor Ort sowie Laborprototypen |
| Mechanische Konsistenz | Sehr reproduzierbar mithilfe kalibrierter Ratschenwerkzeuge | Qualität und Fasenform abhängig vom Bediener |
| Thermisches Risiko | Keine thermische Belastung der internen PTFE-Dielektrika | Risiko einer Verzugbildung des Dielektrikums oder eines Aufsaugens von Lot in die Litzen |
| Wartung vor Ort | Erfordert ein spezifisches Crimpwerkzeug und einen passenden Matrizen-Satz | Erfordert eine Wärmequelle und Lötausrüstung |
| Schirmhalterung | Gleichmäßige 360-Grad-Ferrul-Kompression | Mechanische Klemmung oder manuelles Anlöten der Schirmlasche |
Produktionsumgebungen setzen vorrangig auf Crimp-Konfigurationen. Die Verwendung eines kalibrierten ratcheting-Crimpwerkzeugs mit der exakt für den rG58-BNC-Stecker oder rG6 BNC Anschluss vorgeschriebenen Hohlraumgröße gewährleistet eine gasdichte Schirm-Erdung, ohne einzelne Litzen des Geflechts zu beschädigen.
Best Practices für die HF-Montage und Qualitätskontrolle
Konsistente Rückflussdämpfung und zuverlässige Steckzyklen erfordern disziplinierte Montageverfahren:
-
Überprüfen Sie die auf dem Kabelmantel und der Steckverbinder-Verpackung aufgedruckten Teilenummern vor dem Abisolieren.
-
Verwenden Sie automatisierte oder kalibrierte dreistufige rotierende Abisolierwerkzeuge, um exakte Abisoliermaße für Mantel, Geflecht und Dielektrikum sicherzustellen.
-
Inspektieren Sie die abisolierten Geflechtdrähte, um sicherzustellen, dass keine losen Litzen den Mittelpin berühren und dadurch intermittierende Kurzschlüsse verursachen.
-
Stellen Sie sicher, dass der Mittelpin in den internen Isolator-Sperrring einrastet, um die korrekte axiale Positionierung vor dem Ferrul-Crimpen zu bestätigen.
-
Überprüfen Sie die dimensionsgenaue Ausführung der Crimpferrule mit einem digitalen Messschieber, um Werkzeugverschleiß oder Lockerung der Matrize zu erkennen.
-
Führen Sie Sweep-Tests mit einem Vektor-Netzwerkanalysator (VNA) über den Ziel-Frequenzbereich durch, um Eintragungsverlust und VSWR-Grenzwerte zu validieren.
Präzisionsfertigung und OEM-Fähigkeiten mit Worldpeak
Hochvolumige HF-Infrastruktur-Anforderungen erfordern strukturelle Konsistenz, strikte Einhaltung von Legierungsvorgaben und nachvollziehbare Qualitätsverifizierung für jede ausgelieferte Charge. Als etablierter Hersteller von HF-Steckverbindern und Partner in der Lieferkette Worldpeak bietet umfassende OEM- und ODM-Lösungen für 50-Ω- und 75-Ω-Produktfamilien. Hochentwickelte automatisierte CNC-Mehrschritt-Drehzentren halten kritische Bearbeitungstoleranzen innerhalb von ±0,005 mm ein, sodass jeder bNC-Stecker männlich eine reibungslose Bajonettverriegelung und zuverlässige Kontakthalterung gemäß internationaler Schnittstellenstandards gewährleistet.
Die Entwicklungseinrichtungen bei Worldpeak führen umfassende Prüfprotokolle durch, darunter Netzwerkanalysator-Tests bis zu 12 GHz für präzise Mikroverlust-Konfigurationen, Salzsprühkorrosionsprüfungen sowie mechanische Einkoppel-Dauertests. Mit flexibler Lieferkettenanpassung, maßgeschneiderter Impedanzabstimmung und dedizierten Kabelmontagedienstleistungen sowohl für rG58-BNC-Stecker und rG6 BNC Anschluss konfigurationen abdecken, Worldpeak unterstützt globale Industriekunden mit zuverlässiger Konnektivität – von der Prototypenerstellung bis zur Exportlieferung in mehreren Containern.