 EN

Типове RF коаксиални конектори: Пълен преглед
2026/09/10
Изследвайте RF коаксиалните категории чрез този преглед на конекторите. Сравнете SMA, BNC, N-Type и антенни типове, за да подобрите производителността на вашата система.
2026/09/01
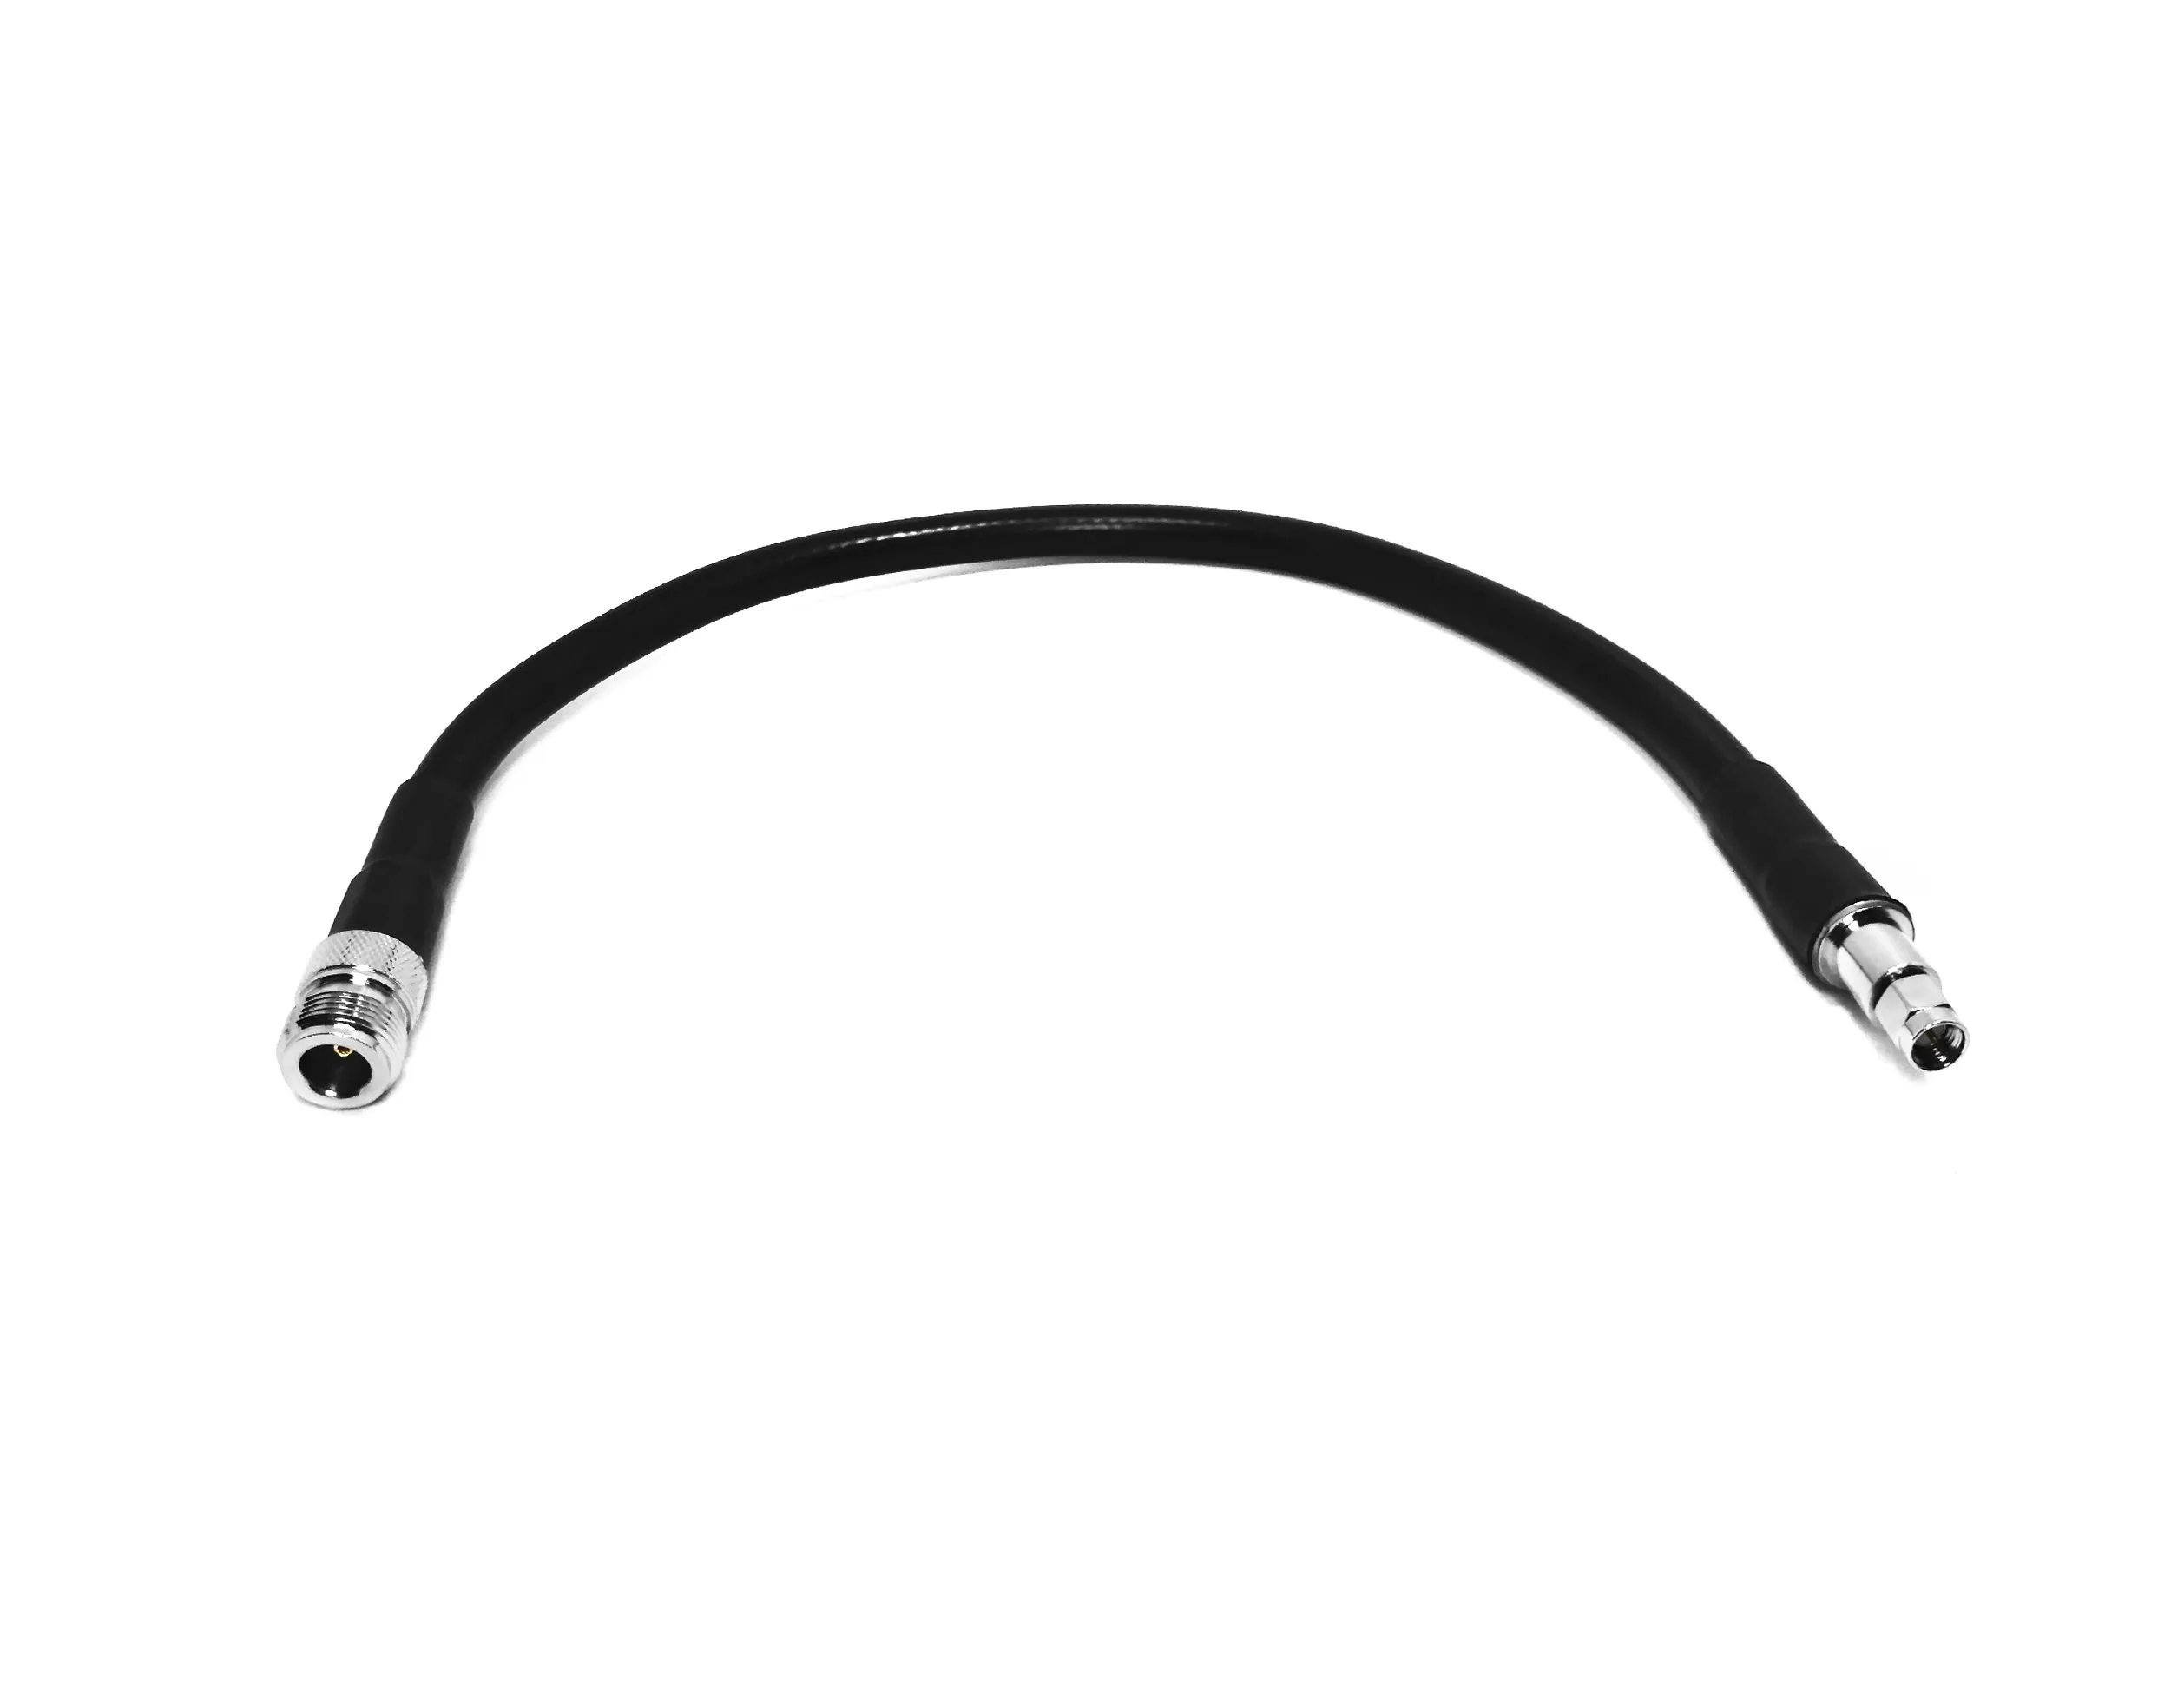
Стандартните готови коаксиални кабели работят достатъчно добре за стандартни лабораторни изпитания, но сложните електронни архитектури изискват много по-строги допуски. От високорезолюционното медицинско оборудване за визуализация до тежките аерокосмически радарни системи, използването на общи патч кабели често води до нежелана загуба на сигнал, несъответствия в импеданса и ранно повреждане при експлоатация в стресови среди. Производството на надеждни повременни кабелни съединения затваря пропастта между основното трасиране на компоненти и безкомпромисната цялост на сигнала.
Успешното превръщане на персонализиран дизайн на кабел от концепция в пълно производство изисква балансиране на електрическата производителност, механичната гъвкавост и съответствието с материалните изисквания. Разбирането на начина, по който геометрията на проводника, конструкцията на екранирането и механиката на завършването взаимодействат, опростява процеса на набавяне за системи с висока надеждност. По-долу следва ясен преглед на техническите аспекти, производствените етапи и строгите изисквания към качеството, свързани с модерните Масив на РФ кабел проекти — със специален акцент върху специализираните медицински кабелни съединения .
Успехът на всяка персонализиран коаксиален кабел проект зависи от установяването на строги базови спецификации преди започване на всяка дейност — било то запалване на дъга или сваляне на обвивка. Неясни изисквания често водят до фазов джитър, изтичане на сигнали или преждевременно разрушаване под напрежение в реални условия.
Загубата и отражението на сигнала определят колко чист остава сигналът при предаване по дълги линии. Оценката на електрическите граници изисква внимателно наблюдение на няколко ключови параметъра:
Контрол на импеданса: Поддържането на строго 50-омова или 75-омова характеристика по цялата дължина на сглобката предотвратява отражения на сигнала. Тестването чрез рефлектометрия във времевата област (TDR) потвърждава физическата симетрия по цялата дължина на кабела.
Коефициент на стояща вълна (VSWR) и загуба при отразяване: Качество повременни кабелни съединения целта при проектирането е коефициент на стояща вълна (VSWR) под 1,20:1 в основните работни честотни диапазони, за да се минимизира обратното връщане на мощността към чувствителните предаватели.
Граници на затихването: Изборът на диелектрик определя загубата при включване с увеличаването на разстоянието. По-високите работни честоти изискват по-широка централна жица или микропорести PTFE диелектрици, за да се запази сигналното затихване на минимум.
Съгласуване по фаза: Многоканалните антенни решетки и фазираните радарни модули изискват прецизно съгласуване на електрическата дължина, обикновено в границите ±1 до ±5 градуса за съответстващи двойки.
Кабелите рядко почиват в климатично контролирани, неподвижни шкафове. Механичните изисквания за трасиране определят гъвкавостта на външната обвивка, минималния радиус на огъване и механизмите за разтоварване от напрежение. За външната клетъчна инфраструктура се изискват обвивки от устойчив към ултравиолетови лъчи полиуретан или полиетилен, докато военните боксове с висока температура изискват външни слоеве от FEP или PTFE, способни да издържат температури до +200°C.
Изборът на подходящи сурови материали е вторият основен стълб на дълготрайността производство на кабелни сглобки . Балансирането между физическа издръжливост и производствена цена гарантира стабилност в експлоатацията на дълги срокове.
Изборът на основната предавателна линия определя основата за електрическото поведение:
Гъвкави линии от типа RG: Икономични и изключително гъвкави за трасиране в тесни шкафове, макар по-високата загуба при вмъкване да ограничава приложението им на големи разстояния при високи честоти.
Серия с ниски загуби LMR: Включва фолиева екранирана конструкция и диелектрик от затворено-клетъчна пяна, за да намали значително загубата в безжичните мрежи под 6 GHz.
Полутвърди и гъвкави линии: Цялостна външна медна тръба максимизира ефективността на ВЧ екранирането (>100 dB изолация), което прави тази линия гъвкава персонализиран коаксиален кабел идеална за прецизни микровълнови модули и тестови системи.
Изборът на конекторен интерфейс — дали SMA, BNC, Type N, MCX или прецизен 2.92 mm — зависи от максималната работна честота и физическите изисквания за заключване. Плакирането на контактите директно влияе върху устойчивостта при вмъкване и съпротивлението на контакта. Дебело златно плакиране върху никел осигурява превъзходна проводимост и устойчивост към окисляване за военна и индустриална техника, докато сребърното плакиране понася по-високи средни мощности, без локално топлинно натрупване.
Преход от суровини към готов продукт Масив на РФ кабел изисква микроскопична механична прецизност. Високочестотните сигнали се предават по външната повърхност на централния проводник, което означава, че най-малката драскотина или неравност веднага намалява производителността.
Современните производство на кабелни сглобки използва автоматизирани лазерни или ротационни устройства за отстраняване на външните обвивки, плетените екрани и диелектричните ядра с точност под един милиметър. Поддържането на еднакви дължини при отстраняването гарантира перфектно позициониране на централния контакт спрямо вътрешните диелектрици по време на опресване или лепене.
Стандартизираните производствени стъпки предотвратяват дефекти на място:
Прецизно отстраняване на кабела без повреда на отделните нишки при плетените екрани.
Контролирано лепене или пневматично опресване на централните контакти, за да се запази механичната здравина при издърпване.
лепене или силно опресване на външните ферулни маншети под ъгъл от 360 градуса, за пълна непрекъснатост на екранирането.
Микроскопско инспектиране на съединителните повърхности, за да се потвърди чистото позициониране на контактите и липсата на излишно лепило.
Малко индустрии поставят по-високи изисквания към взаимосвързаните системи от здравеопазването. Проектиране медицински кабелни съединения се развива далеч отвъд основната електросигнална предавателна система, изискваща строго съответствие с регулаторните стандарти за безопасност на пациентите и хигиената.
За свързване в близост до или върху пациенти се изискват материали, съответстващи на стандартите ISO 10993. Външните якета трябва да използват TPU, силикон или специални PVC съединения, които избягват токсични пластификатори или химикали за изпускане. Необработеното златно покритие за контакт остава изборът на индустрията за нереактивни, неаллергенни контактни повърхности.
Медицинските среди подлагат кабелите на многократни, агресивни протоколи за стерилизация:
Автоклавиране на пара (121°C до 134°C): Изисква високотемпературни материали като медицински силикон или кръстосани полимери, които устоят на топлинно омекотяване.
Етиленови оксиди (EtO) и химически пелени: Изисква химически инертни външни жилетки, които не абсорбират сурови химически агенти или не се разграждат при непрекъснато изтриване.
Гама-лъчение: Задължава радиоустойчиви полимери, които устоят на жълтане, пукнатини или крехкост с течение на времето.
Работата в или близо до комплекти за магнитно резонансно изображение (МРИ) изисква напълно немагнитно хардуерно оборудване. Стандартните конектори, съдържащи никелни подплаки или тела от черна стомана, създават опасни магнитни сили на привличане и тежки изкривявания на изображението. Разгръщане на специализирана не-магнитна Масив на РФ кабел изграден с персонализиран мед или берилиев мед хардуер гарантира пълна съвместимост на МРИ без да нарушава чувствителните полеви сканирания.
Надежден персонализиран коаксиален кабел трябва да бъдат подложени на задълбочена проверка в края на линия преди въвеждане в експлоатация. Прескачането на етапите на изпитване рискува да доведе до периодични неизправности в сложните полеви системи.
Визуална и размерна проверка: 100% проверка с оптично увеличение за проверка на дълбочината на пината, непрекъснатостта на покритието и геометрията на ръкавите.
Сканиране с векторен анализатор на мрежи (VNA): Пълно сканиране по честота за измерване на коефициента на стояща вълна (VSWR), загуби при вмъкване и ъгъл на фаза в целия работен честотен диапазон.
Изпитание на диелектричната издръжливост (Hi-Pot): Изпитание на изолацията при високо напрежение, за да се гарантира липсата на диелектричен пробив между централните проводници и външните екрани.
Механично изпитание на задържащата сила при издърпване: Деструктивни изпитания на проби за проверка на силата на задържане на опресовани връзки спрямо строгите военни и индустриални стандарти.
Управлението на сложни проекти за персонализирани кабели изисква сътрудничество с производствени партньори, които комбинират дълбоки познания в областта на ВЧ инженерството с гъвкава производствена мощност. Прототипните серии с високо разнообразие и нисък обем изискват същото ниво на контрол на качеството и проследимост на материала, каквото се изисква и при големи серийни производствени партиди.
Доставчици като Worldpeak се фокусират върху комплексни производство на кабелни сглобки , предлага персонализирани коаксиални решения за свързване в областта на индустриалната автоматизация, телекомуникационната инфраструктура и специализираната медицинска техника. Използвайки производствени мощности, сертифицирани според ISO 9001, напреднало автоматизирано обработващо оборудване и 100% електрическо тестване с VNA за всяка производствена партида, Worldpeak гарантира последователна производителност и пълна проследимост на материала – от прототипното проектиране до доставката в пълен обем.
Чрез фокусиране върху прецизно геометрично стрипиране, издръжливи материали и стриктно крайно тестване, инженерите могат с увереност да избират повременни кабелни съединения конструирани така, че да издържат екстремно механично напрежение, без да жертват сигнала.
2026/09/10
Изследвайте RF коаксиалните категории чрез този преглед на конекторите. Сравнете SMA, BNC, N-Type и антенни типове, за да подобрите производителността на вашата система.
2026/09/10
Преглед на методите за монтиране на женски конектори. Сравнете конструкции с монтиране в края, чрез отвор и през стена, подходящи за интеграция в печатни платки с женски SMA портове.
2026/09/10
Овладейте избора на RF адаптери. Научете кога да използвате Т-образни, цилиндрични и линейни типове или BNC към SMA адаптери за тестови стендове и BNC RF системи.
2026/09/10
Запознайте се с техническите характеристики на RG8X коаксиалните скокови кабели, компромисите при загубата, избора на конектори и методите за трасиране за нискозагубни коаксиални скокови конфигурации в RF комуникациите.
2026/09/10
Научете ефективни стратегии за предотвратяване на ръжда при съхранение на стомана, идеални нива на влажност и методи за защита на вашия рулонен горещо валцовани стоманен материал.
2026/09/10
Научете как работи коаксиален адаптер, проучете типовете барелови конектори, разгледайте загубите на сигнал и сравнете интерфейсите на коаксиални и USB адаптери.