 EN

Tipi di connettori coassiali RF: panoramica completa
2026/09/10
Esplora le categorie coassiali RF tramite questa panoramica sui connettori. Confronta i tipi SMA, BNC, N-Type e quelli per antenna per migliorare le prestazioni del tuo sistema.
2026/09/01
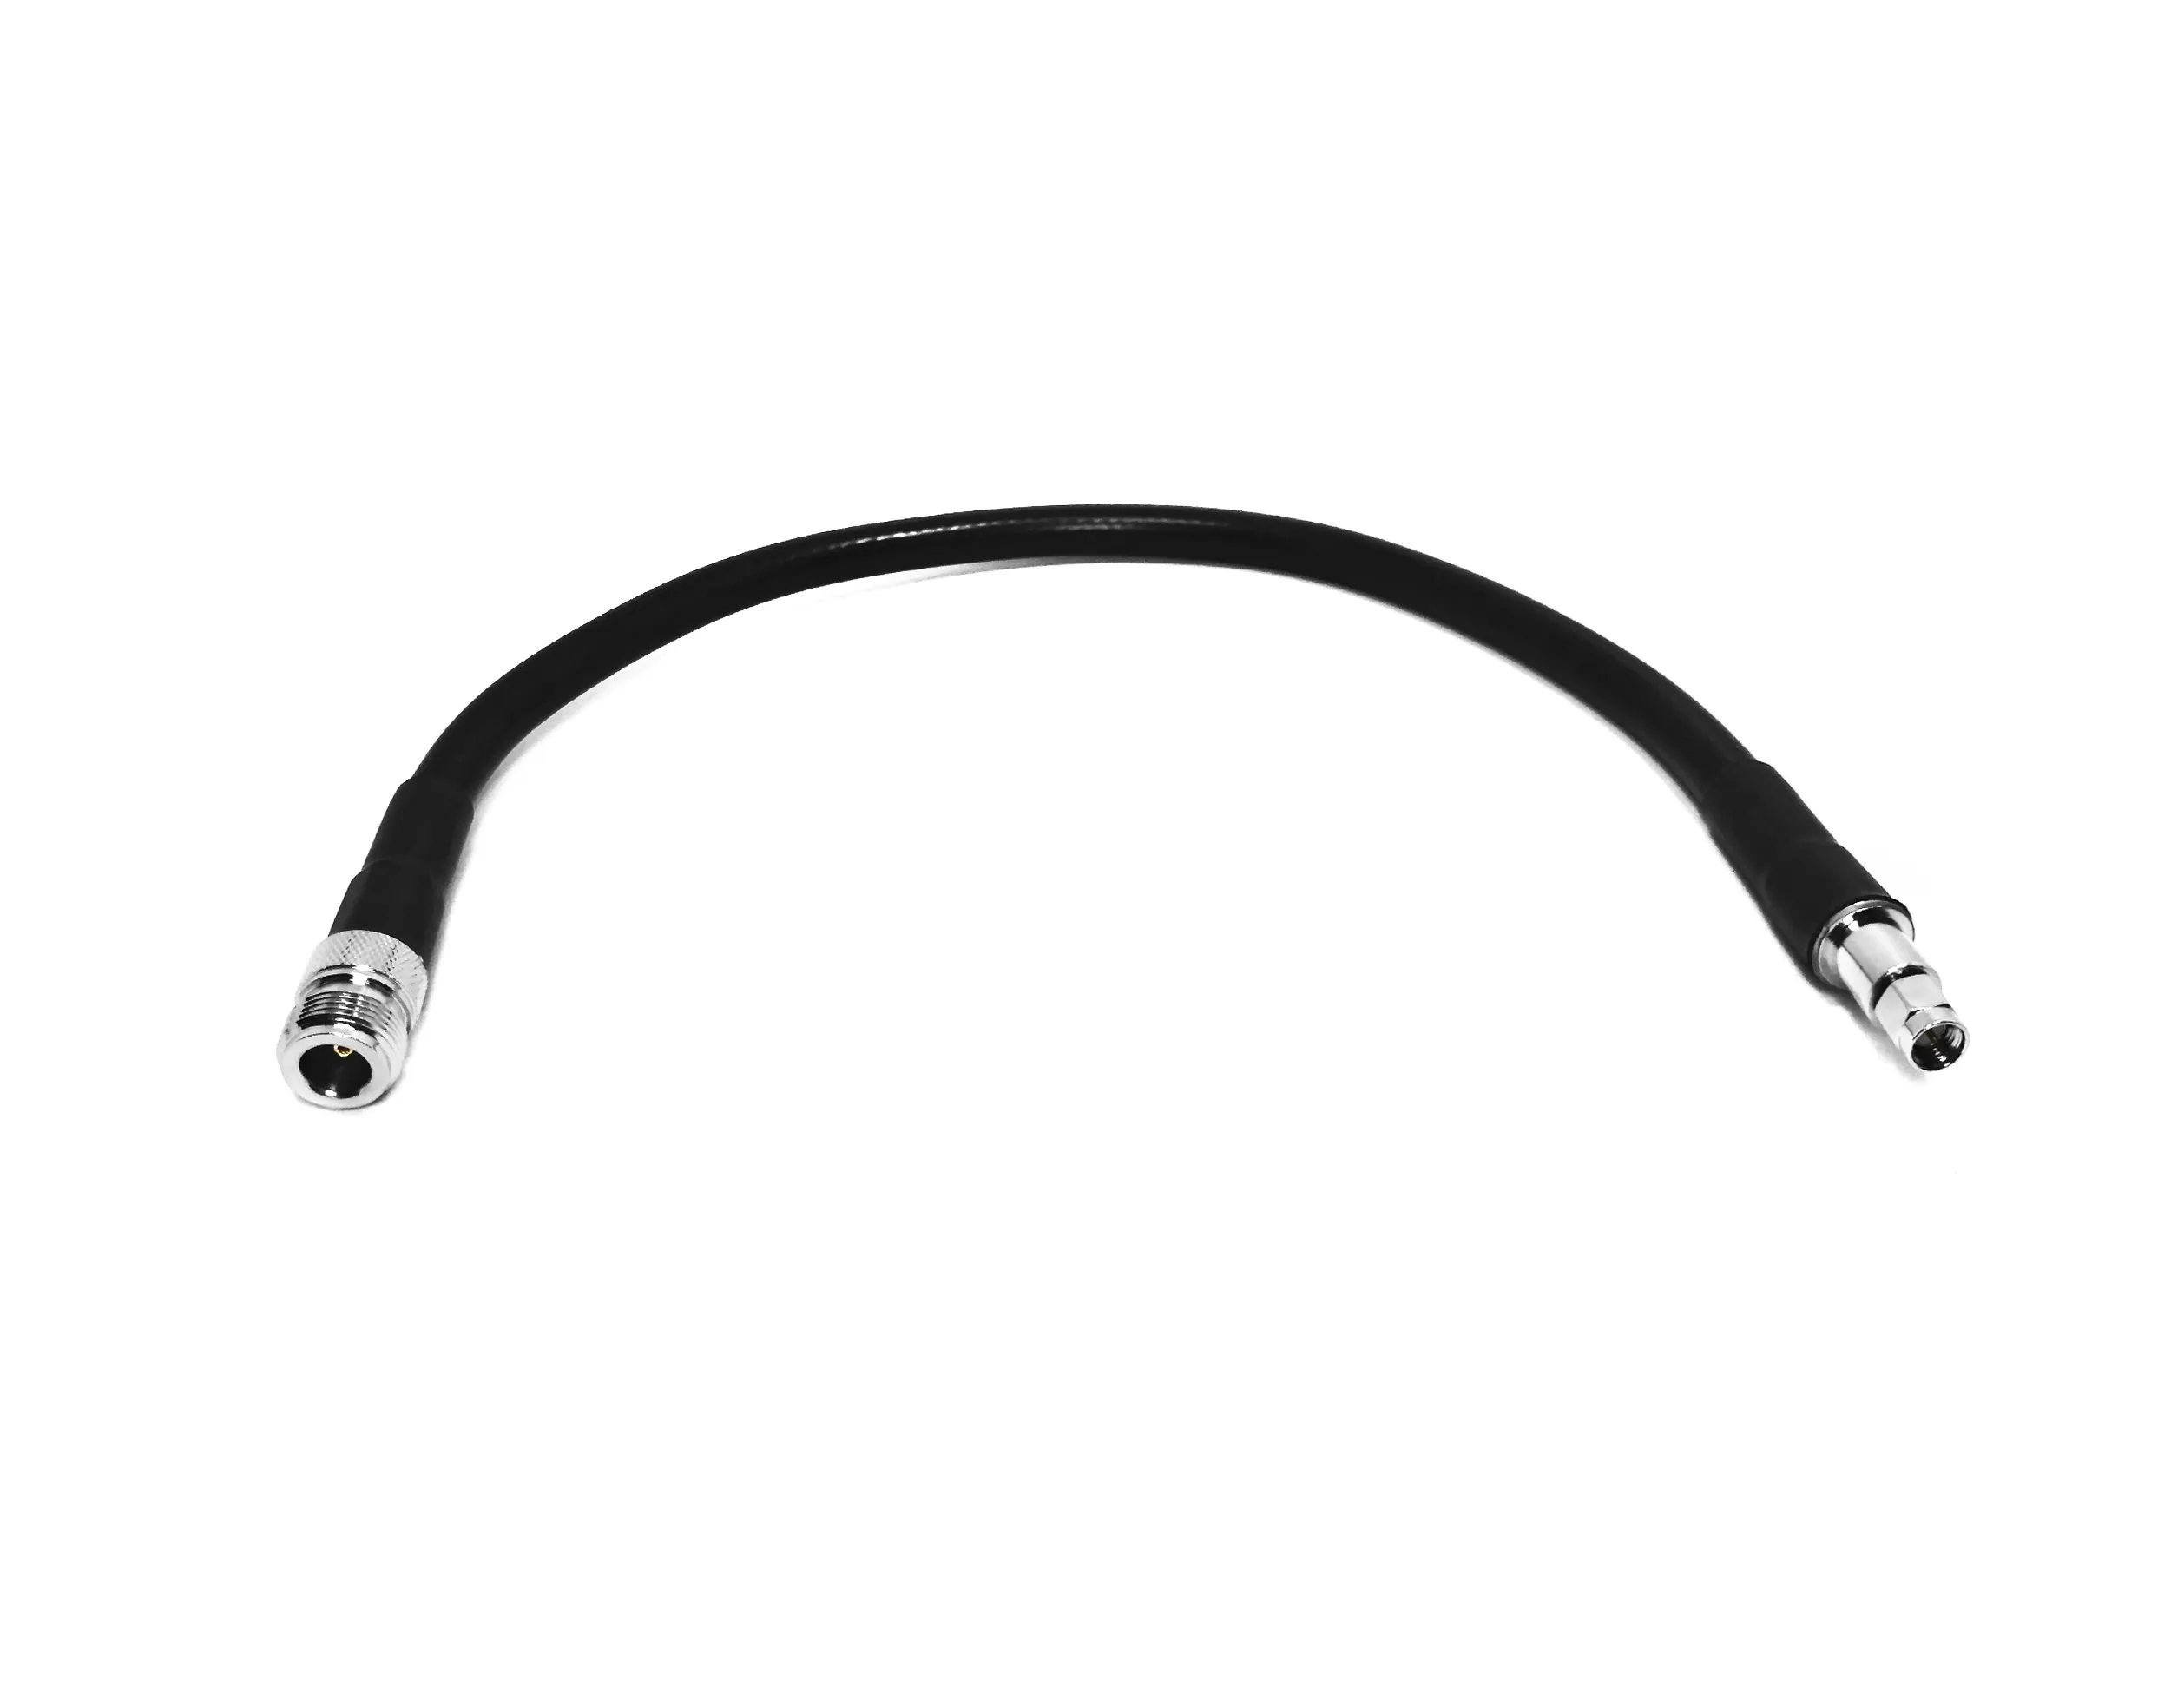
I cavi coassiali standard pronti all’uso sono sufficienti per test di base su banco, ma architetture elettroniche complesse richiedono tolleranze molto più stringenti. Dalle apparecchiature per imaging medico ad alta risoluzione ai sistemi radar aerospaziali per ambienti estremi, l’impiego di cavi di collegamento generici spesso introduce attenuazione indesiderata, disadattamenti di impedenza e guasti precoci sotto sollecitazioni ambientali. Realizzare soluzioni robuste assemblaggi personalizzati di cavi rf colma il divario tra il semplice cablaggio di componenti e l’integrità del segnale senza compromessi.
Portare con successo un design personalizzato di cavo dal concetto alla produzione completa richiede un equilibrio tra prestazioni elettriche, flessibilità meccanica e conformità dei materiali. Comprendere come interagiscono la geometria del conduttore, la costruzione dello schermo e la meccanica delle terminazioni semplifica il processo di approvvigionamento per sistemi ad alta affidabilità. Ecco una panoramica chiara delle considerazioni tecniche, delle fasi produttive e delle rigorose esigenze qualitative alla base dei moderni Assemblaggio di cavo RF progetti — con un’attenzione specifica ai casi specializzati. assemblaggi di cavi medici .
Il successo di ogni cavo coassiale personalizzato il progetto si basa sulla definizione di specifiche di riferimento rigorose prima ancora di effettuare un arco o rimuovere una guaina. Requisiti vaghi spesso portano a jitter di fase, dispersione del segnale o rottura prematura da sollecitazione sul campo.
La perdita e la riflessione del segnale determinano quanto pulito rimanga un segnale lungo linee di trasmissione estese. La valutazione dei limiti elettrici richiede particolare attenzione a diversi parametri chiave:
Controllo dell'impedenza: Mantenere un’impedenza caratteristica costante di 50 ohm o 75 ohm su tutta l’intera lunghezza dell’assemblaggio previene le riflessioni del segnale. Il test con la riflettometria nel dominio del tempo (TDR) verifica la simmetria fisica lungo l’intera lunghezza del cavo.
VSWR e perdita di ritorno: Una qualità assemblaggi personalizzati di cavi rf l’obiettivo di progettazione prevede un rapporto d’onda stazionaria di tensione (VSWR) inferiore a 1,20:1 sulle principali bande operative, riducendo al minimo il rimbalzo di potenza verso i trasmettitori sensibili.
Limiti di attenuazione: La scelta del dielettrico determina la perdita d’inserzione in funzione della distanza. Frequenze operative più elevate richiedono conduttori centrali di diametro maggiore o dielettrici in PTFE micro-poroso per mantenere la decadenza del segnale al minimo.
Abbinamento di fase: Gli array multicanale di antenne e i moduli radar a fasi richiedono un abbinamento preciso delle lunghezze elettriche, spesso entro ±1° e ±5° tra coppie corrispondenti.
I cavi raramente riposano in armadietti stazionari con controllo climatico. I vincoli meccanici di instradamento determinano la flessibilità della guaina esterna, i raggi di curvatura minimi e i meccanismi di protezione dallo sforzo meccanico. Le infrastrutture cellulari esterne richiedono guaine in poliuretano o PE resistenti ai raggi UV, mentre le aree militari ad alta temperatura esigono strati esterni in FEP o PTFE in grado di sopportare temperature fino a +200 °C.
La scelta dei giusti materiali grezzi costituisce il secondo pilastro fondamentale della durabilità produzione di cablaggi . Equilibrare la resistenza fisica con il costo di produzione garantisce stabilità a lungo termine sul campo.
La scelta della linea di trasmissione principale definisce le basi del comportamento elettrico:
Linee flessibili di tipo RG: Economiche e altamente flessibili per l’instradamento in spazi ristretti all’interno di armadietti, sebbene le maggiori perdite d’inserzione ne limitino l’impiego su lunghe distanze e ad alte frequenze.
Serie LMR a basse perdite: Incorpora schermatura in foglio metallico e dielettrici in schiuma a celle chiuse per ridurre drasticamente l’attenuazione nelle reti wireless sub-6 GHz.
Cavi semirigidi e conformabili: Il tubo esterno in rame solido massimizza l’efficacia della schermatura RF (isolamento >100 dB), rendendolo conformabile cavo coassiale personalizzato ideale per moduli a microonde di precisione e per banchi di prova.
La scelta dell’interfaccia del connettore—SMA, BNC, Type N, MCX o 2,92 mm di precisione—dipende dalla frequenza operativa massima e dai requisiti fisici di bloccaggio. La placcatura dei contatti influenza direttamente la durata in inserzione e la resistenza di contatto. Una placcatura in oro spesso su nichel garantisce eccellente conducibilità e resistenza all’ossidazione per apparecchiature militari e industriali, mentre la placcatura in argento sopporta carichi di potenza media più elevati senza accumulo termico localizzato.
Dal materiale grezzo al prodotto finito Assemblaggio di cavo RF richiede una precisione meccanica microscopica. I segnali ad alta frequenza viaggiano lungo la superficie esterna del conduttore centrale, quindi anche il minimo intaglio o bava degrada immediatamente le prestazioni.
I moderni produzione di cablaggi utilizza attrezzature automatiche per lo scorrimento a laser o rotative per tagliare guaine esterne, schermi intrecciati e nuclei dielettrici con tolleranze inferiori al millimetro. Il mantenimento di lunghezze uniformi di scorrimento garantisce che il contatto centrale si posizioni perfettamente contro i dielettrici interni durante la crimpatura o la saldatura.
Le fasi di produzione standardizzate prevengono difetti sul campo:
Scorrimento preciso del cavo senza alcun solco sui fili dello schermo intrecciato.
Saldatura controllata o crimpatura pneumatica dei contatti centrali per mantenere la resistenza meccanica alla trazione.
saldatura a 360 gradi o crimpatura intensa dei manicotti esterni per garantire una continuità totale dello schermo.
Ispezione microscopica delle facce di accoppiamento per verificare il corretto posizionamento dei contatti e l’assenza di sbavature di saldatura.
Pochi settori impongono requisiti più elevati sui sistemi di interconnessione rispetto al settore sanitario. Progettare assemblaggi di cavi medici va ben oltre la semplice trasmissione di segnali elettrici, richiedendo un allineamento rigoroso con gli standard normativi in materia di sicurezza del paziente e igiene.
L’interfacciamento vicino o direttamente sul paziente richiede materiali conformi allo standard ISO 10993. Le guaine esterne devono essere realizzate in TPU medicale, silicone o composti specializzati di PVC, privi di plastificanti tossici o sostanze chimiche che possano migrare. La placcatura in oro grezzo rimane la scelta industriale prevalente per superfici di contatto non reattive e non allergeniche.
Negli ambienti medici i cavi sono sottoposti a protocolli ripetuti e aggressivi di sterilizzazione:
Sterilizzazione a vapore (121 °C–134 °C): Richiede materiali per guaine ad alta temperatura, come silicone medicale o polimeri reticolati, resistenti all’ammorbidimento termico.
Gas ossido di etilene (EtO) e detergenti chimici per pulizia: Richiede guaine esterne chimicamente inerti che non assorbano agenti chimici aggressivi né si degradino a causa di pulizie ripetute.
Radiazioni gamma: Impone polimeri stabili alle radiazioni, resistenti all'ingiallimento, alla formazione di crepe o all'indurimento nel tempo.
L’impiego all’interno o nelle vicinanze di sale per risonanza magnetica (MRI) richiede componenti hardware completamente non magnetici. I connettori standard contenenti sottostrati in nichel o corpi in acciaio ferroso generano forze di attrazione magnetica pericolose e gravi artefatti di distorsione dell’immagine. Assemblaggio di cavo RF la realizzazione di una soluzione specializzata non magnetica, costruita con hardware personalizzato in ottone o rame-berillio, garantisce piena compatibilità MRI senza interferire con scansioni del campo sensibili.
Affidabile cavo coassiale personalizzato deve sottoporsi a una verifica finale approfondita prima di entrare in servizio. Omettere le fasi di collaudo comporta il rischio di introdurre guasti intermittenti in sistemi complessi sul campo.
Ispezione Visiva e Dimensionale: ispezione al 100 % con ingrandimento ottico per verificare la profondità dei contatti, la continuità della placcatura e la geometria della crimpatura del manicotto.
Scansioni dell'analizzatore di rete vettoriale (VNA): Scansioni su tutta la banda di frequenza per misurare il rapporto di onda stazionaria di tensione (VSWR), le perdite d'inserzione e l'angolo di fase sull'intera banda operativa.
Tensione dielettrica di tenuta (Hi-Pot): Prova di isolamento ad alta tensione per garantire l'assenza di rottura dielettrica tra i conduttori centrali e le schermature esterne.
Prova meccanica di ritenzione a trazione: Prove distruttive a campione di trazione per verificare che le forze di ritenzione dei giunti a crimpatura soddisfino rigorosi standard militari e industriali.
Gestire progetti complessi di cablaggio personalizzato richiede collaboratori produttivi che uniscano una profonda competenza ingegneristica RF a una capacità produttiva flessibile. Le produzioni prototipali a basso volume e ad alto mix richiedono lo stesso livello di controllo qualità e tracciabilità dei materiali previsto per le produzioni su larga scala.
Fornitori come Worldpeak si concentrano su un approccio completo produzione di cablaggi , fornendo soluzioni personalizzate di connettività coassiale per l’automazione industriale, le infrastrutture telecom e le apparecchiature sanitarie specializzate. Utilizzando impianti certificati ISO 9001, attrezzature avanzate per la lavorazione automatizzata e test elettrici al 100% con analizzatore di rete vettoriale (VNA) su ogni lotto produttivo, Worldpeak garantisce prestazioni costanti e tracciabilità completa dei materiali, dalla progettazione del prototipo fino alla consegna in volume completo.
Con la priorità di una precisione geometrica, la robusta selezione dei materiali e rigidi test di fine linea, gli ingegneri possono specificare con sicurezza assemblaggi personalizzati di cavi rf costruito per resistere a sollecitazioni meccaniche estreme, fornendo una fedeltà del segnale senza compromessi.
2026/09/10
Esplora le categorie coassiali RF tramite questa panoramica sui connettori. Confronta i tipi SMA, BNC, N-Type e quelli per antenna per migliorare le prestazioni del tuo sistema.
2026/09/10
Esamina i metodi di montaggio dei connettori femmina. Confronta le soluzioni end-launch, through-hole e bulkhead, adatte all’integrazione su schede PCB con porte SMA femmina.
2026/09/10
Padroneggia la scelta degli adattatori RF. Scopri quando utilizzare le versioni a T, a barilotto o in linea, oppure adattatori BNC a SMA per banchi di prova e sistemi RF BNC.
2026/09/10
Scopri le specifiche dei cavi jumper coassiali RG8X, i compromessi legati alle perdite, le opzioni di connettore e le tecniche di cablaggio per configurazioni di jumper coassiale a bassa perdita nelle comunicazioni RF.
2026/09/10
Impara strategie efficaci per prevenire la ruggine durante lo stoccaggio dell'acciaio, i livelli ideali di umidità e le tecniche di protezione per il tuo stock di coil in acciaio laminato a caldo.
2026/09/10
Scopri come funziona un adattatore coassiale, esplora i diversi tipi di connettori a barilotto, considerazioni relative alle perdite di segnale e confronta le interfacce tra adattatori coassiali e adattatori USB.