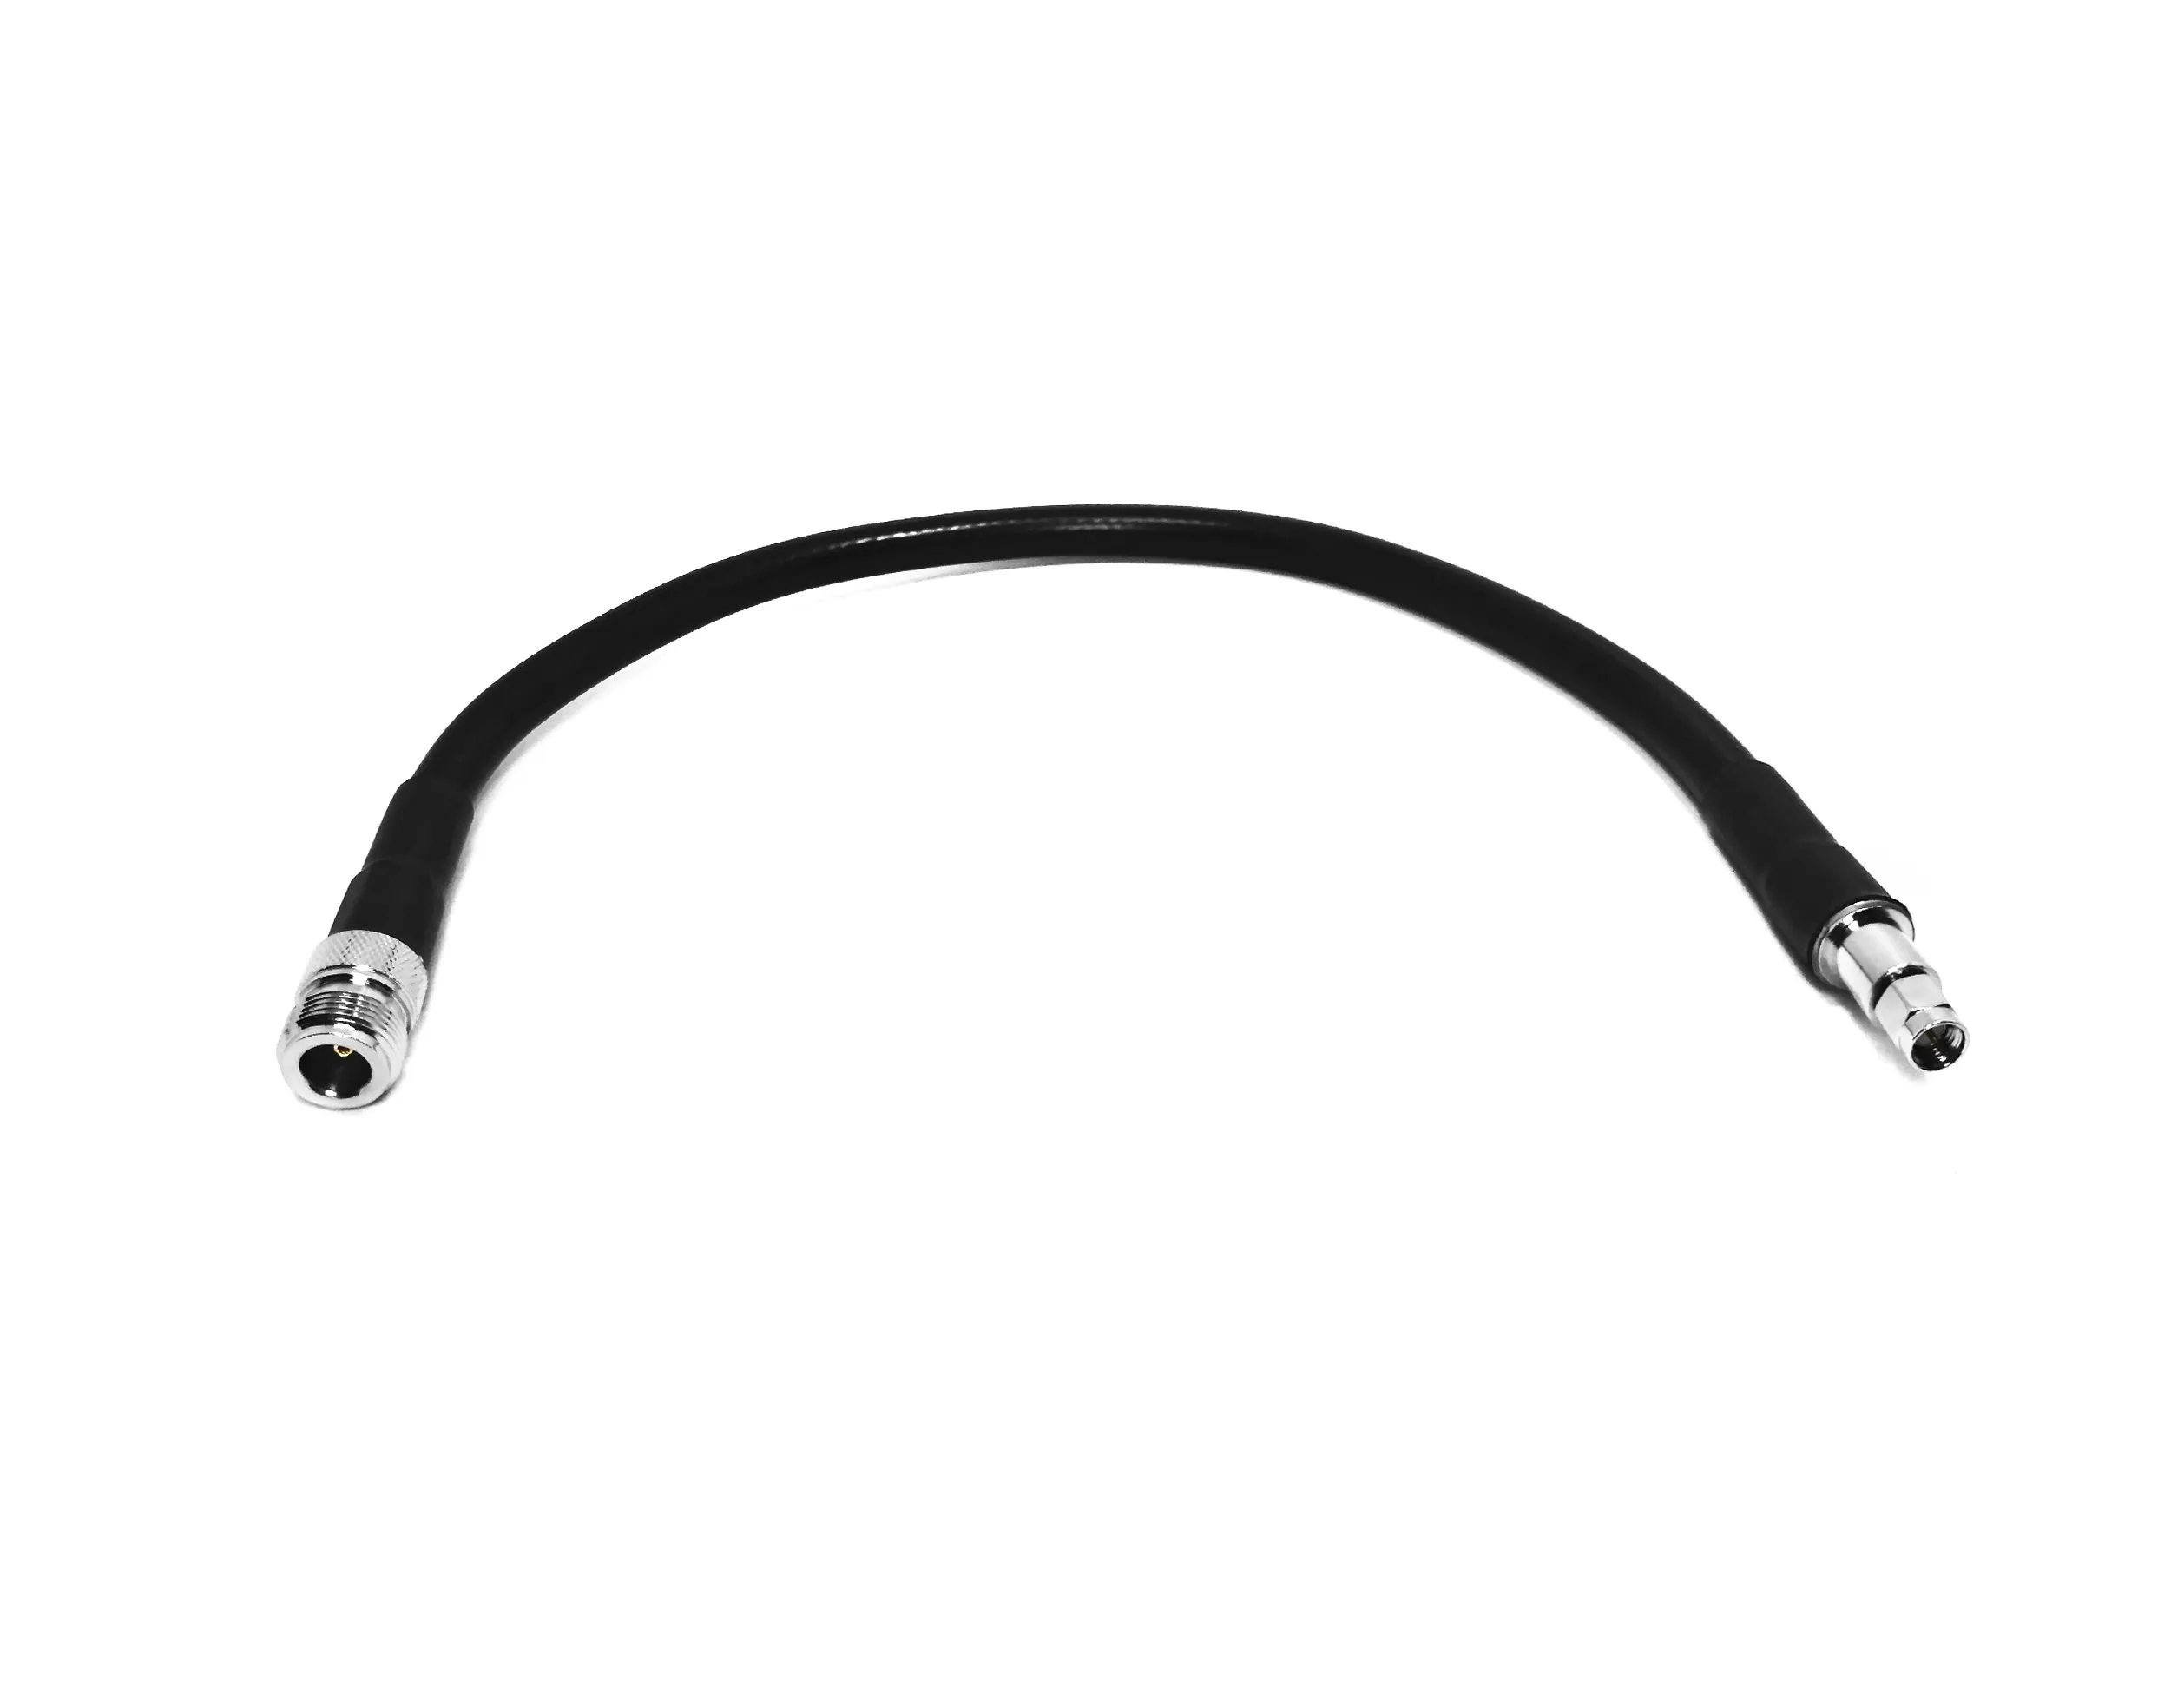
Стандартні готові коаксіальні лінії достатньо добре працюють у стандартних умовах стендових випробувань, але складні електронні архітектури вимагають значно жорсткіших допусків. Від систем медичної візуалізації з високою роздільною здатністю до радіолокаційних систем для авіаційно-космічної галузі, що працюють у важких умовах, використання типових патч-кабелів часто призводить до небажаного ослаблення сигналу, неузгодженості хвильового опору та передчасного виходу з ладу під впливом зовнішніх чинників. Створення надійних забезпечення збіркою кабелів rf на замовлення закриває розрив між базовою трасуванням компонентів та безкомпромісною цілісністю сигналу.
Успішне створення спеціалізованого кабельного виробу — від концепції до повномасштабного виробництва — вимагає збалансованості електричних характеристик, механічної гнучкості та відповідності матеріалів нормативним вимогам. Розуміння взаємодії між геометрією провідників, конструкцією екранування та механікою приєднання спрощує процес закупівлі для систем з високою надійністю. Ось чіткий огляд технічних аспектів, етапів виробництва та суворих вимог щодо якості, що лежать в основі сучасних Збірка кабелів RF проектів — із спеціалізованим фокусом на спеціалізованих медичних кабельних збірок .
Визначення технічних специфікацій та експлуатаційних параметрів
Успіх будь-якого індивідуальний коаксіальний кабель проект залежить від встановлення жорстких базових специфікацій до початку будь-яких робіт — навіть до першого включення дуги чи знімання оболонки. Невизначені вимоги часто призводять до фазових спотворень, витоку сигналу або передчасного руйнування під навантаженням у реальних умовах експлуатації.
Стандарти електричної продуктивності
Втрати сигналу та відбиття визначають, наскільки «чистим» залишається сигнал у довгих лініях передачі. Оцінка електричних меж вимагає уважного аналізу кількох ключових параметрів:
-
Контроль імпедансу: Підтримка стабільного характеристичного опору 50 або 75 Ом у всьому з'єднанні запобігає відбиттям сигналу. Тестування методом рефлектометрії в часовій області (TDR) підтверджує фізичну симетрію по всій довжині кабелю.
-
КСХВ та втрати відбиття: Якість забезпечення збіркою кабелів rf на замовлення у процесі виготовлення досягається коефіцієнт стоячої хвилі напруги (КСХВ) нижче 1,20:1 у основних робочих діапазонах, що мінімізує повернення потужності до чутливих передавачів.
-
Межі ослаблення: Вибір діелектрика визначає втрати при введенні на відстані. Для роботи на вищих частотах потрібні більш товсті центральні провідники або мікропористі діелектрики з ПТФЕ, щоб звести до мінімуму загасання сигналу.
-
Узгодження фази: Багатоканальні антені й фазовані радарні модулі вимагають точного узгодження електричної довжини, яке зазвичай забезпечується в межах ±1–±5 градусів для парних елементів.
Механічні та експлуатаційні обмеження
Кабелі рідко перебувають у клімат-контрольованих нерухомих шафах. Механічні обмеження трасування визначають гнучкість зовнішньої оболонки, мінімальний радіус вигину та механізми компенсації механічних навантажень. Для зовнішньої сотової інфраструктури потрібна поліуретанова або поліетиленова оболонка, стійка до ультрафіолетового випромінювання, тоді як для високотемпературних військових приміщень необхідні зовнішні шари з ФЕП або ПТФЕ, що витримують температури до +200 °C.
Стратегичний вибір матеріалів та коаксіальна архітектура
Вибір правильних вихідних матеріалів утворює другий основний стовп міцності виробництво кабельних з’єднань . Поєднання фізичної міцності з вартістю виробництва забезпечує довготривалу стабільність у експлуатації.
Вибір необробленого коаксіального кабелю
Вибір основної лінії передачі закладає основу електричної поведінки:
-
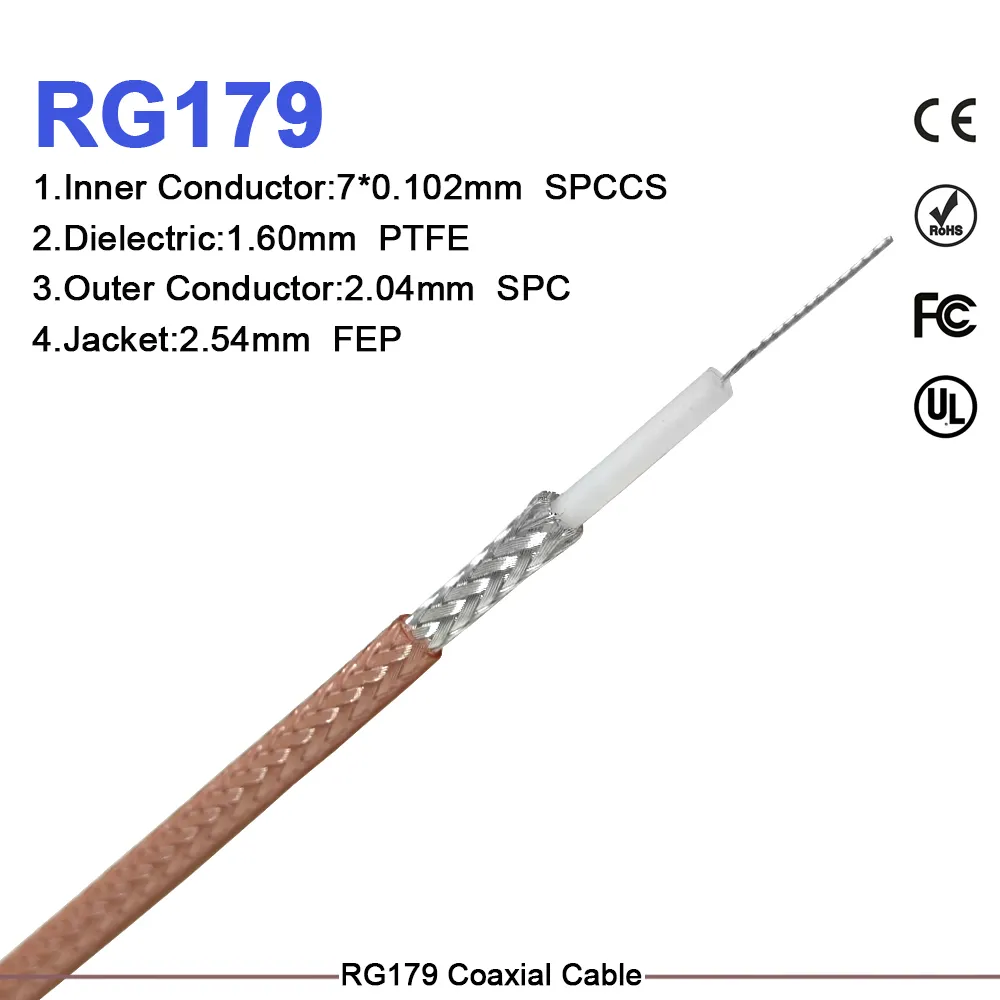
Гнучкі лінії типу RG: Економічно вигідні й надзвичайно гнучкі для трасування в тісних шафах, хоча вищий вносимий загас обмежує їх застосування на великих відстанях при високих частотах.
-
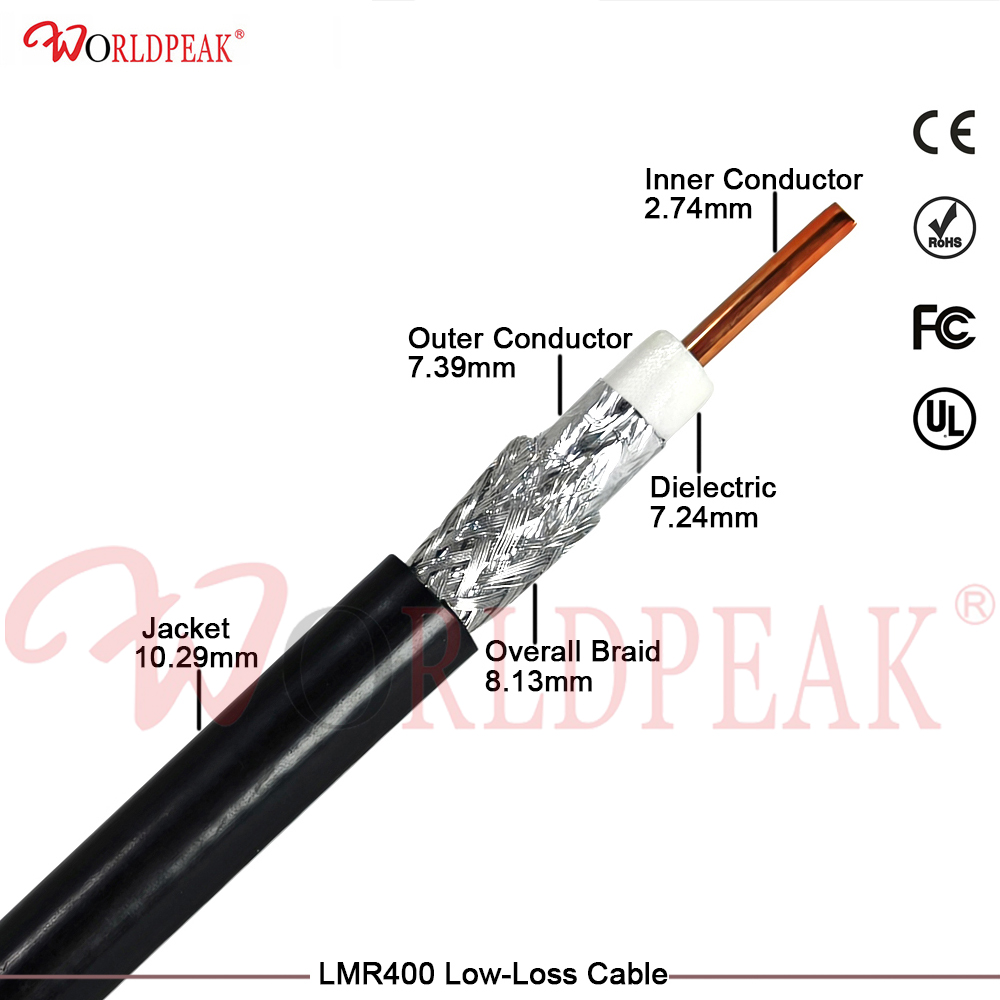
Серія LMR з низьким загасом: Використовує фольгове екранування та діелектрики з замкненою пористістю для значного зниження затухання в бездротових мережах нижче 6 ГГц.
-
Напівжорсткі та гнучкі лінії: Масивна зовнішня мідна трубка максимізує ефективність радіочастотного екранування (ізоляція понад 100 дБ), що робить її гнучкою індивідуальний коаксіальний кабель ідеальною для прецизійних мікрохвильових модулів та випробувальних комплектів.
Вибір інтерфейсу з’єднувача та покриття контактів
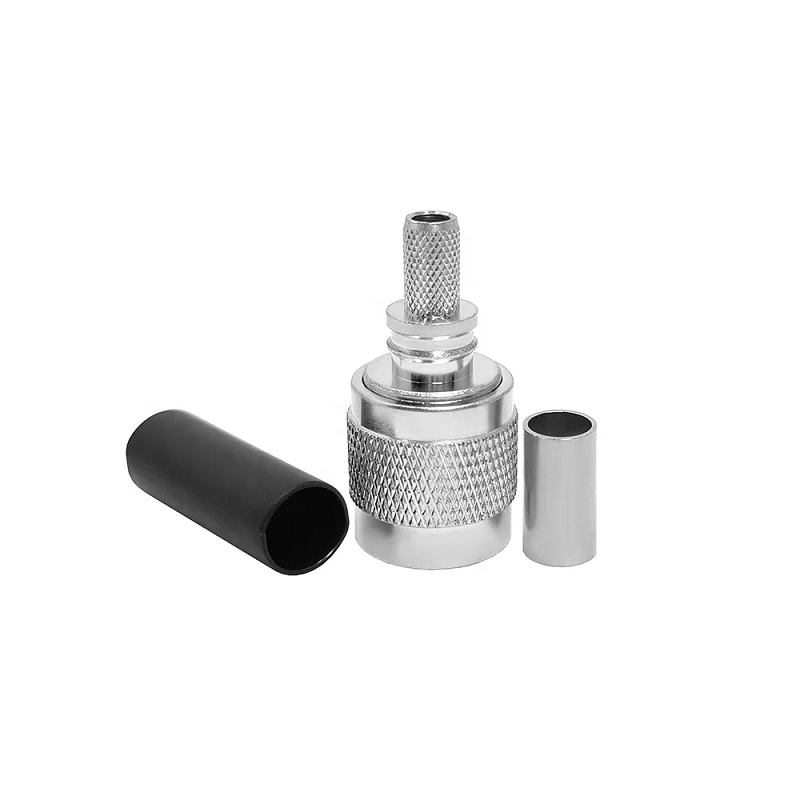
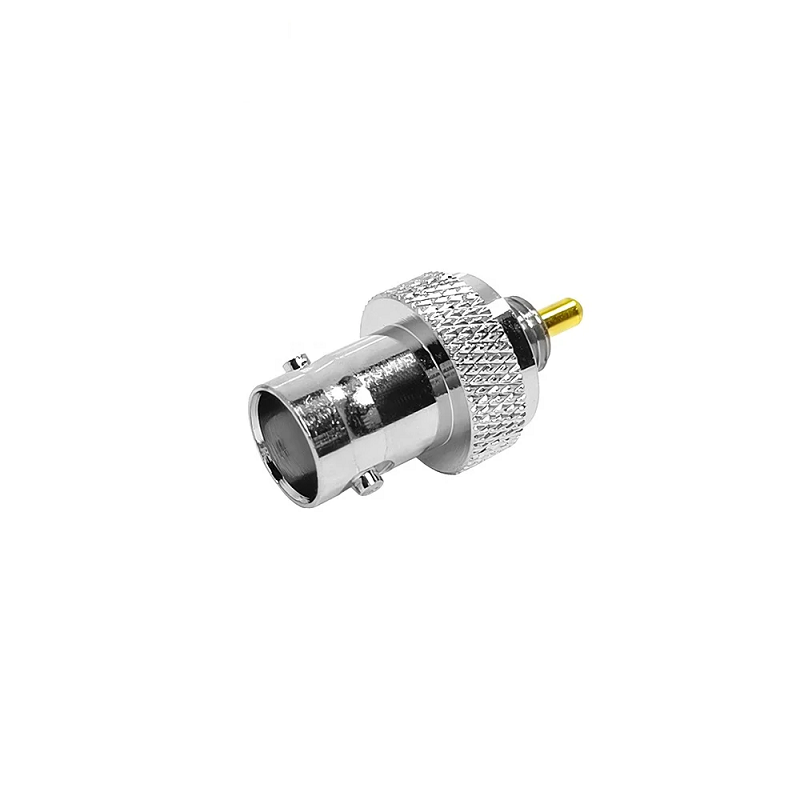
Вибір інтерфейсу з'єднувача - SMA, BNC, Type N, MCX або точність 2,92 мм - залежить від максимальної частоти роботи та фізичних вимог до блокування. Контактна покриття безпосередньо впливає на довговічність вставки і контактний опір. Важке золото на нікелі забезпечує вищу проводимість і окислювальну стійкість для військового та промислового обладнання, в той час як срібло обробляє більш високі середні потужності завантаження без локалізованого теплового накопичення.
Виробництво точного виробництва та монтажу
Перехід від сировини до готового продукту Збірка кабелів RF вимагає мікроскопічної механічної точності. Високочастотні сигнали поширюються по зовнішній поверхні центрального провідника, тому навіть найменший надріз або заусениця відразу погіршують роботу.
Контрольоване підготовлення та завершення стрипінгу
Сучасні виробництво кабельних з’єднань використовує автоматизоване лазерне або роторне обладнання для стрипінгу зовнішніх оболонок, оплетених екранів і діелектричних серцевин із точністю до частин міліметра. Збереження однакової довжини стрипінгу забезпечує ідеальне прилягання центрального контакту до внутрішніх діелектриків під час опресування або паяння.
Етапи збирання для виробництва без дефектів
Уніфіковані етапи виробництва запобігають дефектам у експлуатації:
-
Точний стрипінг кабелів без подряпин на оплетених екранах.
-
Контрольоване паяння або пневматичне опресування центральних контактів для збереження механічної міцності на розтяг.
-
паяння або міцне опресування зовнішніх ферул на 360 градусів для повної неперервності екрану.
-
Мікроскопічний огляд стикових поверхонь для перевірки чистого розташування контактів і відсутності зайвого припою.
Спеціалізовані вимоги до медичних кабельних збірок
Небагато галузей пред'являють більш високі вимоги до систем міжз'єднання, ніж охорона здоров'я. Розробка медичних кабельних збірок виходить далеко за межі базової передачі електричних сигналів і вимагає строгої відповідності стандартам безпеки пацієнтів та гігієнічним нормам.
Стандарти біосумісності
Взаємодія поблизу або безпосередньо з пацієнтами вимагає матеріалів, що відповідають стандартам ISO 10993. Зовнішні оболонки мають виготовлятися з медичного TPU, силікону або спеціальних PVC-сполук, які не містять токсичних пластифікаторів чи хімічних речовин, що виділяються. Покриття контактних поверхонь чистим золотом залишається усталеним вибором у галузі завдяки його нереактивності та відсутності алергенних властивостей.
Стійкість до циклів стерилізації
У медичному середовищі кабелі піддаються повторним агресивним протоколам стерилізації:
-
Парова стерилізація (121°C–134°C): Вимагає оболонок із високотемпературних матеріалів, таких як медичний силікон або сітчасті полімери, що стійкі до термічного розм’якшення.
-
Газова стерилізація оксидом етилену (EtO) та дезінфікуючі салфетки: Потребує хімічно інертних зовнішніх оболонок, які не вбирають агресивні хімічні речовини й не руйнуються під час постійного протирання.
-
Гамма-опромінення: Вимагає полімерів, стійких до випромінювання, що не жовтіють, не тріскаються й не утрачають еластичності з часом.
Немагнітні вимоги для середовищ МРТ
Експлуатація всередині або поблизу приміщень магнітно-резонансної томографії (МРТ) вимагає повністю немагнітного обладнання. Стандартні роз’єми з нікелевими підшаровими шарами або корпусами з феромагнітної сталі створюють небезпечні магнітні сили тяги й викликають серйозні спотворення зображень. Використання спеціалізованого немагнітного Збірка кабелів RF обладнання, виготовленого зі спеціальної латуні або берилійової міді, забезпечує повну сумісність із МРТ без порушення чутливих магнітних полів.
Протоколи випробувань та забезпечення якості
Надійне індивідуальний коаксіальний кабель має пройти ретельну перевірку на завершальному етапі перед введенням в експлуатацію. Пропускання етапів тестування загрожує виникненню переривчастих несправностей у складних системах на об’єкті.
Комплексний процес тестування
-
Візуальний та розмірний контроль: 100-відсоткова перевірка за допомогою оптичного збільшення для контролю глибини штирів, суцільності покриття та геометрії обтиснення муфт.
-
Сканування векторним аналізатором мереж (VNA): Повне сканування за частотою для вимірювання КСВ, втрат на вставку та кута фази у всьому робочому діапазоні частот.
-
Діелектрична витримка напруги (Hi-Pot): Випробування ізоляції під високою напругою для забезпечення відсутності діелектричного пробою між центральними провідниками та зовнішніми екранами.
-
Механічні випробування на утримання зусиллям витягування: Руйнівні випробування зразків на витягування для підтвердження того, що сила утримання обтисних з’єднань відповідає суворим військовим і промисловим стандартам.
Стратегічне виробництво та підтримка глобального ланцюга постачання
Управління складними проектами спеціалізованих кабельних систем вимагає співпраці з виробничими партнерами, які поєднують глибокі знання в галузі радіочастотної інженерії з гнучкими виробничими потужностями. Прототипні виробництва з високою номенклатурою й низьким обсягом потребують такого самого рівня контролю якості та прослідковуваності матеріалів, як і масове виробництво.
Постачальники, такі як Worldpeak зосереджуються на комплексному виробництво кабельних з’єднань , надаючи спеціалізовані коаксіальні рішення для підключення в галузі промислової автоматизації, телекомунікаційної інфраструктури та спеціалізованого медичного обладнання. Використовуючи виробничі потужності, сертифіковані за ISO 9001, сучасне автоматизоване технологічне обладнання та 100-відсоткове електричне тестування на векторному мережевому аналізаторі (VNA) для кожної виробничої партії, Worldpeak гарантує стабільну продуктивність та повну прослідковуваність матеріалів — від етапу проектування прототипу до повномасштабних поставок.
Зосереджуючись на точному геометричному зніманні ізоляції, міцному виборі матеріалів та ретельному фінальному тестуванні, інженери можуть із довірою вказувати забезпечення збіркою кабелів rf на замовлення розроблені для витримання екстремального механічного навантаження й одночасно забезпечують незмінну вірність сигналу.
 EN