 EN

Types de connecteurs coaxiaux RF : un aperçu complet
2026/09/10
Découvrez les catégories coaxiales RF via cet aperçu de connecteurs. Comparez les types SMA, BNC, N-Type et aériens pour améliorer les performances de votre système.
2026/09/01
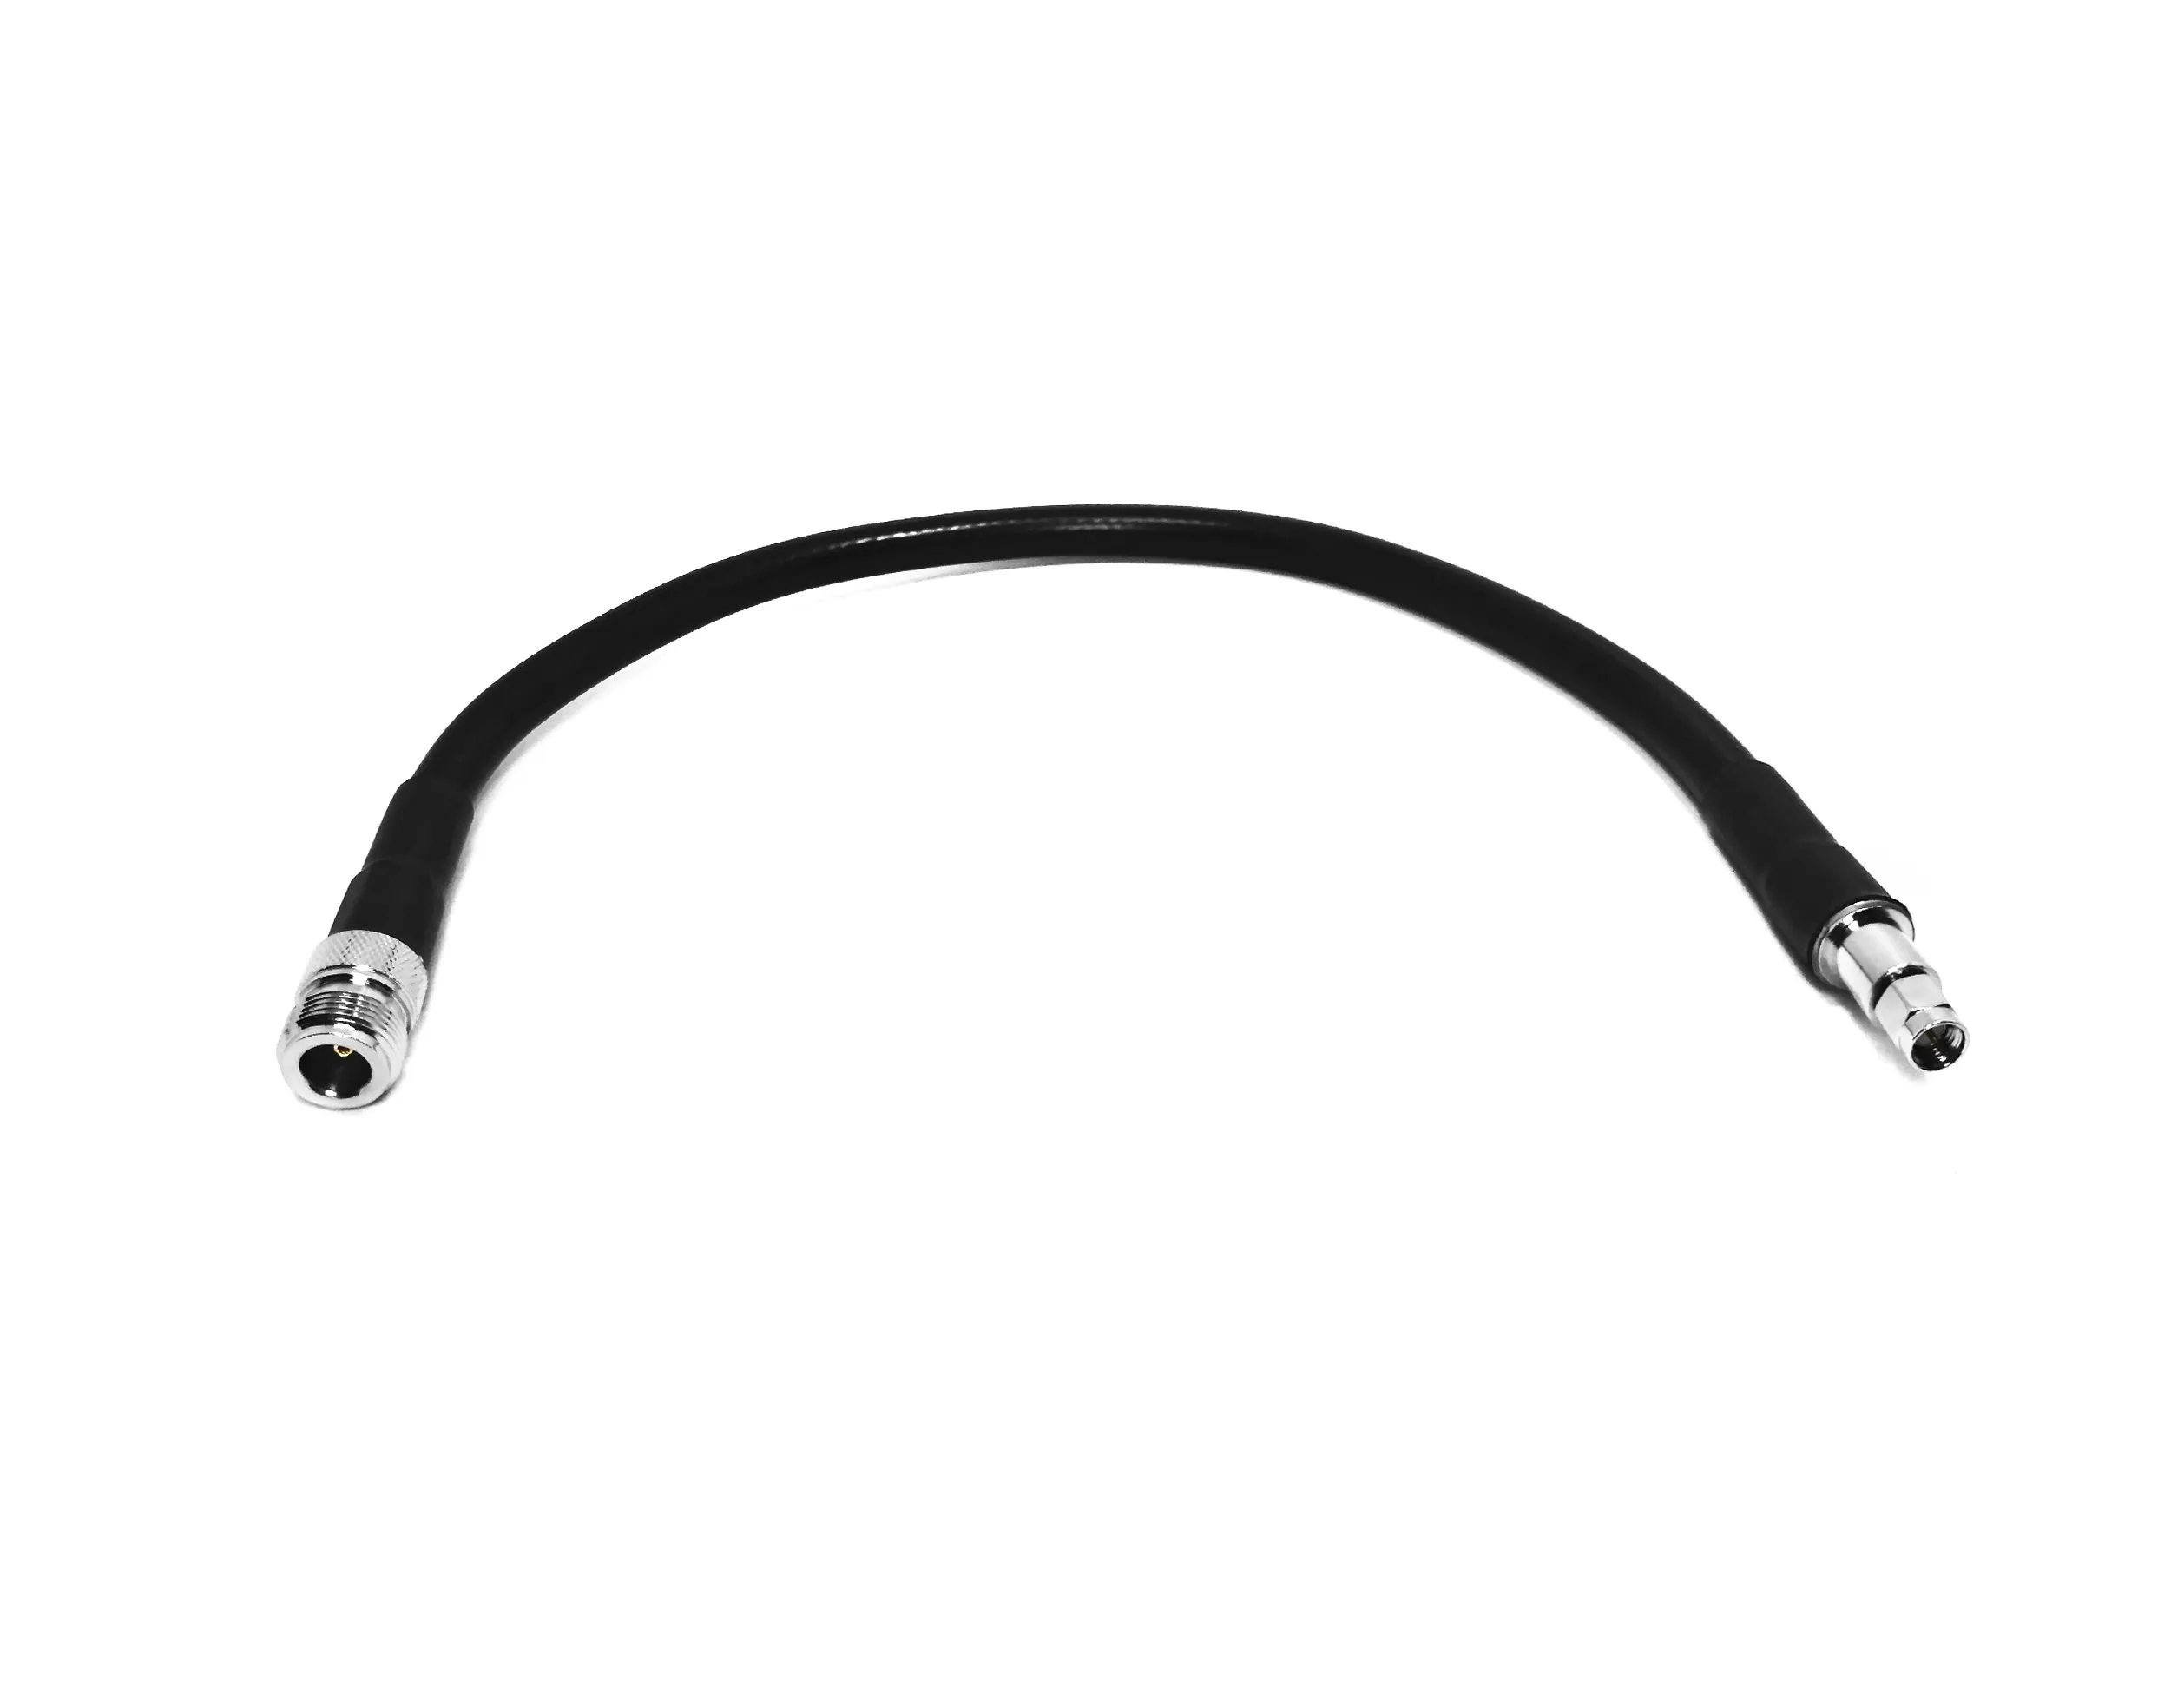
Les lignes coaxiales standard prêtes à l’emploi conviennent suffisamment bien aux essais de laboratoire classiques, mais les architectures électroniques complexes exigent des tolérances beaucoup plus strictes. Des équipements d’imagerie médicale haute résolution aux systèmes radar aérospatiaux fonctionnant dans des environnements sévères, l’utilisation de câbles de raccordement génériques entraîne fréquemment une atténuation indésirable, des désadaptations d’impédance et des défaillances précoces sous contrainte environnementale. La conception de solutions robustes assemblages de câbles rf sur mesure comble le fossé entre le routage basique des composants et l’intégrité du signal sans compromis.
Mener à bien la conception sur mesure d’un câble, de la phase conceptuelle jusqu’à la production complète, exige un équilibre entre les performances électriques, la souplesse mécanique et la conformité des matériaux. Comprendre comment interagissent la géométrie des conducteurs, la construction du blindage et les mécanismes de terminaison simplifie le processus d’approvisionnement pour les systèmes à haute fiabilité. Voici une analyse claire des considérations techniques, des étapes de fabrication et des exigences qualité rigoureuses qui sous-tendent les projets modernes Assemblage de câble RF — avec un accent particulier sur les projets spécialisés assemblages de câbles médicaux .
Le succès de toute câble coaxial sur mesure le succès d’un projet repose sur l’établissement, dès le départ, de spécifications de base strictes — avant même d’allumer un arc ou d’enlever une gaine. Des exigences imprécises conduisent souvent, sur le terrain, à des variations de phase, à des fuites de signal ou à des ruptures prématurées sous contrainte.
Les pertes de signal et les réflexions déterminent la pureté du signal sur de longues lignes de transmission. L’évaluation des limites électriques exige une attention soutenue portée à plusieurs paramètres clés :
Contrôle d'impédance : Le maintien d'une impédance caractéristique stricte de 50 ohms ou 75 ohms sur l'ensemble de l'assemblage empêche les réflexions de signal. Les essais par réflectométrie dans le domaine temporel (TDR) vérifient la symétrie physique sur toute la longueur du câble.
Taux d'ondes stationnaires (VSWR) et perte de retour : Une qualité assemblages de câbles rf sur mesure l’objectif de conception est un taux d'ondes stationnaires (VSWR) inférieur à 1,20:1 sur les bandes de fonctionnement principales, afin de minimiser le renvoi de puissance vers les émetteurs sensibles.
Limites d'atténuation : Le choix du diélectrique détermine la perte d'insertion en fonction de la distance. Aux fréquences de fonctionnement plus élevées, des conducteurs centraux de plus grand diamètre ou des diélectriques en PTFE micro-poreux sont requis pour limiter au maximum la décroissance du signal.
Appariement de phase : Les réseaux d’antennes multi-canaux et les modules radar à balayage de phase exigent un appariement précis des longueurs électriques, généralement maintenu dans une tolérance de ± 1 à ± 5 degrés entre les paires appariées.
Les câbles ne reposent que rarement dans des armoires stationnaires sous contrôle climatique. Les contraintes mécaniques de routage déterminent la souplesse de la gaine extérieure, les rayons de courbure minimaux et les mécanismes de soulagement de la contrainte. Pour les infrastructures cellulaires extérieures, on exige des gaines en polyuréthane ou en PE résistantes aux UV, tandis que les baies militaires à haute température imposent des couches externes en FEP ou en PTFE capables de supporter des températures allant jusqu’à +200 °C.
La sélection des bonnes matières premières constitue le deuxième pilier majeur de la durabilité fabrication d’assemblages de câbles . L’équilibre entre résistance physique et coût de fabrication garantit une stabilité à long terme sur le terrain.
Le choix de la ligne de transmission principale établit la base du comportement électrique :
Lignes flexibles de type RG : Économiques et très souples, idéales pour le routage serré dans les armoires, bien que leurs pertes d’insertion plus élevées limitent leur utilisation sur de longues distances à haute fréquence.
Série à faibles pertes LMR : Intègre un blindage en feuille et des diélectriques en mousse à cellules fermées afin de réduire drastiquement l’atténuation sur les réseaux sans fil inférieurs à 6 GHz.
Lignes semi-rigides et conformables : Un tube extérieur en cuivre massif maximise l’efficacité du blindage RF (> 100 dB d’isolation), ce qui rend une ligne conformable câble coaxial sur mesure idéale pour les modules micro-ondes de précision et les bancs d’essai.
Le choix de l’interface de connecteur—SMA, BNC, Type N, MCX ou 2,92 mm de précision—dépend de la fréquence de fonctionnement maximale et des exigences mécaniques de verrouillage. Le plaquage des contacts influence directement la durabilité en insertion et la résistance de contact. Un plaquage or épais sur nickel offre une conductivité supérieure et une excellente résistance à l’oxydation pour les équipements militaires et industriels, tandis qu’un plaquage argent supporte des charges de puissance moyenne plus élevées sans accumulation thermique localisée.
Passage des matières premières au produit fini Assemblage de câble RF exige une précision mécanique microscopique. Les signaux haute fréquence circulent le long de la surface externe du conducteur central, ce qui signifie qu’un simple égratignure ou une minuscule bavure dégrade immédiatement les performances.
Les fabrication d’assemblages de câbles utilise des équipements automatisés de dénudage au laser ou rotatifs pour couper les gaines externes, les tresses blindées et les âmes diélectriques avec des tolérances inférieures au millimètre. Le maintien de longueurs de dénudage uniformes garantit que le contact central s’ajuste parfaitement contre les diélectriques internes lors du sertissage ou de la soudure.
Des étapes de production standardisées empêchent les défauts sur site :
Dénudage précis du câble sans aucune entaille sur les brins des tresses blindées.
Soudure contrôlée ou sertissage pneumatique des contacts centraux afin de préserver la résistance mécanique à l’arrachement.
serrage par soudure à 360 degrés ou sertissage renforcé des manchons extérieurs pour assurer une continuité totale du blindage.
Inspection microscopique des faces d’accouplement afin de vérifier le positionnement correct des contacts et l’absence totale de projections de soudure.
Peu d’industries imposent des exigences plus élevées aux systèmes d’interconnexion que le secteur de la santé. La conception assemblages de câbles médicaux va bien au-delà d’une simple transmission de signaux électriques, nécessitant une conformité stricte aux normes réglementaires en matière de sécurité des patients et d’hygiène.
L’interface à proximité ou sur les patients exige des matériaux conformes aux normes ISO 10993. Les gaines extérieures doivent être fabriquées en TPU médical, en silicone ou en composés de PVC spécialisés, exempts de plastifiants toxiques ou de substances pouvant migrer. Le plaquage de contacts en or brut reste le choix privilégié dans l’industrie pour des surfaces de contact non réactives et non allergènes.
Les environnements médicaux soumettent les câbles à des protocoles répétés et agressifs de stérilisation :
Stérilisation à la vapeur (121 °C à 134 °C) : Nécessite des matériaux de gaine résistants aux hautes températures, tels que le silicone médical ou des polymères réticulés capables de résister à l’attendrissement thermique.
Oxyde d’éthylène (EtO) gazeux et lingettes désinfectantes : Nécessite des gaines extérieures chimiquement inertes qui n’absorbent pas les agents chimiques agressifs ni ne se dégradent sous des nettoyages répétés.
Rayonnement gamma : Exige des polymères stables aux radiations, résistant à la jaunissement, aux fissurations ou à l’embrittlement au fil du temps.
Le fonctionnement à l’intérieur ou à proximité des salles d’imagerie par résonance magnétique (IRM) exige un matériel entièrement non magnétique. Les connecteurs standards contenant des sous-couches de nickel ou des corps en acier ferreux génèrent des forces d’attraction magnétique dangereuses et des artefacts de distorsion sévères sur les images. Le déploiement d’un connecteur spécialisé non magnétique Assemblage de câble RF construit avec des composants personnalisés en laiton ou en cuivre-beryllium garantit une compatibilité totale avec les IRM sans perturber les analyses de champ sensibles.
Une fiable câble coaxial sur mesure doit subir une vérification finale rigoureuse avant sa mise en service. Passer outre les étapes de test risque d’introduire des défauts intermittents dans des systèmes complexes sur site.
Inspection visuelle et dimensionnelle : inspection à 100 % sous grossissement optique afin de contrôler la profondeur des broches, la continuité du placage et la géométrie de la sertissage de la gaine.
Balayages d'analyseur de réseau vectoriel (VNA) : Balayages de fréquence complets mesurant le rapport d'ondes stationnaires en tension (VSWR), les pertes d'insertion et l'angle de phase sur toute la bande passante opérationnelle.
Tension de tenue diélectrique (essai Hi-Pot) : Essai d'isolation à haute tension garantissant l'absence totale de claquage diélectrique entre les conducteurs centraux et les blindages extérieurs.
Essais mécaniques de retenue par traction : Essais destructifs par traction sur échantillons permettant de vérifier que les forces de retenue des jonctions serties respectent les normes militaires et industrielles les plus exigeantes.
Mener à bien des projets complexes de câblage sur mesure exige de collaborer avec des partenaires de fabrication alliant une expertise approfondie en ingénierie RF et une capacité de production souple. Les séries prototypes à forte variété et faible volume exigent le même niveau de contrôle qualité et de traçabilité des matériaux que les productions à grande échelle.
Des fournisseurs tels que Worldpeak se concentrent sur une fabrication d’assemblages de câbles , offrant des solutions sur mesure de connectivité coaxiale pour l’automatisation industrielle, les infrastructures de télécommunications et les équipements médicaux spécialisés. Grâce à des installations certifiées ISO 9001, à des équipements de traitement automatisés de pointe et à des essais électriques intégraux sur analyseur vectoriel de réseau (VNA) sur chaque lot de production, Worldpeak garantit des performances constantes et une traçabilité complète des matériaux, de la conception du prototype jusqu’à la livraison en volume complet.
En privilégiant le dénudage géométrique précis, la sélection rigoureuse des matériaux et des essais finaux exigeants, les ingénieurs peuvent spécifier en toute confiance assemblages de câbles rf sur mesure conçu pour résister à des contraintes mécaniques extrêmes tout en assurant une fidélité de signal inaltérée.
2026/09/10
Découvrez les catégories coaxiales RF via cet aperçu de connecteurs. Comparez les types SMA, BNC, N-Type et aériens pour améliorer les performances de votre système.
2026/09/10
Examinez les méthodes de montage des connecteurs femelles. Comparez les conceptions à montage en bout, à passage traversant et sur bride, adaptées à l’intégration sur PCB avec des ports femelles SMA.
2026/09/10
Maîtrisez la sélection des adaptateurs RF. Apprenez quand utiliser les types en T, cylindriques ou en ligne, ou encore les adaptateurs BNC vers SMA, pour les bancs d’essai et les systèmes RF BNC.
2026/09/10
Découvrez les caractéristiques techniques des câbles sauteurs coaxiaux RG8X, les compromis liés à l’atténuation, les choix de connecteurs et les techniques de routage pour des installations de câbles sauteurs coaxiaux à faible perte dans les communications RF.
2026/09/10
Découvrez des stratégies efficaces de prévention de la rouille pour le stockage de l’acier, les niveaux d’humidité idéaux et les techniques de protection adaptées à vos bobines d’acier à chaud.
2026/09/10
Découvrez le fonctionnement d’un adaptateur coaxial, explorez les types de connecteurs coaxiaux, les considérations relatives aux pertes de signal et comparez les interfaces adaptateur coaxial/USB.