 EN

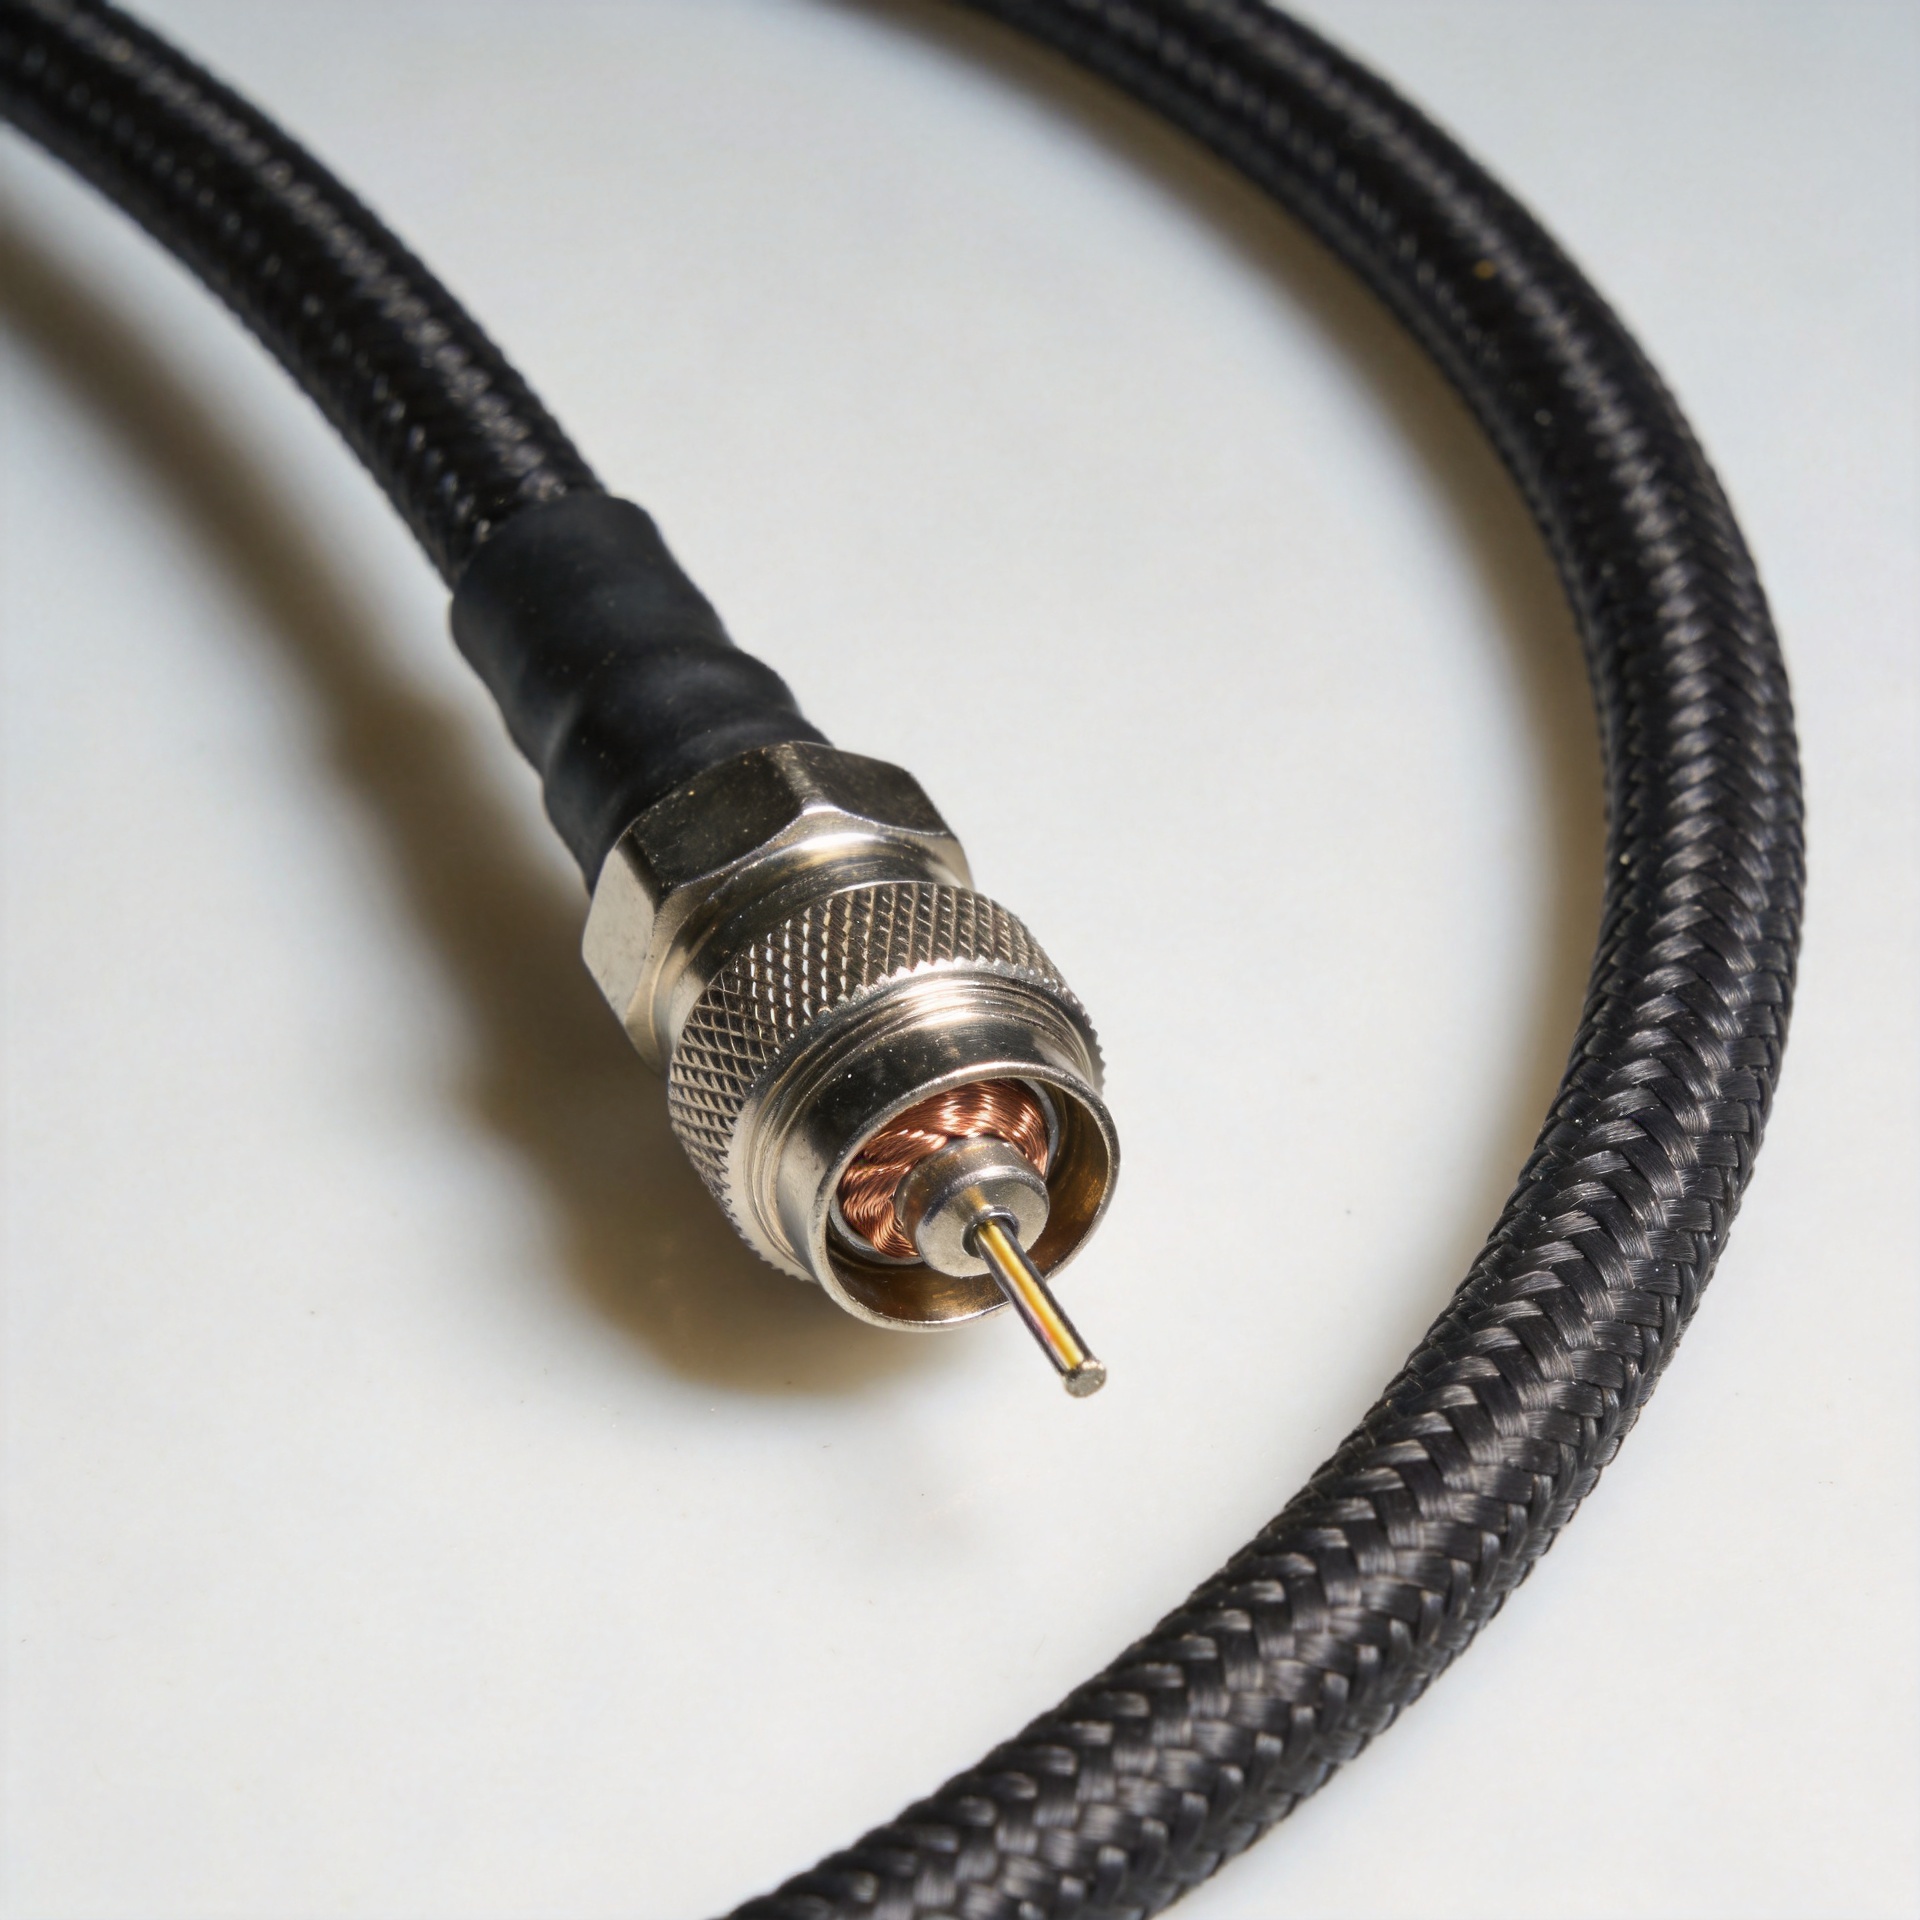
Cuando un equipo de diseño RF traslada una antena compacta, una pasarela IoT, un módulo de radio o un dispositivo de prueba desde las primeras pruebas en banco hacia prototipos piloto, especificar temprano el interconector coaxial RG316 adecuado es fundamental para evitar reingenierías costosas. Con demasiada frecuencia, el ensamblaje de cable coaxial RG se considera una tarea secundaria o un artículo de adquisición tardía. Este enfoque fragmentado provoca interferencias durante la instalación, atenuación inesperada de la señal e integridad deficiente de la señal. Integrar directamente el soporte ODM de fábrica en la fase inicial del diseño alinea la construcción del cable, el acoplamiento de conectores, el enrutamiento mecánico y la verificación previa al envío de la calidad en un ciclo de desarrollo fluido.
Un conjunto coaxial de alto rendimiento RG316 ofrece un enlace de transmisión flexible de 50 ohmios dentro de recintos RF de alta densidad y con restricciones de espacio. Sin embargo, basarse únicamente en las especificaciones genéricas del catálogo pasa por alto cómo los radios físicos de curvatura, los ángulos de salida de los conectores, las fundas de protección contra tensión y las tolerancias de retención de la prensada afectan directamente el rendimiento en condiciones reales. Al aprovechar el soporte profesional de ODM en fábrica, los responsables de compras y los ingenieros RF pueden transformar componentes sueltos en conjuntos completos de cables coaxiales RG totalmente trazables y controlados por versión, optimizados para la fabricación en volumen.
Por qué dividir las decisiones sobre cables entre distintos proveedores ralentiza la iteración
Un cuello de botella común en el desarrollo personalizado de RF ocurre cuando los compradores adquieren cable coaxial RG a granel de un proveedor, obtienen conectores RF de otro y asignan el ensamblaje a un taller externo de arneses. Esta cadena de suministro fragmentada genera fricción inmediata: los objetivos de pérdida eléctrica pueden entrar en conflicto con la geometría de los pines del conector, o la virola de crimpado seleccionada puede fallar en las pruebas de fuerza de tracción debido a sutiles variaciones en el grosor de la cubierta del cable coaxial RG316.
En un flujo de trabajo tradicional fragmentado, los proveedores de cables, los proveedores de conectores y los talleres locales de arneses operan de forma aislada, lo que provoca con frecuencia fallos de ensamblaje y retrabajos. Un flujo de trabajo ODM con fábrica integrada consolida todos los pasos técnicos —desde el análisis de los requisitos de RF y la validación de prototipos hasta la producción en masa— eliminando así la fricción en la cadena de suministro.
Al consolidar estas interfaces mediante el soporte de ODM de fábrica, los ingenieros evalúan simultáneamente el enlace RF completo y el flujo de trabajo de producción. Colaborar con un fabricante experimentado como WORLDPEAK garantiza que cada ensamblaje coaxial RG316 incorpore dimensiones exactas de despojamiento, cobertura de apantallamiento trenzado, prensado automatizado y pruebas al 100 % con analizador de redes vectoriales (VNA) antes del envío.
Elaboración de una hoja de requisitos para RG316 coaxial verificable
La iteración rápida de productos depende de definir criterios de aceptación claros y verificables antes de fabricar las primeras muestras. Una solicitud personalizada bien estructurada para RG316 coaxial distingue claramente los límites eléctricos y mecánicos obligatorios de las preferencias de diseño flexibles.
Categorías principales de entradas para construcciones OEM personalizadas :
-
Límites de rendimiento eléctrico : Especifique la impedancia nominal (50 ohmios), la frecuencia operativa objetivo (por ejemplo, CC a 3 GHz o CC a 6 GHz), la pérdida de inserción máxima admisible (dB/m) y las expectativas de pérdida de retorno (VSWR) para el ensamblaje completo del cable coaxial RG.
-
Envoltura mecánica y de enrutamiento : Definir las tolerancias de longitud del ensamblaje terminado, los radios mínimos de curvatura dinámica y estática para el coaxial RG316, el espesor del recorte en el panel y la orientación del conector (salida recta frente a saliente en ángulo recto).
-
Exposición ambiental : Especificar los umbrales de temperatura de operación (-55 °C a +200 °C para el coaxial RG316 con cubierta de FEP), los niveles de vibración, la exposición a humedad y los requisitos de resistencia química o a radiación UV.
-
Control de Calidad y Trazabilidad : Documentar el tamaño del lote prototipo, los volúmenes previstos, la posición de la marcación o etiquetado, los requisitos del manguito termorretráctil y los criterios de inspección de entrada.
Comparación técnica: coaxial RG316 frente a otras familias de cables coaxiales miniatura alternativas
La selección del cable coaxial RG adecuado requiere comparar los materiales dieléctricos, la construcción del conductor, la cobertura de apantallamiento y la flexibilidad mecánica. La tabla siguiente describe cómo se compara el coaxial RG316 con otros cables RF flexibles miniatura comunes, según las directrices de soporte ODM de fábrica.
| Parámetro del cable | Rg316 coax | Rg174 coax | Cable coaxial RG178 | Coaxial RG142 |
| Conductor central | 7 × 0,102 mm de acero revestido de cobre plateado (SCCS) | 7 × 0,16 mm de cobre desnudo / acero revestido de cobre | 7x0,102 mm de acero revestido con cobre plateado | 0,95 mm de cobre plateado sólido |
| Material dieléctrico | PTFE sólido | PE sólido | PTFE sólido | PTFE sólido |
| Material de la cubierta externa | Propileno fluorado-etileno (FEP) | Cloruro de polivinilo (pvc) | Propileno fluorado-etileno (FEP) | Propileno fluorado-etileno (FEP) |
| Diámetro exterior del cable | 2,50 mm (0,098 in) | 2,80 mm (0,110 in) | 1,80 mm (0,071 in) | 4,95 mm (0,195 pulg.) |
| Impedancia nominal | 50 OHM | 50 OHM | 50 OHM | 50 OHM |
| Temperatura Máxima de Operación | +200 °C | +80 °C | +200 °C | +200 °C |
| Clasificación máxima de frecuencia | 3 GHz – 6 GHz | 1 GHz – 3 GHz | 3 GHz | 8 GHz – 12,4 GHz |
| Apantallamiento típico | Braza simple chapada en plata (≥95 %) | Braza simple de cobre desnudo (≥88 %) | Braza simple chapada en plata (≥95 %) | Braza doble chapada en plata (≥98 %) |
Aplicar el soporte de ODM de fábrica durante la selección inicial garantiza que elegir el coaxial RG316 en lugar del RG174 o el RG178 equilibra correctamente la resistencia térmica, la durabilidad física, las pérdidas por inserción y el costo de terminación para su carcasa específica.
Uso de muestras escalonadas para eliminar la incertidumbre de ingeniería
Un ciclo práctico de desarrollo de prototipos valida los supuestos técnicos en etapas distintas y controladas, en lugar de intentar resolver todas las variables en un solo lote. El uso del soporte de ODM de fábrica permite a los equipos de ingeniería estructurar las iteraciones de muestras en torno a riesgos técnicos aislados:
-
Etapa 1: Ajuste mecánico y holguras : Verificar la longitud del coaxial RG316, el radio de curvatura y la orientación de los conectores dentro de la carcasa.
-
Fase 2 – Integridad eléctrica y de señal : Medir la relación de onda estacionaria de voltaje (VSWR), la pérdida por inserción y la estabilidad de fase en las frecuencias objetivo mediante un analizador vectorial de redes (VNA) calibrado.
-
Fase 3 – Factibilidad de fabricación en línea piloto : Confirmar la repetibilidad del prensado automático, la retención de fuerza de tracción y la coherencia del control de calidad en los lotes piloto.
Al evaluar un prototipo personalizado de coaxial RG316, el socio ODM de fábrica documenta cada ajuste de diseño —por ejemplo, el cambio de un conector tipo soldadura a uno tipo prensado, o la aplicación de una funda termorretráctil adhesiva de doble pared—. Este proceso transparente garantiza que la muestra física del cable coaxial RG coincida exactamente con el plano técnico bajo control de revisiones.
Establecimiento de la preparación para producción y la verificación de calidad
Pasar de la evaluación de prototipos personalizados a la producción en volumen repetida requiere establecer estándares estrictos de control de calidad. El soporte ODM integral de fábrica integra la preparación automatizada de cables, el pelado de precisión, la microsoldadura y el engarzado, junto con pruebas rigurosas de calidad.
Protocolo estándar de verificación de fábrica para conjuntos RG316 :
-
Inspección dimensional : Medición mediante comparador óptico de las longitudes de pelado, la altura del engarzado del casquillo y la longitud total del conjunto.
-
Pruebas mecánicas de retención : Pruebas automatizadas de fuerza de tracción para verificar los límites de retención entre conector y cable (mínimo 60 N para interfaces de engarzado estándar de coaxial RG316).
-
Pruebas eléctricas con analizador de redes vectoriales (VNA) : Escaneo automatizado al 100 % para medir la pérdida de retorno (VSWR) y la pérdida de inserción en toda la banda operativa especificada.
-
Verificación de prueba de alto voltaje (Hi-Pot) y continuidad : Pruebas de ruptura por tensión y resistencia de aislamiento para garantizar la integridad dieléctrica bajo alta tensión.
Trabajar directamente con un fabricante establecido de RF como WORLDPEAK ofrece trazabilidad completa a nivel de lote, opciones de embalaje personalizadas y documentación estandarizada para cada lote de cable coaxial RG enviado.
Lista de verificación para fabricantes de equipos originales (OEM) antes de liberar la siguiente versión
Para garantizar una ejecución sin interrupciones durante su próximo pedido de ensamblaje de cable coaxial RG316, siga esta lista de verificación estructurada antes de enviar su paquete de planos:
-
Adjuntar planos bajo control de revisiones : Asegúrese de que el archivo CAD, el PDF en 2D y la lista de materiales (BOM) tengan letras de revisión idénticas.
-
Especificar interfaces exactas de conectores : Defina la serie exacta, el tipo (macho o hembra), la orientación (recta o en ángulo recto) y el recubrimiento de los contactos (oro o níquel).
-
Definir puntos de referencia para la longitud del cable : Indique si la longitud se mide de punta a punta de los conectores, entre planos de referencia externos o desde las caras del panel trasero.
-
Detallar las condiciones de prueba eléctrica : Enumere los límites de frecuencia objetivo, los umbrales máximos de VSWR y los presupuestos de pérdida aceptables.
-
Involucre tempranamente al soporte de ODM de fábrica : Aproveche los comentarios de ingeniería del proveedor para revisar la compatibilidad de las herramientas de engaste y la geometría del alivio de tensión antes de fijar la configuración piloto.
Al establecer un diálogo de ingeniería integrado en torno a sus requisitos de cable coaxial RG316, su equipo elimina ambigüedades del proveedor, acelera los ciclos de prototipado y desarrolla una solución robusta y escalable de cable coaxial RG lista para su lanzamiento en el mercado global.





