 EN

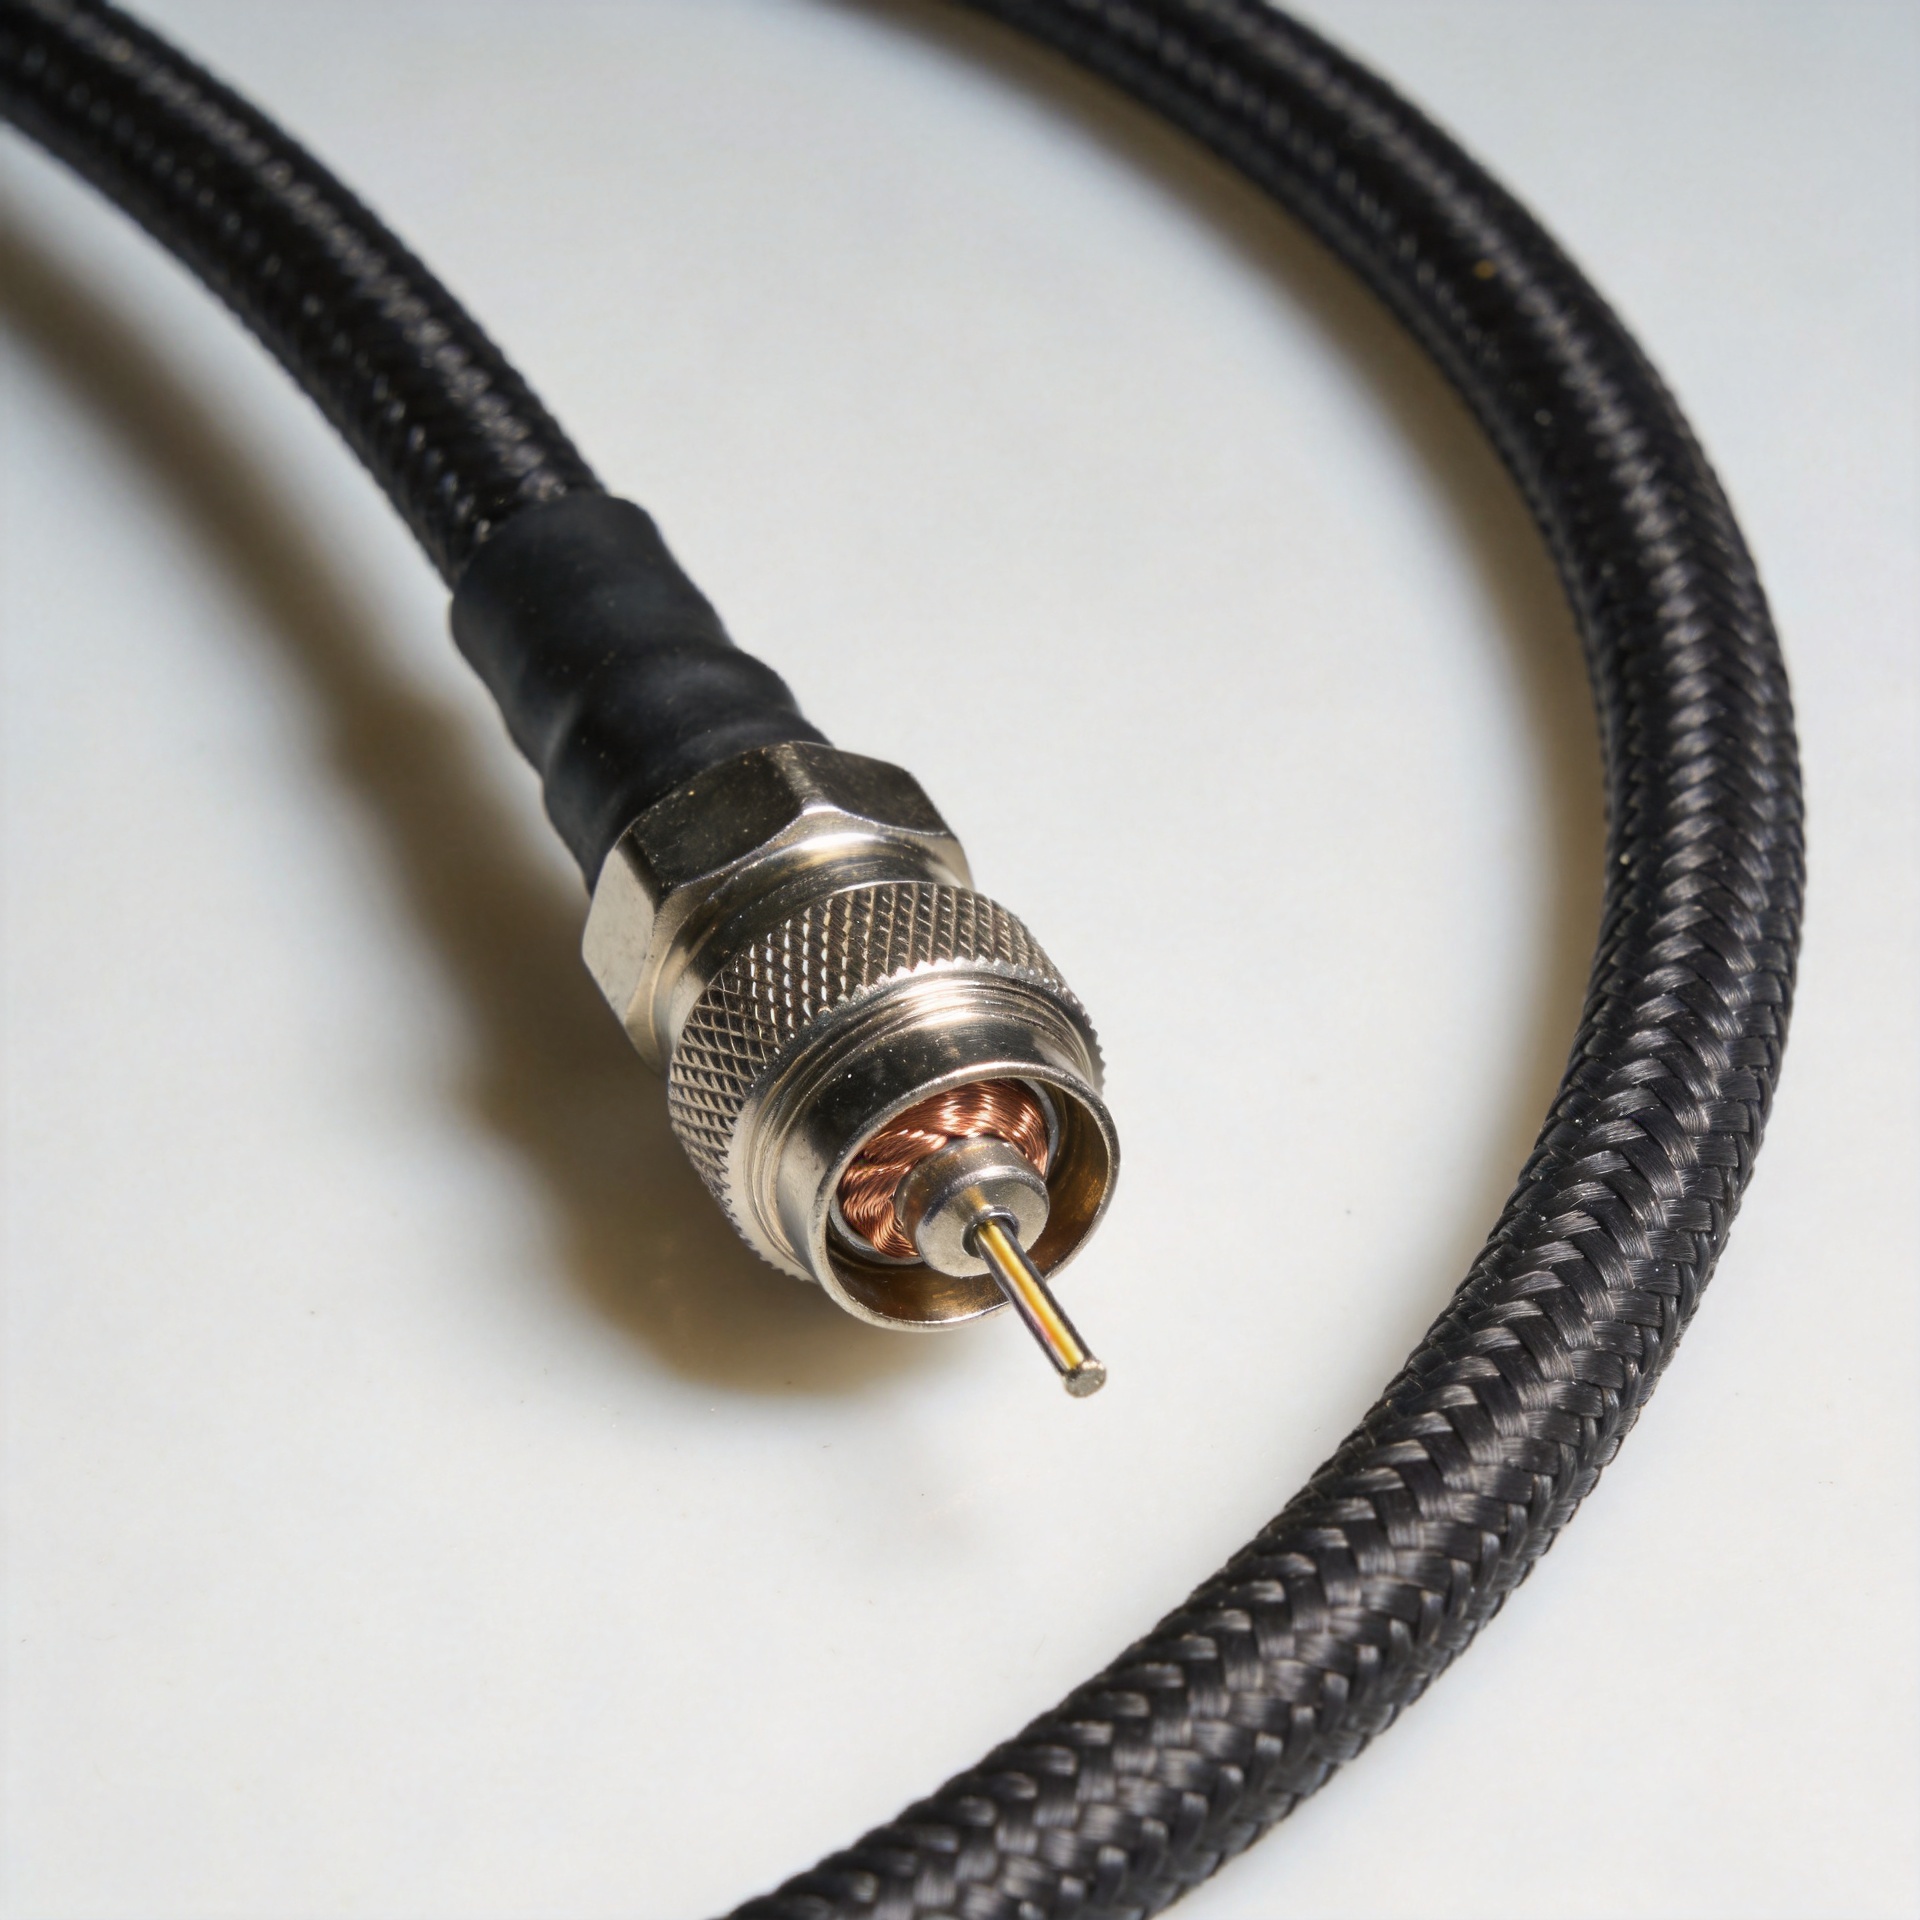
Wanneer een RF-ontwerpteam een compacte antenne, IoT-gateway, radiomodule of testopstelling van vroege benchtests naar proefproductie verplaatst, is het tijdig specificeren van de juiste RG316-coaxinterconnect cruciaal om kostbare technische herwerking te voorkomen. Te vaak wordt de RG-coaxkabelassemblage als een nagedachte zaak of een laat aankoopitem beschouwd. Deze gefragmenteerde aanpak leidt tot installatie-interferentie, onverwachte signaalverzwakking en onbetrouwbare signaalintegriteit. Door fabrieks-ODM-ondersteuning direct in de vroege ontwerpfase te integreren, worden kabelconstructie, connectoraansluiting, mechanische routing en kwaliteitscontrole vóór verzending naadloos samengevoegd in één ontwikkelingscyclus.
Een coaxiale assemblage van hoogwaardig rg316 levert een flexibele 50-ohm-transmissielink op binnen RF-behuizingen met hoge dichtheid en beperkte ruimte. Het vertrouwen uitsluitend op algemene cataloguspecificaties negeert echter hoe fysieke buigradii, aansluitingshoeken van connectoren, trekontlastingsbescherming en toleranties voor crimpbevestiging direct van invloed zijn op de prestaties in de praktijk. Door gebruik te maken van professionele fabrieks-ODM-ondersteuning kunnen inkoopmanagers en RF-engineers losse componenten omzetten in volledig traceerbare, revisie-gecontroleerde rg-coaxiale kabelassemblages die geoptimaliseerd zijn voor productie in grote volumes.
Waarom het verdelen van kabelbeslissingen over meerdere leveranciers de iteratie vertraagt
Een veelvoorkomende knelpunt in maatwerk-RF-ontwikkeling doet zich voor wanneer kopers bulk RG-coaxkabel kopen bij één leverancier, RF-connectoren bij een andere leverancier verkrijgen en de montage toewijzen aan een externe kabelboomwerkplaats. Deze verspreide toeleveringsketen veroorzaakt directe wrijving: elektrische verliesdoelen kunnen botsen met de pinmeetkunde van de connector, of de gekozen crimpferrule kan de trekkrachttest niet halen vanwege subtiele variaties in de jasdikte van de RG316-coax.
In een traditionele gefragmenteerde werkwijze opereren kabelleveranciers, connectorleveranciers en lokale kabelboomwerkplaatsen geïsoleerd van elkaar, wat vaak leidt tot montagefouten en herwerk. Een geïntegreerde fabriek-ODM-werkwijze consolideert alle technische stappen — van RF-eisanalyse en prototypevalidatie tot directe massaproductie — en elimineert daarmee wrijving in de toeleveringsketen.
Door het consolideren van deze interfaces via fabrieks-ODM-ondersteuning, beoordelen ingenieurs simultaan de volledige RF-koppeling en het productieproces. Door samen te werken met een ervaren fabrikant zoals WORLDPEAK wordt gegarandeerd dat elke RG316-coax-assembly exacte afschilfdimensies, omhulselafdekking met gevlochten afscherming, geautomatiseerde crimpverbindingen en 100% VNA-testen vóór verzending bevat.
Opstellen van een testbaar RG316-coax-eisenoverzicht
Snelle productiteratie is afhankelijk van het vooraf definiëren van duidelijke, testbare acceptatiecriteria voordat de eerste prototypes worden gebouwd. Een goed gestructureerd aangepast RG316-coax-verzoek onderscheidt duidelijk verplichte elektrische en mechanische grenswaarden van flexibele ontwerpvoorkeuren.
Kerninvoercategorieën voor aangepaste OEM-bouw :
-
Elektrische prestatiegrenzen : Specificeer de nominale impedantie (50 Ohm), de doelfrequentie (bijv. DC tot 3 GHz of DC tot 6 GHz), het maximaal toegestane inzetverlies (dB/m) en de verwachte terugreflectie (VSWR) voor de volledige RG-coaxiale kabelassembly.
-
Mechanische en ruimtelijke beperkingen : Definieer de toleranties voor de eindlengte van de assemblage, de minimale dynamische en statische buigradii voor RG316-coaxkabel, de plaatuitsnijdikte en de connectororiëntatie (rechte of haakse uitgang).
-
Milieu-exposure : Geef de bedrijfstemperatuurgrenzen aan (–55 °C tot +200 °C voor RG316-coaxkabel met FEP-mantel), trillingsniveaus, vochtbelasting en vereisten voor bestendigheid tegen chemicaliën of UV-straling.
-
Kwaliteitscontrole en traceerbaarheid : Documenteer de grootte van de prototypepartij, de prognosevolumes, de positie van merk- of etiketopdruk, de eisen voor krimpkousen en de criteria voor ontvangstinspectie.
Technische vergelijking: RG316-coaxkabel versus alternatieve miniatuur-RG-kabelfamilies
Het selecteren van de juiste RG-coaxkabel vereist een vergelijking van diëlektrische materialen, geleideropbouw, afschermdichtheid en mechanische buigzaamheid. De onderstaande tabel toont hoe RG316-coaxkabel zich verhoudt tot andere veelgebruikte miniatuurflexibele RF-kabels volgens de fabrieks-ODM-ondersteuningsrichtlijnen.
| Kabelparameter | Rg316 coax | Rg174 coax | RG178-coax | RG142-coaxkabel |
| Centrale geleider | 7 × 0,102 mm verzilverd koperomhulde staaldraad (SCCS) | 7 × 0,16 mm onbehandeld koper / koperomhulde staal | 7×0,102 mm verzilverd koperomhuld staal | 0,95 mm massief verzilverd koper |
| Dielktrisch materiaal | Massief PTFE | Vaste PE | Massief PTFE | Massief PTFE |
| Buitenkleding materiaal | Fluorogeen ethyleenpropyleen (FEP) | Polyvinylchloride (pvc) | Fluorogeen ethyleenpropyleen (FEP) | Fluorogeen ethyleenpropyleen (FEP) |
| Buitendiameter kabel | 2,50 mm (0,098 inch) | 2,80 mm (0,110 inch) | 1,80 mm (0,071 inch) | 4,95 mm (0,195 inch) |
| Nominaale impedantie | 50 ohm | 50 ohm | 50 ohm | 50 ohm |
| Max. bedrijfstemperatuur | +200 °C | +80 °C | +200 °C | +200 °C |
| Maximale frequentieclassificatie | 3 GHz – 6 GHz | 1 GHz – 3 GHz | 3 GHz | 8 GHz – 12,4 GHz |
| Typische afscherming | Enkele zilvergeplateerde vlecht (>=95%) | Enkele blote koperen vlecht (>=88%) | Enkele zilvergeplateerde vlecht (>=95%) | Dubbele zilvergeplateerde vlecht (>=98%) |
Het gebruik van fabrieks-ODM-ondersteuning tijdens de eerste selectie zorgt ervoor dat de keuze voor RG316-coax in plaats van RG174 of RG178 op de juiste manier een evenwicht biedt tussen temperatuurbestendigheid, fysieke duurzaamheid, inbrengverlies en aansluitkosten voor uw specifieke behuizing.
Gebruik van gefaseerde monsters om technische onzekerheid te elimineren
Een praktische prototypeontwikkelingscyclus valideert technische aannames in duidelijke, gecontroleerde fasen, in plaats van alle variabelen in één keer op te lossen. Door fabrieks-ODM-ondersteuning te gebruiken, kunnen engineeringteams monsteriteraties structureren rondom geïsoleerde technische risico’s:
-
Fase 1 – Mechanische pasvorm en speling : Controleer de lengte van de RG316-coaxkabel, de boogstraal en de aansluitoriëntatie binnen de behuizing.
-
Fase 2 – Elektrische en signaalintegriteit : Meet de VSWR, de inzetverliezen en de fasestabiliteit over de doelfrequenties met een gekalibreerde Vector Network Analyzer (VNA).
-
Fase 3 – Geschiktheid voor productie op pilotlijn : Bevestig de herhaalbaarheid van geautomatiseerd crimpen, de trekkrachthandhaving en de consistentie van kwaliteitscontrole over meerdere pilotproductielots.
Bij het beoordelen van een aangepast RG316-coax-prototype documenteert de fabrieks-ODM-partner elke ontwerpafwijking—zoals de overschakeling van een soldeerpennetje naar een crimpennetje of het aanbrengen van een dubbelwandige kleefbare warmtekrimpkous. Dit transparante proces garandeert dat de fysieke RG-coaxkabelmonster overeenkomt met de revisiegecontroleerde technische tekening.
Vaststellen van productieklaarheid en kwaliteitsverificatie
Overstappen van aangepaste prototype-evaluatie naar herhaalde volumeproductie vereist het vaststellen van strenge kwaliteitscontrolestandaarden. Volledige fabrieks-ODM-ondersteuning integreert geautomatiseerde kabelvoorbereiding, precisie-afscherming, micro-solderen en crimping, in combinatie met strenge kwaliteitstests.
Standaard protocol voor fabrieksverificatie van RG316-assemblages :
-
Dimensionele inspectie : Meting met optische comparator van afschermingslengtes, kraagcrimp-hoogte en totale assemblagelengte.
-
Mechanische retentietest : Geautomatiseerde trekkrachtest om de retentiegrenzen van de connector-op-kabelverbinding te verifiëren (minimaal 60 N voor standaard RG316-coax-crimpinterfaces).
-
Elektrische VNA-test : 100% geautomatiseerde sweep-test voor terugwerpsverlies (VSWR) en invoegverlies over het gespecificeerde werkband.
-
Hoogspanningstest en continuïteitsverificatie : Spanningsdoorbraak- en isolatieweerstandstest om de diëlektrische integriteit onder hoge spanning te garanderen.
Werken rechtstreeks met een gevestigde RF-fabrikant zoals WORLDPEAK biedt volledige traceerbaarheid op partijniveau, aangepaste verpakkingsmogelijkheden en gestandaardiseerde documentatie voor elke verzonden RG-coaxkabelpartij.
OEM-controlelijst vóór vrijgave van de volgende bouwfase
Om naadloze uitvoering te garanderen bij uw volgende RG316-coaxmontagebestelling, volgt u deze gestructureerde controlelijst voordat u uw tekeningspakket indient:
-
Voeg revisiegecontroleerde tekeningen toe : Zorg ervoor dat het CAD-bestand, de 2D-PDF en de stuklijst (BOM) identieke revisieletters bevatten.
-
Geef exacte connectorinterfaces op : Geef exact de serie, het geslacht, de uitlijning (rechthoekig of rechte hoek) en de contactplating (goud of nikkel) aan.
-
Definieer referentiepunten voor kabel lengte : Geef aan of de lengte wordt gemeten van uiteinde tot uiteinde van de connectoren, tussen externe referentievliezen of vanaf de achterpaneelvlakken.
-
Geef elektrische testvoorwaarden in detail : Geef de doelfrequentiegrenzen, maximale VSWR-drempels en aanvaardbare verliesbegrotingen op.
-
Betrek vroegtijdig de fabrieks-ODM-ondersteuning : Gebruik de technische feedback van de leverancier om de compatibiliteit van de krimpgereedschappen en de geometrie van de trekbeveiliging te beoordelen voordat de proefconfiguratie wordt vastgelegd.
Door een geïntegreerde technische dialoog over uw RG316-coax-eisen op te zetten, elimineert uw team onduidelijkheden bij leveranciers, versnelt prototypingcycli en bouwt een robuuste, schaalbare RG-coaxkabeloplossing die klaar is voor wereldwijde marktintroductie.





