 EN

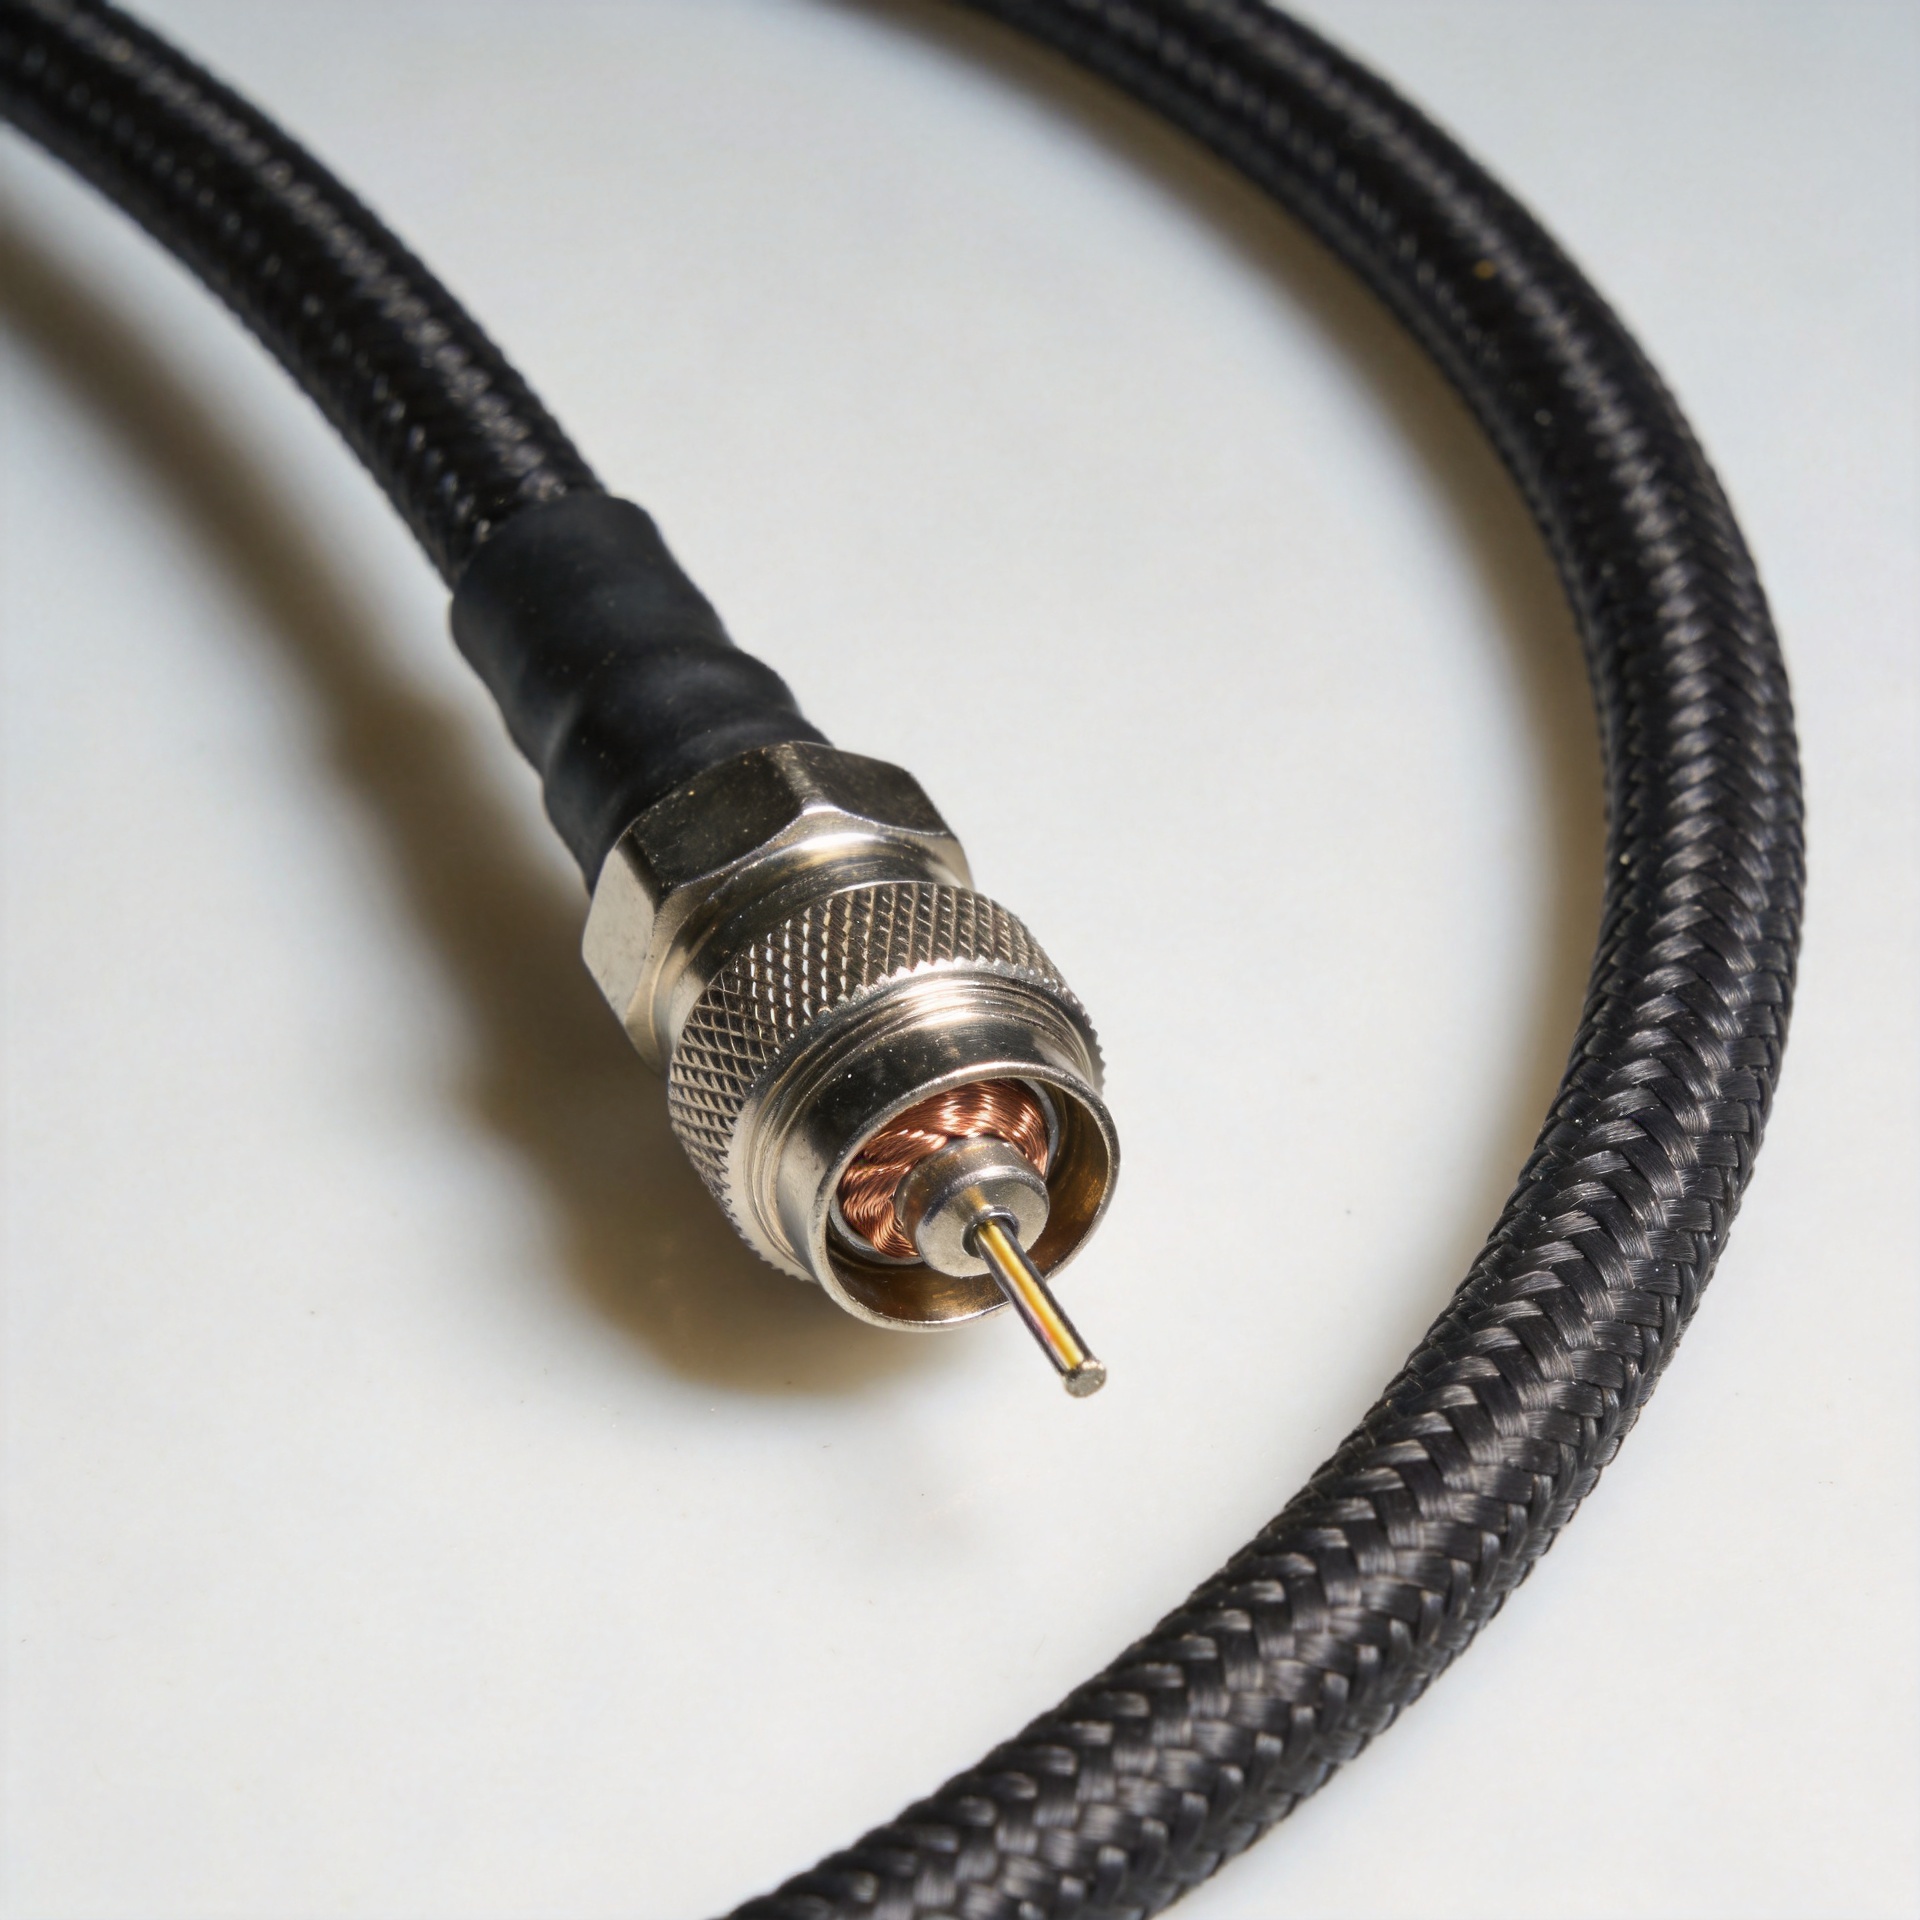
Quando un team di progettazione RF sposta un’antenna compatta, un gateway IoT, un modulo radio o una fixture di prova dalle prime prove su banco verso i primi lotti pilota, specificare tempestivamente il giusto interconnessione coassiale RG316 è fondamentale per evitare costose rielaborazioni ingegneristiche. Troppo spesso, l’assemblaggio del cavo coassiale RG viene considerato un dettaglio secondario o un articolo da acquistare in fase avanzata. Questo approccio frammentato causa interferenze durante l’installazione, attenuazione del segnale imprevista e integrità del segnale non affidabile. Integrare il supporto ODM in fabbrica già nella fase iniziale di progettazione allinea la costruzione del cavo, l’accoppiamento dei connettori, il routing meccanico e la verifica della qualità pre-spedizione in un flusso di sviluppo continuo e integrato.
Un’assemblaggio coassiale RG316 ad alte prestazioni fornisce un collegamento di trasmissione flessibile da 50 ohm all’interno di involucri RF ad alta densità e con vincoli spaziali. Tuttavia, fare affidamento esclusivamente sulle specifiche generiche del catalogo trascura l’impatto diretto che i raggi fisici di curvatura, gli angoli di uscita dei connettori, i dispositivi di protezione da sollecitazione meccanica (strain relief boots) e le tolleranze di ritenzione della crimpatura hanno sulle prestazioni reali. Sfruttando il supporto professionale ODM in fabbrica, i responsabili degli acquisti e gli ingegneri RF possono trasformare componenti scollegati in assemblaggi completi di cavi coassiali RG, pienamente tracciabili e controllati per revisione, ottimizzati per la produzione su larga scala.
Perché suddividere le decisioni sui cavi tra diversi fornitori rallenta il processo di iterazione
Un collo di bottiglia comune nello sviluppo personalizzato di componenti RF si verifica quando gli acquirenti acquistano cavi coassiali RG in grossa quantità da un fornitore, ottengono i connettori RF da un altro fornitore e affidano l’assemblaggio a un laboratorio esterno specializzato in cablaggi. Questa catena di approvvigionamento frammentata genera immediatamente attrito: gli obiettivi di perdita elettrica potrebbero entrare in conflitto con la geometria dei pin del connettore, oppure il manicotto per crimpatura scelto potrebbe non superare i test di forza di estrazione a causa di lievi variazioni nello spessore della guaina del cavo coassiale RG316.
In un flusso di lavoro tradizionale frammentato, i fornitori di cavi, i fornitori di connettori e i laboratori locali per cablaggi operano in isolamento, causando frequenti errori di assemblaggio e interventi di ritocco. Un flusso di lavoro ODM integrato in fabbrica unifica tutti i passaggi tecnici — dall’analisi dei requisiti RF alla validazione del prototipo, fino alla produzione su larga scala — eliminando ogni attrito nella catena di approvvigionamento.
Consolidando queste interfacce tramite il supporto ODM in fabbrica, gli ingegneri valutano contemporaneamente l'intero collegamento RF e il flusso di lavoro produttivo. Collaborare con un produttore esperto come WORLDPEAK garantisce che ogni cavo coassiale RG316 integri dimensioni esatte di spelatura, copertura dello schermo a treccia, crimpatura automatizzata e test al 100% con analizzatore di rete vettoriale (VNA) prima della spedizione.
Redazione di un foglio requisiti testabile per cavo coassiale RG316
L’iterazione rapida del prodotto dipende dalla definizione di criteri di accettazione chiari e verificabili prima della realizzazione dei primi campioni. Un modulo di richiesta personalizzato per cavo coassiale RG316 ben strutturato distingue in modo netto i limiti elettrici e meccanici obbligatori dalle preferenze progettuali flessibili.
Categorie principali di input per costruzioni OEM personalizzate :
-
Limiti di prestazione elettrica : Specificare l’impedenza nominale (50 Ohm), la frequenza operativa target (ad es. da CC a 3 GHz o da CC a 6 GHz), la massima perdita d’inserzione ammissibile (dB/m) e le aspettative di perdita di ritorno (VSWR) per l’intero cavo coassiale RG.
-
Involucro meccanico e di routing : Definire le tolleranze sulla lunghezza dell’assemblaggio finito, i raggi di curvatura dinamici e statici minimi per il cavo coassiale RG316, lo spessore del foro di taglio sul pannello e l’orientamento del connettore (uscita dritta o ad angolo retto).
-
Esposizione ambientale : Specificare le soglie di temperatura operativa (da -55 °C a +200 °C per il cavo coassiale RG316 con guaina in FEP), i livelli di vibrazione, l’esposizione all’umidità e i requisiti di resistenza chimica o ai raggi UV.
-
Controllo qualità e tracciabilità : Documentare la quantità del lotto prototipale, i volumi previsti, la posizione della marcatura o dell’etichettatura, i requisiti per il manicotto termoretraibile e i criteri per l’ispezione in ingresso.
Confronto tecnico: cavo coassiale RG316 rispetto ad altre famiglie di cavi coassiali miniaturizzati
La scelta del cavo coassiale RG appropriato richiede il confronto tra i materiali dielettrici, la struttura del conduttore, la copertura dello schermo e la flessibilità meccanica. La tabella seguente illustra come il cavo coassiale RG316 si confronta con altri comuni cavi RF flessibili miniaturizzati, secondo le linee guida di supporto ODM in fabbrica.
| Parametro del cavo | Rg316 coax | Rg174 coax | Cavo coassiale RG178 | Cavo coassiale RG142 |
| Conduttore centrale | 7×0,102 mm in acciaio rivestito di rame placcato in argento (SCCS) | 7×0,16 mm in rame nudo / acciaio rivestito di rame | 7×0,102 mm in acciaio rivestito di rame argentato | 0,95 mm in rame massiccio argentato |
| Materiale dielettrico | PTFE solido | PE Solido | PTFE solido | PTFE solido |
| Materiale della giacca esterna | Propilene fluorurato-etilenico (FEP) | Polivinilcloruro (pvc) | Propilene fluorurato-etilenico (FEP) | Propilene fluorurato-etilenico (FEP) |
| Diametro esterno del cavo | 2,50 mm (0,098 pollici) | 2,80 mm (0,110 pollici) | 1,80 mm (0,071 pollici) | 4,95 mm (0,195 pollici) |
| Impedenza nominale | 50 OHM | 50 OHM | 50 OHM | 50 OHM |
| Temperatura Massima di Funzionamento | +200 °C | +80 °C | +200 °C | +200 °C |
| Valutazione della frequenza massima | 3 GHz – 6 GHz | 1 GHz – 3 GHz | 3 GHz | 8 GHz – 12,4 GHz |
| Schermatura tipica | Intreccio singolo placcato in argento (≥95%) | Intreccio singolo in rame nudo (≥88%) | Intreccio singolo placcato in argento (≥95%) | Intreccio doppio placcato in argento (≥98%) |
L’impiego del supporto ODM fornito in fabbrica durante la fase iniziale di selezione garantisce che la scelta del cavo coassiale RG316 rispetto a RG174 o RG178 bilanci correttamente resistenza termica, robustezza fisica, perdita d’inserzione e costo di terminazione per il tuo specifico alloggiamento.
Utilizzo di campioni progressivi per eliminare l’incertezza ingegneristica
Un ciclo pratico di sviluppo del prototipo convalida le ipotesi tecniche in fasi distinte e controllate, anziché tentare di risolvere tutte le variabili in un’unica fase. L’utilizzo del supporto ODM fornito in fabbrica consente ai team ingegneristici di strutturare le iterazioni dei campioni attorno a rischi tecnici isolati:
-
Fase 1 – Adattamento meccanico e tolleranze di spazio libero : Verificare la lunghezza del cavo coassiale RG316, il raggio di curvatura e l’orientamento dei connettori all’interno dell’involucro.
-
Fase 2 – Integrità elettrica e del segnale : Misurare il rapporto di onda stazionaria (VSWR), la perdita d’inserzione e la stabilità di fase su tutta la gamma di frequenze target mediante un analizzatore di rete vettoriale (VNA) tarato.
-
Fase 3 – Realizzabilità in linea pilota : Confermare la ripetibilità dell’operazione automatica di crimpatura, la tenuta della forza di estrazione e la coerenza del controllo qualità su tutti i lotti pilota.
Nella valutazione di un prototipo personalizzato di cavo coassiale RG316, il partner ODM produttivo documenta ogni modifica progettuale — ad esempio la sostituzione di un perno saldato con un perno a crimpatura, oppure l’applicazione di un manicotto termoretraibile adesivo a doppia parete. Questo processo trasparente garantisce che il campione fisico del cavo coassiale RG corrisponda esattamente al disegno tecnico soggetto a controllo delle revisioni.
Definizione della prontezza alla produzione e della verifica della qualità
Passare dalla valutazione di prototipi personalizzati alla produzione ripetuta in volumi elevati richiede l'istituzione di rigorosi standard di controllo qualità. Il supporto ODM completo in fabbrica integra la preparazione automatizzata dei cavi, lo scorrimento di precisione, la micro-saldatura e la crimpatura, accompagnati da test di qualità rigorosi.
Protocollo standard di verifica in fabbrica per gli assemblaggi RG316 :
-
Ispezione dimensionale : Misurazione con comparatore ottico delle lunghezze di scorrimento, dell'altezza della crimpatura del ferrule e della lunghezza totale dell'assemblaggio.
-
Test di ritenzione meccanica : Test automatizzato della forza di trazione per verificare i limiti di ritenzione tra connettore e cavo (minimo 60 N per le interfacce di crimpatura standard su cavo coassiale RG316).
-
Test elettrici con analizzatore di rete vettoriale (VNA) : Test di scansione automatizzato al 100% per la perdita di ritorno (VSWR) e la perdita d'inserzione sull'intera banda operativa specificata.
-
Verifica con prova dielettrica ad alta tensione (Hi-Pot) e di continuità : Test di rottura a tensione e di resistenza d'isolamento per garantire l'integrità dielettrica sotto alta tensione.
Lavorare direttamente con un produttore RF affermato come WORLDPEAK garantisce la tracciabilità completa a livello di lotto, opzioni di imballaggio personalizzate e documentazione standardizzata per ogni lotto di cavo coassiale RG spedito.
Checklist OEM prima del rilascio del prossimo build
Per garantire un'esecuzione senza interruzioni del vostro prossimo ordine di assemblaggio di cavi coassiali RG316, seguite questo checklist strutturato prima di inviare il vostro pacchetto di disegni:
-
Allegare i disegni soggetti a controllo delle revisioni : Assicurarsi che il file CAD, il PDF 2D e la lista materiali (BOM) riportino identiche lettere di revisione.
-
Specificare esattamente le interfacce dei connettori : Definire esattamente la serie, il tipo (maschio o femmina), l'orientamento (dritto o ad angolo retto) e la placcatura dei contatti (oro o nichel).
-
Definire i punti di riferimento per la lunghezza del cavo : Indicare se la lunghezza è misurata da punta a punta dei connettori, tra piani di riferimento esterni o tra le facce del pannello posteriore.
-
Dettagliare le condizioni dei test elettrici : Elencare i limiti di frequenza target, i valori massimi di VSWR e i budget di perdita accettabili.
-
Coinvolgere tempestivamente il supporto ODM della fabbrica : Sfruttare i feedback ingegneristici del fornitore per esaminare la compatibilità degli attrezzi per la crimpatura e la geometria del fissaggio anti-sforzo prima di definire la configurazione pilota.
Stabilendo un dialogo ingegneristico integrato intorno alle proprie esigenze di cavo coassiale RG316, il proprio team elimina ogni ambiguità da parte dei fornitori, accelera i cicli di prototipazione e sviluppa una soluzione robusta e scalabile di cavo coassiale RG pronta per il lancio sui mercati globali.





