 EN

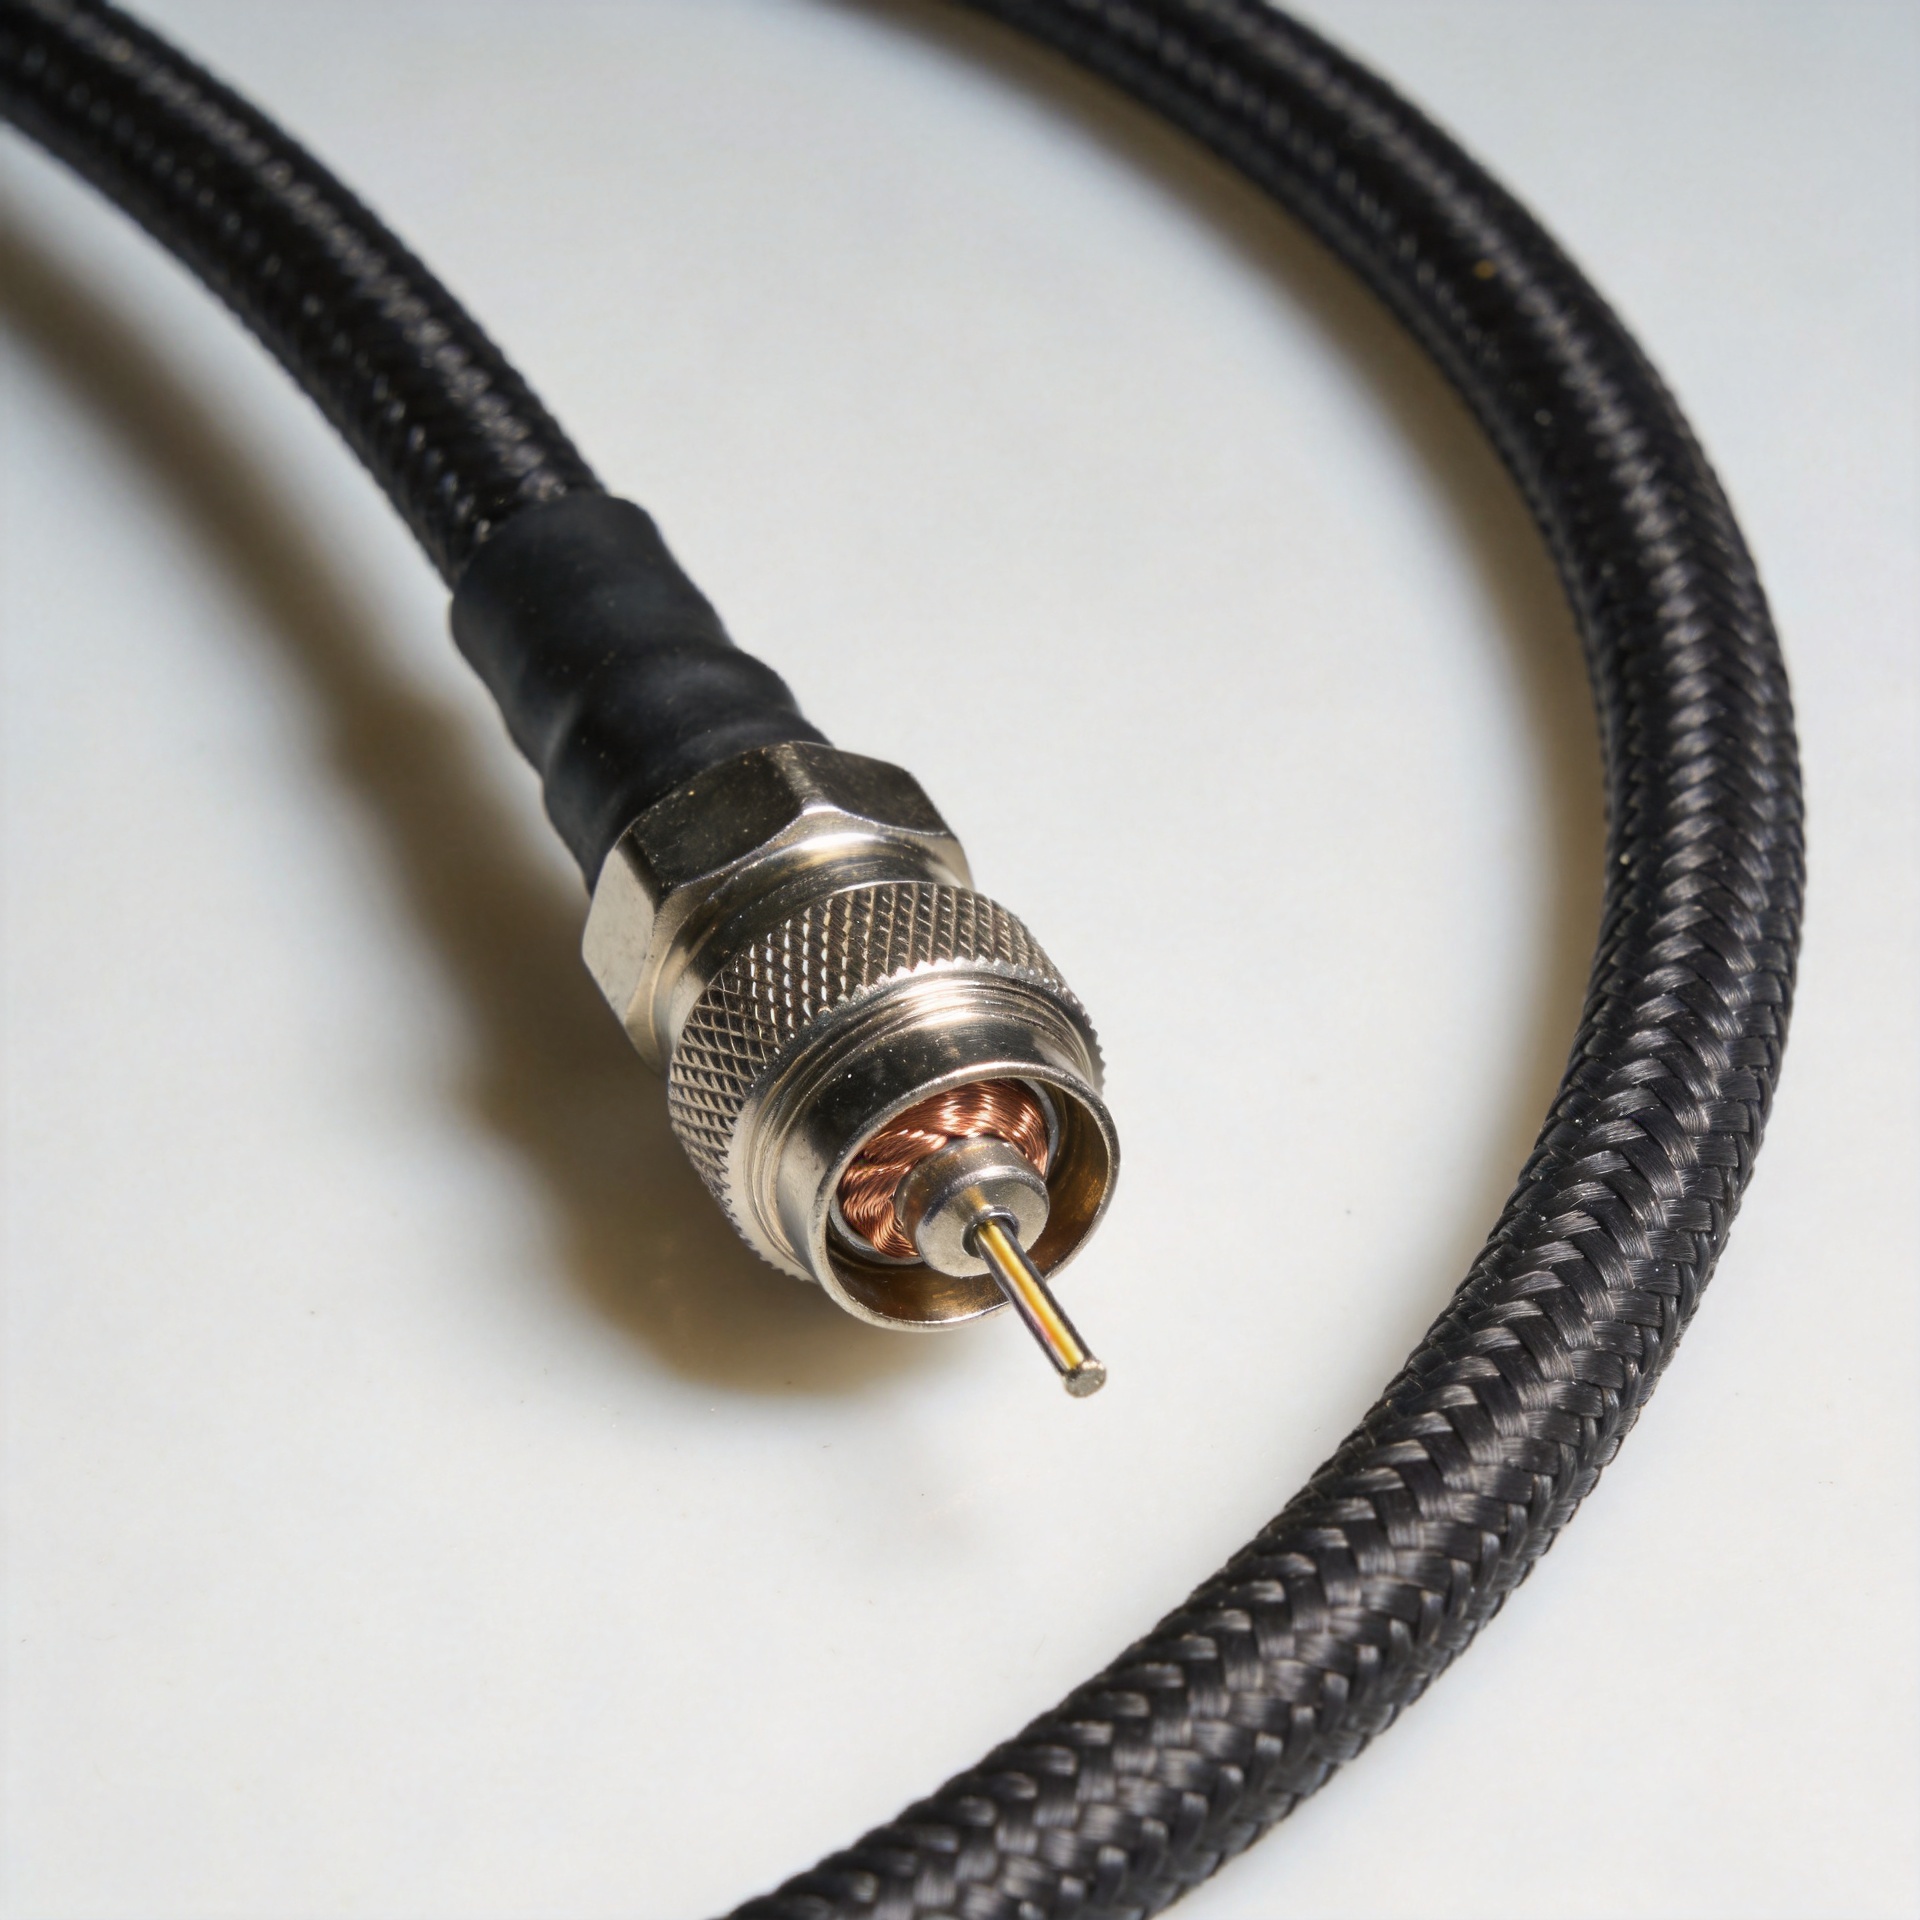
هنگامی که تیم طراحی فرکانس رادیویی یک آنتن فشرده، دروازه اینترنت اشیا، ماژول رادیویی یا دستگاه آزمایشی را از مرحلهی اولیهی آزمایش روی میز به سمت تولید نمونهی اولیه منتقل میکند، تعیین بهموقع مجموعهی اتصالدهندهی مناسب آرجی۳۱۶ حیاتی است تا از انجام مجدد هزینهبر طراحی جلوگیری شود. اغلب اوقات، مجموعهی کابل هممحور آرجی بهعنوان یک عنصر غیراصلی یا یک قطعهی خریداریشده در مرحلهی پایانی در نظر گرفته میشود. این رویکرد پراکنده منجر به تداخل در نصب، تضعیف غیرمنتظرهی سیگنال و ناپایداری در صحت سیگنال میشود. ادغام پشتیبانی از تولید طرف سوم در کارخانه در مرحلهی اولیهی طراحی، ساخت کابل، اتصال کانکتورها، مسیریابی مکانیکی و تأیید کیفیت قبل از ارسال را در یک چرخهی توسعهی یکپارچه هماهنگ میکند.
یک مجموعهٔ هماهنگشدهٔ rg316 با عملکرد بالا، ارتباط انتقال ۵۰ اهمی انعطافپذیر را در محیطهای فشردهٔ رادیویی با محدودیت فضایی فراهم میکند. با این حال، اتکا صرفاً به مشخصات کلی موجود در فهرستها، تأثیر شعاع خمش فیزیکی، زوایای خروجی اتصالدهنده، بوتهای کاهش تنش و تحملهای نگهداری قلعکشی را نادیده میگیرد که همگی بهطور مستقیم بر عملکرد در شرایط واقعی تأثیر میگذارند. با بهرهگیری از پشتیبانی حرفهای تولید تحت سفارش (ODM) در کارخانه، مدیران تأمین و مهندسان RF میتوانند اجزای پراکنده را به مجموعههای کابلی هماهنگشدهٔ کاملاً ردیابیپذیر و کنترلشده از نظر نسخهبندی تبدیل کنند که برای تولید انبوه بهینهسازی شدهاند.
چرا تقسیم تصمیمات مربوط به کابل بین تأمینکنندگان مختلف، چرخهٔ تکرار را کند میکند
یک مانع رایج در توسعه سفارشی فرکانس رادیویی زمانی رخ میدهد که خریداران کابل هممحور rg را بهصورت عمده از یک تأمینکننده تهیه کنند، اتصالدهندههای فرکانس رادیویی را از تأمینکنندهای دیگر تأمین نمایند و مونتاژ را به یک کارگاه بیرونی برای ساخت هارنس محول کنند. این زنجیره تأمین پراکنده، اصطکاک فوری ایجاد میکند: اهداف تعیینشده برای تلفات الکتریکی ممکن است با هندسه پین اتصالدهندهها در تضاد باشند یا حلقه قلابی انتخابشده برای فرآیند crimp به دلیل تغییرات ظریف در ضخامت روکش کابل هممحور rg316 در آزمون نیروی کشش شکست بخورد.
در یک گردش کار سنتی و پراکنده، تأمینکنندگان کابل، تأمینکنندگان اتصالدهنده و کارگاههای محلی ساخت هارنس بهصورت جداگانه و بدون هماهنگی عمل میکنند که منجر به شکستهای متعدد در مونتاژ و نیاز به انجام مجدد کار میشود. گردش کار ODM مبتنی بر کارخانه یکپارچه، تمام مراحل فنی — از تحلیل نیازهای فرکانس رادیویی و اعتبارسنجی نمونه اولیه تا تولید انبوه — را در یک سیستم واحد ادغام میکند و اصطکاک زنجیره تأمین را از بین میبرد.
با ادغام این رابطها از طریق پشتیبانی کارخانهای از نوع ODM، مهندسان همزمان کل اتصال RF و گردش کار تولید را ارزیابی میکنند. همکاری با یک سازندهٔ با تجربه مانند WORLDPEAK تضمین میکند که هر مجموعهٔ RG316 کواکسیال دقیقاً شامل ابعاد مشخصشدهٔ پوستهکندن، پوشش محافظ نساجی (braid shielding)، فشردن خودکار (crimping) و آزمون کامل با دستگاه VNA قبل از ارسال میشود.
تدوین برگهٔ الزامات قابل آزمون برای کابل RG316
تکرار سریع محصولات به تعریف معیارهای پذیرش روشن و قابل آزمون، پیش از ساخت نمونههای اولیه، وابسته است. یک درخواست سفارشی RG316 کواکسیال بهخوبی ساختاریافته، محدودیتهای الکتریکی و مکانیکی اجباری را بهوضوح از ترجیحات طراحی انعطافپذیر جدا میکند.
دستهبندیهای اصلی ورودی برای ساخت سفارشی OEM :
-
محدودیتهای عملکرد الکتریکی — مشخص کردن امپدانس اسمی (۵۰ اهم)، بسامد کاری هدف (برای مثال: از DC تا ۳ گیگاهرتز یا از DC تا ۶ گیگاهرتز)، بیشترین تلفات ورودی مجاز (دسیبل بر متر) و انتظارات از تلفات بازتاب (VSWR) برای کل مجموعهٔ کابل کواکسیال RG.
-
پوشش مکانیکی و مسیریابی : تعریف دقتهای طول مونتاژ نهایی، شعاع خمش پویا و استاتیک حداقل، ضخامت برش روی صفحهی نصب، و جهت اتصالدهنده (خروج مستقیم در مقابل خروج زاویهدار).
-
قرار گرفتن در معرض محیط زیست : تشریح آستانههای دمای کارکرد (از ۵۵- درجه سانتیگراد تا ۲۰۰+ درجه سانتیگراد برای کابل rg316 با روکش FEP)، سطوح ارتعاش، قرارگیری در معرض رطوبت، و الزامات مقاومت در برابر مواد شیمیایی یا اشعهی فرابنفش.
-
کنترل کیفیت و ردیابی : ثبت حجم نمونهسازی اولیه، پیشبینی حجمهای تولیدی، محل علامتگذاری یا برچسبزنی، الزامات بوت انقباضپذیر حرارتی، و معیارهای بازرسی ورودی.
مقایسهی فنی: کابل rg316 هممحور در مقابل خانوادههای جایگزین کابلهای ریز هممحور
انتخاب کابل مناسب rg هممحور نیازمند مقایسهی مواد دیالکتریک، ساختار هادی، درصد پوشش محافظتی (شیلدینگ)، و انعطافپذیری مکانیکی است. جدول زیر مقایسهی rg316 هممحور را با سایر کابلهای ریز انعطافپذیر RF رایج، در چارچوب دستورالعملهای پشتیبانی ODM کارخانهای، ارائه میکند.
| پارامتر کابل | کابل هممحور RG316 | کابل هممحور RG174 | کابل rg178 هممحور | کابل rg142 هممحور |
| مدير مرکزي | هفت رشته سیم به قطر ۱۰۲/۰ میلیمتر با روکش نقرهای بر مس پوشیدهشده با فولاد (SCCS) | هفت رشته سیم به قطر ۱۶/۰ میلیمتر از مس خالص یا مس پوشیدهشده با فولاد | مسی سربپوشیدهشدهٔ ۷ در ۰٫۱۰۲ میلیمتری فولادی | مس سربپوشیدهشدهٔ تکتار ۰٫۹۵ میلیمتری |
| ماده دیالکتریک | پلیتترافلورواتیلن جامد | PE جامد | پلیتترافلورواتیلن جامد | پلیتترافلورواتیلن جامد |
| مواد جکت خارجی | فلوئورینهشدهٔ اتیلن پروپیلن (FEP) | پلیوینیل کلراید (PVC) | فلوئورینهشدهٔ اتیلن پروپیلن (FEP) | فلوئورینهشدهٔ اتیلن پروپیلن (FEP) |
| قطر خارجی کابل | ۲٫۵۰ میلیمتر (۰٫۰۹۸ اینچ) | ۲٫۸۰ میلیمتر (۰٫۱۱۰ اینچ) | ۱٫۸۰ میلیمتر (۰٫۰۷۱ اینچ) | ۴٫۹۵ میلیمتر (۰٫۱۹۵ اینچ) |
| ممانعت اعمالی | 50 اوم | 50 اوم | 50 اوم | 50 اوم |
| حداکثر دمای کارکرد | +۲۰۰ درجهٔ سانتیگراد | +۸۰ درجهٔ سانتیگراد | +۲۰۰ درجهٔ سانتیگراد | +۲۰۰ درجهٔ سانتیگراد |
| بیشترین ردهٔ فرکانس | ۳ گیگاهرتز تا ۶ گیگاهرتز | ۱ گیگاهرتز تا ۳ گیگاهرتز | 3 گیگاهرتز | ۸ گیگاهرتز تا ۱۲٫۴ گیگاهرتز |
| محافظت معمولی | بُرَدِ نقرهپوشیدهٔ تکلایه (≥۹۵٪) | بُرَدِ مسِ برهنۀ تکلایه (≥۸۸٪) | بُرَدِ نقرهپوشیدهٔ تکلایه (≥۹۵٪) | بُرَدِ نقرهپوشیدهٔ دولایه (≥۹۸٪) |
استفاده از پشتیبانی کارخانهای ODM در مرحلهٔ انتخاب اولیه، اطمینان حاصل میکند که انتخاب کابل هممحور RG316 به جای RG174 یا RG178، مقاومت در برابر دما، استحکام فیزیکی، تلفات ورودی و هزینهٔ اتصال را برای پوشش خاص شما بهدرستی متعادل میکند.
استفاده از نمونههای مرحلهای برای حذف عدم قطعیتهای مهندسی
چرخهٔ توسعهٔ عملی نمونههای اولیه، فرضیات فنی را در مراحل مشخص و کنترلشدهای اعتبارسنجی میکند، نه اینکه سعی کند تمام متغیرها را در یک دفعه حل کند. استفاده از پشتیبانی کارخانهای ODM به تیمهای مهندسی اجازه میدهد تکرارهای نمونه را حول ریسکهای فنی جداگانه سازماندهی کنند:
-
مرحلهٔ ۱ — انطباق مکانیکی و فضای خالی بررسی طول کابل هممحور RG316، شعاع خمیدگی و جهت اتصالدهنده درون پوشش محفظه
-
مرحلهٔ ۲ — صحت الکتریکی و سیگنالی اندازهگیری نسبت موج ایستا (VSWR)، تلفات درجی و پایداری فاز در بازهٔ فرکانسی هدف با استفاده از آنالیزور شبکهٔ برداری (VNA) با کالیبراسیون دقیق
-
مرحلهٔ ۳ — ساختپذیری در خط تولید آزمایشی تأیید تکرارپذیری خودکار فرآیند قلابزنی (crimp)، حفظ نیروی کششی و یکنواختی کنترل کیفیت در سریهای تولید آزمایشی
هنگام ارزیابی نمونهٔ اولیهٔ سفارشی کابل هممحور RG316، شریک ODM کارخانه تمامی تغییرات طراحی را مستند میکند — مانند جایگزینی پین لحیمشونده با پین قلابزنیشونده یا بهکارگیری روکش انقباضپذیر حرارتی با دیوارهٔ دوگانه و چسبدار. این فرآیند شفاف تضمین میکند که نمونهٔ فیزیکی کابل هممحور RG با نقشهٔ مهندسی کنترلشده از نظر ویرایشها مطابقت دارد.
آمادهسازی تولید و تأیید کیفیت
انتقال از ارزیابی نمونههای سفارشی به تولید انبوه تکراری، مستلزم ایجاد استانداردهای کنترل کیفیت دقیق است. پشتیبانی ODM کارخانهای تمامعیار، آمادهسازی خودکار کابلها، برداشتن دقیق عایق، لحیمکاری ریز، و فشردن را با آزمونهای سختگیرانه کیفیت ترکیب میکند.
پروتکل تأیید استاندارد کارخانه برای مجموعههای RG316 :
-
بازرسی ابعادی : اندازهگیری طول برداشتهشده عایق، ارتفاع فشردن فرول و طول کل مجموعه با مقایسهگر نوری.
-
آزمون مقاومت مکانیکی : آزمون خودکار نیروی کششی برای تأیید حداقل مقاومت اتصال کانکتور به کابل (حداقل ۶۰ نیوتن برای رابطهای فشردهشده استاندارد RG316).
-
آزمون الکتریکی با دستگاه VNA : آزمون ا barr-bar خودکار ۱۰۰ درصدی برای تلفات بازتابی (VSWR) و تلفات درجی در محدوده فرکانسی مشخصشده.
-
تأیید تست Hi-Pot و پیوستگی : آزمون شکست ولتاژ و مقاومت عایقی برای تضمین صحت دیالکتریک تحت پتانسیل بالا.
کار مستقیم با یک تولیدکنندهٔ رادیو فرکانسی (RF) معتبر مانند WORLDPEAK، امکان پیگیری کامل سفارشها در سطح لات، گزینههای بستهبندی سفارشی و اسناد استاندارد را برای هر لات کابل کواکسیال rg ارسالشده فراهم میکند.
فهرست بازرسی سازندهٔ اصلی (OEM) پیش از انتشار نسخهٔ بعدی
برای اطمینان از اجرای بیدرز در سفارش بعدی شما از مجموعههای کابل کواکسیال rg316، پیش از ارسال بستهٔ نقشهها، این فهرست ساختارمند را دنبال کنید:
-
پیوست کردن نقشههای کنترلشده از نظر ویرایش : مطمئن شوید که فایل CAD، PDF دو بعدی و فهرست قطعات (BOM) همگی حروف ویرایش یکسانی داشته باشند.
-
مشخص کردن دقیق رابطهای اتصالدهنده : سری دقیق، جنس (مرد یا زن)، جهتگیری (مستقیم یا زاویهدار) و پوشش تماسدهنده (طلایی یا نیکلی) را تعیین کنید.
-
تعریف نقاط مرجع طول کابل : مشخص کنید که آیا طول از نوک یک اتصالدهنده تا نوک دیگری اندازهگیری میشود، یا از صفحات مرجع خارجی، یا از سطوح جلویی پنل عقب.
-
جزئیات شرایط آزمون الکتریکی محدودیتهای فرکانس هدف، آستانههای حداکثری VSWR و بودجههای قابل قبول تلفات را فهرست کنید.
-
در اسرع وقت از پشتیبانی ODM کارخانه استفاده کنید از بازخورد مهندسی تأمینکننده برای بررسی سازگانی ابزار قلابزنی و هندسه تثبیت کششی پیش از نهاییسازی پیکربندی نمونه استفاده کنید.
با ایجاد گفتوگوی مهندسی یکپارچه درباره نیازهای کابل هممحور rg316 شما، تیم شما ابهام تأمینکننده را از بین میبرد، چرخههای نمونهسازی را تسریع میکند و راهحلی مقاوم و مقیاسپذیر برای کابل هممحور rg ایجاد میکند که آماده عرضه جهانی در بازار است.





