 EN

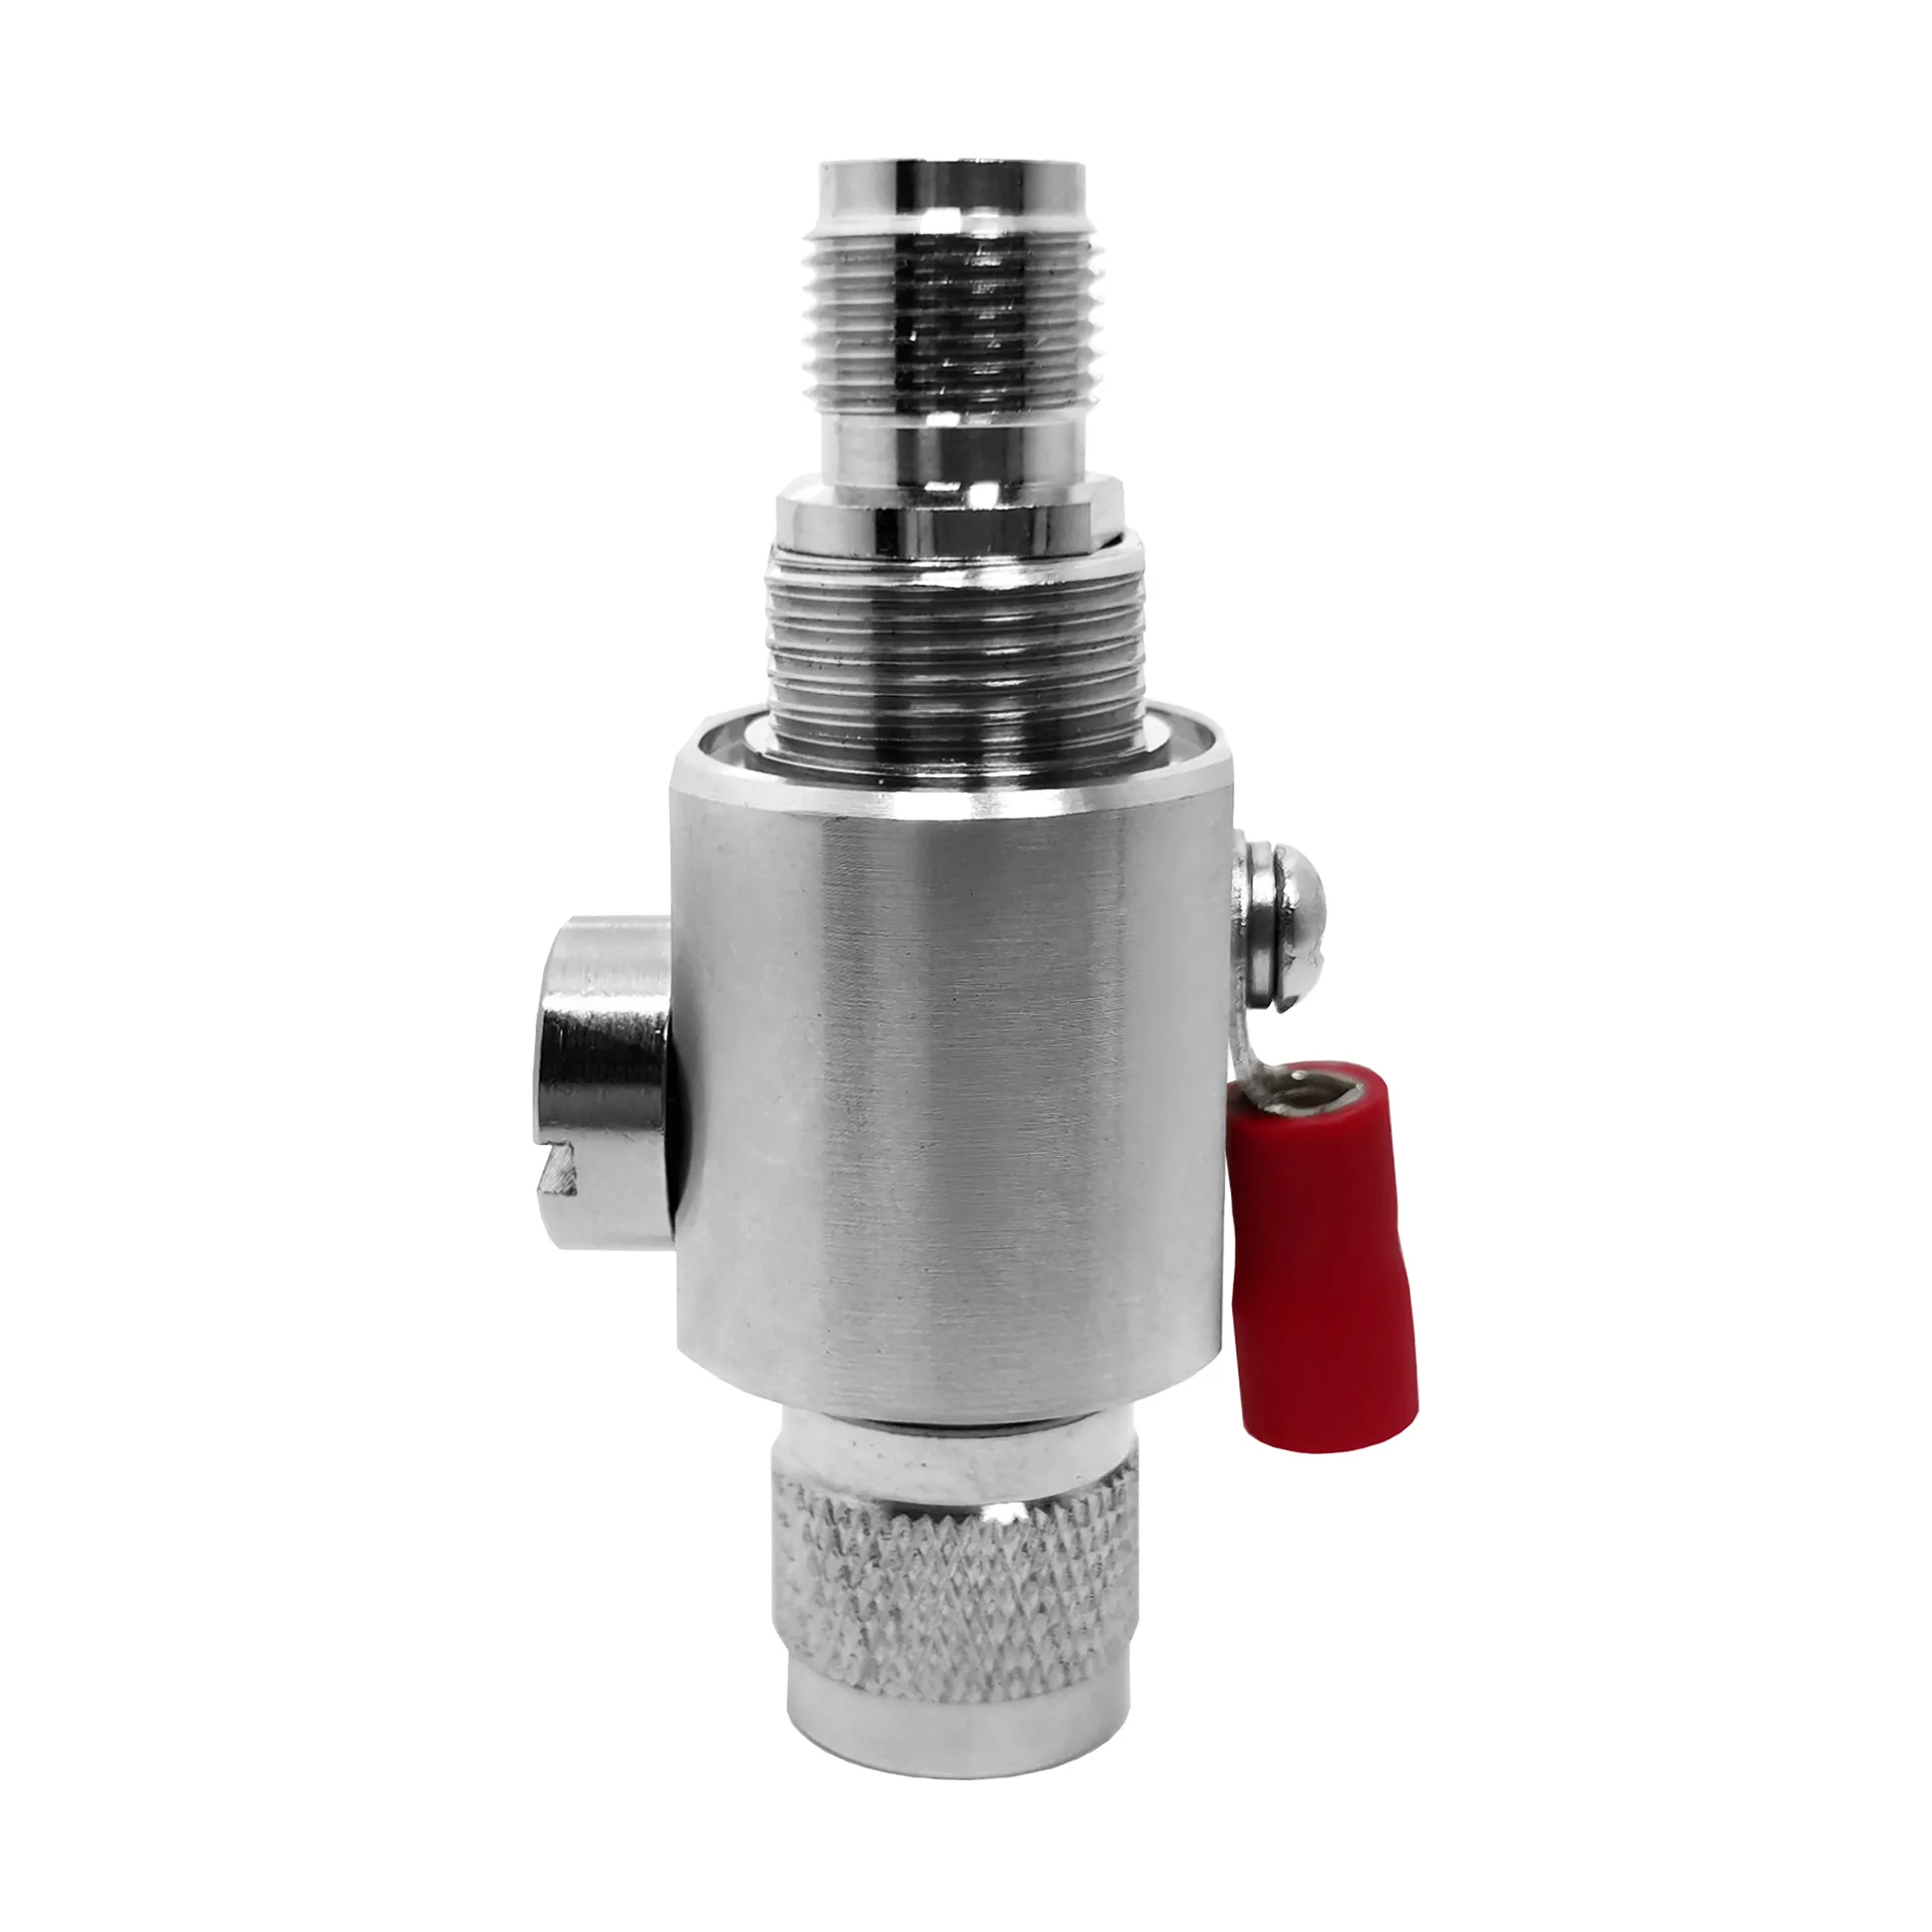
Kui originaaldisaini tootmistellimus liigub tehnilistest joonistustest massitootmisse, võivad väikesed mehaanilised ja elektroonilised sobimatusest tingitud probleemid põhjustada kallist tehasesisest ületootmist. Täpsuse tNC naissugune ühendus , rangeb täielikult läbi proovi kinnitamine etapp on otsustav värav kvoteerimise saamise ja reguleeritud tootmisbaasi loomise vahel. Üksnes andmete leht ei saa olla tootmisbaas; signaaliterviku, mehaanilise keerutuse ja dielektrilise stabiilsuse tagamiseks suurte tootmispartiide puhul on vajalik füüsiliste prototüüpide hindamine.
Kas üksikute komponentide või täielike komplektide, mis sisaldavad tNC–SMA ühendus adapterit, ostmisel peavad ostjad tegelikke näidiseid hindama tegelikus töötingimustes. Täielikku proovi kinnitamine võimaldab inseneri-, kvaliteedikindlustus- ja ostuteamidel kinnitada olulisi parameetreid enne seda, kui tuhanded ühikud pärida peenikesi disainipuudusi. Koostöö spetsialiseeritud tootjaga nagu WORLDPEAK tagab iga kohandatud tNC naissugune ühendus täitmise rangeid tolerantsipiire, takistuse stabiilsuse ja keskkonnakindluse standardid.
Miks andmesätted ei saa asendada füüsiliste näidiste kontrollimist
RF koaksiaalsed liidesed ühendavad kõrgsageduslikku elektrilist geomeetriat keerukate mehaaniliste omadustega. Kuigi tNC naissugune ühendus on võimalik kataloogida kui standardset 50-oomi komponenti, esinevad reaalmaailmas erinevusi keskmise kontakti fikseerimises, kruvitud ferruli geomeetrias, dielektrilistes materjalides, keha plaatimises ja vastaspolaarsetes konfiguratsioonides. Tootenumbri või pakkumislehe ainult kasutamine seab ostutimede suure riski volüümpõhisel tootmisel.
Tavaliselt prototüübi testimisel tuvastatud ebaõnnestumise moodused :
-
Polaarsuserinevused : Standardse ja vastaspolaarsete (RP-TNC) pistikute konfiguratsioonide juhuslik segamine.
-
Lõime ja ühendusmaterjali hõõrdumine : Sobimatu lõime samm või halb keha plaatimine, mis põhjustab kinnitumist ühendamisel.
-
Kaabelühenduse vale paigutus : Vigased ferruuli kruvitud mõõtmed, mis põhjustavad kaabli välja tõmbumise või kõrgendatud peegelduse.
-
Takistuse pidevuse tipud : Mikroskoopilised lüngad dielektrilise istu ja keskmiste kontaktide vahel, mis teevad VSWR-tippe sihtsagedusribades.
Struktureeritud rakendamine proovi kinnitamine protokoll elimineerib need muutujad varases arendusetsükli staadiumis, kinnitades tehnilised spetsifikatsioonid enne täieliku tootmisvarustuse kasutuselevõttu.
Tehniline võrdlus: standardse ja pööratud polaarsusega TNC naissuguliste liideste vahel
Struktuuriliste erinevuste mõistmine on oluline, kui teostatakse proovi kinnitamine ülevaadet. Alljärgnev tabel loetleb olulisemad mehaanilised ja rakenduslikud erinevused levinud tNC naissugune ühendus seadistused ja adapterid.
| Parameeter | Standardne TNC naissüsteemi ühenduspesa | Pööratud polaarsusega (RP-TNC) naissüsteemi ühenduspesa | TNC–SMA ühendusadapter | Kõrgsageduslik TNC naissüsteemi ühenduspesa |
| Keskkontakti sugu | Naissüsteemi pesa (vastuvõtva pesa) | Isasüsteemi pin (pistikupinna pinna sees asuv pin) | Kahekordne liides (TNC-pesa SMA-pistikusse/pesasse) | Täpsuslik õhu-dielektrilise pesa |
| Väline keerutus | 7/16-28 UNEF sobiv keerutus | 7/16-28 UNEF sobiv keerutus | Kahekordne standardne keerutus | Täpsuslik eriti peene keerutusega |
| Nimimlik takistus | 50 oomi (valikuliselt 75 oomi) | 50 Omi | 50 Omi | 50 Omi |
| Tööribas | Alates alalispingest kuni 11 GHz-ni | Alates DC kuni 6 GHz/11 GHz | Alates alalispingest kuni 12,4 GHz-ni – 18 GHz-ni | DC kuni 18 GHz |
| Dielktrikumaterjal | Tahke PTFE | Tahke PTFE | Kõrgtihedusega PTFE / PEEK | Õhk / PTFE toetrüngas |
| Peamised rakendused | Rakurakendused, tööstuslikud raadiod | Wi-Fi juurdepääsupunktid, tarbijaraadioseadmed | Testiseadmed, ristpandilised ühendused | Kaitseradar, õhuruumi laboritingimustes testimine |
Täieliku prooviverifitseerimisprotokolli neli tugisammast
Et tagada korduv tootmispartii taseme jõudlus, peaksid insenermeeskonnad oma proovi kinnitamine plaani struktureerima nelja olulise hindamissamba ümber:
1. Liidese ja polaarsuse kinnitamine
Kontrollige välimise korpusmõõtude, sugu, keskmise kontakti paigutuse ja lõike spetsifikatsioone. Kui testite tNC–SMA ühendus adapterit, kontrollige mõlemat ühendusotsa eraldi, et tagada sobiv vahemaa, pistikupinna sügavus ja fikseerimisjõud, kui see on ühendatud tegelike väljakabelitega.
2. Töötluskvaliteedi ja materjalide inspektsioon
Uurige keha pinnakatte (nikkel- või tri-metallplaatmine), keskmise kontakti kullakate, dielektrilise istumiskohta ja pingutuskindluse konstruktsiooni. Eelmonteeritud kablite puhul veenduge, et ferruli kruvitud profiil vastab konkreetsele koaksiaalkabeli vöötkatte ja punutise konstruktsioonile.
3. Elektriline puhastustest
Paluge täielikke S-parameetrite puhastusaruandeid, mille on koostanud kalibreeritud vektorvõrguanalüsaatorid (VNA). Võrdle mõõdetud tagasipõikumisega kaotust (VSWR) ja sisendkaotust (dB) rakenduse sihtsagedusribadega, mitte piirdudes üldiste kataloogide väidetega.
4. Mekaaniline ja keskkonnakindlus
Pane proov tüüpilistele kokkupanekute tsüklitele, määratletud ühendusmomendi piiridele, temperatuurimuutustele ja vibratsioonile. Väljatöötamise korral kontrolli IP-klassifikatsiooni sissetungimist, et veenduda sisemiste O-sõrmuste tiheduse töös tingimustes.
Kuidas proovi heakskiitmine takistab massitootmise kõrvalekaldumist
Formaalse proovi kinnitamine allkirjastamise kehtestamine takistab peenikesi disainimuudatusi, mis võivad tekkida mahutootmisel. Kui prototüüp läbib füüsilised, mehaanilised ja elektrilised testid, tuleb seda määrata heakskiidetud kuldprooviks ja lukustada versioonikontrolliga joonistuspaketiga.
Tootmistrassitavuse säilitamise olulised sammud :
-
Hoia kuldproove hoia füüsilisi, allkirjastatud referentsproove nii ostja kvaliteedilaboris kui ka ODM-tehases.
-
Anda proovi heakskiidu teade (SAN) dokumenteeri algsed joonistusversioonid, materjalide loendis (BOM) olevad punktid ning elektriliste testide ulatus.
-
Kehtesta insenerimuudatuste tellimuse (ECO) reeglid nõua ametlikku kirjalikku teatamist ja uut kvalifitseerimist enne iga tarnija poolt sooritatavat muudatust toorainetes, plaatimisprotsessides või alamtarnijates.
-
Esimene artikli partii inspektsioon täida põhjalik 100-protsendiline esimese partii inspektsioon vastavalt heakskiidetud proovi kinnitamine algsel versioonil enne suurte partii saadetiste vastuvõtmist.
OEM-i ostukontrollnimekiri enne massitootmise käivitamist
Enne igasuguse kohandatud tNC naissugune ühendus või tNC–SMA ühendus tellimus, täitke järgnev kvaliteedikontrolli kontrollnimekiri:
-
Kontrollige viimase joonise versiooni üle : kinnitage, et CAD-joonised, materjalide loetelu (BOM) ja näidiste sildid sisaldavad sama versioonitähte.
-
Tehke ühenduste testid tegelikul riistvaral : ühendage tNC naissugune ühendus soovitud välisseadmetega, mitte töökohas kasutatavate testmõõtmetega.
-
Kinnitage testide sagedusribad : märgistage selgelt VSWR ja sisendkaotuse piirid kogu tööpiirkonna ulatuses.
-
Lukustage materjalide ja plaatimisspetsifikatsioonid : määrake keha alusmetallid (messing või roostevaba teras) ja plaatimise paksuse standardid.
-
Partnerida sertifitseeritud tootjaga : Töötades otse tuntud tarnija, näiteks WORLDPEAK,ga saavad ostjad juurdepääsu tehasepoolsele inseneritoele, loti tasemel VNA-testiaruannetele ja täielikult jälgitavatele tNC naissugune ühendus tootmisliinidele.





