 EN

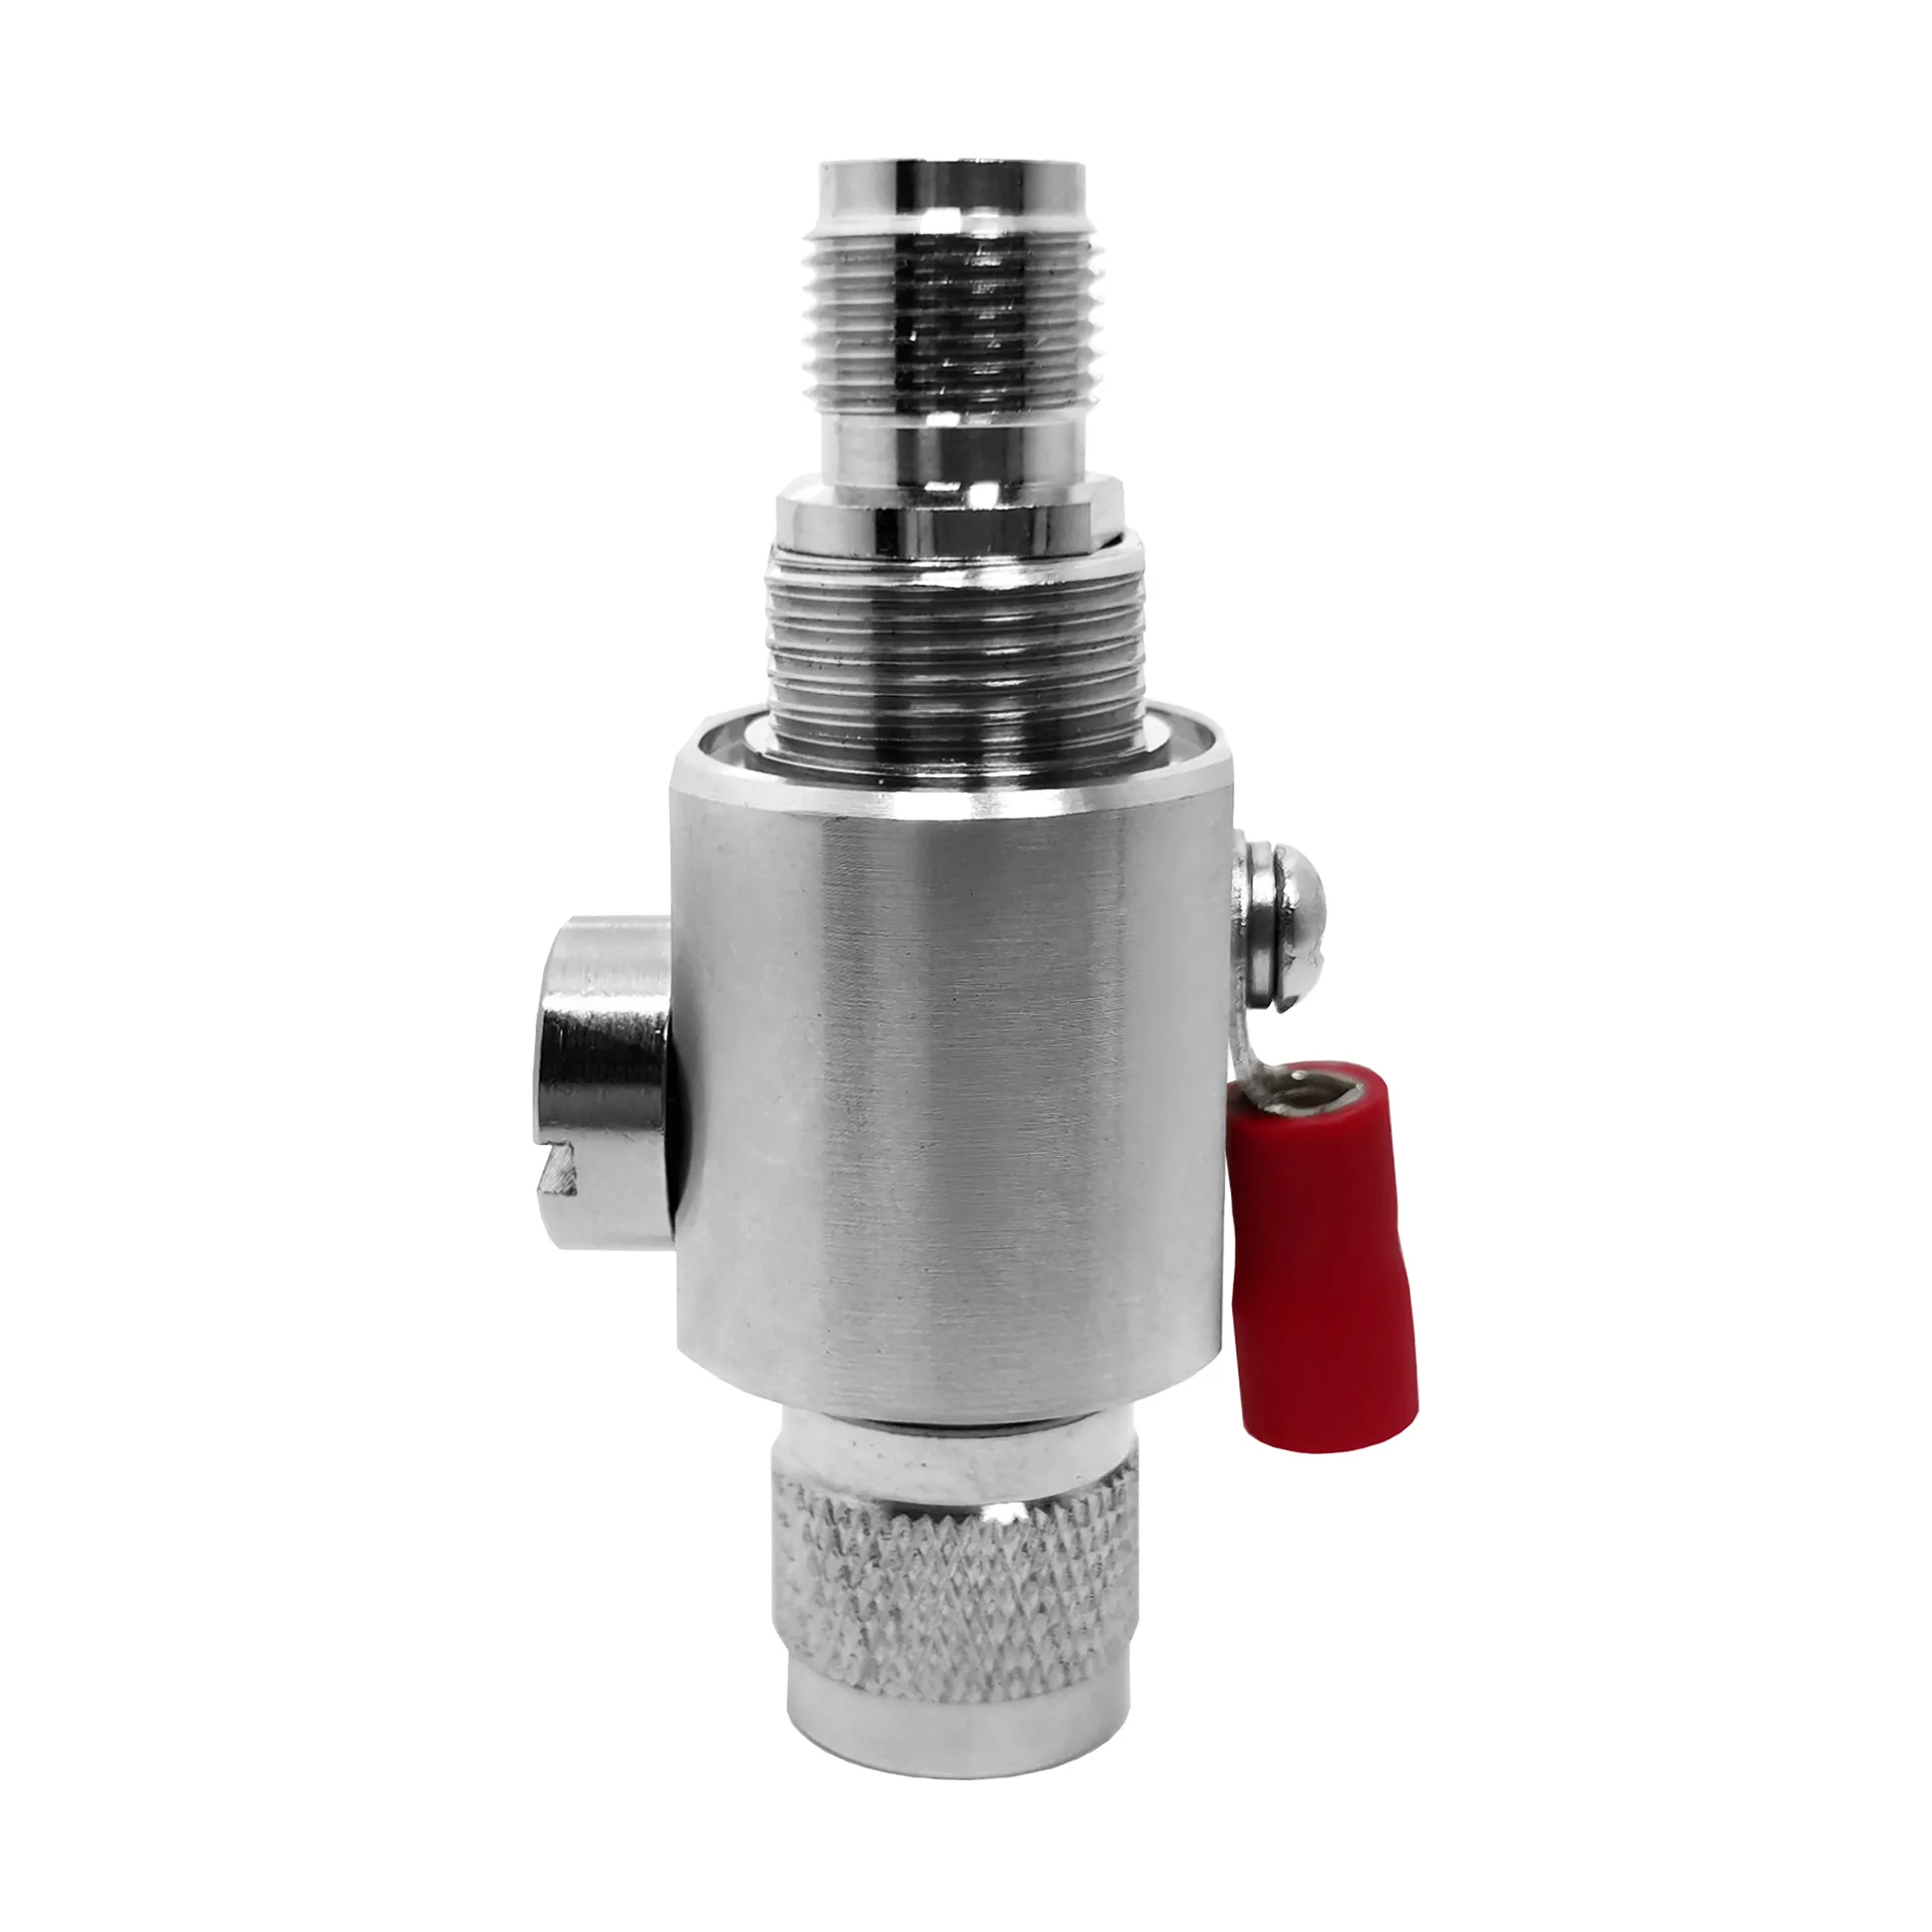
Kur një porosi prodhimi origjinal kalon nga vizatimet teknike në prodhimin masiv, papërputhjet e vogla mekanike dhe elektrike mund të çojnë në rishkrimime të shtrenjta në fabrikë. Për një përpikësi lidhës femër TNC , kryerja e një faze rigorozë verifikimi i mostrës shërben si portë kritike midis marrjes së ofertës dhe vendosjes së një baze të kontrolluar prodhimi. Një fletë specifikimesh vetëm nuk mund të shërbejë si bazë prodhimi; nevojitet vlerësimi i prototipit fizik për të garantuar integritetin e sinjalit, thredhën mekanike dhe stabilitetin dielektrik nëpër seritë e mëdha prodhimi.
A po bleni komponente individuale a montime të plotë që përfshijnë një adapter tnc në sma adaptues, blerësit duhet të vlerësojnë mostrat në kushte reale funksionimi. Përfshirja në një vlerësim të gjerë verifikimi i mostrës lejon ingenierinë, sigurimin e cilësisë dhe ekipet e blerjes të vërtetojnë parametrat kritikë para se mijëra njësi të trashëgojnë defekte të hollësa në dizajn. Bashkëpunimi me një prodhues specializuar si WORLDPEAK siguron që çdo përbërës i personalizuar lidhës femër TNC plotëson kufijtë e ngushtë të tolerancës, stabilitetin e impedancës dhe standardet e hermetizimit mjedisor.
Pse fletat teknike nuk mund të zëvendësojnë verifikimin fizik të mostrave
Ndërfaqet RF koaksiale kombinojnë gjeometrinë elektrike të frekuencave të larta me veçoritë mekanike komplekse. Edhe pse një lidhës femër TNC mund të jetë regjistruar si komponent standard 50-ohm, ndryshimet reale ekzistojnë në mbajtjen e kontaktit të qendrës, gjeometritë e ferruleve për krimping, materiale dielektrike, plakimi i trupit dhe konfigurimet me polaritet të kundërt. Përdorimi ekskluziv i numrit të pjesës ose të fletës së ofertës ekspozon ekipet e blerjes ndaj rrezikut të konsiderueshëm gjatë prodhimit në volum.
Modalitetet e zakonshme të dështimit të identifikuara gjatë testimit të prototipit :
-
Moskorrespondenca e polaritetit : Përzierja e pavolitshme e konfigurimeve të polareve standarde dhe të kundërta (RP-TNC).
-
Frikcionimi i filetit dhe i lidhjes : Përputhja e pasaktë e hapat të filetit ose plakimi i keq i trupit që rezulton në bllokim gjatë bashkimit.
-
Papërputhja e përfundimit të kabllos : Dimensione të pasakta të shtypjes së ferrulës që çojnë në nxjerrjen e kabllos ose reflektim të lartë.
-
Shpikjet e vazhdueshmërisë së impedancës : Boshllëqe mikroskopike midis vendosjes së dielektrikut dhe kontakteve të qendrës që krijojnë shpikje VSWR në bandat e frekuencave të synuara.
Zbatimi i një procedurë strukturore verifikimi i mostrës protokolli eliminon këto variabla në fazën e hershme të ciklit të zhvillimit, duke fiksuar specifikimet teknike para se të kalohet në veglat e prodhimit të plotë.
Krahasimi teknik: Interfaçet femërore TNC standarde kundrejt atyre me polaritet të kundërt
Kuptimi i variacioneve strukturore është thelbësor kur kryhet një verifikimi i mostrës përmbledhje. Tabela më poshtë përshkruan dallimet kryesore mekanike dhe aplikative nëpër të përbashkëtat lidhës femër TNC konfigurimet dhe adaptoret.
| Parametri | Konektor standard femër TNC | Polaritet i kundërt (RP-TNC) femër | Adaptor konektori TNC në SMA | Konektor TNC femër me frekuencë të lartë |
| Gjinia e kontaktit të qendrës | Jack femër (zëvendësuesi soketë) | Pin mashkull (pin plug brenda shtëpisë së jack) | Ndërfaqe dyfishe (jack TNC në plug/jack SMA) | Soketë me ajër-dielektrik me precizion |
| Thredhimi i jashtëm | thredhimi i bashkëngjitur 7/16-28 UNEF | thredhimi i bashkëngjitur 7/16-28 UNEF | Thredhimi me standard të dyfishtë | Thredhimi saktësisht shumë i hollë |
| Impedanca Nominal | 50 Ohm (opsionale 75 Ohm) | 50 Ohm | 50 Ohm | 50 Ohm |
| Gjerësi e Larg | DC deri në 11 GHz | DC deri në 6 GHz / 11 GHz | DC deri në 12,4 GHz – 18 GHz | DC deri në 18 GHz |
| Materiali Dielektrik | PTFE e ngurtë | PTFE e ngurtë | PTFE / PEEK me dendësi të lartë | Unazë mbështetëse ajer / PTFE |
| Zbatime kryesore | Infrastruktura qelulare, radio industriale | Pikat e hyrjes Wi-Fi, pajisje wireless për konsumatorë | Pajisje testuese, lidhje ndërmjet bandave | Radar mbrojtës, testime në bankë në aviacion dhe hapësirë |
Katër shtyllat e një protokolli të plotë verifikimi të mostrave
Për të siguruar performancë të përsëritshme nëpër partitë e prodhimit, ekipet e inxhinierisë duhet të strukturojnë verifikimi i mostrës planin e tyre rreth katër shtyllave themelore vlerësimi:
1. Konfirmimi i ndërfaqes dhe polaritetit
Verifiko dimensionet e jashtme të korpit, seksin, përqendrimin e kontaktit të qendrës dhe specifikimet e filetit. Kur testohet një adapter tnc në sma adaptues, inspektoji të dy skajet e bashkëngjitjes pavarasisht për të siguruar qartësinë e duhur, thellësinë e pin-it dhe forcën e mbajtjes kur lidhet me kabllot e fushës reale.
2. Inspektimi i punimit dhe materialit
Shqyrto përfundimin e trupit (plating me nikël ose tri-metali), mbulimin e kontaktit të qendrës me ari, vendosjen e dielektrikut dhe ndërtimin e lirimtarës së tensionit. Për kabllot e montuara paraprakisht, konfirmo që profili i krimpimit të ferrulës përputhet me mantelin e veçantë të kabllot koaksiale dhe ndërtimin e shiritit.
3. Testimi i Shkallëzimit Elektrik
Kërko raporte të plota të shkallëzimit të parametrave S, të gjeneruara në Analizatorët e Rrjetit Vektorial (VNA) të kalibruar. Krahaso humbjen e kthimit të matur (VSWR) dhe humbjen e futjes (dB) me bandat e synuara të aplikimit, në vend që të pranosh pohime të përgjithshme nga katalogu.
4. Testimi i Qëndrueshmërisë Mekanike dhe Ambientale
Nënshtri mostrën në cikle të përsëritura lidhjeje, kufijve të specifikuar të momentit të lidhjes, ndryshimeve të temperaturës dhe vibracioneve. Për instalimet jashtë shtëpie, kryej kontrollimet e klasifikimit IP për të verifikuar performancën e fletës së gomës O brenda nën ekspozim.
Si Miratimi i Mostres Parandalon Devijimin gjatë Prodhimit Masiv
Përcaktimi i një procedurë zyrtare verifikimi i mostrës miratimi parandalon ndryshimet e hollësishme të dizajnit nga futja gjatë prodhimit në volum. Kur një njësi prototipi kalon testet fizike, mekanike dhe elektrike, ajo duhet të deklarohet si mostër e artë e miratuar dhe të bllokohet kundrejt një pakete të vizatimeve me kontroll të versionit.
Hapat Kryesorë për Ruajtjen e Gjurmueshmërisë së Prodhimit :
-
Ruaj Mostrat e Artë : Ruajni mostra fizike, të nënshkruara referimi në laboratorin e cilësisë të blerësit dhe në fabrikën ODM.
-
Lëshoni Njoftimin e Aprovimit të Mostres (SAN) : Dokumentoni nivelin e përditësimeve të vizatimit bazë, elementet e listës së materialeve (BOM) dhe kufijtë e testimit elektrik.
-
Vendosni Rregullat për Urdhërin e Ndryshimit Inxhinierik (ECO) : Kërkojini furnizuesit të paraqesin njoftim zyrtar shkrimor dhe të rikualifikohen para se të ndryshojnë materiale të papërpunuara, procese platingu ose furnizues të nivelit të dytë.
-
Inspektimi i Parë i Partisë : Kryeni inspektim të plotë 100% të partisë së parë që përputhet me bazën e miratuar verifikimi i mostrës para se të pranoni dërgesa masive.
Lista e Kontrollit të Përkuptimit nga OEM Para Lëshimit të Prodhimit Masiv
Para se të autorizohet prodhimi masiv i çdo produkti të personalizuar lidhës femër TNC ose adapter tnc në sma porosia, plotësoni listën e kontrollit të cilësisë më poshtë:
-
Kontrolli i përkrahur i versionit më të fundit të vizatimit : Konfirmoni se vizatimet CAD, elementet e listës së materialeve (BOM) dhe etiketat e mostrave kanë shkronja të njëjta të versionit.
-
Kryeni testet e bashkëqëndrimit në harduerin aktual : Bashkëqëndroni lidhës femër TNC me njësitë e fushës të cilat janë parashikuar, jo me matësit e provës në xhiro.
-
Konfirmoni bandat e frekuencave të provës : Përcaktoni kufijtë e qartë të VSWR dhe humbjes së futjes në gjithë brezin operacional.
-
Mbyllni specifikimet e materialeve dhe të pllakosjes : Specifikoni metalet bazë të trupit (bronz ose çelik inox) dhe standartet e trashësisë së pllakosjes.
-
Bashkëpunoni me një prodhues të sertifikuar : Punimi drejtpërdrejt me një furnitor të vendosur si WORLDPEAK i jep blerësve qasjen në mbështetjen e inxhinierisë direkt nga fabrika, raportet e testimeve VNA për çdo partisë dhe vijat e prodhimit plotësisht gjurmueshme. lidhës femër TNC vijat e prodhimit.





