 EN

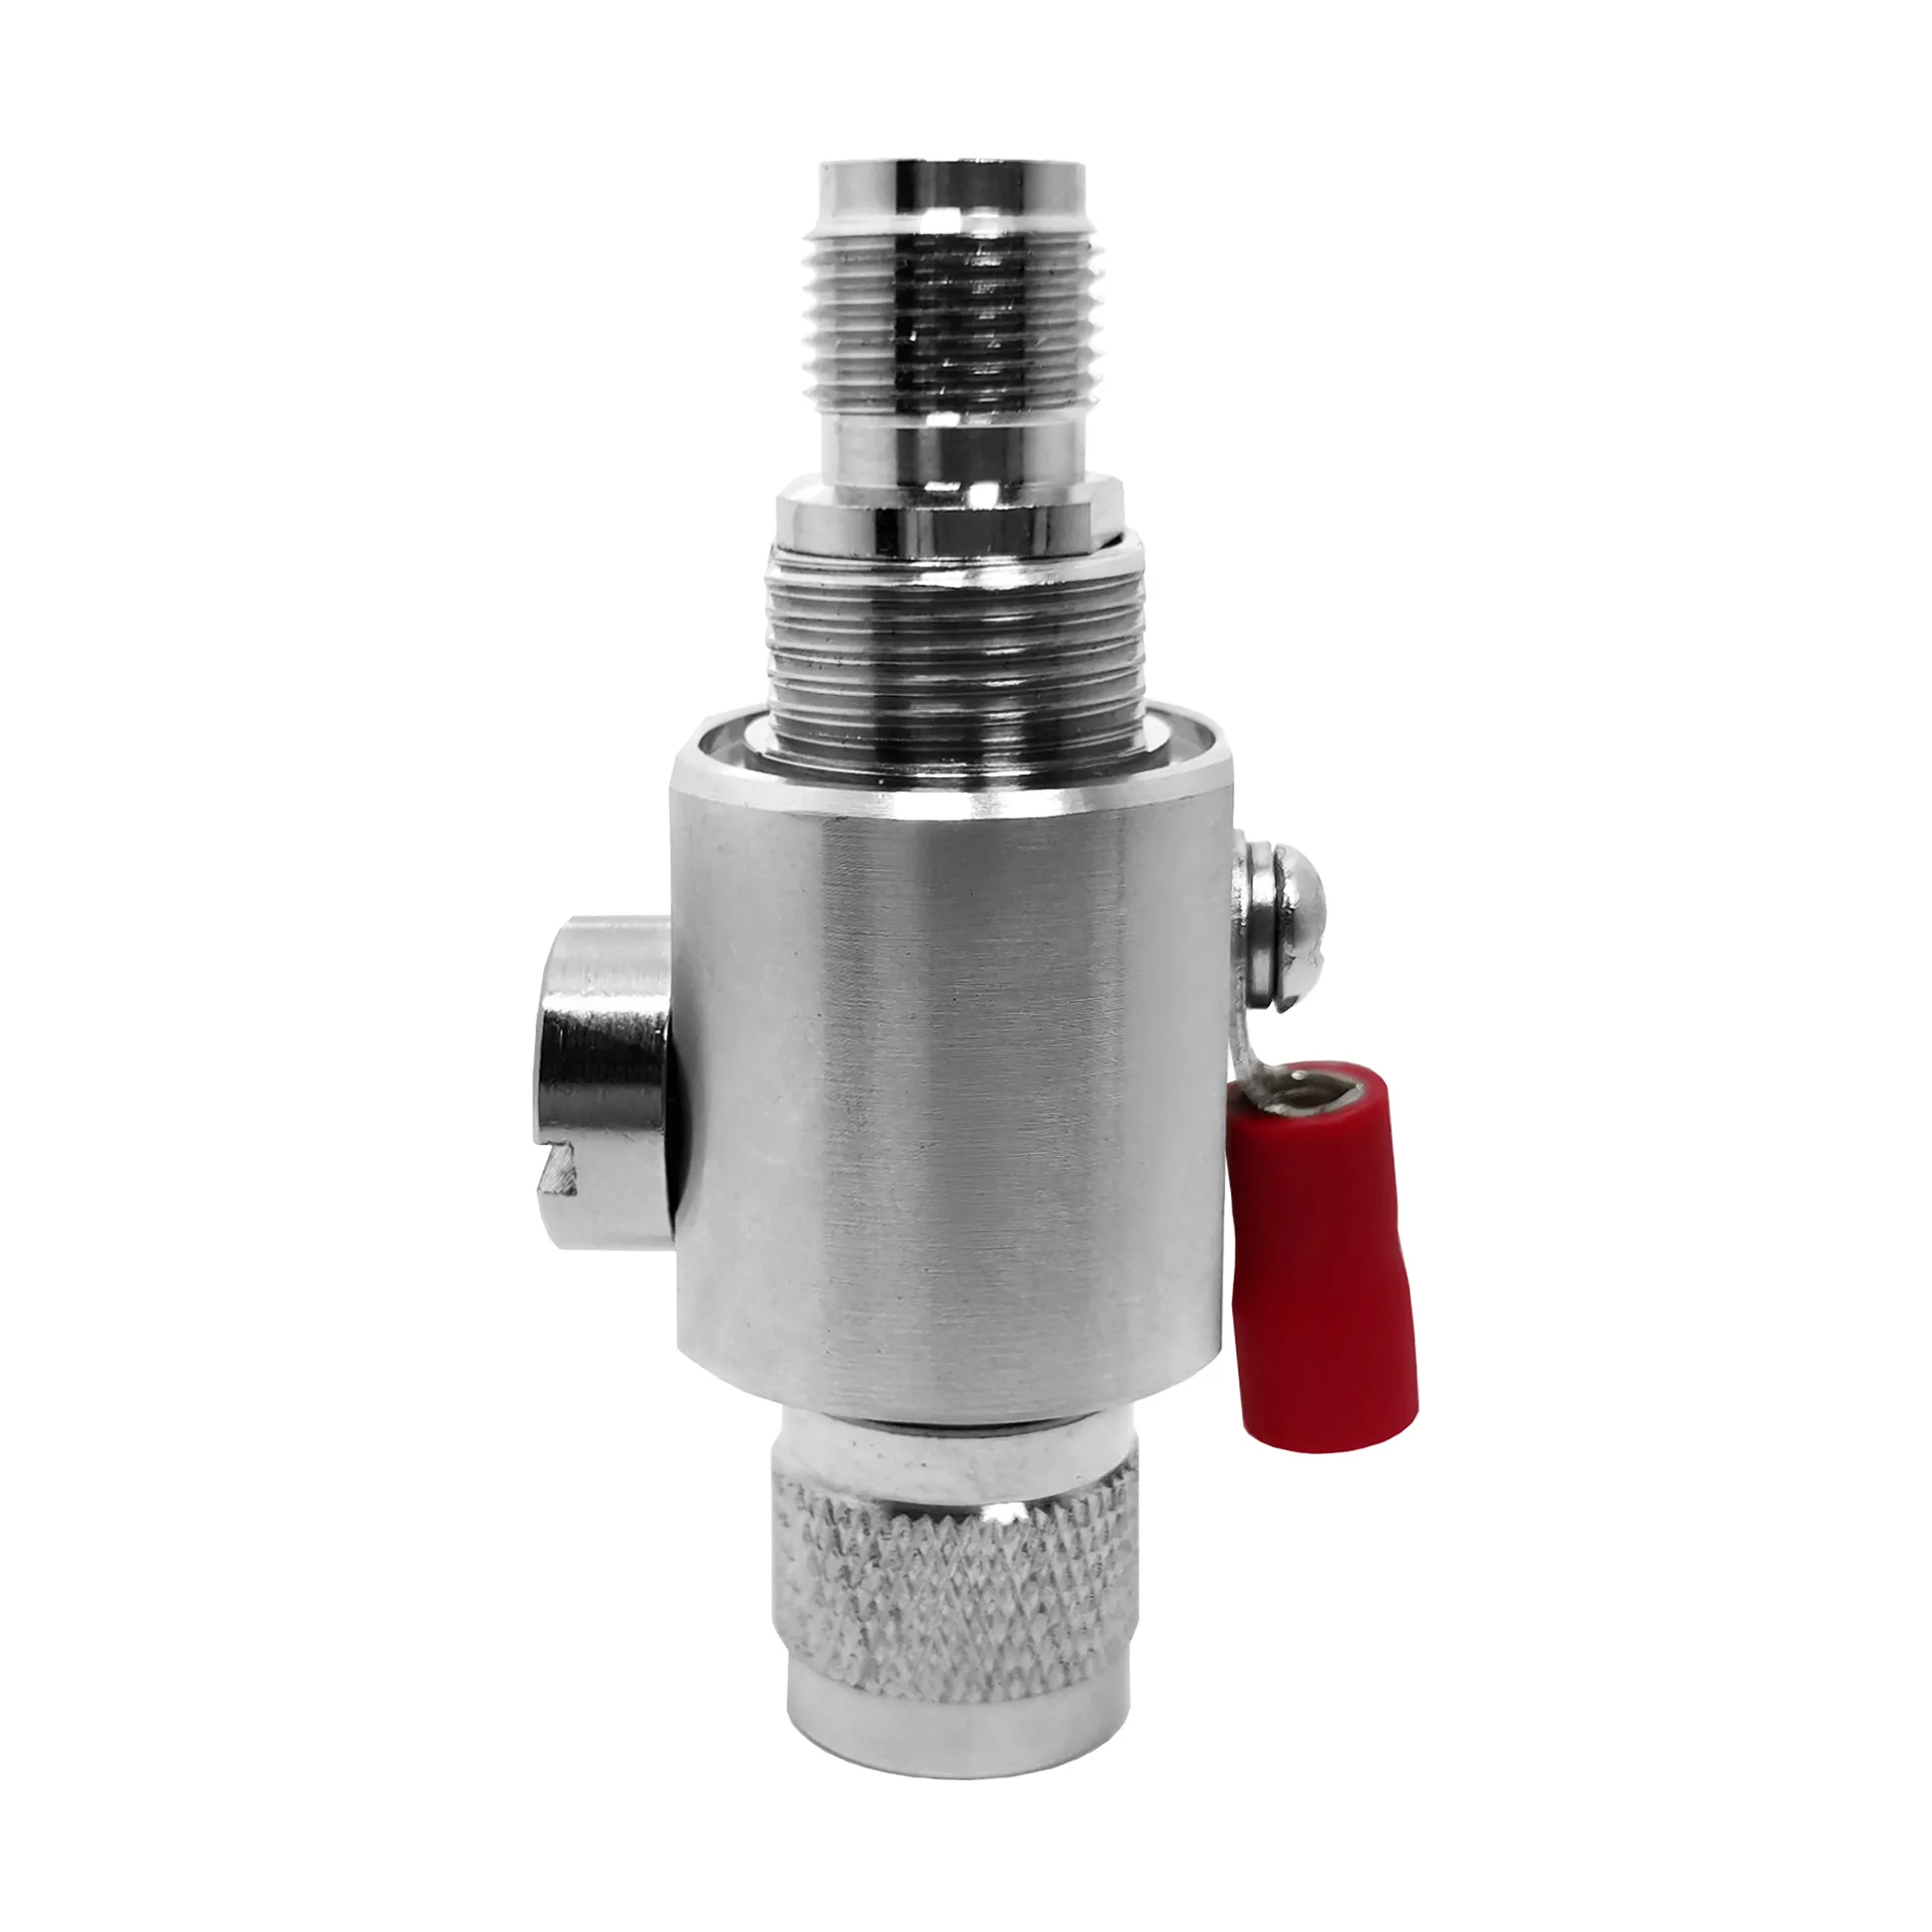
Når en opprinnelig designprodusentordre går fra tekniske tegninger til serieproduksjon, kan små mekaniske og elektriske avvik føre til kostbare fabrikkgjenarbeid. For en presis tNC hunnkontakt , utgjør en streng prøveverifikasjon fase den kritiske inngangsporten mellom mottak av et tilbud og etablert kontrollert produksjonsgrunnlag. Et datablad alene kan ikke fungere som et produksjonsgrunnlag; fysisk prototypeevaluering er nødvendig for å sikre signalkvalitet, mekanisk gjenging og dielektrisk stabilitet over høyvolumproduksjon.
Uansett om det kjøpes enkeltdeler eller ferdigmonterte enheter med en tNC-til-SMA-kobling adapter, må kjøpere vurdere reelle prøver under faktiske driftsforhold. Det er nødvendig med grundig prøveverifikasjon lar ingeniør-, kvalitetssikrings- og innkjøpslag til å validere kritiske parametere før tusenvis av enheter arver subtile designfeil. Samarbeid med en spesialisert produsent som WORLDPEAK sikrer at hver tilpasset tNC hunnkontakt oppfyller strenge toleransegrenser, impedansstabilitet og miljøforseglingstandarder.
Hvorfor datablader ikke kan erstatte fysisk prøvekontroll
RF-koaksialgrensesnitt kombinerer høyfrekvent elektrisk geometri med komplekse mekaniske egenskaper. Selv om en tNC hunnkontakt kan være katalogisert som en standard 50-ohm-komponent, finnes det reelle variasjoner i forhold til sentralkontaktfesthet, krimpferulegeometrier, dielektriske materialer, kabinettbelægning og reverspolerte konfigurasjoner. Å stole utelukkende på en delnummer eller et tilbudsskjema utsetter innkjøpslag til betydelig risiko under serietilvirkning.
Vanlige sviktmoduser identifisert under prototypetesting :
-
Polaritetsavvik : Uten vilje blanding av standardpolaritet og reverspolert (RP-TNC) stiftkonfigurasjon.
-
Gjenge- og koblingsfriksjon : Ulike gjengestigninger eller dårlig kroppsbelysning som fører til klemming under sammenkobling.
-
Kabelforbindelsesfeiljustering : Feil ferrul-klemmedimensjoner som fører til kabelforskyvning eller høy refleksjon.
-
Impedanskontinuitetspikker : Mikroskopiske mellomrom mellom dielektrisk sete og sentralkontakter som skaper VSWR-pikker ved målfrekvensbåndene.
Utfører en strukturert prøveverifikasjon protokollen eliminerer disse variablene tidlig i utviklingscyklusen, og fastsetter tekniske spesifikasjoner før man går over til full produksjonsverktøy.
Teknisk sammenligning: Standard vs. omvendt polaritet TNC kvinnelig grensesnitt
Forståelse av strukturelle variasjoner er avgjørende ved gjennomføring av en prøveverifikasjon gjennomgang. Tabellen nedenfor viser viktige mekaniske og anvendelsesmessige forskjeller mellom vanlige tNC hunnkontakt konfigurasjoner og adaptere.
| Parameter | Standard TNC-hunnkobling | Omvendt polaritet (RP-TNC)-hunn | TNC-til-SMA-koblingsadapter | Høyfrekvens TNC-hunn |
| Sentralkontaktkjønn | Hunnkontakt (mottakeruttag) | Hannstift (stiftplugg i hunnhus) | Dobbeltgrensesnitt (TNC-mottakeruttag til SMA-stift/mottakeruttag) | Presis luftdielektrisk uttag |
| Ytre gjeng | 7/16-28 UNEF-matinggjeng | 7/16-28 UNEF-matinggjeng | Dobbelt standardgjeng | Presisjonsekstrafin gjeng |
| Nominell impedans | 50 ohm (valgfritt 75 ohm) | 50 OHM | 50 OHM | 50 OHM |
| Driftsbåndbredde | DC til 11 GHz | DC til 6 GHz / 11 GHz | DC til 12,4 GHz – 18 GHz | DC til 18 GHz |
| Dielektrisk materiale | Massiv PTFE | Massiv PTFE | Høytetthets-PTFE / PEEK | Luft / PTFE-støtteringring |
| Hovedanvendelser | Mobilinfrastruktur, industrielle radioer | Wi-Fi-tilgangspunkter, forbrukerradioer | Testutstyr, tverrbandlenker | Forsvarsradar, aerospace-benktesting |
De fire søylene i en omfattende prøveverifikasjonsprotokoll
For å sikre gjentakbar ytelse over produksjonsbatcher, bør ingeniørteam strukturere sin prøveverifikasjon plan rundt fire sentrale vurderingssøyler:
1. Bekreftelse av grensesnitt og polaritet
Bekreft ytre husdimensjoner, kjønn, sentralkontaktjustering og gjengespesifikasjoner. Ved testing av en tNC-til-SMA-kobling adapter, undersøk begge tilkoblingsendene uavhengig av hverandre for å sikre riktig spillerom, kontaktpinns dybde og feste-kraft ved kobling til faktiske feltkabler.
2. Arbeidskvalitet og materiellinspeksjon
Undersøk kroppsoverflate (nikkel- eller trimetallplatering), gulldekning på sentralkontakt, dielektrisk seteplassering og konstruksjon av strekkavlastning. For formonterte kabler, bekreft at ferrulens klemmeprofil samsvarer med den spesifikke koaksialkabelens mantel- og vevkonstruksjon.
3. Elektrisk sveipeprøving
Be om fullstendige S-parameter-sveiperapporter som er generert på kalibrerte vektor-nettverksanalyseratorer (VNA). Sammenlikn målt tilbakekastning (VSWR) og innkoplingsforsterkning (dB) med applikasjonsmålbåndene i stedet for å godta generiske katalogpåstander.
4. Mekanisk og miljømessig holdbarhetsprøving
Underkast prøven gjentatte innkoblingscykluser, spesifiserte momentgrenser for kobling, temperaturvariasjon og vibrasjon. For utendørsinstallasjoner utfør IP-klassifiseringsinngangstester for å bekrefte ytelsen til interne O-ringtetninger under eksponering.
Hvordan prøvegodkjenning forhindrer avvik i masseproduksjon
Etablering av en formell prøveverifikasjon godkjenning forhindrer subtile designendringer fra å bli introdusert under volumproduksjon. Når en prototypenhet har bestått fysisk, mekanisk og elektrisk testing, bør den betegnes som en godkjent gullprøve og låses mot et revisjonskontrollert tegningssett.
Nøkkelskritt for å opprettholde produksjonssporebarhet :
-
Behold gullprøver lagre fysiske, signerte referanseprøver både på kjøperens kvalitetslaboratorium og på ODM-fabrikken.
-
Utsted prøvegodkjenningsmelding (SAN) dokumenter grunnleggende tegningsrevisjonsnivåer, BOM-poster og grenser for elektriske tester.
-
Opprett regler for tekniske endringsordrer (ECO) krev formell skriftlig varsling og ny godkjenning før leverandører endrer råmaterialer, metallbelégningsprosesser eller underleverandører.
-
Inspeksjon av første artikkelparti utfør omfattende 100 % inspeksjon av første parti som samsvarer med godkjent prøveverifikasjon grunnleggende versjon før mottak av serieleveranser.
OEM-innkjøpskontrolliste før start av serieproduksjon
Før autorisering av serieproduksjon av noen tilpassede tNC hunnkontakt eller tNC-til-SMA-kobling bestilling, fullfør følgende kontrolliste for kvalitetskontroll:
-
Krysssjekk av nyeste tegningsrevisjon : Bekreft at CAD-tegninger, BOM-poster og prøvemerkinger har samme revisjonsbokstaver.
-
Utfør monteringsprøver på faktisk maskinvare : Monter tNC hunnkontakt til de aktuelle feltenheter i stedet for til verktøy for verkstedstester.
-
Bekreft testfrekvensbånd : Angi eksplisitte VSWR- og innkoplingsforluster i hele driftsbåndbredden.
-
Fastsett material- og platenspesifikasjoner : Angi grunnmetaller for kroppen (messing eller rustfritt stål) og standarder for platetykkelse.
-
Samarbeid med en sertifisert produsent : Ved å samarbeide direkte med en etablert leverandør som WORLDPEAK får kjøpere tilgang til teknisk støtte direkte fra fabrikken, VNA-testrapporter på partinivå og full sporbarehet tNC hunnkontakt produksjonslinjer.





