 EN

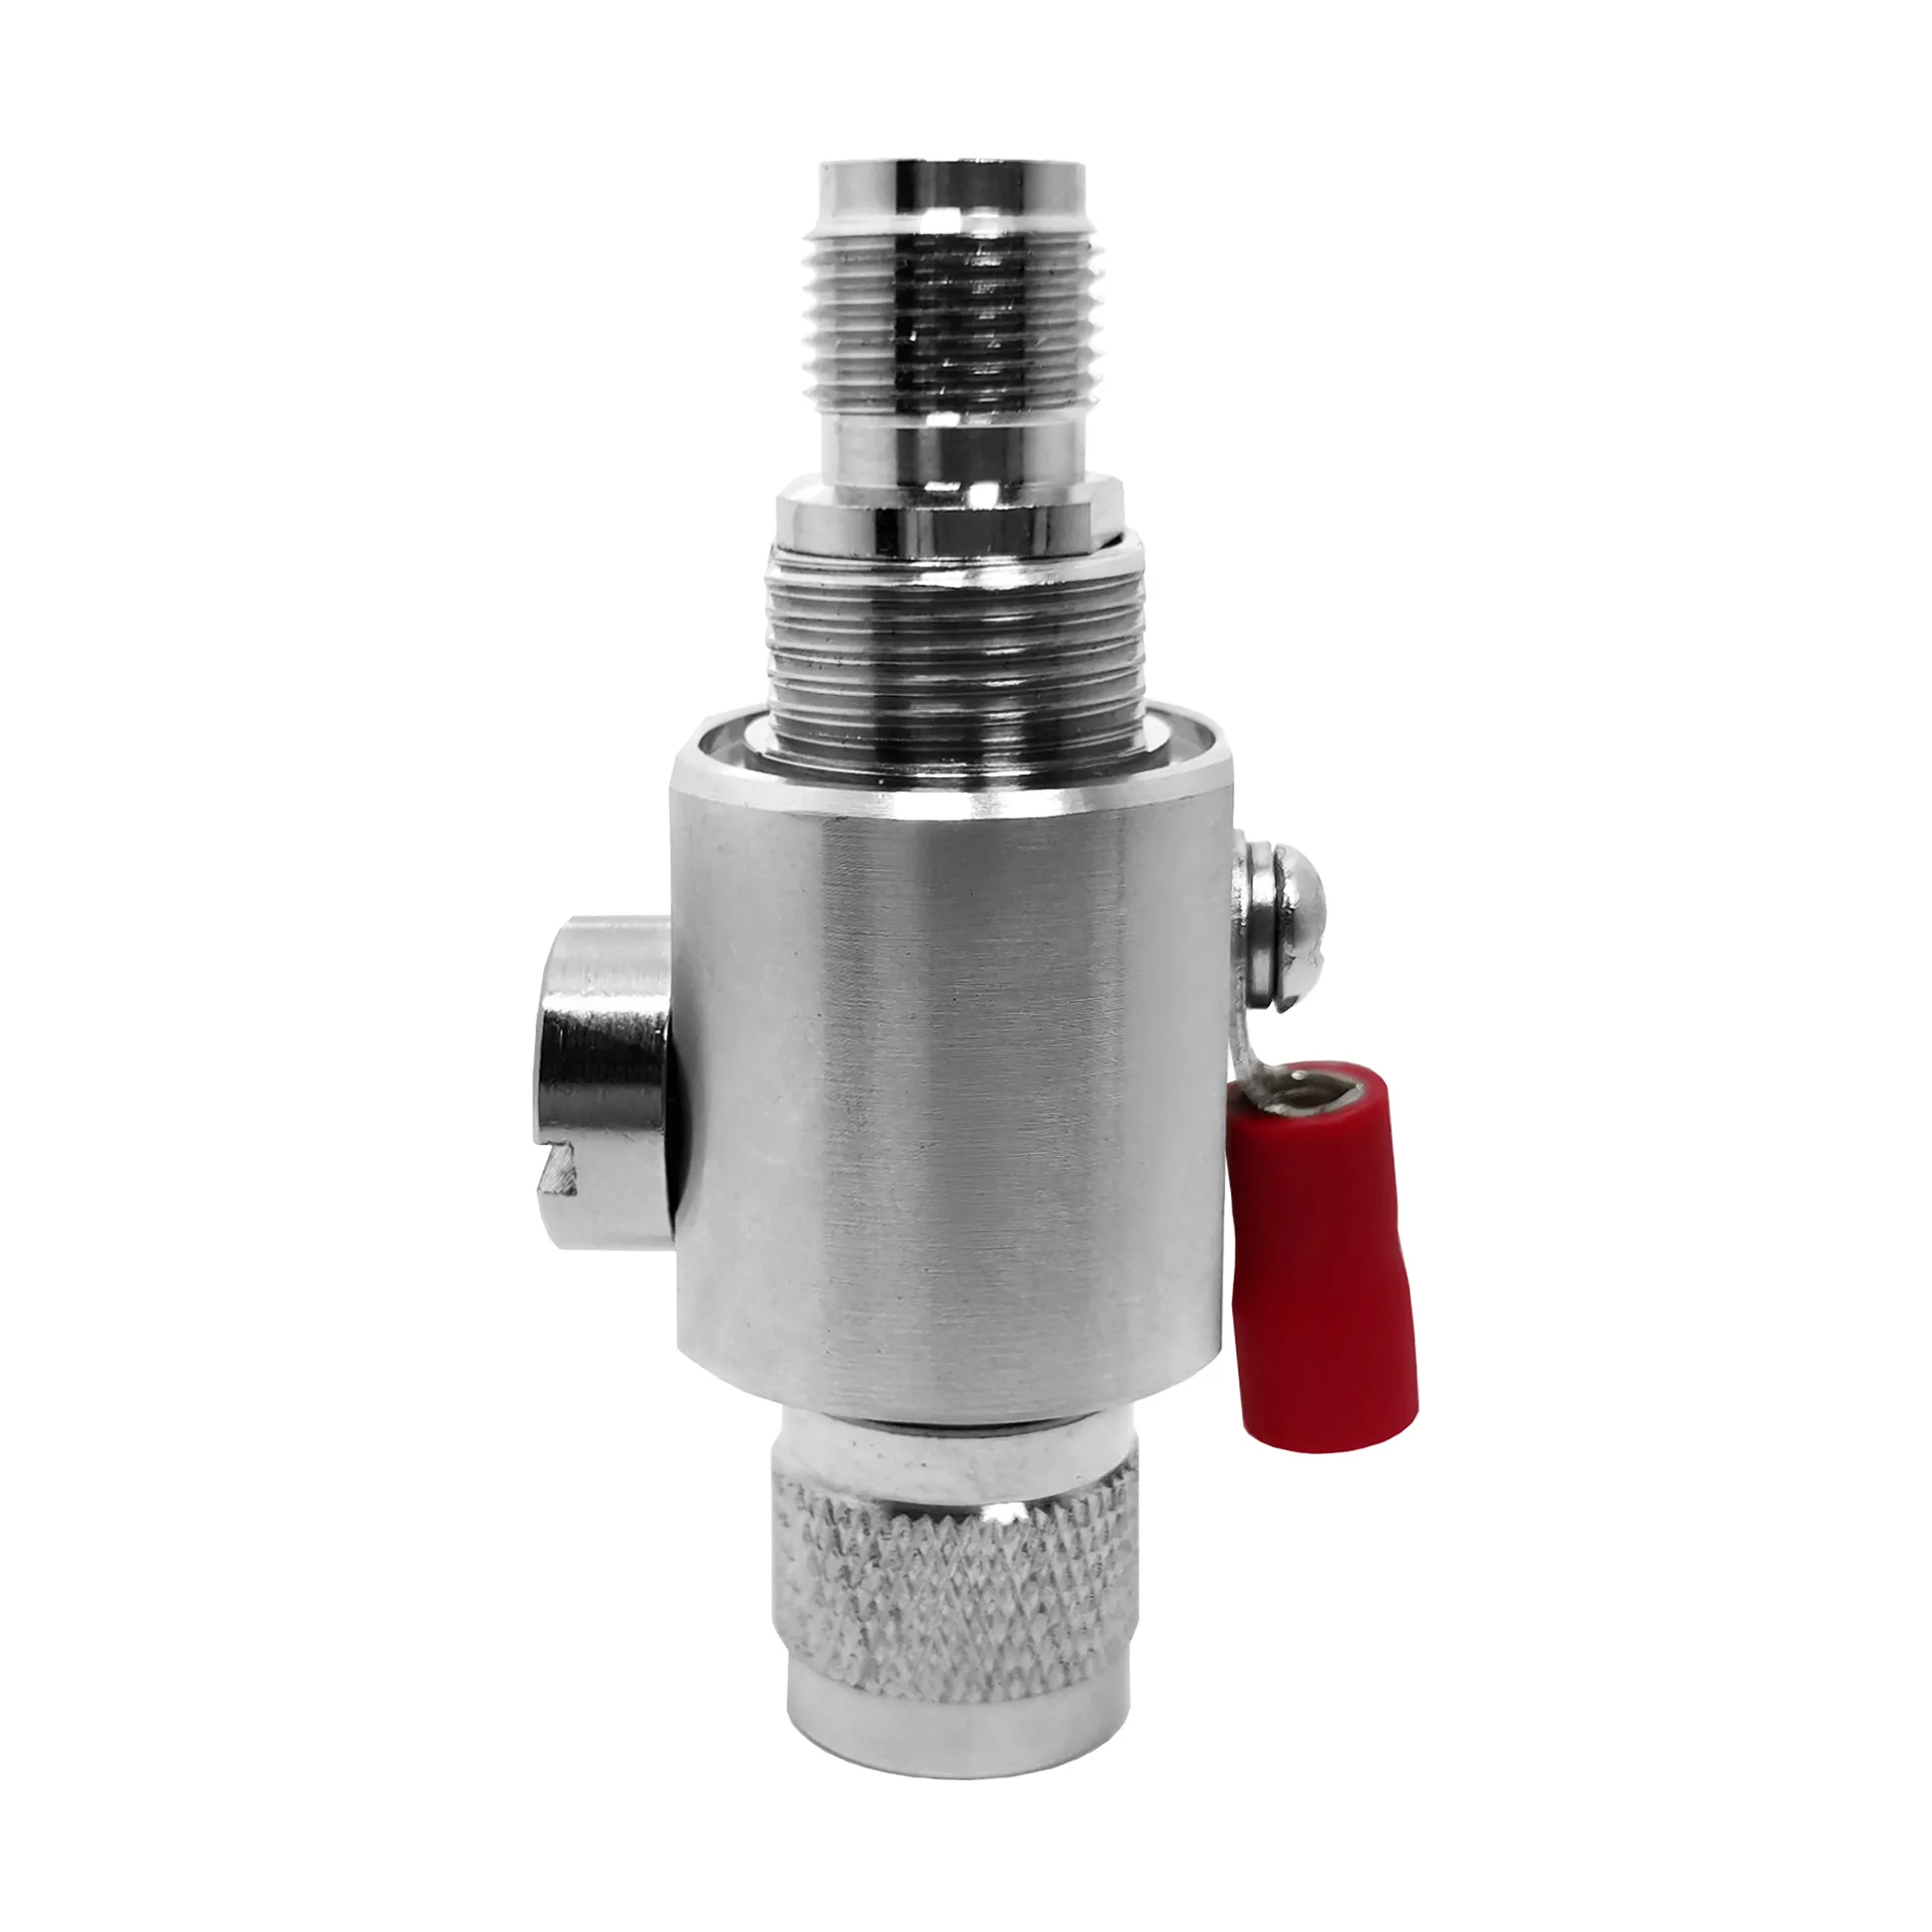
オリジナルデザインの製造発注において、技術図面から量産へ移行する際、わずかな機械的・電気的不適合が工場での再加工を招き、高額なコスト増を引き起こすことがあります。高精度な tNCメスコネクタ 検証 サンプル検証 フェーズは、見積り受領から管理された製造基準の確立へと至る上で極めて重要な関門です。仕様書(データシート)だけでは製造基準として十分ではなく、信号整合性、機械的ねじ込み精度、および大量生産における誘電体の安定性を保証するためには、実際のプロトタイプによる物理的評価が不可欠です。
単体部品の調達にせよ、あるいは tNC-SMAコネクタ アダプタを含む完全なアセンブリの調達にせよ、購入者は実際の使用条件のもとで現物サンプルを徹底的に評価する必要があります。包括的な サンプル検証 エンジニアリング、品質保証、調達チームが、数千台もの量産に先立って、設計上の微細な欠陥が広がる前に、重要なパラメーターを検証できるようにします。WORLDPEAKのような専門メーカーと連携することで、すべてのカスタム tNCメスコネクタ が厳しい公差範囲、インピーダンス安定性、環境密封性の各基準を満たすことを確実にします。
なぜ仕様書(データシート)では実機サンプルの検証に代えられないのか
RF同軸インターフェースは、高周波電気的形状と複雑な機械的構造を組み合わせたものです。たとえば、ある部品が「標準50オーム」としてカタログ登録されていても、実際には中心導体の保持力、クリンプフェルールの形状、誘電体材料、筐体のめっき処理、逆極性(RP)構成など、さまざまなばらつきが存在します。 tNCメスコネクタ 部品番号や見積もり資料のみに依拠した調達は、量産段階で重大なリスクを招く可能性があります。
プロトタイプ試験中に確認された主な故障モード :
-
極性の不一致 :標準極性と逆極性(RP-TNC)のピン配置を誤って混在させること。
-
ねじ部およびカップリング部の摩擦 ねじピッチの不一致、またはボディのめっき不良により、接続時にかみ合いが悪くなる。
-
ケーブル端末部の位置ずれ ファレルの圧着寸法が不適切なため、ケーブルの抜けや反射損失の増大を招く。
-
インピーダンス連続性の急激な変動(スパイク) 誘電体の座面と中心導体との間に微小な隙間が生じ、対象周波数帯域でVSWRのピークを引き起こす。
体系的な実施を サンプル検証 このプロトコルは、開発初期段階でこうした要因を早期に排除し、量産用金型の製作に着手する前に技術仕様を確定させる。
技術比較:標準型と逆極性TNCメスインタフェース
構造上の違いを理解することは、「 サンプル検証 レビュー」を行う際に不可欠である。以下の表では、一般的な機械的・用途上の相違点を主な観点から整理している。 tNCメスコネクタ 構成部品およびアダプター。
| 仕様 | 標準TNCメスコネクター | 逆極性(RP-TNC)メス | TNCからSMAへのコネクターアダプター | 高周波用TNCメス |
| 中心導体の極性 | メスジャック(受信側ソケット) | オスピン(ジャックハウジング内に収まるプラグピン) | デュアルインターフェース(TNCジャック-SMAプラグ/ジャック対応) | 高精度エア・ダイエレクトリック・ソケット |
| 外ねじ | 7/16-28 UNEF 対応ねじ | 7/16-28 UNEF 対応ねじ | 二重規格ねじ | 高精度超微細ねじ |
| 公称インピーダンス | 50オーム(75オームもオプション) | 50Ω | 50Ω | 50Ω |
| 動作帯域 | DC~11 GHz | DC~6GHz/11GHz | DC~12.4 GHz-18 GHz | DC~18GHz |
| 誘電体材料 | 固体PTFE | 固体PTFE | 高密度PTFE/PEEK | 空気/PTFEサポートリング |
| 主な用途 | 携帯基地局、産業用無線機器 | Wi-Fiアクセスポイント、民生用無線機器 | 試験機器、クロスバンドリンク | 防衛用レーダー、航空宇宙分野のベンチテスト |
包括的サンプル検証プロトコルの4つの柱
量産ロット間で再現性のある性能を確保するため、技術チームはその サンプル検証 計画を以下の4つの必須評価項目を中心に構成すべきです:
1. インターフェースおよび極性の確認
外装筐体の寸法、コネクタのオス・メス区分、中心導体の位置合わせ、ねじ仕様を確認します。アダプターを試験する場合は、実際の現場用ケーブルと接続した際のクリアランス、ピンの突き出し長、保持力が適切であることを確認するため、両端の接合部をそれぞれ独立して検査します。 tNC-SMAコネクタ アダプターを試験する場合は、実際の現場用ケーブルと接続した際のクリアランス、ピンの突き出し長、保持力が適切であることを確認するため、両端の接合部をそれぞれ独立して検査します。
2. 工程品質および材料の検査
筐体表面処理(ニッケルまたは三層金属めっき)、中心導体の金めっき被覆状態、誘電体の座り具合、ストレインリリーフ構造を点検します。あらかじめ組み立てられたケーブルについては、ファレルの圧着形状が対象となる同軸ケーブルのジャケット材質および編組構造に適合していることを確認します。
3. 電気的スイープ試験
較正済みベクトルネットワークアナライザ(VNA)で生成されたSパラメータ全周波数帯域スイープ試験報告書を提出してください。測定された反射損失(VSWR)および挿入損失(dB)は、汎用カタログ記載の仕様ではなく、実際の応用対象周波数帯域と比較検証すること。
4. 機械的・環境耐久性試験
試料を、規定回数の着脱サイクル、指定された締結トルク限界、温度変化、振動にさらします。屋外設置用途の場合、IP等級による異物侵入試験を実施し、暴露条件下における内部Oリングシールの性能を確認します。
サンプル承認が量産時の仕様ずれを防ぐ理由
正式な サンプル検証 承認手続を確立することで、量産工程中に意図せず設計変更が導入されるのを防ぎます。プロトタイプ機器が物理的・機械的・電気的試験をすべて合格した時点で、それを「承認済み基準サンプル(ゴールデンサンプル)」として指定し、改訂管理された図面パッケージと紐付け、変更をロックします。
生産トレーサビリティ維持のための主要ステップ :
-
基準サンプル(ゴールデンサンプル)を保管する 購入者の品質試験室およびODM工場の双方に、物理的かつ署名済みの参照サンプルを保管する。
-
サンプル承認通知(SAN)を発行する。 基準図面の改訂レベル、部品表(BOM)の明細項目、および電気試験の範囲を文書化する。
-
技術変更依頼書(ECO)の運用ルールを確立する。 原材料、めっき工程、または下請けサプライヤーの変更を行う場合、サプライヤーは事前に正式な書面による通知を行い、再認定を受けることを義務付ける。
-
初品ロット検査。 量産出荷の承認前に、承認済みの基準に基づき、包括的な100%初品ロット検査を実施する。 サンプル検証 大量出荷を承認する前に、承認済みの基準と照合した包括的な100%初品ロット検査を実施する。
量産開始前のOEM調達チェックリスト。
カスタム仕様の tNCメスコネクタ または tNC-SMAコネクタ 注文時、以下の品質管理チェックリストを完了してください:
-
最新版図面の照合 cAD図面、部品表(BOM)の品目、およびサンプルラベルの改訂番号(英字)が一致していることを確認します。
-
実機による嵌合試験の実施 本製品を tNCメスコネクタ 工場内試験用ゲージではなく、実際に現場で使用される機器に嵌合させます。
-
試験周波数帯域の確認 動作周波数帯域全体にわたって、具体的なVSWRおよび挿入損失の許容限界値を明記します。
-
材料およびめっき仕様の固定 筐体の基材(真鍮またはステンレス鋼)およびめっき厚さの規格を明示します。
-
認定メーカーとの提携 wORLDPEAKのような確立されたサプライヤーと直接取引することで、バイヤーは工場直結のエンジニアリング支援、ロット単位のVNA試験レポート、および完全なトレーサビリティを確保できます。 tNCメスコネクタ 生産ライン





