 EN

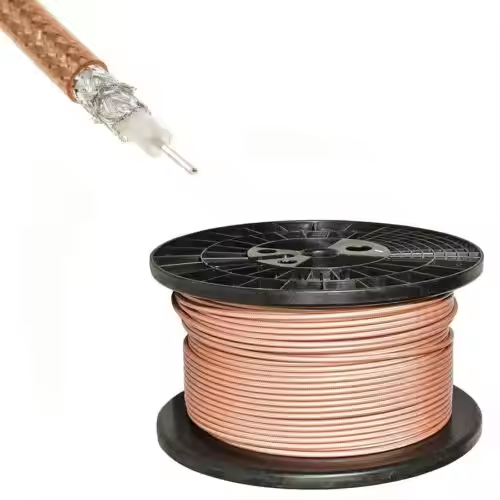
RFエンジニアリングチームおよび調達担当者にとって、「専門的な rGケーブル工場 の選定は、オンラインカタログから標準品番を選ぶだけでは済みません。信頼性の高いオリジナル・エクイップメント・メーカー(OEM)生産プロセスを確立するには、原材料の調達、機械的公差の管理、位相整合性能、および工場内の品質保証チェックポイントを厳格にコントロールする必要があります。OEMプロジェクトが、高精度な rG-58同軸コネクタ を用いた柔軟な組立、二重シールド構造で耐熱性に優れた rG-142同軸 ジャンパー、あるいは厳格な rG-316仕様 専門的な rGケーブル工場 に準拠した小型低損失アセンブリのいずれを要求する場合でも、量産開始のずっと前から、体系的な技術レビューを実施しなければなりません。
一般的な名称だけに頼ると、購買者とサプライヤーの間でコミュニケーションの齟齬が生じやすくなります。経験豊富な rGケーブル工場 は技術パートナーとして機能し、上位レベルのアプリケーション要件を、詳細かつ再現性の高い製造仕様書へと翻訳します。
OEM発注から納品までのステップ・バイ・ステップ・ワークフロー
を確保し、生産移行時のトラブルや現場での予期せぬ故障を未然に防ぐため、適格な rGケーブル工場 は、構造化された5段階のOEM発注実行ライフサイクルに従います:
-
見積依頼(RFQ)および技術資料の審査 :その rGケーブル工場 は、お客様から提出された初期の見積依頼(RFQ)資料を、当社の内部製造限界と照らし合わせて評価します。エンジニアが、インターフェースの互換性、コネクタ用治具の有無、ケーブル剥離機の公差、自動検査装置の設定状況などを確認します。電気的・寸法的な曖昧な点は、この審査段階で解消されます。
-
設計適合性(DFM)レビューおよび商用条件の調整 エンジニアリングチームが製造性設計(DFM)レビューを実施し、単価の最適化、最小発注数量(MOQ)の設定、試作ロットの納期調整を行い、発注書に記載された正式な設計図面改訂版を凍結します。
-
初品検査(FAI)および試作 量産開始前に、 rGケーブル工場 サンプル組立品を製造します。これらのサンプルは、外形寸法の確認、機械的引張力試験、圧着断面観察、およびVSWRと挿入損失を対象としたベクトルネットワークアナライザ(VNA)による全周波数帯域スイープ試験を含む包括的な初品検査を受けています。
-
管理下の量産工程 正式な初品承認後、 rGケーブル工場 部品表(BOM)および組立作業手順書を確定します。原材料(同軸ケーブル、めっき材、圧着フェルールなど)の変更は、購入者による明示的な書面承認がない限り一切認められず、厳格な変更管理プロトコルが適用されます。
-
最終品質検収および出荷 すべての出荷完了品は、100%自動化された導通試験およびピン・ツー・ピン短絡試験に加え、RFスイープ性能、PIMレベル適合性、外被絶縁抵抗について統計的サンプリング試験を実施しています。出荷に際しては、検査試験記録書および原材料ロット追跡ログを含む完全な品質証明書が添付されます。
主な技術比較:産業用RG同軸ケーブル規格
適切な同軸ケーブルシリーズを選定するには、導体の形状、誘電体構造、使用温度範囲、およびRFシールド効率を総合的に評価する必要があります。以下の比較表は、当社へカスタム製造発注を行う際に重点的に評価される主要パラメーターを示しています。 rGケーブル工場 :
| 性能パラメータ | 柔軟性に優れた標準同軸ケーブル | 耐熱性・二重シールド同軸ケーブル | 小型・高屈曲性同軸ケーブル |
| 同軸ケーブル基準モデル | rG-58同軸コネクタ 互換性 | rG-142同軸 組み立て | rG-316仕様 適合 |
| 特性インピーダンス/シールド効率 | 50Ω/単層ブレード(約85%) | 50Ω/二重銀メッキブレード(95%超) | 50オーム/シングル銀編組(95%以上) |
| 中心導体の種類 | 固体またはストランド状の錫めっき銅線 | 固体銀めっき被覆鋼線 | ストランド状銀めっき銅線 |
| 誘電体材料 | 固体ポリエチレン(PE) | 固体PTFE(フッ化エチレン) | 固体PTFE(フッ化エチレン) |
| 外被の耐熱温度範囲 | -40℃~+85℃(PVC) | -55℃~+200℃(FEP) | -55℃~+200℃(FEP) |
| 一般的な対象周波数 | DC~1.0 GHz | DC~8.0 GHz | DC~3.0GHz |
| 共通用途 | 民生用無線機、テストリード | 軍用航空電子機器、レーダー、高温RF用途 | 高密度設置機器ラック、医療機器、DAS(分散型アンテナシステム) |
標準規格に基づいてアセンブリを設計する際は rG-58同軸コネクタ 、 rGケーブル工場 フィールドでの引張り負荷によるコネクタ脱落を防ぐため、中心導体のクリンプバレル寸法およびジャケット壁厚公差を必ず確認してください。過酷な軍事・航空宇宙用途で rG-142同軸 が要求される場合、工場の技術者はブート収縮工程において制御された加熱を実施し、耐熱性FEP外被の熱応力を防止しなければなりません。一方、マイクロサイズの rG-316仕様 を採用した構成では、コネクタ接続時に微細な銀めっき内部ストランドを損傷しないよう、 rGケーブル工場 でマイクロ精密ストリッピング装置を用いる必要があります。
RF仕様書および品質受入計画の策定
プロフェッショナルな rGケーブル工場 組立工程の各段階で明確な品質管理チェックを実施します。OEM向け調達文書を作成する際には、これらの明確な基準を工場との品質契約に盛り込んでください。
-
電気的受入検証 :直流連続性およびピン間ショートの基本検査については、工場での100%スクリーニングを義務付けます。高周波RF接続については、周波数掃引の上限値、許容最大挿入損失(dB/メートル)、およびピークVSWR目標値(例:3 GHzまでVSWR<1.15:1)を明記してください。
-
機械的・インターフェース検証 :SMA、BNC、N型、TNCなどの精密コネクタインターフェース規格を指定し、中心導体は金メッキまたは銀メッキ仕様とします。また、 rGケーブル工場 がMIL-STD-202規格に基づく接触保持力試験および機械的クランプ引張試験を実施することを義務付けます。
-
環境・適合性基準 ご使用の rGケーブル工場 roHS、REACH、UL耐燃性規格(例:VW-1またはIEC 60332)など、国際的な指令への適合を確認するための完全な材料トレーサビリティ証明書を提供します。特殊な軍用グレード製品については、工場の生産プロセスがMIL-DTL-17仕様に準拠していることを確認してください。
信頼性の高いカスタムプレターミネートアセンブリを調達する購買チームは、以下の確立された製造実績を参照できます:
OEM調達チェックリスト(購買チーム向け)
サプライヤーと rGケーブル工場 購入発注を承認する前に、以下のOEM調達チェックリストを必ずご確認ください:
-
発注書には、正しいアセンブリ図の改訂版番号が明記されていますか?
-
「 rG-58同軸コネクタ 二重シールド rG-142同軸 マイクロサイズ rG-316仕様 測定可能な試験限界値に変換されていますか?
-
標準構成ではご要望に沿えない場合、お知らせください。機械を再設計して製造し、ご要望にお応えします rGケーブル工場 見積もりに、図面レビュー、資材の在庫確保、初品試作、購買担当者による承認、量産出荷までのリードタイムを明記していますか?
-
最小発注数量(MOQ)、試作ロット価格の区分、カスタマイズされたラベル形式、および包装要件について、書面で確定済みですか?
-
コネクタは rGケーブル工場 出荷用段ボール箱ごとに、ロット追跡データおよび署名入り検査証明書を同梱していますか?
技術仕様を標準化し、生産開始前の承認ゲートを明確に設定し、監査済みの rGケーブル工場 サプライヤーと連携することで、調達担当者はサプライヤーリスクを排除し、納期を管理し、一貫して高品質なRF同軸ケーブルアセンブリを確保できます。





