 EN

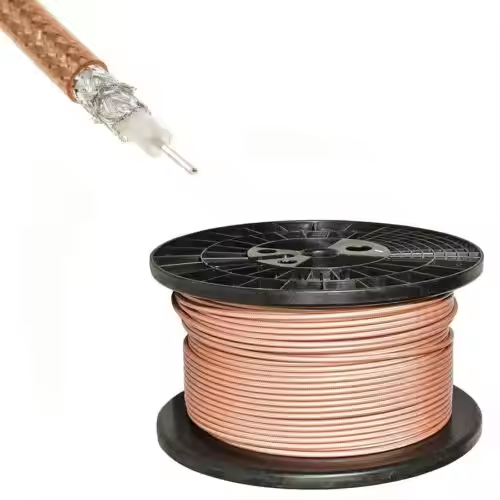
สำหรับทีมวิศวกร RF และผู้เชี่ยวชาญด้านการจัดซื้อเชิงพาณิชย์ การเลือกโรงงานผลิตสาย RG ที่เชี่ยวชาญเฉพาะทาง โรงงานผลิตสาย RG ไม่ใช่เพียงการเลือกรหัสชิ้นส่วนมาตรฐานจากแคตตาล็อกออนไลน์เท่านั้น แต่การจัดตั้งกระบวนการผลิตแบบ OEM ที่เชื่อถือได้ จำเป็นต้องควบคุมอย่างเข้มงวดทั้งการจัดหาวัตถุดิบ ขีดจำกัดความคลาดเคลื่อนเชิงกล ความสามารถในการจับคู่เฟส (phase-matching) และจุดตรวจสอบคุณภาพภายในโรงงาน ไม่ว่าโครงการ OEM นั้นจะต้องการการประกอบแบบยืดหยุ่นโดยใช้ตัวเชื่อมต่อโคแอกเซียล rG 58 แบบสองชั้นป้องกันและทนอุณหภูมิสูง rG 142 แบบโคแอกเซียล สายจัมเปอร์ หรือชุดประกอบขนาดเล็กที่สูญเสียสัญญาณต่ำมาก ซึ่งต้องปฏิบัติตามข้อกำหนดที่เข้มงวดของ rG 316 , มืออาชีพ โรงงานผลิตสาย RG จำเป็นต้องดำเนินการทบทวนด้านวิศวกรรมอย่างมีระบบล่วงหน้าเป็นเวลานานก่อนเริ่มการผลิตจำนวนมาก
การพึ่งพาชื่อเรียกทั่วไปเพียงอย่างเดียวมักก่อให้เกิดช่องว่างในการสื่อสารระหว่างผู้ซื้อกับผู้จัดจำหน่าย ผู้เชี่ยวชาญด้านเทคนิคที่มีประสบการณ์ โรงงานผลิตสาย RG ทำหน้าที่เป็นพันธมิตรด้านเทคนิค โดยแปลความต้องการเชิงแอปพลิเคชันระดับสูงให้กลายเป็นเอกสารการผลิตที่ละเอียดและสามารถทำซ้ำได้อย่างแม่นยำสูง
ขั้นตอนการดำเนินการคำสั่งซื้อของผู้ผลิตรถยนต์ (OEM) แบบทีละขั้นตอน
เพื่อให้มั่นใจว่าการเปลี่ยนผ่านสู่การผลิตจะเป็นไปอย่างราบรื่น และหลีกเลี่ยงความล้มเหลวที่ไม่คาดคิดในสนามจริง ผู้เชี่ยวชาญที่มีคุณสมบัติเหมาะสม โรงงานผลิตสาย RG ปฏิบัติตามวงจรการดำเนินการคำสั่งซื้อของผู้ผลิตรถยนต์ (OEM) ที่มีโครงสร้างชัดเจน ซึ่งแบ่งออกเป็นห้าขั้นตอน
-
การตรวจสอบใบเสนอราคา (RFQ) และชุดเอกสารวิศวกรรม : การ โรงงานผลิตสาย RG ประเมินชุดเอกสารใบเสนอราคา (RFQ) เบื้องต้นของท่านเทียบกับข้อจำกัดภายในด้านการผลิตของบริษัท วิศวกรจะตรวจสอบความเข้ากันได้ของอินเทอร์เฟซ ความพร้อมของแม่พิมพ์สำหรับขั้วต่อ ความคลาดเคลื่อนที่ยอมรับได้ของเครื่องปอกฉนวนสายไฟ และการตั้งค่าระบบการทดสอบอัตโนมัติ ความคลุมเครือใด ๆ ที่เกี่ยวข้องกับคุณสมบัติด้านไฟฟ้าหรือมิติจะได้รับการแก้ไขในขั้นตอนการทบทวนนี้
-
การทบทวนการออกแบบเพื่อการผลิต (DFM) และการประสานงานด้านการค้า ทีมวิศวกรดำเนินการทบทวนการออกแบบเพื่อความเหมาะสมในการผลิต (DFM) เพื่อปรับให้ต้นทุนต่อหน่วยมีประสิทธิภาพสูงสุด กำหนดปริมาณสั่งซื้อขั้นต่ำ (MOQ) จัดเวลาการนำร่องของล็อตตัวอย่างให้สอดคล้องกัน และยืนยันเวอร์ชันของการวาดแบบทางวิศวกรรมอย่างเป็นทางการ ซึ่งระบุไว้ในใบสั่งซื้อ
-
การตรวจสอบตัวอย่างชิ้นแรก (FAI) และการสร้างต้นแบบ ก่อนเริ่มการผลิตแบบต่อเนื่อง ผู้ผลิต โรงงานผลิตสาย RG จะจัดทำชุดประกอบตัวอย่าง ตัวอย่างเหล่านี้จะผ่านการตรวจสอบตัวอย่างชิ้นแรกอย่างละเอียด ซึ่งรวมถึงการตรวจสอบมิติทางกายภาพ การทดสอบแรงดึงเชิงกล การตัดขวางรอยหุ้ม (crimp cross-sectioning) และการสแกนด้วยเครื่องวิเคราะห์เครือข่ายเวกเตอร์ (VNA) แบบครบวงจร เพื่อประเมินค่า VSWR และการสูญเสียการแทรกสอด (insertion loss)
-
การผลิตแบบต่อเนื่องภายใต้การควบคุม หลังจากได้รับการรับรองอย่างเป็นทางการสำหรับตัวอย่างชิ้นแรกแล้ว ผู้ผลิต โรงงานผลิตสาย RG จะปิดบัญชีรายการวัสดุ (BOM) และคำสั่งงานการประกอบอย่างถาวร โปรโตคอลการควบคุมการเปลี่ยนแปลงอย่างเข้มงวดจะรับประกันว่าจะไม่มีการแทนที่สายโคแอกเซียล วัสดุชุบผิว หรือปลอกหุ้มรอยหุ้ม (crimp ferrules) โดยไม่ได้รับการอนุมัติเป็นลายลักษณ์อักษรจากผู้ซื้ออย่างชัดแจ้ง
-
การรับรองคุณภาพขั้นสุดท้ายและการจัดส่ง การจัดส่งแต่ละครั้งที่เสร็จสมบูรณ์จะผ่านการทดสอบความต่อเนื่องแบบอัตโนมัติร้อยเปอร์เซ็นต์ และการทดสอบการลัดวงจรระหว่างขั้ว (pin-to-pin) พร้อมทั้งการสุ่มตัวอย่างเชิงสถิติเพื่อประเมินประสิทธิภาพการสแกนความถี่วิทยุ (RF sweep) ระดับ PIM ตามมาตรฐาน และความต้านทานฉนวนของปลอกภายนอก ทุกการจัดส่งจะออกพร้อมบันทึกผลการตรวจสอบและทดสอบอย่างครบถ้วน รวมถึงบันทึกการติดตามแหล่งที่มาของล็อตวัตถุดิบ
การเปรียบเทียบทางเทคนิคหลัก: มาตรฐานสายโคแอกเซียล RG สำหรับงานอุตสาหกรรม
การเลือกครอบครัวสายโคแอกเซียลที่เหมาะสม จำเป็นต้องพิจารณาจากเรขาคณิตของตัวนำ โครงสร้างไดอิเล็กทริก ช่วงอุณหภูมิในการใช้งาน และประสิทธิภาพของการป้องกันสัญญาณรบกวนความถี่วิทยุ (RF shielding) ตารางเปรียบเทียบด้านล่างแสดงพารามิเตอร์สำคัญที่ใช้ประเมินเมื่อสั่งผลิตสายโคแอกเซียลแบบกำหนดพิเศษกับ โรงงานผลิตสาย RG :
| ปารามิเตอร์การทํางาน | สายโคแอกเซียลมาตรฐานแบบยืดหยุ่น | สายโคแอกเซียลแบบสองชั้นป้องกันความร้อนสูง | สายโคแอกเซียลขนาดเล็กแบบทนการดัดซ้ำได้สูง |
| อ้างอิงสายโคแอกเซียล | rG 58 ความเข้ากันได้ | rG 142 แบบโคแอกเซียล การประกอบ | rG 316 สอดคล้องกับข้อกำหนด |
| อิมพีแดนซ์ / การป้องกันสัญญาณรบกวน | 50 โอห์ม / ถักเดี่ยว (~85%) | 50 โอห์ม / ถักเงินสองชั้น (>95%) | 50 โอห์ม / ถักเดี่ยวสีเงิน (>95%) |
| ประเภทตัวนำกลาง | ทองแดงชุบดีบุกแบบแข็งหรือแบบเกลียว | เหล็กเคลือบทองแดงชุบเงินแบบแข็ง | ทองแดงชุบเงินแบบเกลียว |
| วัสดุไดอิเล็กทริก | พอลิเอทิลีนแบบแข็ง (PE) | ฉนวน PTFE (ฟลูออริเนตเต็ด เอทิลีน) | ฉนวน PTFE (ฟลูออริเนตเต็ด เอทิลีน) |
| ขีดจำกัดอุณหภูมิของปลอก | -40°C ถึง +85°C (PVC) | -55°C ถึง +200°C (FEP) | -55°C ถึง +200°C (FEP) |
| ความถี่เป้าหมายโดยทั่วไป | ดีซี ถึง 1.0 กิกะเฮิร์ตซ์ | ดีซี ถึง 8.0 กิกะเฮิร์ตซ์ | 0 ถึง 3.0 กิกะเฮิร์ตซ์ |
| การใช้งานทั่วไป | วิทยุเชิงพาณิชย์ สายทดสอบ | อุปกรณ์อิเล็กทรอนิกส์สำหรับอากาศยานทางการทหาร เรดาร์ สัญญาณความถี่วิทยุที่อุณหภูมิสูง | ช่องติดตั้งอุปกรณ์แบบหนาแน่น อุปกรณ์ทางการแพทย์ ระบบกระจายสัญญาณแบบกระจาย (DAS) |
เมื่อออกแบบชุดประกอบรอบมาตรฐาน rG 58 , การ โรงงานผลิตสาย RG จำเป็นต้องตรวจสอบขนาดของส่วนที่จับศูนย์กลางของตัวนำและค่าความคลาดเคลื่อนของความหนาของผนังปลอกเพื่อป้องกันไม่ให้ตัวนำหลุดออกภายใต้แรงดึงในสภาพแวดล้อมจริง สำหรับการใช้งานเชิงกลาโหมและอวกาศที่ต้องการความทนทานสูง ซึ่งใช้ rG 142 แบบโคแอกเซียล ช่างเทคนิคในโรงงานจำเป็นต้องควบคุมอุณหภูมิขณะหดปลอกเพื่อป้องกันปลอกภายนอกทำจาก FEP ซึ่งทนความร้อนสูงจากการเสียหายจากความเครียดจากความร้อน ในขณะเดียวกัน งานประกอบที่อยู่ภายใต้ข้อกำหนดของ rG 316 ต้องการอุปกรณ์ปอกสายแบบความแม่นยำระดับจุลภาคที่ โรงงานผลิตสาย RG เพื่อหลีกเลี่ยงความเสียหายต่อเส้นลวดภายในที่ชุบเงินซึ่งมีความบอบบางมากในระหว่างการต่อเชื่อมขั้วต่อ
การจัดทำข้อกำหนดด้านความถี่วิทยุ (RF) และแผนการยอมรับคุณภาพ
ผู้เชี่ยวชาญ โรงงานผลิตสาย RG บังคับใช้การตรวจสอบควบคุมคุณภาพอย่างชัดเจนในทุกขั้นตอนของการประกอบ ขณะจัดทำเอกสารการจัดซื้อสำหรับผู้ผลิตตามสัญญา (OEM) ให้รวมเกณฑ์ที่ระบุไว้ชัดเจนเหล่านี้ลงในข้อตกลงคุณภาพกับโรงงาน:
-
การยืนยันการยอมรับด้านไฟฟ้า : กำหนดให้มีการตรวจสอบเบื้องต้นร้อยเปอร์เซ็นต์ที่โรงงานสำหรับความต่อเนื่องของกระแสตรง (DC) พื้นฐานและการลัดวงจรระหว่างขาเชื่อมต่อ (pin-to-pin) สำหรับการเชื่อมต่อ RF ความถี่สูง ให้ระบุขอบเขตความถี่สูงสุดที่ต้องทำการสแกน (upper frequency sweep limits) ค่าการสูญเสียการแทรกสอดสูงสุดที่ยอมรับได้ (insertion loss) หน่วยเดซิเบลต่อเมตร (dB/meter) และค่า VSWR สูงสุดที่กำหนดไว้ (เช่น VSWR < 1.15:1 จนถึง 3 GHz)
-
การตรวจสอบความถูกต้องด้านกลไกและอินเทอร์เฟซ : ระบุมาตรฐานอินเทอร์เฟซของขั้วต่อแบบแม่นยำ (เช่น SMA, BNC, N-Type หรือ TNC) ที่ต้องมีส่วนกลางเคลือบด้วยทองคำหรือเงิน กำหนดให้ โรงงานผลิตสาย RG ดำเนินการทดสอบความสามารถในการยึดเกาะของขั้วต่อ (contact retention testing) และการทดสอบแรงดึงของการหุ้มขั้วต่อแบบคริมป์ (mechanical crimp pull-test) ตามข้อกำหนด MIL-STD-202
-
มาตรฐานด้านสิ่งแวดล้อมและการปฏิบัติตามข้อกำหนด ตรวจสอบให้แน่ใจว่า โรงงานผลิตสาย RG ให้ใบรับรองการติดตามวัสดุแบบครบวงจร ซึ่งยืนยันความสอดคล้องกับข้อบังคับระหว่างประเทศ รวมถึง RoHS, REACH และมาตรฐานการทนไฟของ UL (เช่น VW-1 หรือ IEC 60332) สำหรับงานผลิตพิเศษระดับทหาร โปรดยืนยันว่ากระบวนการผลิตในโรงงานสอดคล้องกับข้อกำหนด MIL-DTL-17
ทีมจัดซื้อที่กำลังหาซื้อชุดสายประกอบแบบพร้อมต่อปลายแบบเฉพาะทางที่น่าเชื่อถือ สามารถวางใจอ้างอิงการผลิตที่ผ่านการตรวจสอบแล้ว เช่น
รายการตรวจสอบการจัดซื้อแบบ OEM สำหรับทีมจัดซื้อ
ก่อนอนุมัติคำสั่งซื้อกับ โรงงานผลิตสาย RG โปรดดำเนินการตามรายการตรวจสอบการจัดซื้อแบบ OEM ข้อนี้:
-
มีการอ้างอิงเวอร์ชันของการวาดแบบประกอบที่ถูกต้องไว้อย่างชัดเจนบนคำสั่งซื้อหรือไม่
-
ข้อกำหนดทางเทคนิคทั้งหมดสำหรับ rG 58 แบบป้องกันสองชั้น rG 142 แบบโคแอกเซียล หรือขนาดจิ๋ว rG 316 ถูกแปลงเป็นขีดจำกัดการทดสอบที่วัดค่าได้หรือไม่
-
สามารถ โรงงานผลิตสาย RG เสนอราคาโดยแบ่งระยะเวลาการจัดส่งออกเป็นขั้นตอนต่าง ๆ ได้แก่ การทบทวนแบบร่าง การจัดเตรียมวัสดุ การผลิตตัวอย่างชิ้นแรก การอนุมัติจากผู้ซื้อ และการจัดส่งเพื่อการผลิตจำนวนมากหรือไม่
-
มีการยืนยันเป็นลายลักษณ์อักษรแล้วหรือไม่ว่า ปริมาณการสั่งซื้อขั้นต่ำ (MOQ) ราคาสำหรับล็อตทดลอง รูปแบบฉลากที่ปรับแต่งพิเศษ และข้อกำหนดด้านบรรจุภัณฑ์
-
จะ โรงงานผลิตสาย RG ให้ข้อมูลการติดตามแหล่งที่มาของล็อตสินค้าและใบรับรองการตรวจสอบที่มีลายเซ็นแนบอยู่ภายในกล่องจัดส่งทุกกล่องหรือไม่
ด้วยการมาตรฐานข้อกำหนดทางเทคนิค การกำหนดจุดควบคุมการอนุมัติก่อนการผลิตอย่างชัดเจน และการทำงานร่วมกับผู้จำหน่ายที่ผ่านการตรวจสอบแล้ว โรงงานผลิตสาย RG ผู้จัดการฝ่ายจัดซื้อสามารถลดความเสี่ยงจากผู้จำหน่าย ควบคุมระยะเวลาการจัดส่ง และมั่นใจได้ว่าจะได้รับชุดสายโคแอกเซียลสำหรับสัญญาณความถี่วิทยุ (RF) ที่มีสมรรถนะสูงอย่างสม่ำเสมอ





