 EN

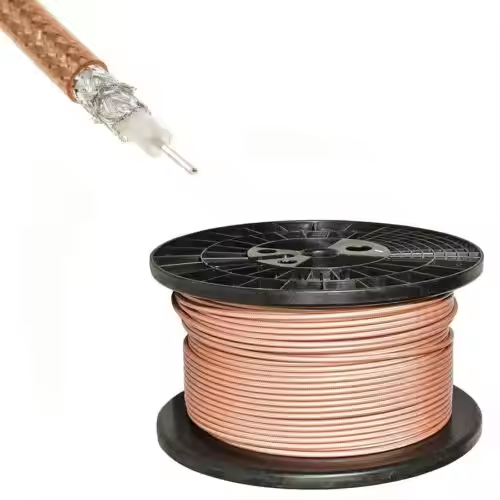
برای تیمهای مهندسی RF و متخصصان خرید تجاری، انتخاب یک کارخانهٔ تخصصی تولید کابلهای RG کارخانهٔ تولید کابلهای RG فراتر از انتخاب شمارههای قطعات استاندارد از یک فهرست آنلاین است. ایجاد یک فرآیند تولید قابل اعتماد توسط سازندهٔ تجهیزات اصلی (OEM) نیازمند کنترل دقیق در زمینهٔ تأمین مواد اولیه، محدودیتهای تحمل مکانیکی، قابلیتهای هماهنگی فاز و دروازههای تضمین کیفیت کارخانه است. چه پروژهٔ OEM نیازمند مونتاژ انعطافپذیر با استفاده از اتصالدهندههای هممحوری دقیق RG 58 باشد، اتصالدهندههای هممحوری RG 58 یا جامپرهاي هممحوری با دو لایهٔ محافظ و مقاوم در برابر دمای بالا کابلهای هممحوری RG 142 یا مجموعههای کوچک و کمتلفن که تحت مواصفات دقیق RG 316 تنظیم شدهاند، مواصفات RG 316 ، حرفهای کارخانهٔ تولید کابلهای RG باید یک بازبینی مهندسی کنترلشده را بسیار پیش از آغاز تولید انبوه انجام دهد.
استفاده صرفاً از نامگذاریهای عمومی اغلب منجر به شکافهای ارتباطی بین خریداران و تأمینکنندگان میشود. یک کارخانهٔ تولید کابلهای RG بهعنوان یک شریک فنی عمل میکند و نیازهای کاربردی سطح بالا را به مستندات تولیدی دقیق و قابل تکرارِ بالا تبدیل مینماید.
فرآیند اجرای سفارش OEM مرحلهبهمرحله
برای اطمینان از انتقال روان تولید و جلوگیری از خرابیهای غیرمنتظره در محل، یک کارخانهٔ تولید کابلهای RG فرآیند اجرای سفارش OEM را در پنج مرحلهٔ ساختاریافته دنبال میکند:
-
بررسی درخواست نقل و انتقال قیمت (RFQ) و بستهٔ مهندسی :کارخانهٔ تولید کابلهای RG بستهٔ اولیهٔ درخواست نقل و انتقال قیمت (RFQ) شما را در برابر محدودیتهای داخلی تولید ارزیابی میکند. مهندسان سازگوندگی رابطها، موجود بودن ابزارهای اتصالدهنده، تحملهای دستگاههای پوستکنی کابل و تنظیمات آزمونهای خودکار را بررسی میکنند. هرگونه ابهام الکتریکی یا ابعادی در این مرحلهٔ بازبینی حل میشود.
-
بازبینی طراحی برای ساختپذیری (DFM) و همسوسازی تجاری تیم مهندسی بررسی طراحی برای ساختپذیری (DFM) انجام میدهد تا هزینههای واحد را بهینه کند، حداقل مقادیر سفارش (MOQ) را تعیین کند، زمانهای تحویل نمونههای آزمایشی را هماهنگ کند و نسخهٔ رسمی نقشههای مهندسی ارجاعدادهشده در سفارش خرید را ثابت کند.
-
بازرسی نمونهٔ اولیه (FAI) و ساخت نمونه قبل از آغاز تولید انبوه، کارخانهٔ تولید کابلهای RG نمونههای مونتاژ تولید میکند. این نمونهها تحت بازرسی جامع نمونهٔ اولیه قرار میگیرند — از جمله تأیید ابعاد فیزیکی، آزمون نیروی کششی مکانیکی، برش عرضی اتصالات فشاری و آزمون کامل با تحلیلگر شبکهٔ برداری (VNA) برای بررسی نسبت موج ایستا (VSWR) و تلفات درجی (insertion loss).
-
تولید انبوه کنترلشده پس از تأیید رسمی نمونهٔ اولیه، کارخانهٔ تولید کابلهای RG فهرست مواد (BOM) و دستورالعملهای مونتاژ را قفل میکند. پروتکلهای سختگیرانهٔ کنترل تغییرات اطمینان حاصل میکنند که بدون مجوز کتبی صریح خریدار، هیچ جایگزینی در کابلهای هممحور اولیه، مواد روکشدهنده یا حلقههای فشاری انجام نشود.
-
پذیرش نهایی کیفیت و ارسال هر محمولهی تکمیلشده تحت آزمون خودکار صددرصدی پیوستگی و اتصال کوتاه سر-به-سر قرار میگیرد، همچنین نمونهبرداری آماری برای ارزیابی عملکرد ا barrی رادیویی، انطباق با سطح PIM و مقاومت عایقی روکش بیرونی انجام میشود. محمولهها همراه با سوابق کامل آزمونهای بازرسی و سوابق ردیابی دفعات مواد اولیه رها میشوند.
مقایسهی فنی کلیدی: استانداردهای کابلهای هممحور صنعتی RG
انتخاب خانوادهی مناسب کابل هممحور نیازمند ارزیابی هندسهی هادی، ساختار دیالکتریک، محدودیتهای حرارتی کاری و کارایی سپرگذاری رادیویی است. جدول مقایسهی زیر پارامترهای حیاتی را که در هنگام ثبت سفارشهای تولید سفارشی با یک ... ارزیابی میشوند، برجسته میکند. کارخانهٔ تولید کابلهای RG :
| پارامتر عملکرد | کابل هممحور استاندارد انعطافپذیر | کابل هممحور با دو سپر و مقاومت بالا در برابر دما | کابل هممحور ریز و بسیار انعطافپذیر |
| مرجع هممحور | اتصالدهندههای هممحوری RG 58 سازگاری | کابلهای هممحوری RG 142 مونتاژ | مواصفات RG 316 مطابقت |
| امپدانس / سپرگذاری | ۵۰ اهم / توری تکلایه (~۸۵٪) | ۵۰ اهم / توری دو لایهی نقرهای (>۹۵٪) | ۵۰ اهم / بافت تک نقرهای (>۹۵٪) |
| نوع هادی مرکزی | مس آبکاریشده قلعی جامد یا رشتهای | فولاد پوشیدهشده با مس آبکاریشده نقرهای جامد | مس آبکاریشده نقرهای رشتهای |
| ماده دیالکتریک | پلیاتیلن جامد (PE) | پلیتترافلوئورواتن جامد (اتیلن فلورینهشده) | پلیتترافلوئورواتن جامد (اتیلن فلورینهشده) |
| حداکثر دمای روکش | ۴۰- تا ۸۵+ درجه سانتیگراد (پیویسی) | ۵۵- تا ۲۰۰+ درجه سانتیگراد (افایپی) | ۵۵- تا ۲۰۰+ درجه سانتیگراد (افایپی) |
| فرکانس هدف معمولی | دیسی تا ۱٫۰ گیگاهرتز | دیسی تا ۸٫۰ گیگاهرتز | DC تا ۳٫۰ گیگاهرتز |
| کاربردهای رایج | رادیوهای تجاری، سیمهای آزمایشی | الکترونیک هوایی نظامی، رادار، فرکانس رادیویی با دمای بالا | اتاقکهای تجهیزات متراکم، پزشکی، سیستمهای توزیع تقویتشده |
هنگام طراحی مجموعهها بر اساس استانداردهای رایج اتصالدهندههای هممحوری RG 58 ,کارخانهٔ تولید کابلهای RG باید ابعاد حلقهی کرمپ هادی مرکزی و تحملهای ضخامت دیوارهی روکش را برای جلوگیری از خارجشدن در شرایط تنش میدانی تأیید نمود. برای کاربردهای نظامی و هوافضای سنگین که نیازمند کابلهای هممحوری RG 142 هستند، تکنسینهای کارخانه باید در فرآیند انقباض بوت، گرما را بهصورت کنترلشده اعمال کنند تا از استرس حرارتی روکش خارجی FEP با دمای بالا جلوگیری شود. در عین حال، مجموعههایی که بر اساس استاندارد ریز مواصفات RG 316 ساخته میشوند، نیازمند تجهیزات جداکنندهی دقیقترین ریز هستند که در کارخانهٔ تولید کابلهای RG قرار میگیرند تا از آسیبدیدن رشتههای داخلی آغشتهبهنقره در هنگام اتصال کانکتور جلوگیری شود.
تعیین مشخصات رادیو فرکانس و برنامهٔ پذیرش کیفیت
یک متخصص کارخانهٔ تولید کابلهای RG این امر باعث اجرای بررسیهای کنترل کیفیت واضح در هر مرحله از مونتاژ میشود. هنگام نهاییسازی اسناد خرید سازندهٔ اصلی تجهیزات (OEM)، این معیارهای صریح را در توافقنامهٔ کیفیت کارخانهٔ خود گنجانید:
-
تأیید پذیرش الکتریکی : الزام به انجام بازرسی کامل در کارخانه برای اتصال مستقیم (DC) و اتصال کوتاه بین پینها. برای اتصالات رادیو فرکانس با بسامد بالا، محدودهٔ بالایی ا barr-bar سوئپ بسامد، حداکثر تلفات ورودی قابل قبول (بر حسب دسیبل بر متر) و اهداف حداکثری ضریب ایستایی ولتاژ (VSWR) را تعیین کنید (مثلاً VSWR < ۱٫۱۵:۱ تا ۳ گیگاهرتز).
-
اعتبارسنجی مکانیکی و رابط : استانداردهای دقیق رابط اتصالدهندهها (مانند SMA، BNC، N-Type یا TNC) را مشخص کنید که دارای تماسهای مرکزی طلاآبکاری یا نقرهآبکاری هستند. از کارخانهٔ تولید کابلهای RG درخواست آزمونهای مقاومت تماس و آزمونهای کششی مکانیکی اتصال (crimp pull-test) بر اساس مشخصات MIL-STD-202 را داشته باشید.
-
استانداردهای محیطی و انطباق مطمئن شوید که کارخانهٔ تولید کابلهای RG گواهیهای ردیابی کامل مواد را ارائه میدهد که انطباق با دستورالعملهای بینالمللی از جمله RoHS، REACH و استانداردهای مقاوم در برابر شعله UL (مانند VW-1 یا IEC 60332) را تأیید میکند. برای ساختارهای ویژه نظامی، اطمینان حاصل کنید که فرآیندهای تولید کارخانه با الزامات MIL-DTL-17 همسو است.
تیمهای تأمینکننده که به دنبال مجموعههای پیشپایانشده سفارشی و قابل اعتماد هستند، میتوانند بر مراجع تولیدی اثباتشدهای مانند
چکلیست تأمین OEM برای تیمهای ت procurement
قبل از تأیید سفارشهای خرید با یک کارخانهٔ تولید کابلهای RG ، این چکلیست ضروری تأمین OEM را بررسی کنید:
-
آیا نسخه صحیح نقشه مونتاژ بهصورت صریح در سفارش ذکر شده است؟
-
آیا تمامی الزامات فنی برای اتصالدهندههای هممحوری RG 58 دو لایه محافظتشده کابلهای هممحوری RG 142 یا مقیاس میکرو مواصفات RG 316 به محدودیتهای آزمونپذیر قابل اندازهگیری تبدیل شدهاند؟
-
آیا کارخانهٔ تولید کابلهای RG زمان تحویل را به بخشهای بررسی نقشه، ذخیره مواد اولیه، ساخت نمونه اولیه، تأیید خریدار و ارسال تولید انبوه تقسیم کردهاید؟
-
حداقل مقادیر سفارش (MOQ)، تخفیفهای قیمتی برای نمونههای اولیه، فرمتهای برچسبزنی سفارشی و الزامات بستهبندی بهصورت کتبی نهایی شدهاند؟
-
آیا کارخانهٔ تولید کابلهای RG دادههای ردیابی لوت تأمین و گواهیهای بازرسی امضاشده را در هر جعبه حمل و نقل ارائه میکنید؟
با استانداردسازی الزامات فنی، تعیین دروازههای روشن تأیید پیش از تولید و همکاری با تأمینکنندهای که مورد بازرسی قرار گرفتهاست، کارخانهٔ تولید کابلهای RG مدیران تدارکات ریسک تأمینکنندگان را حذف میکنند، زمانهای تحویل را کنترل مینمایند و تضمین میکنند که مجموعههای کابلی هممحور RF با عملکرد بالا و یکنواخت تأمین شوند.





