 EN

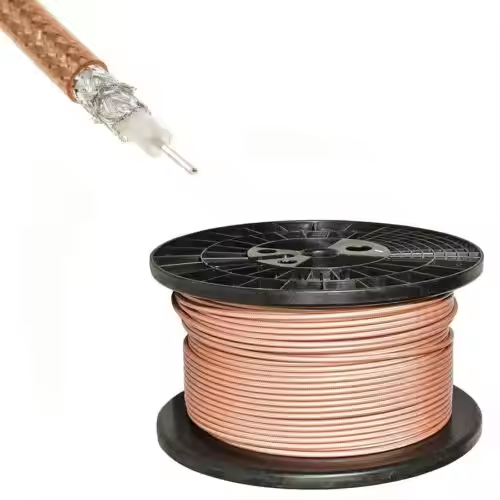
Для инженерных групп по РЧ и специалистов по коммерческим закупкам выбор специализированного завода по производству коаксиальных кабелей RG выходит за рамки простого выбора стандартных артикулов из онлайн-каталога. Создание надёжного процесса OEM-производства требует строгого контроля закупок сырья, механических допусков, возможностей фазового согласования и контрольных точек системы заводского обеспечения качества. Независимо от того, требует ли OEM-проект гибкой сборки с использованием прецизионных коаксиальных разъёмов RG 58 , двойной экранировки и высокотемпературных коаксиальных кабелей RG 142 перемычек или миниатюрных низкопотерных сборок, регламентируемых строгими техническими условиями RG 316 , профессиональный завода по производству коаксиальных кабелей RG необходимо провести контролируемый инженерный анализ задолго до начала массового производства.
Опора только на общие обозначения зачастую приводит к разрывам в коммуникации между покупателями и поставщиками. Опытный завода по производству коаксиальных кабелей RG выступает в роли технического партнёра, переводя требования заказчика на высоком уровне в детальную, высоко воспроизводимую производственную документацию.
Пошаговый рабочий процесс выполнения заказов OEM
Для обеспечения бесперебойного перехода в производство и предотвращения непредвиденных отказов в эксплуатации квалифицированный завода по производству коаксиальных кабелей RG следует структурированному жизненному циклу выполнения заказов OEM из пяти этапов:
-
Анализ запроса на коммерческое предложение (RFQ) и инженерного пакета : The завода по производству коаксиальных кабелей RG оценивает ваш первоначальный пакет запроса на коммерческое предложение (RFQ) с учётом внутренних производственных ограничений. Инженеры проверяют совместимость интерфейсов, наличие оснастки для разъёмов, допуски станков для зачистки кабелей и настройки автоматизированных испытаний. Любые электрические или геометрические неопределённости устраняются на этом этапе анализа.
-
Анализ технологичности конструкции (DFM) и согласование коммерческих условий инженерная команда проводит анализ конструкции с точки зрения технологичности производства (DFM), чтобы оптимизировать себестоимость единицы продукции, определить минимальные объемы заказа (MOQ), согласовать сроки изготовления опытной партии и зафиксировать официальную редакцию конструкторского чертежа, указанную в заказе на покупку.
-
Проверка первого образца (FAI) и прототипирование перед запуском серийного производства завода по производству коаксиальных кабелей RG изготавливает образцы сборок. Эти образцы проходят полную проверку первого образца — включая верификацию физических габаритов, механические испытания на выдергивающее усилие, микроскопическое исследование поперечного сечения обжимов и полное сканирование векторным анализатором цепей (VNA) для измерения КСВН и вносимых потерь.
-
Контролируемое серийное производство после официального одобрения первого образца завода по производству коаксиальных кабелей RG фиксирует спецификацию комплектующих (BOM) и инструкции по сборке. Строгие протоколы контроля изменений гарантируют, что замена коаксиального кабеля, материалов для гальванического покрытия или обжимных феррул без явного письменного разрешения покупателя не допускается.
-
Окончательный приемочный контроль качества и отгрузка каждая завершённая поставка проходит 100-процентное автоматизированное тестирование на непрерывность и короткое замыкание между контактами, а также статистическую выборку для проверки характеристик частотного сканирования (RF sweep), соответствия уровням паразитных интермодуляционных продуктов (PIM) и сопротивления изоляции внешней оболочки. Поставки выпускаются вместе с полными протоколами испытаний и журналами прослеживаемости партий исходных материалов.
Ключевое техническое сравнение: промышленные стандарты коаксиальных кабелей RG
Выбор подходящего семейства коаксиальных кабелей требует оценки геометрии проводника, конструкции диэлектрика, рабочих температурных пределов и эффективности экранирования от ВЧ-излучения. В приведённой ниже таблице сравнения указаны ключевые параметры, подлежащие оценке при размещении индивидуальных заказов на производство у завода по производству коаксиальных кабелей RG :
| Параметр производительности | Гибкий стандартный коаксиальный кабель | Высокотемпературный коаксиальный кабель с двойным экранированием | Миниатюрный высокогибкий коаксиальный кабель |
| Справочный коаксиальный кабель | коаксиальных разъёмов RG 58 совместимость | коаксиальных кабелей RG 142 сборка | техническими условиями RG 316 соответствует |
| Волновое сопротивление / Экранирование | 50 Ом / Одинарный оплёт (~85 %) | 50 Ом / Двойной серебряный оплёт (>95 %) | 50 Ом / одинарная серебряная оплетка (>95%) |
| Тип центрального проводника | Монолитный или многожильный луженый медь | Монолитная медная оболочка из стали с серебряным покрытием | Многожильная медь с серебряным покрытием |
| Диэлектрический материал | Монолитный полиэтилен (PE) | Сплошной ПТФЭ (фторированный этилен) | Сплошной ПТФЭ (фторированный этилен) |
| Предел температуры оболочки | от −40 °C до +85 °C (ПВХ) | от −55 °C до +200 °C (ФЭП) | от −55 °C до +200 °C (ФЭП) |
| Типичная целевая частота | Постоянный ток до 1,0 ГГц | Постоянный ток до 8,0 ГГц | Постоянный ток — 3,0 ГГц |
| Типичные области применения | Коммерческие радиостанции, испытательные провода | Военная авионика, радиолокация, ВЧ-устройства для высоких температур | Плотно упакованные стойки оборудования, медицинская техника, распределённые антенные системы (DAS) |
При проектировании сборок на основе стандартных коаксиальных разъёмов RG 58 , этот завода по производству коаксиальных кабелей RG необходимо проверить допуски на размеры обжимной части центрального проводника и толщину стенки внешней оболочки, чтобы предотвратить выдергивание под механической нагрузкой в эксплуатации. Для тяжёлых военных и аэрокосмических применений, требующих коаксиальных кабелей RG 142 , на заводе технический персонал должен применять контролируемый нагрев при процессе усадки чехлов, чтобы защитить внешнюю фторэтиленпропиленовую (FEP) оболочку от термических напряжений. В то же время сборки, регламентированные миниатюрными техническими условиями RG 316 требуют микро-точного оборудования для снятия изоляции на завода по производству коаксиальных кабелей RG , чтобы избежать повреждения тонких серебряных внутренних жил при монтаже разъёмов.
Разработка технического задания на РЧ-компоненты и плана приёмки по качеству
Профессионал завода по производству коаксиальных кабелей RG обеспечивает чёткие проверки качества на каждом этапе сборки. При финализации документации на закупку у стороннего производителя включите эти конкретные критерии в соглашение о качестве с заводом:
-
Проверка приёмки по электрическим параметрам : Требуйте 100%-ное заводское тестирование на постоянный ток (проверка непрерывности цепи и коротких замыканий между контактами). Для высокочастотных РЧ-соединений укажите верхний предел частотного диапазона сканирования, максимально допустимое затухание вносимое (в дБ/метр) и целевые значения коэффициента стоячей волны (КСВН), например КСВН < 1,15:1 в диапазоне до 3 ГГц.
-
Механическая проверка и валидация интерфейсов : Укажите точные стандарты разъёмных соединений (например, SMA, BNC, N-Type или TNC) с центральными контактами из золота или серебра. Требуйте от завода по производству коаксиальных кабелей RG проведения испытаний на удержание контактов и механических испытаний обжима на вырыв согласно спецификации MIL-STD-202.
-
Эксплуатационные и нормативные требования : Убедитесь, что ваша завода по производству коаксиальных кабелей RG предоставляет полные сертификаты прослеживаемости материалов, подтверждающие соответствие международным директивам, включая RoHS, REACH и стандарты UL по огнестойкости (например, VW-1 или IEC 60332). Для специализированных изделий военного класса убедитесь, что производственные процессы на заводе соответствуют требованиям MIL-DTL-17.
Команды по закупкам, осуществляющие закупку надёжных нестандартных предварительно оконцованных сборок, могут полагаться на проверенные производственные ссылки, такие как
Чек-лист для OEM-закупок для команд по закупкам
Прежде чем утверждать заказы на покупку у завода по производству коаксиальных кабелей RG , пройдите этот обязательный чек-лист закупок для OEM:
-
Указана ли в заказе правильная редакция чертежа сборки?
-
Все ли технические требования к коаксиальных разъёмов RG 58 , с двойным экранированием коаксиальных кабелей RG 142 , или микромасштабным техническими условиями RG 316 были переведены в измеримые пределы испытаний?
-
Подходит ли завода по производству коаксиальных кабелей RG предоставить разбивку сроков выполнения заказа на этапы: проверка чертежей, комплектация материалов, изготовление первого образца, согласование покупателем и отгрузка массового производства?
-
Были ли зафиксированы в письменной форме минимальные объемы заказа (MOQ), ценовые скидки для пробных партий, форматы индивидуальной маркировки и требования к упаковке?
-
Будет ли завода по производству коаксиальных кабелей RG предоставлять данные о прослеживаемости каждой поставляемой партии и подписанные сертификаты осмотра в каждой транспортной коробке?
Стандартизуя технические требования, устанавливая четкие контрольные точки одобрения перед началом производства и сотрудничая с аудированной завода по производству коаксиальных кабелей RG компанией, менеджеры по закупкам устраняют риски со стороны поставщиков, контролируют сроки поставки и обеспечивают стабильное высококачественное производство радиочастотных коаксиальных кабельных сборок.





