 EN

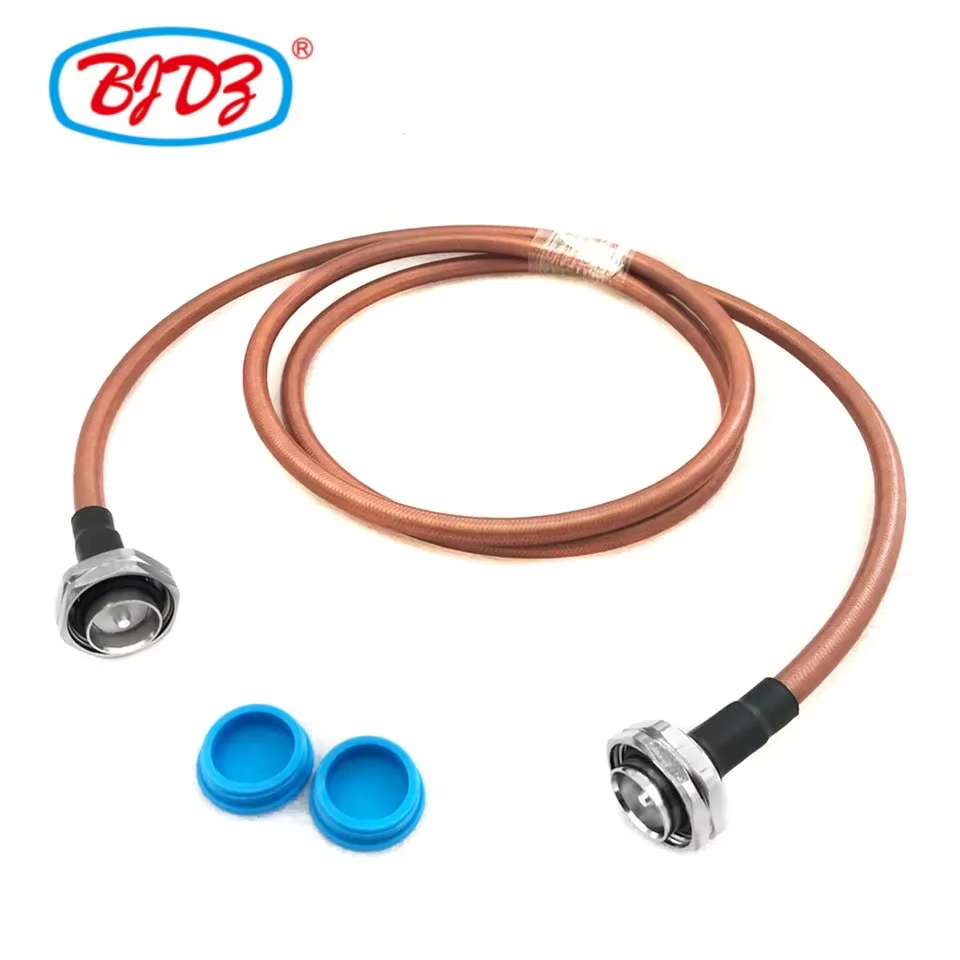
Kun laitteiston valmistuslinja pyrkii kiihdyttämään tuotantoprosessia, kaapelikokoonpano jää usein pieneksi hankintajälkikäsittelemiseksi. Korkeataajuusvalmistuksessa huonosti määritelty hyppypätkä pysäyttää tuotannon yhtä tehokkaasti kuin puuttuva piirikortti tai väärin sijoitettu kiinnityslevy. Toimimalla erikoistuneen koaksiaalisten hyppypätkien valmistajan kanssa nämä kokoonpano-ongelmat ratkaistaan ennen kuin komponentit saavuttavat tuotantolinjan. Tarjoamalla mukautettu koaksiaalinen hyppypätkäkokoonpano tarkalleen määritellyillä liitäntäpaikoilla, asettelureiteillä, käsittelymenetelmillä ja laaduntarkastuksilla muutetaan peruslangayhteys suunnitelluksi tuotteeksi.
Tekniikan ja toiminnan tiimeille, jotka rakentavat tietoliikennelaitteita, automatisoituja testijiggejä, teollisuuden ohjauskaappeja, tietokeskusten RF-alajärjestelmiä tai tarkkoja laboratoriolaitteita, räätälöidyt hyppypätkät korvaavat epäselvät linjapuolen valinnat hallittuilla, toistettavilla määritelmillä. Mitattava tulos ei ole pelkkä teoreettinen nopeuden lupaus. Se tarkoittaa vähemmän päätöksiä kokoonpanolinjalla, nollan määrän hätäadapterinvaihtoja, selkeämpiä vastaanottotarkastuksia ja nollan määrän puristuneita kaapeliverhoja, kun kotelokannet lopulta lukittuvat paikoilleen.
Yleisiä linjapuolen hyppypätkäongelmia
-
Kaapelien ylimääräisyys / puristuminen: Aiheutuu yleisistä pituusmääritelmistä
-
Liitännän yhteensopivuusongelma: Määrittelemätön liitännän sukupuoli, polariteetti tai kelloasento
-
Kokoonpanolinjan sekasorto: Puuttuvat osanumerot, versiotasot tai tunnisteet
-
Kokoonpanon jälkeinen RF-vika: Tappio/VSWR ei ole varmistettu ennen kotelon sinetöintiä
Miksi standardit valmiit hyppäysjohdot aiheuttavat tuotantoviiveitä
Varastosta saatava valmis kaapeli saattaa läpäistä perustason sähköisen jatkuvuuden testin, mutta se aiheuttaa usein kitkaa toimivalla kokoonpanolinjalla. Tyypillisiä ongelmia ovat:
-
Liian pitkä kaapelipituus joka pakottaa tiukat taipumat ja heikentää kaapelin sisäistä tilaa.
-
Riittämätön varaus joka aiheuttaa jatkuvaa rasitusta herkille piirikortille kiinnitetyille liittimille.
-
Suoraliitännät jossa kulma 90 astetta oleva rungon muoto on pakollinen tiukkojen erottavan seinän välistä tilan takia.
-
Puuttuvat merkinnät joiden takia kokoonpanolinjan teknikot joutuvat arvailemaan, mitkä porttiparit tulee yhdistää.
Jokainen odottamaton vaihtoehto pakottaa käyttäjän pysähtymään, etsimään sovittimia, muuttamaan johtojen reittejä tai kysymään apua insinööriiltä.
Erityinen koaksiaalisten hyppypätkien valmistajan integroituu suoraan tuotantotyönkulkuun eikä toimi kaukana sijaitsevana komponenttitoimittajana. Muuntamalla CAD-mallit ja yksityiskohtaiset materiaaliluettelot standardoituiksi kaapeliperheiksi kaikki kriittiset muuttujat – kaapelityyppi, tarkka leikkauspituus, liittimen sarja, sukupuoli, orientaatiokulma, eristysmateriaali, merkintäjärjestelmä ja testauskriteerit – määritellään etukäteen. Täysin liittimellinen koaksiaalijumperi saapuu valmiina asennettavaksi kokoonpanokohteena eikä epämääräisenä varaosana.
Jatkuva integraatiohaaste liittyy liittimen määrittelyssä esiintyviin aukkoihin. Hankintadokumentti, joka määrittelee liitännän perheen (esimerkiksi SMA tai N-tyyppi) mutta jättää pois sukupuolen, käänteisen napaisuuden tai liittimen kelloinnin, aiheuttaa välittömästi riskin. Molempien päätteiden määrittäminen julkaisudokumentaatiossa poistaa arvaamisen teknikoiden työasemalla.
Tarkkuusmuokkauspisteet, jotka optimoivat kokoonpanovirtaa
Hallittu pituus ja tilalliset reitityssallitut arvot
Pituus vaikuttaa sekä signaalin laatuun että mekaaniseen sovittamiseen. Ihanteellinen määritelmä ottaa huomioon koko tilallisen reitin, rakenteelliset taivutussäteet ja tarvittavat huoltosilmukat eikä perustu pelkästään pisteestä toiseen mitattuihin pinnien välimatkoihin.
Tilallinen reititys: Portti A (sisäinen alajärjestelmä) → määritelty taivutussäde ja venymänestys → räätälöity koaksiaalinen hyppypää → huoltosilmukka huoltovaran varmistamiseksi → Portti B (eristyslevy / kotelo poistuminen)
Ennen piirustusmäärittelyjen lopullistamista arvioi käyttösykli: Tuleeko liittimellinen koaksiaalijumperi jäämään paikoilleen pysyvästi asennuksen jälkeen vai onko sitä kestettävä irrottamisia säännöllisen kalibroinnin, järjestelmän diagnostiikan tai kenttäpäivitysten yhteydessä? Tämä vastaus määrittelee, tarvitaanko joustavaa kaapelirakennetta, lisävenymänestyskengäitä tai erityisiä suorakulmaisia liittimen poistumia.
Liittimen rajapinnan valinta ja mekaaninen suuntautuminen
Liittimen valinta täyttää kaksinkertaisen tarkoituksen: se säilyttää kohde-RF-suorituskyvyn mittarit ja mahdollistaa saumattoman mekaanisen kokoonpanon ilman fyysistä interferenssiä. Oikeakulmaisten liittimenkappaleiden, avaimellisten rajapintojen tai etukäteen määritettyjen kelloasemien käyttö poistaa epämukavan kaapelien kiertämisen tiukkojen paneelikuorten läheisyydessä. Liittimen valinnan on otettava huomioon käyttötaajuus, tilallinen varaus, kytkentäkiertojen kesto ja todellinen reititysgeometria.
Järjestelmän mukautettu koaksiaalinen hyppypätkäkokoonpano vaatii koko rajapinnan parin määrittämisen:
-
Liitinperhe (esim. SMA, N-tyyppi, BNC, TNC, 4.3–10)
-
Mekaaninen konfiguraatio (liukupistoke tai liukupistokkeen vastinosa)
-
Sukupuoli- ja napaisuusparametrit (standardi vs. käänteinen napaisuus)
-
Päätöstekniikka (puristus, juotos, kiinnityslevy)
-
Fyysinen suuntautuminen (suora, 90 asteen oikeakulmainen, 45 asteen kulmainen)
Toistettava tunnistus ja strateginen kitting
Etiketit nopeuttavat tuotantolinjan toimintaa, kun ne vastaavat tarkasti kokoonpanodokumentaatiota. Tuotantovalmiisiin etiketteihin kuuluvat sisäinen osanumero, versiotaso, lähtö- ja kohdeporttien tunnisteet sekä kokonaispituus. Kokoonpanopaketteihin, jotka sisältävät samankaltaisia RF-johtoja, värikoodattu suojausputki tai erilliset pussitunnisteet estävät virheellisen kaapelin asentamisen vierekkäisiin portteihin.
Pakkaussuunnittelu vaikuttaa suoraan käsittelynopeuteen. Kelaus halkaisija, suojapussit ja eräkoot täytyy säilyttää mekaaninen eheys samalla kun komponentit ovat helppoa purkaa. Tavoitteena on yksinkertainen: antaa teknikoille mahdollisuus valita määritetty liittimellinen koaksiaalijumperi , vahvistaa osanumeron välittömästi ja suorittaa asennus ilman solmujen avaamista ryhmitellyistä johtoista.
Kuinka tiukat määrittelyt estävät jälkikokoonpanoa
Jälkikokoonpano johtuu yleensä siitä, että korkeataajuusliitännät käsitellään vaihtoehtoisina tavaramallina. Kelpaava koaksiaalisten hyppypätkien valmistajan vähentää tätä riskiä lukitsemalla kokoonpanokonfiguraatiot. Työtilaukset, liittimien päätökset, kaapelipituudet ja merkinnät pysyvät samanlaisina jokaisessa tuotantoseriassa. Vastaanottotiimit käyttävät tarkistuksissaan kiinteää piirrosta eikä epämääräisiä toimittajan kuvauskohtia.
Mukautettu hyppypaikka-tuotantoprosessi:
-
CAD- ja tilallinen reitin kartoitus: Määrittelee pituuden, taivutussäteet ja varavälin
-
Liittimen rajapinnan määrittely: Lukitsee sarjan, sukupuolen ja poistumiskulman
-
Korkean tarkkuuden kokoonpano: Hallittu puristus ja vetovastus
-
RF-suorituskyvyn varmistus: Ennen lähetystä suoritettava sisäänmenohäviö- ja VSWR-tarkastus
-
Standardoitu varusteiden merkintä: Osaluokat, porttien tunnukset ja mukautettu pakkaus
Ennen lähettämistä suoritettava sähköinen validointi toimii keskeisenä laatuporttina. Laajat ennen lähettämistä tehtävät sisääntulotappi- ja VSWR- (heijastustappi-) mittaukset vahvistavat korkeataajuussuorituskyvyn ennen lähetystä ja tuovat mukanaan täydelliset testiraportit toimitusten kanssa. Taajuusrajojen ja raporttimuotojen määrittäminen etukäteen varmistaa, että toimitettu mukautettu koaksiaalinen hyppypätkäkokoonpano täyttää käytössä olevat RF-standardit ennen asennusta.
Teknisen julkaisun tarkistuslista koaksiaalipitkittäisille yhdistimille
Ennen uuden pitkittäisen yhdistimen suunnittelun siirtämistä tuotantoon tarkista seuraavat parametrit:
-
Päätepisteiden määrittelyt: Täydelliset liittimen sarjat, sukupuoli/napaisuusmäärittelyt ja poistokulmat molemmille päätöksille.
-
Reitin geometria: Käytettävä pituus, pienin dynaaminen/staattinen taivutussäde, vetovastusratkaisut ja palvelusilmukan vaatimukset.
-
Ympäristövaikutukset: Käyttölämpötilarajat, mekaanisen värähtelyn vaikutus, ulkokäyttöön soveltuvuus UV-säteilylle ja kemikaalien vaikutukselle.
-
Merkintä ja kasaaminen: Osaluokittelujärjestelmä, versiokoodaus, visuaaliset värimerkinnät ja työasemakohtaiset pakkausmäärät.
-
RF-testivaatimukset: Toimintataajuusalue, suurin sallittu liitossävi, VSWR-raja-arvot ja testidokumentointimuodot.
-
Prototyypin hyväksyntä: Ensimmäisen näytteen validointimenettely ennen täyden tuotantomäärän hyväksyntää.
Tämän rakenteellisen tarkistusluettelon noudattaminen varmistaa selkeän teknisen viestinnän kanssa koaksiaalisten hyppypätkien valmistajan . Yleisten kaapelipyyntöjen korvaaminen hallittuilla insinöörimääritelmillä johtaa ennustettavaan tarjousprosessiin, sujuviin teknisiin arvioihin ja luotettavaan kokoonpanolinjan täydennysprosessiin.
Komponenttivalmistuksen ja toimitusketjun kapasiteetin optimointi
Yhtenäisen tuotannon saavuttaminen korkean tiukkuuden laitteistojen kokoonpanolinjoilla vaatii toimintakykyisen tukiverkon, joka pystyy skaalautumaan tarkkaan kokoonpanoon yhdessä tiukkojen laatuvarmistusvaatimusten kanssa. Liittimien asennuksesta erikoistuneet valmistusparnerit tarjoavat laajaa teknistä tukea, jolla voidaan rakentaa puhtaita ja toistettavia liitosjärjestelmiä.
Saat kustomoituja RF-liitosratkaisuja, erikoisliittimiä ja etukäteen testattuja kaapelikokoonpanoja, jotka integroituvat suoraan tekniseen kokoonpanotyönkulkuun, käymällä sivustolla





