 EN

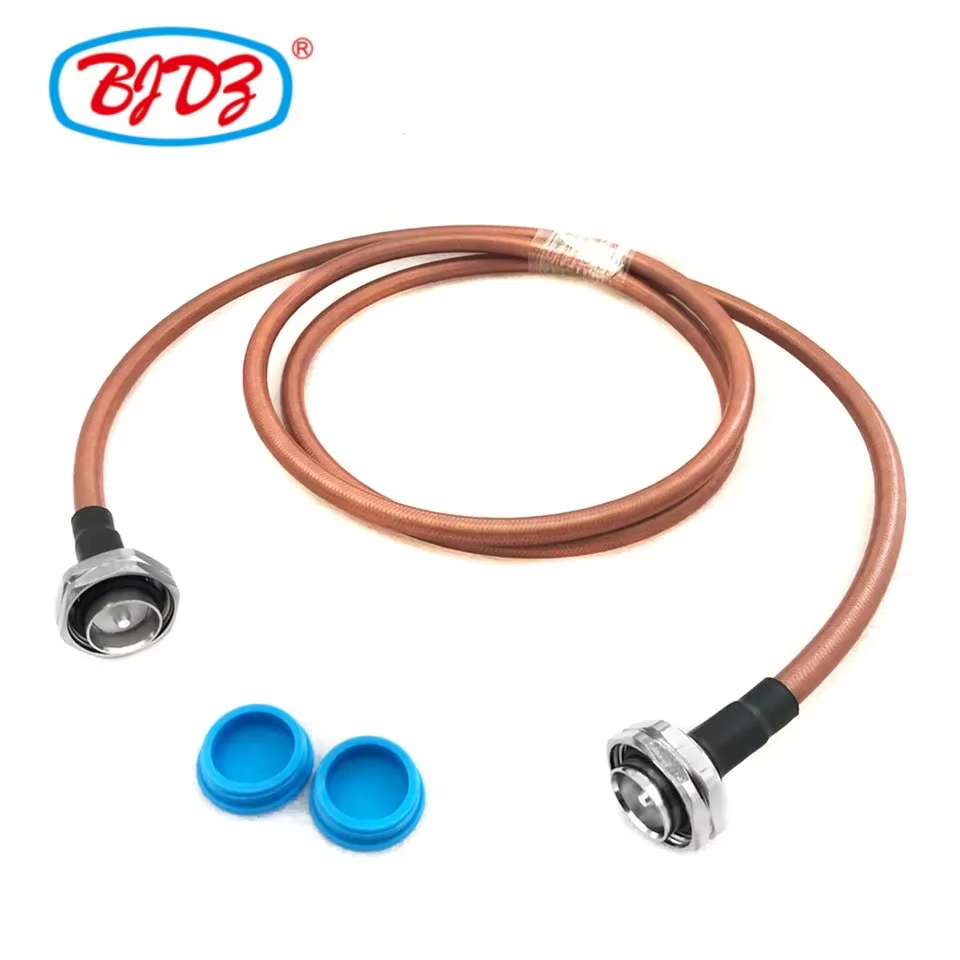
Когда на линии производства оборудования ставится задача ускорить выпуск продукции, сборку кабелей зачастую рассматривают как второстепенную закупку, требующую минимального внимания. В условиях высокочастотного производства некорректно выбранный переходный кабель останавливает сборку так же эффективно, как отсутствующая плата или неправильно установленная крепёжная скоба. Сотрудничество с профильным производителем коаксиальных переходных кабелей устраняет такие узкие места в сборке ещё до того, как компоненты попадут на производственную линию. Поставка коаксиального переходного кабеля, изготовленного по индивидуальному заказу с учётом точного расположения разъёмов, трассировки прокладки, требований к монтажу и контрольных проверок качества превращает простой проводной соединитель в тщательно спроектированный элемент линии.
Для инженерных и эксплуатационных групп, разрабатывающих телекоммуникационные блоки, автоматизированные испытательные стенды, промышленные шкафы управления, радиочастотные подсистемы центров обработки данных или прецизионные лабораторные приборы, индивидуальные коммутационные кабели заменяют неоднозначные решения на стороне линии строго контролируемыми и воспроизводимыми техническими характеристиками. Измеримый результат — это не просто теоретическое обещание скорости: это меньше решений в процессе сборки, нулевое количество экстренных замен адаптеров, более чёткие приёмочные проверки и отсутствие пережатых оболочек кабелей при окончательной фиксации крышек корпуса.
Типичные проблемы коммутационных кабелей на стороне линии
-
Избыток кабеля / пережатие: Вызвано использованием общих значений длины
-
Конфликт интерфейсов соединения: Неуказанная полярность разъёма, его тип (мужской/женский) или ориентация по часовой стрелке
-
Недоразумения на линии сборки: Отсутствующие номера деталей, уровни ревизий или бирки
-
Радиочастотные сбои после сборки: Непроверенные значения потерь / КСВН до герметизации корпуса
Почему стандартные готовые перемычки вызывают задержки в производстве
Готовый кабель из складского запаса может пройти базовое тестирование электрической непрерывности, однако на действующей сборочной линии он зачастую создаёт трудности. Типичные проблемы включают:
-
Чрезмерная длина кабеля который вынуждает выполнять резкие изгибы и сокращает свободное пространство внутри шкафа.
-
Недостаточная длина запаса который создаёт постоянную нагрузку на хрупкие разъёмы, установленные непосредственно на плате.
-
Прямые соединители где обязательно требуется корпус с угловым расположением разъёмов из-за ограниченного зазора в перегородке.
-
Отсутствующие бирки из-за которых техники на сборочной линии вынуждены угадывать, какие пары портов следует соединить.
Каждое неожиданное отклонение вынуждает оператора остановиться, найти переходники, изменить трассировку или обратиться за помощью к инженерам.
Электровелосипед специального назначения производителем коаксиальных переходных кабелей интегрируется непосредственно в производственный рабочий процесс, а не выступает в роли удалённого поставщика компонентов. Преобразуя CAD-модели и детализированные спецификации материалов в стандартизированные семейства кабелей, заранее определяются все критически важные параметры: тип кабеля, точная длина резки, серия разъёмов, пол разъёма, угол ориентации, материал оболочки, схема маркировки и критерии тестирования. Полностью разъёмный коаксиальный переходник поставляется как готовый к установке элемент сборки, а не как неопределённая запасная деталь.
Постоянной проблемой интеграции остаются пробелы в спецификациях разъёмов. Закупочный документ, в котором указана только семейство интерфейсов (например, SMA или N-type), но не указаны пол разъёма, обратная полярность или ориентация разъёма, создаёт немедленный риск. Чёткое определение конфигурации обоих концов в документации на выпуск устраняет необходимость догадок на рабочем месте техника.
Точечные параметры персонализации, оптимизирующие поток сборки
Контролируемая длина и допуски для пространственной прокладки
Длина определяет как целостность сигнала, так и механическую посадку. Идеальная спецификация учитывает полный пространственный путь, конструктивные радиусы изгиба и необходимые сервисные петли, а не только расстояния между контактами по прямой.
Маршрутизация по пространственному пути: Порт A (внутренняя подсистема) → заданный радиус изгиба и компенсация механических нагрузок → индивидуальный коаксиальный переходный кабель → сервисная петля для обеспечения зазора при техническом обслуживании → Порт B (выход через перегородку / корпус)
Прежде чем окончательно утвердить чертёжные спецификации, оцените цикл эксплуатации: будет ли разъёмный коаксиальный переходник оставаться неподвижным постоянно после установки или должен выдерживать многократные отключения в ходе регулярной калибровки, диагностики системы или полевых модернизаций? Ответ на этот вопрос определяет, требуется ли гибкая конструкция кабеля, дополнительные заглушки для компенсации механических нагрузок или специальные разъёмы с выходом под прямым углом.
Выбор интерфейса разъёмов и их механическая ориентация
Выбор разъёма выполняет две задачи: сохранение заданных радиочастотных характеристик и обеспечение беспрепятственной механической сборки без физических помех. Применение разъёмов с поворотом на 90 градусов, интерфейсов с ключевым замком или заранее определённых угловых положений исключает неудобное скручивание кабелей вблизи перегруженных панельных корпусов. При выборе разъёмов необходимо учитывать рабочую частоту, доступное пространство, количество циклов соединения/разъединения и реальную геометрию прокладки кабелей.
Указание коаксиального переходного кабеля, изготовленного по индивидуальному заказу требует полного определения пары взаимодействующих интерфейсов:
-
Серия разъёмов (например, SMA, N-Type, BNC, TNC, 4.3-10)
-
Механическая конфигурация (вилка или розетка)
-
Пол и полярность (стандартная или обратная полярность)
-
Способ оконцевания (опрессовка, пайка, зажим)
-
Физическая ориентация (прямая, под углом 90 градусов, под углом 45 градусов)
Повторяемая идентификация и стратегическая комплектация
Этикетки ускоряют операции на линии, если они точно соответствуют документации по сборке. Готовые к производству этикетки включают внутренний номер детали, уровень ревизии, метки исходного и конечного портов, а также общую длину. Для комплектов сборки, содержащих схожие ВЧ-линии, цветная термоусадочная оболочка или различимые бирки на пакетах предотвращают неправильное введение кабеля в соседние порты.
Конструкция упаковки напрямую влияет на скорость обработки. Диаметр намотки, защитная упаковка в пакеты и количество изделий в партии должны сохранять механическую целостность и одновременно обеспечивать удобство распаковки компонентов. Цель проста: позволить техникам выбрать требуемый разъёмный коаксиальный переходник , мгновенно подтвердить его номер детали и выполнить установку без распутывания сплетённых проводов.
Как строгие технические требования предотвращают переделку после сборки
Переделка обычно возникает из-за того, что высокочастотные соединения рассматриваются как взаимозаменяемые товары. Квалифицированный производителем коаксиальных переходных кабелей снижает этот риск за счёт фиксации конфигураций сборки. Производственные заказы, оконцевания разъёмов, длины кабелей и маркировка остаются неизменными в каждой партии продукции. Команды приёма проверяют поставки по фиксированному чертежу, а не интерпретируют расплывчатые описания поставщиков.
Процесс производства индивидуальных перемычек:
-
CAD и пространственное картирование трассы: Определяет длину, радиусы изгиба и зазоры
-
Определение интерфейса разъёма: Фиксирует серию, тип (мужской/женский) и угол выхода
-
Сборка с высокой точностью: Контролируемая опрессовка и компенсация механических нагрузок
-
Проверка характеристик в РЧ-диапазоне: Предотгрузочное измерение потерь при включении и КСВН
-
Стандартизированная маркировка комплектов: Номера деталей, идентификаторы портов и индивидуальная упаковка
Электрическая проверка перед отгрузкой служит важным этапом контроля качества. Комплексные измерения вносимых потерь и КСВ (потерь отражения) в широком диапазоне частот подтверждают высокочастотные характеристики до отправки, а полная документация по испытаниям прилагается к каждой поставке. Указание предельных частот и форматов отчётов на раннем этапе гарантирует, что поставленный коаксиального переходного кабеля, изготовленного по индивидуальному заказу соответствует эксплуатационным радиочастотным стандартам до монтажа.
Чек-лист выпуска в производство коаксиальных перемычек
Перед запуском новой конструкции перемычки в серийное производство необходимо проверить следующие параметры:
-
Определение конечных точек: Полная серия разъёмов, указание типа (вилка/розетка) и полярности, а также углы выхода для обеих точек оконцевания.
-
Геометрия прокладки: Рабочая длина, минимальный динамический/статический радиус изгиба, элементы защиты от механических нагрузок и требования к запасу длины кабеля.
-
Факторы окружающей среды: Пределы рабочей температуры, воздействие механической вибрации, устойчивость к ультрафиолетовому излучению на открытом воздухе или воздействию химических веществ.
-
Маркировка и комплектация: Схема идентификации деталей, кодировка ревизий, визуальные цветовые маркеры и количество компонентов в упаковке для рабочего места.
-
Требования к РЧ-тестированию: Рабочий диапазон частот, максимально допустимые потери при включении, пороговые значения КСВН и форматы документации по тестированию.
-
Утверждение прототипа: Процедура проверки первого образца перед разрешением на запуск полного объёма производства.
Следование данному структурированному контрольному списку обеспечивает чёткое техническое взаимодействие с производителем коаксиальных переходных кабелей . Замена общих запросов на кабели на контролируемые инженерные определения позволяет добиться предсказуемого ценообразования, бесперебойных технических обзоров и надёжного пополнения комплектующих на сборочной линии.
Оптимизация производства компонентов и возможностей цепочки поставок
Достижение стабильного выпуска продукции на сборочных линиях высокой плотности зависит от цепочки поставок, способной масштабировать точную сборку в сочетании с строгим контролем качества. Производственные партнёры, специализирующиеся на комплектации разъёмов, предоставляют обширные технические ресурсы для создания чистых и воспроизводимых систем межсоединений.
Чтобы ознакомиться с индивидуальными конструкциями ВЧ-межсоединений, нестандартными разъёмами и предварительно протестированными кабельными сборками, которые напрямую интегрируются в технические процессы сборки, посетите





