 EN

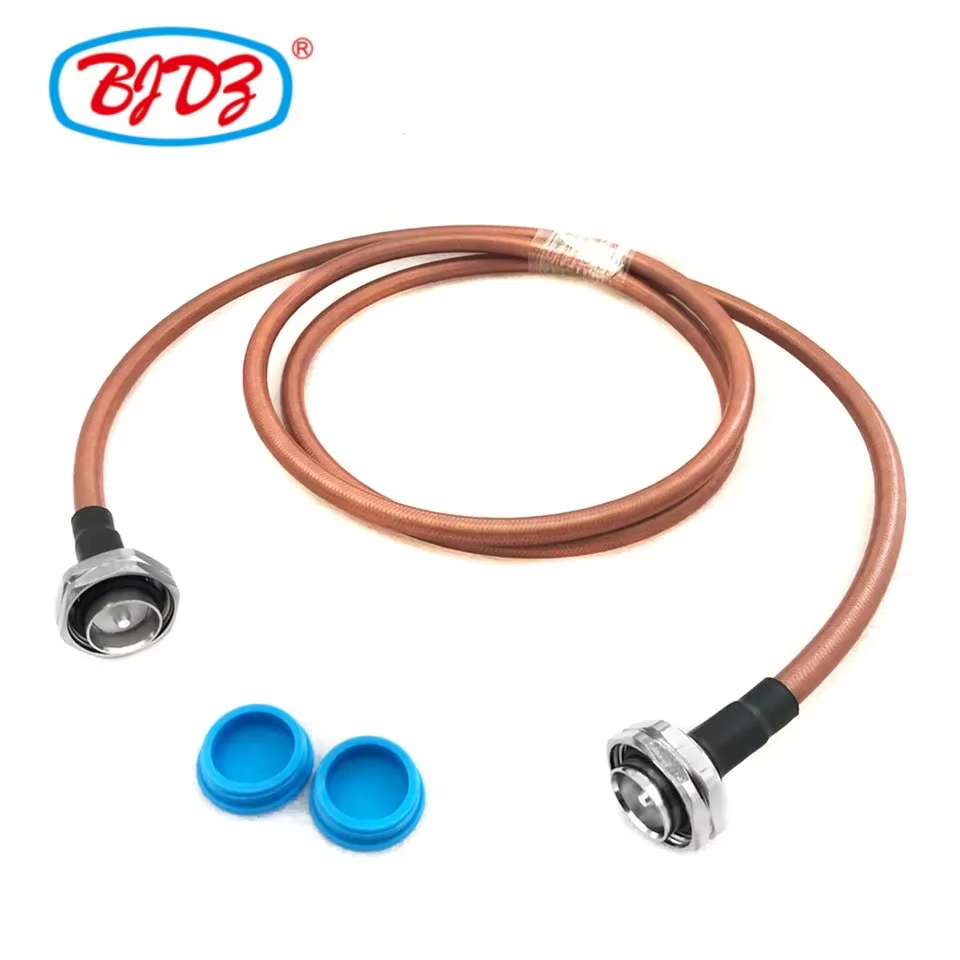
装置製造ラインが生産効率を高めようとする際、ケーブルアセンブリはしばしば調達における後回しにされがちな部品と見なされます。高周波生産環境では、仕様が不適切なジャンパーは、基板の欠落や取付ブラケットの位置ずれと同程度に、組立工程を停止させてしまいます。専門の 同軸ジャンパーメーカー と連携することで、部品が製造現場に到着する前にこうしたアセンブリのボトルネックを解消できます。ポート位置、配線経路、取り扱い手順、品質検査項目など、すべての要件に厳密に適合した カスタム同軸ジャンパーパーツ を提供することで、単なる電線接続部品を、設計・検証済みのエンジニアリング部品へと昇華させます。
通信機器、自動テスト治具、産業用制御ラック、データセンターのRFサブシステム、あるいは高精度実験用計測器の開発・製造を担当するエンジニアリングチームおよびオペレーションチームにとって、カスタマイズされたジャンパーケーブルは、あいまいなラインサイド選択肢を、制御可能で再現性のある仕様に置き換えます。その効果は単なる理論上の速度向上という約束ではなく、具体的に測定可能な成果です。つまり、組立途中での判断が減り、緊急時のアダプター交換が不要になり、受入検査が明確化され、筐体カバーが最終的に確実に閉じた際にケーブル被覆が圧迫されることもありません。
ラインサイドジャンパーによく見られる問題
-
ケーブルの過剰長/圧迫: 汎用的な長さ仕様によるもの
-
接続インターフェースの不適合: コネクタの性(オス/メス)、極性、またはクロック方向が仕様されていない
-
組立ラインにおける混乱: 部品番号、リビジョンレベル、または識別タグの欠落
-
組立後のRF不良: 筐体の密閉前に挿入損失/VSWRが検証されていない
標準の市販ジャンパーケーブルが生産遅延を招く理由
在庫にある市販ケーブルは、基本的な導通試験には合格するものの、実際の組立ラインでは頻繁に問題を引き起こします。主な課題は以下のとおりです:
-
ケーブル長が長すぎること 筐体内のスペースを圧迫し、過度な曲げを強いられる。
-
余長が不足している 基板実装コネクタなどの繊細な部品に常に負荷をかける。
-
ストレートコネクタ 壁貫通部の狭いクリアランスに対応するため、直角タイプの本体形状が必須である場合。
-
ラベルが付いていない 組立作業員がどのポート同士を接続すべきか判断に迷う。
予期せぬ仕様変更が発生するたびに、作業者は工程を一時停止し、アダプターを探したり、配線経路を変更したり、エンジニアリング部門へ相談する必要が生じる。
スペシャライズド 同軸ジャンパーメーカー 遠隔地の部品サプライヤーではなく、生産ワークフローに直接統合されます。CADモデルおよび詳細な部品表(BOM)を標準化されたケーブルファミリーに変換することで、ケーブル種別、高精度カット長、コネクタシリーズ、極性(オス/メス)、向き角度、被覆材、ラベリング方式、試験基準など、すべての重要な変数が事前に決定されます。完全に コネクタ付き同軸ジャンパーケーブル あいまいな予備部品ではなく、設置直後の状態で届きます。
継続的な統合課題の一つは、コネクタ仕様の不備です。インターフェースファミリー(例:SMA、N型など)のみを調達仕様書で指定し、極性(オス/メス)、逆極性、あるいはコネクタの時計方向位置(クロッキング)を明記しない場合、即座にリスクが発生します。リリース文書内で両端の仕様を明確に定義することで、技術者の作業場における推測を完全に排除します。
組立工程の効率化を実現する精密なカスタマイズポイント
制御された長さと空間的配線余裕
長さは、信号の整合性と機械的な適合性の両方を左右します。理想的な仕様では、単なるピン間の直線距離ではなく、信号が通過する空間的な経路全体、構造上の曲げ半径、および保守作業に必要なサービスループを総合的に考慮する必要があります。
空間的配線ルーティング: ポートA(内部サブシステム)→ 規定された曲げ半径およびストレインリリーフ → カスタム同軸ジャンパーパス → 保守作業用クリアランス確保のためのサービスループ → ポートB(バルクヘッド/筐体出口)
図面仕様を確定する前に、実際の使用サイクルを検討してください。「 コネクタ付き同軸ジャンパーケーブル 」は設置後に永久に固定されるのか、それとも定期的なキャリブレーション、システム診断、または現場でのアップグレード時に接続・切断を繰り返す必要があるのか——この問いへの回答によって、柔軟性の高いケーブル構造、追加のストレインリリーフブーツ、あるいは特殊な直角コネクタ出口が必要かどうかが決まります。
コネクタインタフェースの選定および機械的向き
コネクタの選定には、目的のRF性能指標を維持することと、物理的な干渉を避けたスムーズな機械的組み立てを実現することがという2つの目的があります。直角型コネクタ本体、キー付きインターフェース、あるいは事前に決められたクロック位置を活用することで、パネルハウジング周辺の混雑した空間でケーブルが不自然にねじれるのを防ぎます。コネクタの選択にあたっては、動作周波数、設置空間の余裕、接続・分離サイクル寿命、および実際の配線形状(ルーティング形状)を総合的に考慮する必要があります。
指定する カスタム同軸ジャンパーパーツ 完全なインターフェース対を明確に定義する必要があります:
-
コネクタシリーズ(例:SMA、N形、BNC、TNC、4.3-10)
-
機械的構成(プラグまたはジャック)
-
極性および性別仕様(標準極性/逆極性)
-
端子処理方式(クリンプ、はんだ付け、クランプ)
-
物理的な方向(ストレート、90度直角、45度角度)
再現可能な識別と戦略的なキット化
ラベルは、組立文書と完全に一致する場合、ライン作業を迅速化します。量産対応のラベルには、社内部品番号、リビジョンレベル、送信/受信ポートの識別タグ、および全長が明記されています。同種のRFケーブルを含む組立キットでは、色分けされたスリーブや明確に区別された袋のタグにより、隣接するポートへの誤ったケーブル挿入を防止します。
包装設計は、取り扱い速度に直接影響します。巻き直径、保護用袋の仕様、およびロット単位の数量は、機械的強度を維持しつつ、部品の開梱を容易にするよう最適化する必要があります。目的は明確です:技術者が指定された コネクタ付き同軸ジャンパーケーブル を選択し、その部品番号を即座に確認して、束ねられた配線を解かずにそのまま設置作業を完了できるようにすることです。
厳格な仕様が組立後の再作業を防ぐ仕組み
再作業は、高周波インターコネクトを単なる代替可能な汎用品と見なすことに起因することが多いです。適切に認定された 同軸ジャンパーメーカー 組立構成を固定化することで、このリスクを低減します。作業指示書、コネクタ端末処理、ケーブル長、ラベルは、すべての生産ロットで一貫して維持されます。受入チームは、あいまいなサプライヤー記述を解釈する代わりに、固定された図面に基づいて出荷品を検査します。
カスタムジャンパーの製造フロー:
-
CADおよび空間パスマッピング: 長さ、曲げ半径、クリアランスを定義
-
コネクタインタフェース定義: シリーズ、性別(オス/メス)、出口角度を固定
-
高精度組立: 制御された圧着およびストレインリリーフ処理
-
RF性能検証: 出荷前挿入損失およびVSWRスイープ
-
標準化されたキットのタグ付け: 部品番号、ポートID、およびカスタムパッケージング
出荷前の電気的検証は、品質保証の重要なゲートです。出荷前に実施される包括的な挿入損失およびVSWR(反射損失)スイープ測定により、高周波性能が確認され、出荷と同時に全テスト記録が提供されます。周波数範囲およびレポート形式を事前に指定することで、納入される カスタム同軸ジャンパーパーツ 製品が設置前に運用上のRF規格を満たしていることを保証します。
同軸ジャンパーの設計承認チェックリスト
新しいジャンパー組立品の設計を量産に移行する前に、以下の項目を確認してください:
-
端点の定義: 両端のコネクタシリーズ、極性/性別仕様、および出口角度を完全に明記すること。
-
ルーティングの幾何形状: 有効長、最小動的/静的曲げ半径、ストレインリリーフの措置、およびサービスループの要件。
-
環境要因 動作温度範囲、機械的振動への耐性、屋外での紫外線耐性、および化学薬品への耐性。
-
ラベリングおよびキッティング: 部品識別方式、改訂番号表記、視認性の高い色分けマーカー、および作業場ごとのパッケージ単位数量。
-
RF試験要件: 動作周波数範囲、許容最大挿入損失、VSWRのしきい値、および試験報告書の形式。
-
プロトタイプの承認: 量産開始前に実施する初品検証手順。
この構造化されたチェックリストに従うことで、 同軸ジャンパーメーカー との明確な技術的コミュニケーションが確保されます。汎用的なケーブル依頼を、管理されたエンジニアリング定義に置き換えることで、予測可能な見積もり、円滑な技術レビュー、そして信頼性の高い組立ライン向け補充が実現します。
部品製造およびサプライチェーン能力の最適化
高密度機器の組立ラインで一貫した生産性を実現するには、高精度な組立工程と厳格な品質保証を同時にスケールできるサプライチェーンが不可欠です。コネクタ化に特化した製造パートナーは、クリーンで再現性の高いインターコネクトシステム構築を支援するため、豊富な技術リソースを提供しています。
RFインターコネクトのカスタマイズ設計、専用コネクタの選定、および技術的組立ワークフローに直接統合可能な事前試験済みケーブルアセンブリについて詳しくご確認いただくには、こちらをご訪問ください。





