 EN

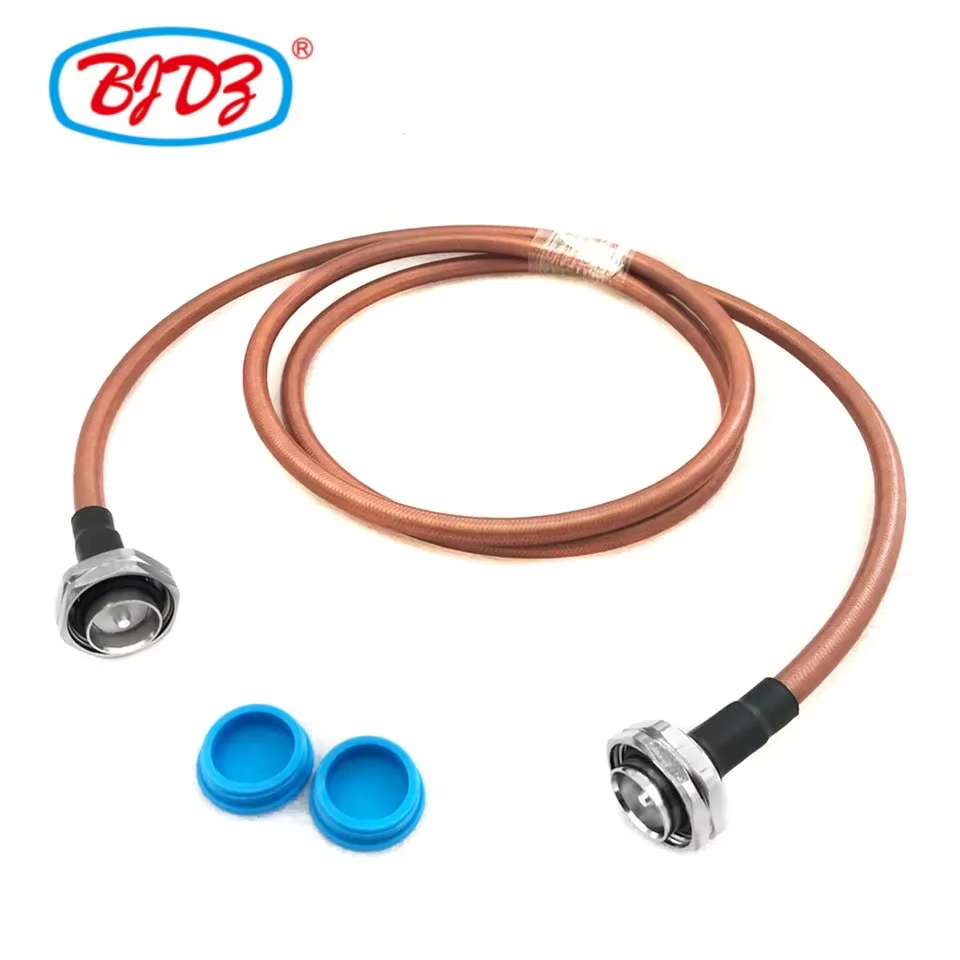
Quando una linea di produzione di apparecchiature mira ad accelerare il throughput, un assemblaggio di cavi viene spesso considerato alla stregua di un acquisto secondario. Negli ambienti produttivi ad alta frequenza, un jumper non adeguatamente specificato blocca la produzione con la stessa efficacia di una scheda mancante o di una staffa di fissaggio mal allineata. Collaborare con un produttore di jumper coassiali risolve questi collo di bottiglia nell’assemblaggio ancor prima che i componenti raggiungano il reparto di produzione. Fornire un assemblaggio personalizzato di jumper coassiali progettato su misura per le esatte posizioni delle porte, i percorsi di instradamento, le procedure di manipolazione e i controlli qualità trasforma un semplice collegamento cablato in un elemento ingegnerizzato del processo produttivo.
Per i team di ingegneria e operativi che realizzano unità telecom, fixture di test automatizzati, rack di controllo industriale, sottosistemi RF per data center o strumenti di laboratorio di precisione, i cavi jumper personalizzati sostituiscono le scelte ambigue sul lato linea con specifiche controllate e ripetibili. Il risultato misurabile non è una semplice promessa teorica di velocità: significa meno decisioni durante l’assemblaggio, zero sostituzioni d’emergenza di adattatori, ispezioni in ingresso più chiare e zero schiacciamenti del rivestimento quando i coperchi dell’involucro si fissano definitivamente.
Problemi comuni dei jumper sul lato linea
-
Eccesso di cavo / schiacciamento: Causato da specifiche di lunghezza generiche
-
Conflitto dell’interfaccia di accoppiamento: Genere, polarità o orientamento orario non specificati
-
Confusione sulla linea di assemblaggio: Numeri di parte, livelli di revisione o etichette mancanti
-
Guasto RF post-assemblaggio: Perdita / VSWR non verificati prima della chiusura dell’involucro
Perché i cavi di avviamento standard pronti all'uso causano ritardi nella produzione
Un cavo standard disponibile a magazzino potrebbe superare un semplice test di continuità elettrica, ma spesso genera attrito su una linea di montaggio attiva. I problemi più comuni includono:
-
Lunghezza eccessiva del cavo che costringono a piegature strette e compromettono lo spazio disponibile nell'armadio.
-
Lunghezza insufficiente che esercita uno sforzo costante su connettori delicati montati direttamente sulla scheda.
-
Raccordi Dritti dove lo stile del corpo ad angolo retto è obbligatorio per rispettare gli stretti spazi di passaggio attraverso il diaframma.
-
Etichette mancanti che lasciano gli operatori della linea di montaggio nell'incertezza riguardo alle coppie di porte da collegare.
Ogni variazione imprevista costringe l'operatore a fermarsi, cercare adattatori, modificare i percorsi di cablaggio o richiedere l'intervento dell'ufficio tecnico.
Un sistema specializzato produttore di jumper coassiali si integra direttamente nel flusso di produzione, anziché agire come fornitore distante di componenti. Convertendo i modelli CAD e le distinte base dettagliate in famiglie standardizzate di cavi, ogni variabile critica — tipo di cavo, lunghezza di taglio precisa, serie di connettori, polarità (maschio/femmina), angolo di orientamento, materiale della guaina, schema di etichettatura e criteri di collaudo — viene predeterminata. Un intero cavo coassiale con connettori preinstallati arriva come elemento di assemblaggio pronto all’installazione, anziché come ricambio ambiguo.
Una sfida di integrazione persistente riguarda le lacune nelle specifiche dei connettori. Un documento di approvvigionamento che indica una famiglia di interfaccia (ad esempio SMA o N-type) ma omette la polarità (maschio/femmina), la polarità inversa o il posizionamento angolare del connettore introduce immediatamente un rischio. Definire entrambe le estremità nella documentazione di rilascio elimina ogni incertezza presso la postazione tecnica.
Punti di personalizzazione precisa che ottimizzano il flusso di assemblaggio
Lunghezza controllata e tolleranze per il routing spaziale
La lunghezza influenza sia l’integrità del segnale sia l’adattamento meccanico. Una specifica ideale tiene conto dell’intero percorso spaziale, dei raggi di curvatura strutturali e dei necessari loop di servizio, anziché basarsi su stime della distanza punto-punto tra i pin.
Percorso di instradamento spaziale: Porta A (sottosistema interno) → raggio di curvatura definito e protezione da sollecitazione → percorso personalizzato del cavo coassiale → loop di servizio per lo spazio necessario alla manutenzione → Porta B (uscita attraverso paratia o involucro)
Prima di fissare le specifiche nei disegni, valutare il ciclo operativo: il cavo coassiale con connettori preinstallati rimarrà fisso in modo permanente dopo l’installazione, oppure dovrà resistere a scollegamenti durante la taratura periodica, la diagnostica del sistema o gli aggiornamenti sul campo? La risposta a questa domanda determina se è necessaria una costruzione flessibile del cavo, ulteriori guaine di protezione da sollecitazione o uscite specializzate con connettori ad angolo retto.
Selezione dell’interfaccia del connettore e orientamento meccanico
La selezione del connettore ha una duplice funzione: preservare le prestazioni RF target e consentire un assemblaggio meccanico senza interruzioni fisiche. L’uso di corpi di connettore ad angolo retto, di interfacce con chiavetta o di posizioni prestabilite sul cerchio orario elimina torsioni scomode dei cavi nelle vicinanze di alloggiamenti per pannelli affollati. Le scelte relative ai connettori devono tenere conto della frequenza operativa, dello spazio disponibile, della durata in cicli di accoppiamento e della geometria reale del percorso dei cavi.
La specifica di un assemblaggio personalizzato di jumper coassiali richiede la definizione completa della coppia di interfaccia:
-
Serie del connettore (ad esempio SMA, N-Type, BNC, TNC, 4.3-10)
-
Configurazione meccanica (maschio o femmina)
-
Parametri di polarità e genere (standard vs. reverse polarity)
-
Tecnica di terminazione (crimpatura, saldatura, morsetto)
-
Orientamento fisico (diritto, ad angolo retto di 90 gradi, ad angolo di 45 gradi)
Identificazione ripetibile e kitting strategico
Le etichette accelerano le operazioni in linea quando corrispondono esattamente alla documentazione di assemblaggio. Le etichette pronte per la produzione includono il numero di parte interno, il livello di revisione, i tag delle porte di origine/destinazione e la lunghezza complessiva. Per i kit di assemblaggio contenenti linee RF simili, la guaina codificata a colori o i tag distintivi dei sacchetti evitano l’inserimento errato del cavo nelle porte adiacenti.
Il design dell’imballaggio influisce direttamente sulla velocità di movimentazione. Il diametro di avvolgimento, l’imballaggio protettivo e il numero di unità per lotto devono preservare l’integrità meccanica pur rendendo semplice lo sbalco dei componenti. L’obiettivo è chiaro: consentire agli operatori di selezionare il componente indicato cavo coassiale con connettori preinstallati , verificarne istantaneamente il numero di parte e procedere all’installazione senza dover sciogliere cavi intrecciati.
Come specifiche rigorose prevengono la ripetizione di operazioni post-assemblaggio
La ripetizione di operazioni deriva solitamente dal considerare gli interconnessioni ad alta frequenza come prodotti intercambiabili. Un fornitore qualificato produttore di jumper coassiali riduce questo rischio bloccando le configurazioni di assemblaggio. Gli ordini di lavoro, le terminazioni dei connettori, le lunghezze dei cavi e le etichette rimangono coerenti in ogni lotto produttivo. I team addetti alla ricezione ispezionano le spedizioni confrontandole con un disegno fisso, anziché interpretare descrizioni vaghe da parte dei fornitori.
Flusso di produzione personalizzato per jumper:
-
CAD e mappatura del percorso spaziale: Definisce lunghezza, raggi di curvatura e spazio libero
-
Definizione dell'interfaccia del connettore: Blocca serie, polarità e angolo di uscita
-
Assemblaggio ad alta precisione: Crimpatura controllata e protezione contro sollecitazioni meccaniche
-
Verifica delle prestazioni RF: Misurazione pre-speditiva della perdita d'inserzione e della curva VSWR
-
Etichettatura standardizzata dei kit: Numeri di parte, ID delle porte e imballaggio personalizzato
La validazione elettrica pre-speditiva funge da fondamentale controllo qualità. Misure complete pre-speditive di perdita d'inserzione e VSWR (perdita di ritorno) su tutta la banda di frequenza confermano le prestazioni ad alta frequenza prima della spedizione, fornendo documentazione completa dei test insieme alle spedizioni. La specifica anticipata dei limiti di frequenza e dei formati dei rapporti garantisce che il prodotto consegnato assemblaggio personalizzato di jumper coassiali rispetti gli standard RF operativi prima dell'installazione.
Checklist per il rilascio ingegneristico dei jumper coassiali
Prima di rilasciare un nuovo design di jumper coassiale alla produzione, verificare i seguenti parametri:
-
Definizioni degli endpoint: Serie completa dei connettori, specifiche di genere/polarità e angoli di uscita per entrambi i punti di terminazione.
-
Geometria del percorso: Lunghezza utile, raggio minimo di curvatura dinamico/statico, dispositivi di protezione dallo sforzo meccanico e requisiti di loop di servizio.
-
Fattori ambientali: Limiti di temperatura operativa, esposizione a vibrazioni meccaniche, resistenza ai raggi UV esterni o all’esposizione chimica.
-
Etichettatura e confezionamento: Schema di identificazione dei componenti, codifica delle revisioni, marcatori visivi a colori e quantità di confezioni per postazione di lavoro.
-
Requisiti per i test RF: Gamma di frequenza operativa, perdita d’inserzione massima ammissibile, soglie di VSWR e formati della documentazione di prova.
-
Approvazione del prototipo: Procedura di validazione del primo esemplare prima dell’autorizzazione di volumi completi di produzione.
L’uso di questo elenco strutturato garantisce una comunicazione tecnica chiara con un produttore di jumper coassiali . Sostituire le richieste generiche di cavi con definizioni ingegneristiche controllate consente quotazioni prevedibili, revisioni tecniche fluide e rifornimento affidabile della linea di assemblaggio.
Ottimizzazione delle capacità produttive dei componenti e della catena di approvvigionamento
Raggiungere un output costante sulle linee di assemblaggio ad alta densità dipende da una catena di approvvigionamento in grado di scalare l’assemblaggio di precisione insieme a un rigoroso controllo qualità. I partner produttivi specializzati nella connettorizzazione offrono ampie risorse tecniche per realizzare sistemi di interconnessione puliti e ripetibili.
Per esplorare progettazioni personalizzate di interconnessioni RF, scelte di connettori su misura e cavi pre-testati che si integrano direttamente nei flussi di lavoro tecnici di assemblaggio, visita





