 EN

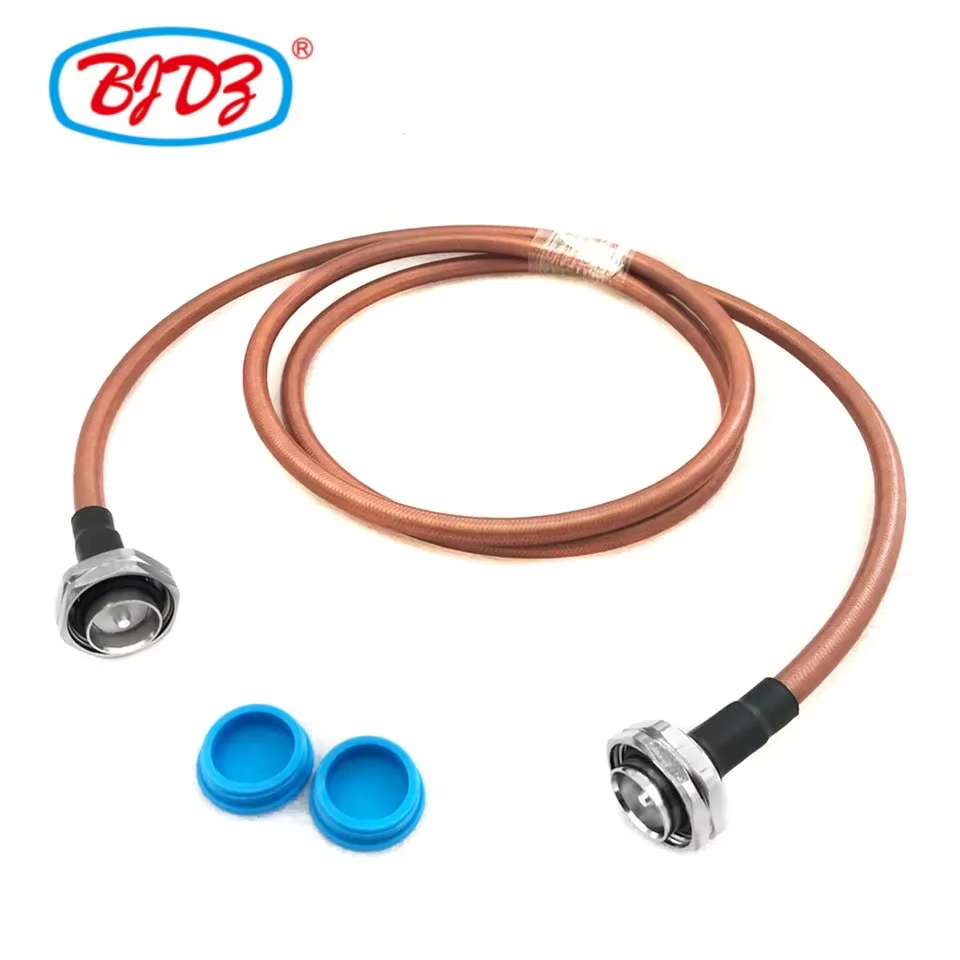
وقتی خط تولید تجهیزاتی قصد دارد ظرفیت تولید خود را افزایش دهد، معمولاً مجموعهٔ کابلی را بهعنوان یک مورد خرید ثانویه و غیراصلی در نظر میگیرند. در محیطهای تولید پرفرکانس، یک جامپر نامناسب بههمان اندازهٔ یک بردِ گمشده یا یک براکت نصب شدهٔ نامتعادل، تولید را متوقف میکند. همکاری با یک سازندهٔ جامپر هممحور این گلوگاههای مونتاژ را پیش از رسیدن اجزا به خط تولید برطرف میکند. تحویل یک مجموعهٔ سفارشی جامپر هممحور که دقیقاً برای مکانهای پورت، مسیرهای مسیریابی، رویههای دستکاری و بازرسیهای کیفیت طراحی شده است، یک اتصال سیمی ساده را به یک آیتم مهندسیشده تبدیل میکند.
برای تیمهای مهندسی و عملیاتی که واحدهای مخابراتی، ایستگاههای تست خودکار، رکهای کنترل صنعتی، زیرسیستمهای رادیو فرکانس مرکز داده یا ابزارهای آزمایشگاهی دقیق را میسازند، جامپرهاي سفارشی، گزینههای مبهم خططرفی را با مشخصات کنترلشده و قابل تکرار جایگزین میکنند. نتیجه قابل اندازهگیری این تنها یک قول نظری درباره سرعت نیست؛ بلکه به معنای تصمیمات کمتر در حین مونتاژ، عدم نیاز به تعویض اضطراری آداپتورها، بازرسیهای دریافتی شفافتر و عدم فشردهشدن روکش کابلها هنگام قفلشدن نهایی پوشش محفظه است.
مشکلات رایج جامپر خططرفی
-
اضافهبودن کابل یا فشردهشدن آن: ناشی از مشخصات طول عمومی
-
تضاد در رابط اتصال: جنس (مرد یا زن)، قطبیت یا جهت ساعتگرد مشخصنشده
-
سردرگمی در خط مونتاژ: عدم وجود شماره قطعه، سطح بازنگری یا برچسبها
-
خرابی رادیو فرکانس پس از مونتاژ: تاییدنشدهبودن تلفات یا نسبت موج ایستا (VSWR) پیش از دربستن محفظه
چرا استفاده از کابلهای پرش آماده و استاندارد باعث تأخیر در تولید میشود
کابل آماده موجود در انبار ممکن است تست پایهای پیوستگی الکتریکی را بگذراند، اما اغلب باعث ایجاد اصطکاک در خط مونتاژ فعال میشود. مشکلات رایج عبارتند از:
-
طول بیش از حد کابل که باعث ایجاد خمهای تیز و کاهش فضای داخل کابینت میشود.
-
کمبود اضافهکردن (سلک) که به طور مداوم بر روی اتصالدهندههای ظریف نصبشده روی برد فشار وارد میکند.
-
اتصالدهندههای مستقیم جایی که سبک بدنه زاویهدار (راستزاویه) برای رعایت فاصله کم از دیوارههای عبوری اجباری است.
-
عدم وجود برچسبها که باعث میشود تکنسینهای خط مونتاژ نتوانند تشخیص دهند کدام جفت پورتها باید به هم متصل شوند.
هر تغییر غیرمنتظرهای که رخ دهد، اپراتور را مجبور میکند توقف کند، به دنبال آداپتورها بگردد، مسیرهای کابلکشی را تغییر دهد یا موضوع را به بخش مهندسی ارجاع دهد.
ماشینی تخصصی سازندهٔ جامپر هممحور مستقیماً در جریان تولید ادغام میشود، نه اینکه بهعنوان تأمینکنندهای دور از فرآیند عمل کند. با تبدیل مدلهای CAD و فهرست دقیق مواد به خانوادههای استاندارد کابل، همهٔ متغیرهای حیاتی — از جمله نوع کابل، طول برش دقیق، سری اتصالدهنده، جنس اتصالدهنده (مرد یا زن)، زاویهٔ جهتگیری، جنس روکش، روش برچسبگذاری و معیارهای آزمون — پیشتر تعیین میشوند. یک پرشدهندهٔ هممحورِ مجهز به اتصالدهنده بهصورت قطعهای آمادهٔ نصب و نه قطعهٔ یدکی با تعریف نامشخص تحویل داده میشود.
یکی از چالشهای پایدار در ادغام، شکافهای موجود در مشخصات اتصالدهنده است. سند خریدی که تنها خانوادهٔ رابط (مانند SMA یا N-type) را مشخص میکند اما جنس اتصالدهنده (مرد یا زن)، قطبیت معکوس یا موقعیت چرخشی اتصالدهنده را ذکر نمیکند، بلافاصله خطری ایجاد میکند. تعریف دقیق هر دو انتهای اتصالدهنده در اسناد انتشار، هرگونه حدس و گمان در ایستگاه کاری تکنسین را از بین میبرد.
نقاط سفارشیسازی دقیق که جریان مونتاژ را بهینه میکنند
طول کنترلشده و مجوزهای مسیریابی فضایی
طول هم بر یکپارچگی سیگنال و هم بر تناسب مکانیکی تأثیر میگذارد. مشخصات ایدهآل باید مسیر فضایی کامل، شعاع خمش ساختاری و حلقههای خدماتی لازم را در نظر بگیرد، نه اینکه فقط به برآوردهای فاصله نقطهبهنقطه پینها متکی باشد.
مسیریابی مسیر فضایی: درگاه الف (زیرسیستم داخلی) → شعاع خمش تعریفشده و آرامسازی کشش → مسیر پرشدهنده هممحور سفارشی → حلقه خدماتی برای فضای لازم در نگهداری → درگاه ب (خروج از دیوارهٔ محکم یا پوسته)
پیش از تأیید نهایی مشخصات نقشه، چرخهٔ عملیاتی را ارزیابی کنید: آیا پرشدهندهٔ هممحورِ مجهز به اتصالدهنده پس از نصب، بهطور دائمی ثابت میماند یا باید در طول کالیبراسیونهای دورهای، عیبیابی سیستم یا ارتقاهای میدانی، قابل جداسازی باشد؟ پاسخ به این سؤال تعیین میکند که آیا ساختار کابل انعطافپذیر، بوتهای اضافی آرامسازی کشش یا خروجیهای اتصالدهندهٔ زاویهدار ویژه لازم است.
انتخاب رابط اتصالدهنده و جهتگیری مکانیکی
انتخاب اتصالدهنده دو هدف اصلی دارد: حفظ معیارهای عملکردی RF هدف و امکانپذیر کردن مونتاژ مکانیکی بدون تداخل فیزیکی. استفاده از بدنههای اتصالدهنده زاویهدار، رابطهای کلیدیشده یا موقعیتهای از پیش تعیینشدهٔ ساعتی، پیچیدگی ناخواستهٔ کابلها در نزدیکی جعبههای پنل شلوغ را از بین میبرد. انتخاب اتصالدهنده باید با توجه به فرکانس عملیاتی، فضای موجود، تعداد چرخههای قفلشدن و هندسهٔ واقعی مسیریابی انجام شود.
تعیین یک مجموعهٔ سفارشی جامپر هممحور نیازمند تعریف دقیق جفتسازی کامل رابط است:
-
سری اتصالدهنده (مانند SMA، N-Type، BNC، TNC، 4.3-10)
-
پیکربندی مکانیکی (پلاگین یا جک)
-
پارامترهای جنسیت و قطبیت (استاندارد در مقابل قطبیت معکوس)
-
روش اتصال انتهایی (کریمپ، لحیمکاری، بست)
-
جهت فیزیکی (مستقیم، زاویهدار ۹۰ درجه، زاویهدار ۴۵ درجه)
شناسایی قابل تکرار و بستهبندی استراتژیک
برچسبها زمان انجام عملیات روی خط را سرعت میبخشند، بهشرطی که دقیقاً با اسناد مونتاژ هماهنگ باشند. برچسبهای آماده تولید شامل شماره داخلی قطعه، سطح بازبینی، برچسبهای پورت مبدأ و مقصد، و طول کلی هستند. برای ستهای مونتاژ حاوی خطوط RF مشابه، استفاده از پوششهای رنگی یا برچسبهای متفاوت روی کیسهها از درج نادرست کابل در پورتهای مجاور جلوگیری میکند.
طراحی بستهبندی تأثیر مستقیمی بر سرعت دستکاری دارد. قطر پیچش، بستهبندی محافظتی و تعداد قطعات در هر دسته باید همزمان استحکام مکانیکی را حفظ کنند و هم استخراج قطعات را آسان سازند. هدف ساده است: اجازه دهید تکنسینها قطعه تعیینشده را انتخاب کنند، پرشدهندهٔ هممحورِ مجهز به اتصالدهنده شماره قطعه آن را فوراً تأیید کنند و نصب را بدون درهمتنیدن سیمهای بستهبندیشده انجام دهند.
چگونه مشخصات دقیق از انجام کار مجدد پس از مونتاژ جلوگیری میکنند
انجام کار مجدد معمولاً از درنظرگرفتن اتصالات فرکانس بالا بهعنوان کالاهای قابل تعویض ناشی میشود. یک تأمینکننده واجد شرایط سازندهٔ جامپر هممحور این خطر را با قفلکردن پیکربندیهای مونتاژ کاهش میدهد. دستورات تولید، اتصالدهندههای پایانی، طول کابلها و برچسبها در تمام دفعات تولید یکسان باقی میمانند. تیمهای دریافتکننده بارهای ارسالی را در مقابل یک نقشهٔ ثابت بازرسی میکنند نه اینکه توصیفهای مبهم تأمینکنندگان را تفسیر کنند.
جریان تولید جامپر سفارشی:
-
نقشهبرداری CAD و مسیر فضایی: طول، شعاع خمشدن و فاصلهٔ ایمن را تعریف میکند
-
تعریف رابط اتصالدهنده: سری، جنس و زاویهٔ خروجی را قفل میکند
-
مونتاژ با دقت بالا: کریمپینگ کنترلشده و آزادسازی کشش
-
تأیید عملکرد RF: بررسی افت درج و VSWR قبل از ارسال
-
برچسبگذاری استاندارد ستها: شماره قطعات، شناسههای پورت و بستهبندی سفارشی
اعتبارسنجی الکتریکی پیش از حمل، دروازه کیفیتی حیاتی محسوب میشود. اندازهگیریهای جامع تلفات ورودی و VSWR (تلفات بازگشتی) پیش از حمل، عملکرد فرکانس بالا را پیش از ارسال تأیید میکنند و مستندات کامل آزمون را همراه با محمولهها ارائه میدهند. مشخص کردن محدودههای فرکانسی و قالب گزارشها در ابتدا، اطمینان حاصل میکند که محصول تحویلی مجموعهٔ سفارشی جامپر هممحور پیش از نصب، معیارهای رادیویی عملیاتی را برآورده میکند.
چکلیست انتشار مهندسی برای اتصالدهندههای کواکسیال
پیش از انتقال طراحی جدید اتصالدهنده به تولید، پارامترهای زیر را بررسی کنید:
-
تعریف نقاط انتهایی: سری کامل اتصالدهندهها، مشخصات جنسیت/قطبیت و زوایای خروجی برای هر دو نقطه اتصال.
-
هندسه مسیریابی: طول قابل استفاده، حداقل شعاع خمش پویا/استاتیک، اقدامات کاهش کشش و نیازهای حلقه خدماتی.
-
عوامل محیطی: محدودیتهای دمای کار، قرارگیری در برابر ارتعاشات مکانیکی، مقاومت در برابر فرابنفش در فضای باز و قرارگیری در معرض مواد شیمیایی.
-
برچسبزنی و بستهبندی: طرح شناسایی قطعه، کدگذاری نسخه، نشانگرهای رنگی بصری و تعداد بستهها در ایستگاه کاری.
-
الزامات آزمون RF: محدوده فرکانس کاری، بیشترین تلفات ورودی مجاز، آستانههای VSWR و قالبهای مستندسازی آزمون.
-
تأیید نمونه اولیه: رویه اعتبارسنجی نمونه اولیه پیش از اجازه دادن به حجم تولید کامل.
پیروی از این چکلیست ساختاریافته، ارتباط فنی روشنی با یک سازندهٔ جامپر هممحور فراهم میکند. جایگزینی درخواستهای عمومی کابل با تعریفهای مهندسی کنترلشده، منجر به نقلقولهای قابل پیشبینی، بررسیهای فنی روان و تأمین مطمئن خط مونتاژ میشود.
بهینهسازی تولید قطعات و قابلیتهای زنجیره تأمین
دستیابی به خروجی ثابت در خطوط مونتاژ تجهیزات با تراکم بالا، وابسته به زنجیرهٔ تأمینی است که بتواند همزمان با افزایش دقت مونتاژ، تضمین کیفیت سختگیرانه را نیز ارائه دهد. شرکای تولیدی که در زمینهٔ اتصالدهی تخصص دارند، منابع فنی گستردهای را در اختیار قرار میدهند تا به ساخت سیستمهای اتصال پاک و تکرارپذیر کمک کنند.
برای بررسی طرحهای سفارشی اتصالدهندههای RF، انتخابهای اتصالدهندههای سفارشی و مجموعههای کابلی آزمایششدهٔ پیش از تولید که بهطور مستقیم در جریانهای کاری مونتاژ فنی ادغام میشوند، به





