 EN

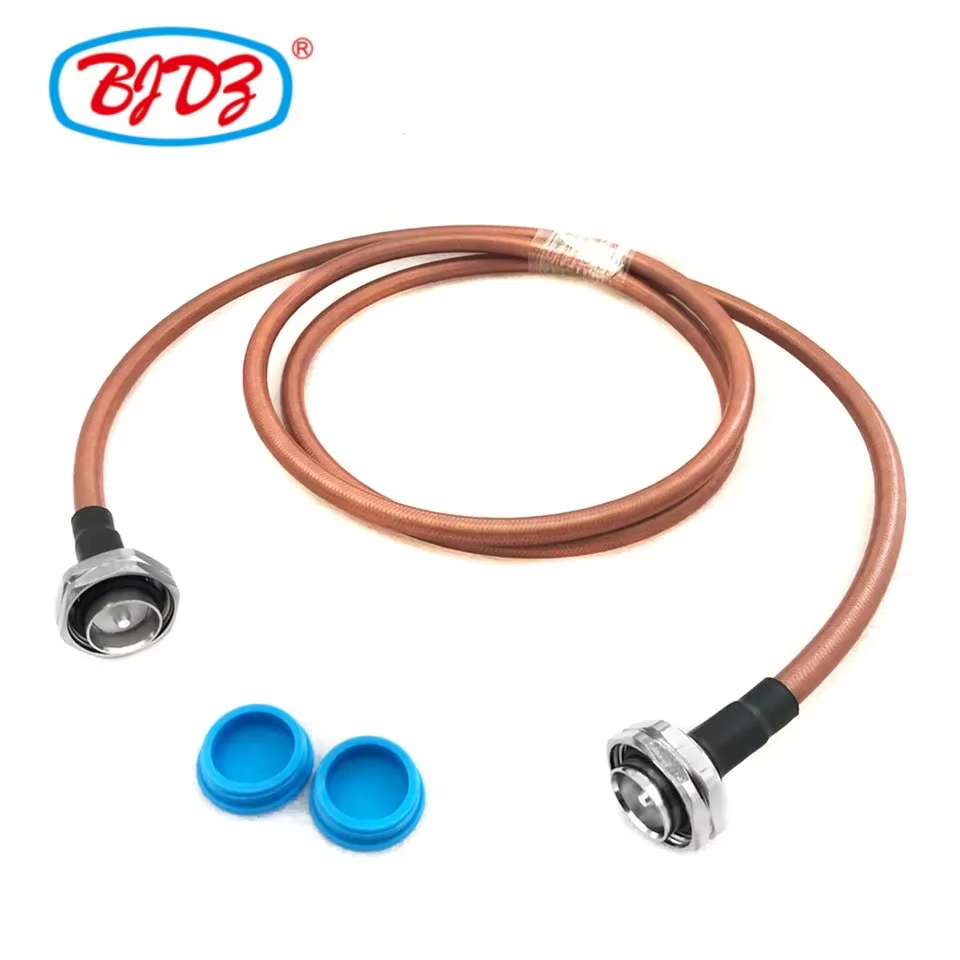
Kai įrangos gamybos linija siekia padidinti pralaidumą, laidų rinkinys dažnai laikomas nežymiu pirkimo poelgiu. Aukšto dažnio gamybos aplinkoje netinkamai nurodytas šuolio laidas sustabdo gamybą taip pat efektyviai kaip trūkstama plokštė ar neteisingai išdėstyta montavimo atraminė detalė. Bendradarbiaujant su specializuotu koaksialinio šuolio laidų gamintoju šie surinkimo susidėjimai išsprendžiami dar prieš tai, kai komponentai pasiekia gamybos plotą. Pateikiant individualizuotą koaksialinį šuolio laidą tiksliai pritaikytą tam tikriems prievadams, trasavimo keliams, apdorojimo procedūroms ir kokybės kontrolės patikrinimams, paprastas laidų ryšys virsta inžineriniu elementu.
Inžinerijos ir eksploatacijos komandoms, kurios kuria ryšių įrangą, automatinės bandymų įrangos laikiklius, pramoninius valdymo stendus, duomenų centrų radijo dažnių (RF) subvienetus arba tikslų laboratorinį įrangą, specializuoti perjungimo laidai pakeičia neaiškius linijos krašto sprendimus kontroliuojamais, pakartotinais techniniais reikalavimais. Matuojamas rezultatas – tai ne tik teorinis greičio pažadas. Tai reiškia mažiau sprendimų montavimo metu, nė vieno skubaus adapterių keitimo, aiškesnes priėmimo patikras ir nė vieno suspausto izoliacinio sluoksnio, kai korpuso dangtys galiausiai užsidaro.
Dažniausios linijos krašto perjungimo laidų problemos
-
Laido perteklius / suspaudimas: Kilęs dėl bendrų ilgio specifikacijų
-
Sujungimo sąsajos konfliktas: Neapibrėžta jungties lytis, poliarumas ar laikrodžio orientacija
-
Montavimo linijoje kilusi sumaištis: Trūksta detalės numerių, versijų ar žymų
-
Po montavimo kilęs RF gedimas: Nepriverinti nuostoliai / VSWR prieš uždarant korpusą
Kodėl standartiniai paruošti peršokimo laidai sukelia gamybos delsas
Atsargose esantis paruoštas kabelis gali išlaikyti paprastą elektros laidumo bandymą, tačiau dažnai sukelia trintį veikiančioje surinkimo linijoje. Dažniausiai pasitaikančios problemos yra:
-
Per ilgas kabelis kuris priverčia stipriai lenkti laidą ir pažeidžia spintos erdvę.
-
Nepakankamas laisvasis ilgis kuris nuolat įtempta švelnius plokštėje montuojamus jungtukus.
-
Tiesūs jungtukai ten, kur būtina stačiakampė korpuso forma dėl ribotos pertvaros erdvės.
-
Trūkstamos etiketės dėl kurių surinkimo linijos technikai spėlioja, kurias prievadų poras reikia sujungti.
Kiekvienas netikėtas pokytis priverčia operatorių sustoti, ieškoti adapterių, keisti maršrutizavimo kelių arba kreiptis į inžinierių komandą.
Specializuota koaksialinio šuolio laidų gamintoju integruojasi tiesiogiai į gamybos darbo eigą, o ne veikia kaip nutolęs komponentų tiekėjas. Konvertuodama CAD modelius ir išsamią medžiagų sąrašą į standartizuotus laidų šeimynų rinkinius, kiekvienas svarbus kintamasis – laidų tipas, tikslus pjovimo ilgis, jungiklių serija, lytis, orientacinis kampas, apvalkalų medžiaga, žymėjimo schema ir bandymo kriterijai – nustatomas iš anksto. Visiškai su jungikliais aprūpintas koaksinis perjungiamasis laidas pristatomas kaip paruoštas montuoti gamybos elementas, o ne neaiškus atsarginis komponentas.
Viena iš nuolatinių integravimo problemų yra jungiklių specifikacijų spragos. Pirkimo dokumente, kuriame nurodyta sąsajos šeima (pvz., SMA arba N tipo), bet nepaminėta lytis, atvirkštinė poliarumas ar jungiklio padėtis laikrodžio rodyklės kryptimi, kyla nedelsiant rizika. Abiejų galų nustatymas išleidimo dokumentuose pašalina spėliojimus techniko darbo vietoje.
Tikslūs pritaikymo taškai, kurie optimizuoja surinkimo eigą
Kontroliuojamos ilgio ir erdvinio maršruto leidžiamosios nuokrypos
Ilgis nulemia tiek signalo vientisumą, tiek mechaninį pritaikymą. Idealus specifikacijos aprašymas apima visą erdvinį kelią, konstrukcinį lenkimo spindulį ir būtinus techninės priežiūros kilpų ruožus, o ne remiasi tik taško iki taško kontaktų atstumo įvertinimais.
Erdvinis kelio maršrutas: Prievadas A (vidinė posistemė) → nustatytas lenkimo spindulys ir įtempimo sumažinimo priemonė → specializuotas koaksialinis perjungiamasis laidynas → techninės priežiūros laisvės kilpa → Prievadas B (korpuso arba korpuso išėjimas)
Prieš galutinai patvirtinant brėžinių specifikacijas, įvertinkite veiklos ciklą: ar su jungikliais aprūpintas koaksinis perjungiamasis laidas po įdiegimo liks nejudamas visam laikui, ar turės atlaikyti atjungimus reguliariai kalibruojant, diagnozuojant sistemą ar atliekant lauko atnaujinimus? Šis atsakymas nulemia, ar reikia lankstaus kabelio konstrukcijos, papildomų įtempimo sumažinimo apsaugų ar specialių stačiakampių jungiklių išėjimų.
Jungiklio sąsajos pasirinkimas ir mechaninė orientacija
Jungiklio pasirinkimas turi dvigubą paskirtį: išsaugoti tikslines RF našumo charakteristikas ir užtikrinti beproblemę mechaninę surinkimą be fizinio trukdymo. Naudojant stačiakampius jungiklių korpusus, su raktais aprūpintas sąsajas arba iš anksto nustatytas laikrodžio pozicijas pašalinami nepatogūs laidų sukimo reiškiniai šalia perpildytų skydo korpusų. Jungiklių pasirinkimas turi atsižvelgti į veikimo dažnį, erdvės tarpą, sujungimo ciklų skaičių ir realaus laidų trasavimo geometriją.
Nurodant individualizuotą koaksialinį šuolio laidą reikia apibrėžti visą sąsajos porą:
-
Jungiklių serija (pvz., SMA, N-Type, BNC, TNC, 4.3-10)
-
Mechaninė konfigūracija (kištukas ar lizdas)
-
Lyties ir poliškumo parametrai (standartinis ar atvirkštinės poliškumo variantas)
-
Užbaigimo metodas (spaudžiamasis, lydymo, spaustukinis)
-
Fizinė orientacija (tiesioginė, 90 laipsnių stačiakampė, 45 laipsnių kampinė)
Kartotinė identifikacija ir strateginis komplektavimas
Etiketės pagreitina linijos operacijas, kai jos tiksliai atitinka surinkimo dokumentaciją. Gamybai paruoštos etiketės apima vidinį detalės numerį, revizijos lygį, šaltinio/paskirties prievadų žymes ir bendrą ilgį. Montavimo rinkiniuose, kuriuose yra panašių RF laidų, spalvotieji apvalkalai arba skirtingos maišelių žymės neleidžia neteisingai įdėti laidų į gretimus prievadus.
Pakuotės projektavimas tiesiogiai veikia tvarkymo greitį. Vyniojimo skersmuo, apsauginė maišelių supakuotė ir partijų kiekiai turi išlaikyti mechaninę vientisumą, tuo pat metu padarydami komponentus lengvai išpakuojamus. su jungikliais aprūpintas koaksinis perjungiamasis laidas , nedelsiant patikrinti jo detalės numerį ir atlikti montavimą be susipainiojusių laidų išvyniojimo.
Kaip griežti specifikacijų reikalavimai neleidžia perdarinėti po montavimo
Perdarinėjimas dažniausiai kyla dėl aukšto dažnio jungčių traktavimo kaip keičiamų prekių. Kvalifikuota koaksialinio šuolio laidų gamintoju sumažina šią riziką užrakinant surinkimo konfigūracijas. Darbo užsakymai, jungiklių prijungimai, laidų ilgiai ir žymėjimai lieka nepakitę kiekviename gamybos partijoje. Gavimo komandos patikrina siuntas pagal fiksuotą brėžinį, o ne interpretuoja neaiškius tiekėjų aprašymus.
Individualizuoto perjungiamojo kabelio gamybos eigos schema:
-
CAD ir erdvinio kelio žemėlapis: Nustato ilgį, lenkimo spindulius ir laisvąjį tarpą
-
Jungiklio sąsajos apibrėžimas: Užrakina seriją, lytį ir išėjimo kampą
-
Didelės tikslumo surinkimas: Kontroliuojamas suvirinimas ir įtempimo nuėmimas
-
RF našumo patvirtinimas: Prieš siuntimą atliekamas įterpimo nuostolių ir VSWR tyrimas
-
Standartinė rinkinio žymėjimo sistema: Detalių numeriai, prievadų identifikatoriai ir specializuota pakuotė
Prieš siuntimą atliekama elektrinė patikra – tai svarbus kokybės kontrolės etapas. Išsamūs prieš siuntimą atliekami įterpimo nuostolių ir VSWR (atšaukimo nuostolių) matavimai patvirtina aukštųjų dažnių veikimą prieš išsiuntimą ir kartu su siuntimais pateikiamas visiškas bandymų dokumentacija. Dažnių ribų ir ataskaitų formatų nurodymas iš anksto užtikrina, kad pristatytas individualizuotą koaksialinį šuolio laidą atitiktų veikimo RF standartus dar prieš montavimą.
Inžinerinės leidimo sąrašas koaksialiniams perjungikliams
Prieš paleisdami naują perjungiklio surinkimo projektą gamybon, patikrinkite šiuos parametrus:
-
Galinių taškų apibrėžimai: Visa jungiklių serija, lytis/poliarumo specifikacijos bei išėjimo kampai abiem galiniams taškams.
-
Maršruto geometrija: Naudojamas ilgis, minimalus dinaminis/statinis lenkimo spindulys, apkrovos sumažinimo priemonės ir techninės priežiūros kilpų reikalavimai.
-
aplinkos veiksniai: Veikimo temperatūros ribos, mechaninės vibracijos poveikis, lauko UV atsparumas arba cheminis poveikis.
-
Žymėjimas ir kompletavimas: Detalių identifikavimo schema, redakcijos kodavimas, vizualūs spalviniai žymekliai ir darbo vietos pakuočių kiekiai.
-
RF bandymo reikalavimai: Darbinis dažnių diapazonas, leidžiamiausias maksimalus įterpimo nuostolis, VSWR ribos ir bandymų dokumentų formatai.
-
Prototipo patvirtinimas: Pirmosios detalės patvirtinimo procedūra prieš pradedant visą gamybos apimtį.
Šio struktūruoto kontrolinio sąrašo laikymasis užtikrina aiškią techninę komunikaciją su koaksialinio šuolio laidų gamintoju . Vietoj bendrų laidų užklausų naudojant kontroliuojamas inžinerines apibrėžtis pasiekiama numatoma kainų nustatymo procedūra, sklandūs techniniai peržiūrėjimai ir patikimi gamybos linijos papildymai.
Komponentų gamybos ir tiekimo grandinės galimybių optimizavimas
Nuoseklaus gamybos linijose su didelės tankio įranga pasiekti nuolatinį rezultatą priklauso nuo tiekimo grandinės, kuri geba tiksliai montuoti ir tuo pačiu taikyti griežtą kokybės užtikrinimą. Gamintojų partneriai, specializuojantys jungiklių montavimą, teikia išplėstines technines priemones, padedančias sukurti švarius ir pakartotinus sąsajos sistemas.
Norėdami išnagrinėti pritaikytus RF sąsajos projektus, pasirinkti specialius jungiklius bei išbandytus laidų rinkinius, kurie tiesiogiai integruojami į techninės montavimo darbo eigą, apsilankykite





