 EN

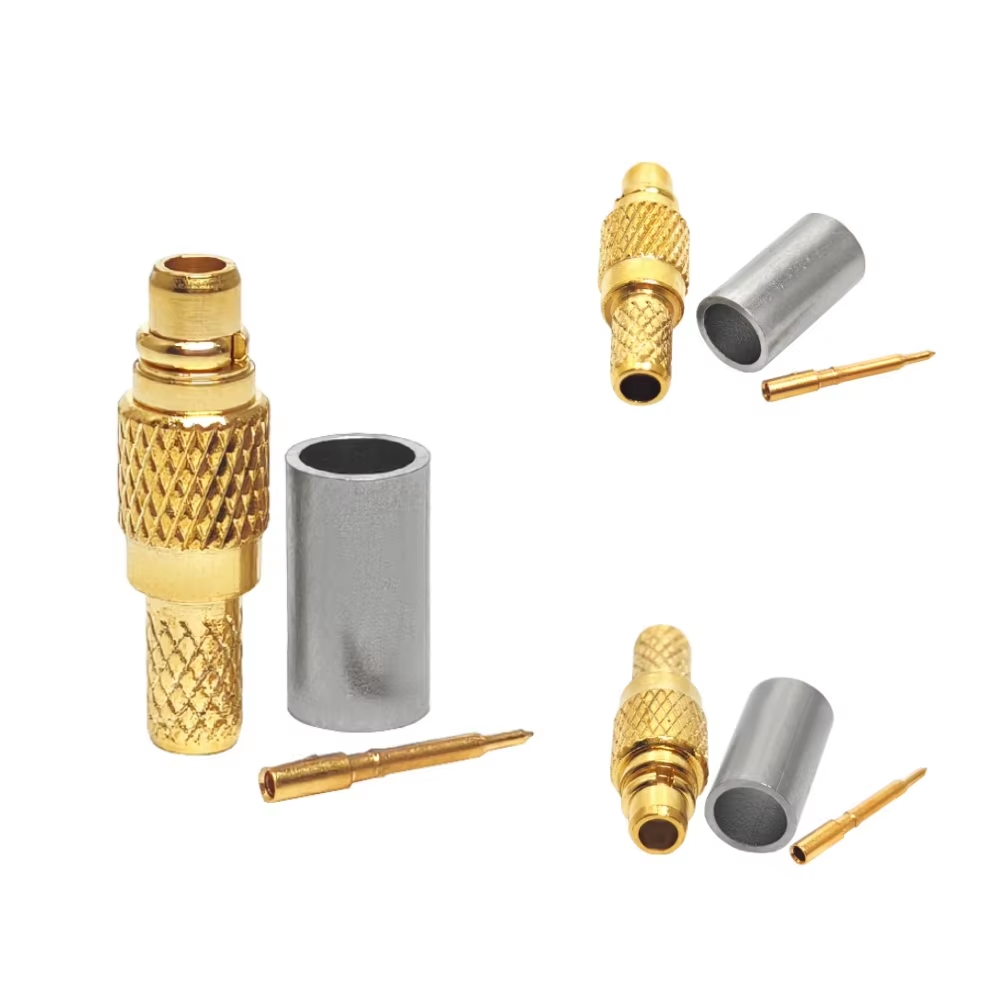
I originaludstyrproduktionsprojekter (OEM) opstår fejl ved brugerdefinerede RF-forbindelser sjældent, fordi en teknisk tegning helt mangler. Ofte findes tegningen derimod, men efterlader plads til to lige sandsynlige tekniske fortolkninger: en maksimal frekvensgrænse angivet uden prøvebetingelser, en overfladebehandlingsspecifikation uden tolerancer for tykkelsesområde eller et interface-serienavn uden eksplicit køn, udformning eller kontaktopstilling. At behandle tidlige tekniske gennemgange sammen med kvalificerede rf-konnektorleverandører som en obligatorisk udbudsfase i stedet for en streng teknisk bekræftelseskontrol introducerer betydelig kvalitetsrisiko.
Før værktøjer fremstilles, prototyper produceres eller produktionsindkøbsordrer udstedes, skal ingeniør- og indkøbsteamene oversætte anvendelseskravene til et styret teknisk specifikationspaket. Ved tæt samarbejde med en erfaren RF-konnektorfremstiller sikrer, at mekaniske grænseflader passer nøjagtigt sammen, elektriske forbindelsesbudgetter bevares, og acceptbevis er fuldstændigt dokumenteret.
Fase 1: Definer systemomrids og signalstipkrav
At udelukkende bygge på forkortede betegnelser som "SMA", "N-Type" eller "4.3-10" efterlader centrale fremstillingsvariable udefinerede. For at specificere en brugerdefineret OEM RF-konnektor , skal man først definere den komplette elektriske og mekaniske omgivelse:
-
Systemomgivelse og anvendelseskontekst : Angiv enhedstypen (f.eks. basestationstransceiver, fasejusteret radar, medicinsk billeddannende udstyr eller udendørs DAS-node), monteringssted, forventet antal sammenkoblingscyklusser, driftstemperaturgrænser og eksponering for vibration.
-
Elektriske sti-karakteristika : Definer nominel systemimpedans (typisk 50 ohm eller 75 ohm), driftsfrekvensbåndbredde (DC til X GHz), maksimal kontinuerlig og spids effekthandtering, maksimal tilladt indførelsesforringelse samt mål-VSWR (voltage standing wave ratio) eller returtab i hele driftsbåndet.
-
Fase- og elektrisk længdekontrol hvis dit system bruger phased array-antenner eller differentiel signaloverførsel, hvor fasejustering er kritisk, skal fasemåletolerancer i grader eller forsinkelser i pikosekunder specificeres tidligt i designgennemgangen.
At give potentielle kunder rf-konnektorleverandører en omfattende anvendelseserklæring gør det muligt for ingeniører at identificere potentielle uoverensstemmelser mellem de foreslåede grænsefladedesigns og reelle driftsforhold, inden komponenternes værktøjer fremstilles.
Fase 2: Grænsefladekonfiguration og mekaniske tolerancer
Mekanisk misjustering og impedansdiskontinuiteter ved afslutningsgrænseflader udgør en betydelig kilde til signaltab og passive intermodulationsproblemer (PIM) i RF-systemer.
| Mekanisk parameter | Standard kommerciel specifikation | Højpålidelig OEM-specifikation | Præcisionsprøvegradsspecifikation |
| Grænsefladeserie og køn | Standard mandlig/kvindelig stik | Defineret nøgling, RP / standard | Præcisionsgænger / Tryk-træk |
| Centerstiftsbelægning | Guldflash (1–3 µ tommer) | Tykt guld (30–50 µ tommer) over nikkel | Hårdt guld (over 50 µ tommer) over kobber |
| Korpsmateriale og overfladebehandling | Messing / Flash-nikkel | Rustfrit stål eller messing / Tri-metal | Rustfrit stål / passiveret |
| Dielektrisk materiale | Standard PTFE | Højtemperatur / lav-PIM-PTFE | Luftdielektrisk / Præcisions-PTFE |
| Samlingsmekanisme | Gevindet / Bayonet | Gevindet med drejmomentsgrænser | Præcisionsgevindet / Hurtiglås |
Når der gennemgås tilpassede design med en RF-konnektorfremstiller , skal kritiske mekaniske mål, der påvirker gentageligheden af sammenføjninger, gransktes, f.eks. gevindgeometri, dielektrisk fordybning, kontaktpin-holdkraft, paneludskæringsprofiler, printstakshøjder og kabelforberedelses-trinmål. For kabelmonterede stikdesign skal præcise tværsnitsdata for kabelfremstilling leveres, da små variationer i dielektrisk diameter mellem kabelfremstillere kræver justerede crimpferruler eller loddelomme-mål.
Fase 3: Materialevalg, belægning og miljøspecifikationer
Underordnede materialer påvirker direkte den elektriske ydeevne, korrosionsbestandigheden og den funktionelle levetid under ekstreme feltforhold:
-
Kontakt- og skalmaterialer : Angiv berylliumkobber (BeCu) eller fosforbronze til fjederkontakter, der kræver høj flydegrænse over gentagne sammenføjningscyklusser. Skalleggehoveder bruger typisk messing til almindelig kommerciel anvendelse eller passiveret rustfrit stål til miljøer med høj korrosion i luft- og rumfart.
-
Belægningspecifikationer og tykkelsesområder : Undgå vagt formulerede udtryk som "forguldet." Definér i stedet præcise belægningstykkelsesområder (f.eks. 50 mikrotommer guld pr. MIL-G-45204 over 100 mikrotommer elektrolytfrit nikkel pr. AMS-QQ-N-290). Til lav-PIM-anvendelser vælges ikke-magnetiske trimetaller (hvid bronze/SUCOPLATE) eller sølvbelægning.
-
Miljøvurderinger : Definér målbare testgrænser, herunder driftstemperaturområde (-55 °C til +125 °C), modstandsdygtighed mod saltstøvkorrosion (f.eks. 48 timers eller 96 timers ASTM B117-tests), indtrængningsbeskyttelsesklasser (IP67/IP68 nedsænket) samt stød- og vibrationsparametre (MIL-STD-202 metode 213/204).
Fase 4: Godkendelsestestplaner og standardindustrielle rammeværker
En komplet OEM RF-konnektor specifikationen skal fastlægge en gennemførlig accepttestplan (ATP), der definerer testudstyr, kalibreringsprotokoller, stikprøvestørrelser og grænseværdier for godkendelse/afvisning før produktionsfremsendelse.
Anvend etablerede branchestandarder som basisreferencerammer:
-
IEC 61169-serien : Internationale standarder, der regulerer generelle krav, dimensioner samt mekaniske/elektriske testmetoder for RF-koaksialforbindere.
-
MIL-PRF-39012 : Detaljerede specifikationsstandarder, der dækker generel konstruktion, krav til ydeevne samt kvalificeringsprocedurer for koaksialforbindere med høj pålidelighed til militære formål.
Når der samarbejdes med ledende rf-konnektorleverandører - Som...
Tjekliste for teknisk bekræftelse før produktion
Før end de endelige produktionsgodkendelser udstedes til din valgte RF-konnektorfremstiller , kontroller, at hver enkelt post på denne forudproduktionskontrolliste er dokumenteret og godkendt:
-
Er tegningsrevisionen lukket, entydigt nummereret og godkendt af både køberens og leverandørens ingeniørteams?
-
Er grænsefladeserier, køn, polaritet, koblingsmekanisme og monteringsstilarter fuldt ud defineret uden tvetydigheder?
-
Er pladeringstyper og minimumstykkelsesområder for skelle, ydre kontakter og indre pindel eksplicit defineret?
-
Er mekaniske mål, PCB-loddefodaftryk eller kabelforberedelsesafskæringsskemaer verificeret i forhold til tilsvarende dele?
-
Er den elektriske godkendelsestestplan (frekvensbånd, maksimal VSWR, maksimal indføjningstab og stikprøvestørrelse) lukket?
-
Er kravene til miljømæssig overholdelse (RoHS, REACH, IP-klassificering, saltstøvtest) understøttet af materialecertifikater og testrapporter?
-
Er der blevet aftalt en formel teknisk ændringsordreproces (ECO), så uautoriserede materialeudskiftninger undgås?
Ved at gennemføre en kontrolleret specifikationsbekræftelsesproces før værktøjning og serieproduktion undgår indkøbs- og konstruktionshold dyre designiterationer, forenkler modtagelsestesten og sikrer en høj pålidelighedsydelse for hver enkelt leveret enhed.





