 EN

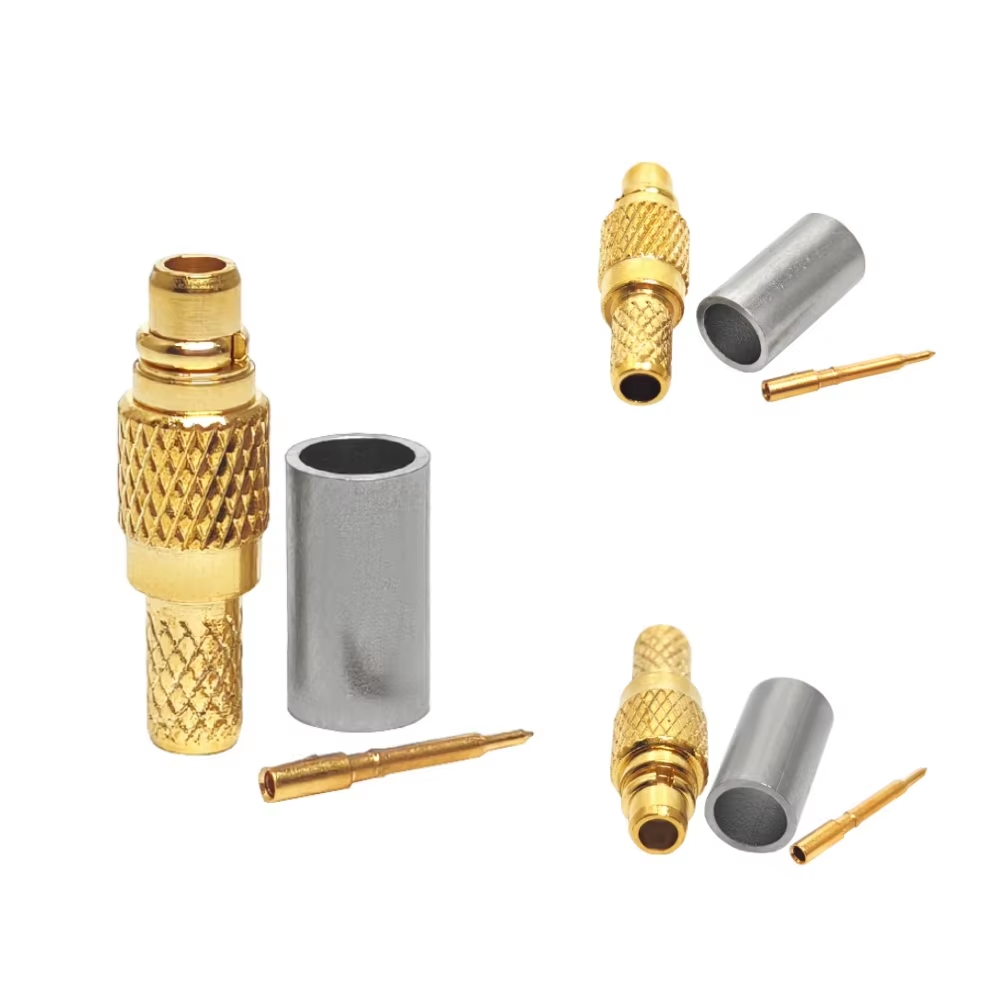
У проектах виробництва оригінального обладнання (OEM) збої у виготовленні спеціальних RF-з’єднувачів рідко виникають через повну відсутність інженерного креслення. Зазвичай креслення є, але воно допускає дві однаково правдоподібні технічні інтерпретації: гранична частота вказана без умов випробування, вимоги до покриття не містять допусків щодо діапазону товщини або назва серії інтерфейсу не визначає чітко статі («чоловіча»/«жіноча»), фіксацію (keying) чи конфігурацію контактів. Якщо попередні інженерні огляди разом із кваліфікованими постачальниками rf connector розглядаються як обов’язковий етап отримання комерційної пропозиції замість суворих технічних перевірок, це створює значний ризик для якості.
Перш ніж виготовляти інструменти, випускати прототипи чи розміщувати замовлення на серійне виробництво, інженерні та закупівельні команди мають перетворити вимоги застосування на контрольований пакет технічних специфікацій. Тісна співпраця з досвідченим Виробником RF-роз’ємів забезпечує точне з'єднання механічних інтерфейсів, збереження електричних бюджетів зв'язку та повну документацію даних про прийняття.
Етап 1: Визначення системного обмежувального контуру та вимог до шляху сигналу
Спираючись лише на скорочені позначення, такі як «SMA», «N-Type» або «4.3-10», ключові виробничі параметри залишаються невизначеними. Щоб задати спеціальний OEM RF-роз'єм , спочатку визначте повне електричне та механічне середовище:
-
Системне середовище та контекст застосування : вкажіть тип пристрою (наприклад, передавач-приймач базової станції, радар з фазованим масивом, медичне устаткування для візуалізації або вузол зовнішньої системи розподілу сигналу DAS), місце кріплення, очікувану кількість циклів з'єднання, граничні температури експлуатації та рівень вібраційного навантаження.
-
Характеристики електричного шляху : визначте номінальний імпеданс системи (зазвичай 50 Ом або 75 Ом), робочу смугу частот (від постійного струму до X ГГц), максимальну неперервну та пікову потужність, що може витримувати система, максимально допустимі втрати внесення та бажане значення коефіцієнта стоячої хвилі напруги (VSWR) або втрат повернення в межах робочої смуги.
-
Контроль фази та електричної довжини якщо ваша система використовує антени з фазованими решітками або диференційне сигналізування, де критично важливе узгодження фаз, вкажіть допуски за фазою в градусах або час затримки в пікосекундах на початковому етапі огляду проекту.
Надання потенційним постачальниками rf connector вичерпного технічного опису застосування дає інженерам змогу виявити можливі проблеми невідповідності між запропонованими конструкціями інтерфейсів та реальними умовами експлуатації ще до початку виготовлення компонентів.
Етап 2: Налаштування інтерфейсу та механічні допуски
Механічне розміщення з відхиленням та розриви імпедансу на інтерфейсах приєднання є головним джерелом втрат сигналу та проблем пасивної міжмодуляції (PIM) у радіочастотних системах.
| Механічний параметр | Стандартна комерційна специфікація | Специфікація OEM із високою надійністю | Специфікація класу прецизійних випробувань |
| Серія інтерфейсу та тип («чоловічий»/«жіночий») | Стандартний «чоловічий»/«жіночий» штекер | Визначена блокувальна конструкція, зворотна (RP) / стандартна | Точна різьба / Натискно-витягнувальна |
| Покриття центрального штифта | Золоте покриття (1–3 мкм) | Товсте золоте покриття (30–50 мкм) поверх нікелю | Тверде золоте покриття (понад 50 мкм) поверх міді |
| Матеріал корпусу та його оздоблення | Латунь / Нікельове покриття | Нержавіюча сталь або латунь / Тришарове покриття | Нержавіюча сталь / Пасивована |
| Діелектричний матеріал | Стандартний PTFE | Високотемпературне / низькочастотне PTFE | Повітряний діелектрик / Точний ПТФЕ |
| Механізм зв'язку | Різьбове / Байонетне | Різьбове з обмеженням крутного моменту | Точне різьбове / Швидке блокування |
Під час перевірки індивідуальних конструкцій із Виробником RF-роз’ємів , аналізуйте критичні механічні розміри, що впливають на повторюваність з’єднання, наприклад: геометрію різьби, глибину заглиблення діелектрика, силу утримання штиря, профілі вирізів у панелі, висоту стека плат та розміри кроку зачистки кабелю. Для конструкцій роз’ємів із кабельним монтажем надавайте точні поперечні перерізи кабелю, оскільки незначні відхилення діаметра діелектрика серед різних постачальників кабелів вимагають коригування розмірів обтискних ферул або паяльних карманів.
Етап 3: Вибір матеріалів, покриття та експлуатаційних специфікацій
Вибір матеріалів нижчого рівня безпосередньо впливає на електричні характеристики, стійкість до корозії та термін служби в умовах важкої експлуатації:
-
Матеріали контактів та корпусів вказати берилійну мідь (BeCu) або фосфорну бронзу для пружних контактів, які вимагають високої межі плинності при багаторазових циклах з’єднання. Корпуси зазвичай виготовляють із латуні для загального комерційного застосування або з пасивованої нержавіючої сталі для авіаційно-космічних середовищ із високим ступенем корозії.
-
Специфікації покриття та діапазони товщини уникати нечітких термінів на кшталт «позолочено». Замість цього визначити точні діапазони товщини покриття (наприклад, 50 мікро-дюймів золота за MIL-G-45204 поверх 100 мікро-дюймів електролітичного нікелю за AMS-QQ-N-290). Для застосувань із низьким рівнем PIM вибрати немагнітне трикомпонентне покриття (біла бронза / SUCOPLATE) або сріблення.
-
Оцінка середовища визначити вимірювані порогові значення випробувань, у тому числі діапазон робочих температур (від −55 °C до +125 °C), стійкість до корозії в солоному тумані (наприклад, випробування ASTM B117 тривалістю 48 або 96 годин), класи ступеня захисту від проникнення (IP67 / IP68 у зануреному стані) та параметри удару / вібрації (MIL-STD-202, методи 213 / 204).
Етап 4: Плани приймальних випробувань та стандартні галузеві рамки
Повний OEM RF-роз'єм специфікація має встановлювати примусовий план приймальних випробувань (ATP), який визначає випробувальні пристрої, протоколи калібрування, обсяги вибірок та порогові значення «прийнято/відхилено» до запуску виробництва.
Використовуйте встановлені галузеві стандарти специфікацій як базові довідкові рамки:
-
Серія IEC 61169 : міжнародні стандарти, що регулюють загальні вимоги, розміри та методи механічних і електричних випробувань для ВЧ коаксіальних з’єднувачів.
-
MIL-PRF-39012 : детальні стандарти специфікацій, що охоплюють загальні принципи конструювання, вимоги до експлуатаційних характеристик та процедури кваліфікації для високонадійних військових коаксіальних з’єднувачів.
Під час співпраці з провідними постачальниками rf connector подібний
Передвиробничий технічний контрольний перелік
Перед наданням остаточного схвалення виробництва обраному Виробником RF-роз’ємів , перевірте, чи задокументовано й узгоджено кожен пункт цього контрольного списку перед виробництвом:
-
Чи зафіксована редакція креслення, присвоєно їй унікальний номер і підписано інженерними командами замовника та постачальника?
-
Чи повністю визначено серії інтерфейсів, типи (чоловічий/жіночий), полярність, механізми з’єднання та способи кріплення без будь-якої неоднозначності?
-
Чи чітко визначено типи покриття та мінімальні діапазони товщини для корпусів, зовнішніх контактів і внутрішніх штирів?
-
Чи перевірено механічні розміри, розміщення контактів на друкованій платі (PCB solder footprints) або графіки зачистки кабелів у порівнянні з відповідними компонентами?
-
Чи затверджено план електричних приймальних випробувань (діапазон частот, максимальне значення КСВП, максимальні втрати при введенні та обсяг вибірки)?
-
Чи підтверджені вимоги до екологічної сумісності (RoHS, REACH, ступінь захисту IP, випробування на солоному тумані) сертифікатами матеріалів і звітами про випробування?
-
Чи узгоджено офіційну процедуру інженерних змін (ECO), щоб запобігти несхваленим замінам матеріалів?
Шляхом впровадження контрольованого процесу підтвердження специфікацій до початку виготовлення інструментів та серійного виробництва команди закупівель та інженерії усувають дорогоцінні ітерації проектування, оптимізують вхідний контроль та забезпечують високонадійну роботу кожної поставленої одиниці.





