 EN

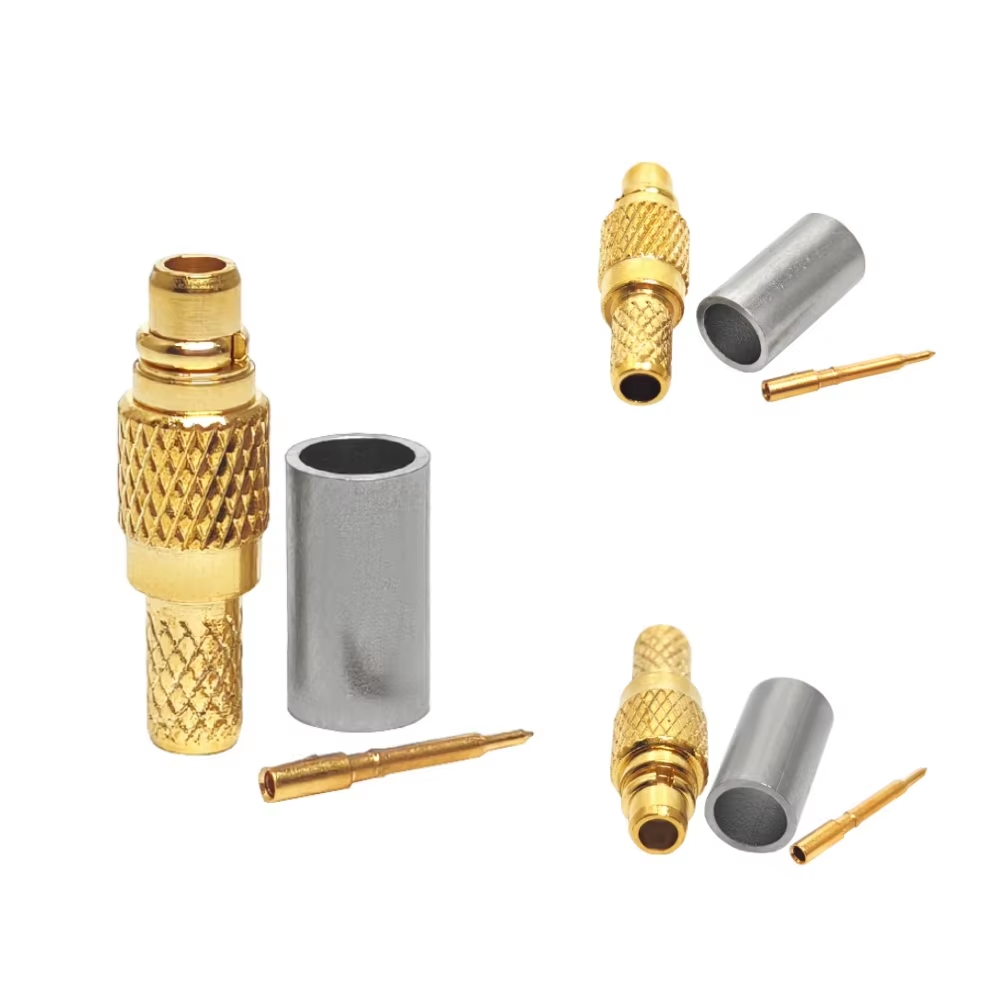
Dans les projets de fabrication d’équipements d’origine (OEM), les défaillances des interconnexions RF sur mesure surviennent rarement parce qu’un plan technique est entièrement absent. Plus fréquemment, le plan existe, mais il autorise deux interprétations techniques également plausibles : une limite de fréquence maximale indiquée sans conditions d’essai, une spécification de placage ne mentionnant pas les tolérances de plage d’épaisseur, ou encore un nom de série d’interface sans indication explicite du sexe, du système de clavette ou de la configuration des broches. Considérer les premiers examens techniques menés avec des spécialistes fournisseurs de connecteurs RF comme une simple étape obligatoire de soumission de devis, plutôt que comme une porte rigoureuse de confirmation technique, introduit un risque qualité important.
Avant la fabrication des outillages, la production de prototypes ou l’émission des bons de commande de série, les équipes d’ingénierie et d’approvisionnement doivent traduire les besoins applicatifs en un ensemble de spécifications techniques contrôlées. Travailler en étroite collaboration avec un spécialiste expérimenté Fabricant de connecteurs RF garantit que les interfaces mécaniques s’assemblent avec précision, que les budgets de liaison électriques restent intacts et que les éléments justificatifs d’acceptation sont entièrement documentés.
Phase 1 : Définir l’enveloppe système et les exigences relatives au trajet du signal
Se fier uniquement à des désignations abrégées telles que « SMA », « N-Type » ou « 4.3-10 » laisse sans affectation des variables clés de fabrication. Pour spécifier un Connecteur RF OEM , commencez par définir l’ensemble de l’environnement électrique et mécanique :
-
Environnement système et contexte d’application : Précisez le type d’appareil (par exemple, émetteur-récepteur de station de base, radar à réseau phasé, équipement d’imagerie médicale ou nœud DAS extérieur), le lieu de montage, le nombre prévu de cycles d’accouplement, les limites de température de fonctionnement et l’exposition aux vibrations.
-
Caractéristiques du trajet électrique : Définissez l’impédance nominale du système (généralement 50 ohms ou 75 ohms), la bande passante en fréquence de fonctionnement (du continu à X GHz), la puissance maximale continue et crête admissible, la perte d’insertion maximale autorisée, ainsi que le rapport d’onde stationnaire de tension (VSWR) cible ou la perte de retour sur la bande de fonctionnement.
-
Contrôle de la phase et de la longueur électrique si votre système utilise des antennes à réseau phasé ou une transmission différentielle où l’ajustement de phase est critique, précisez dès la première revue de conception les tolérances de phase en degrés ou les temps de retard en picosecondes.
Fournir aux clients potentiels fournisseurs de connecteurs RF une déclaration d’application complète permet aux ingénieurs de détecter, avant le démarrage de la fabrication des composants, d’éventuels problèmes d’inadéquation entre les conceptions d’interfaces proposées et les conditions réelles de service.
Phase 2 : Configuration des interfaces et tolérances mécaniques
Le désalignement mécanique et les discontinuités d’impédance aux interfaces de terminaison constituent une cause majeure de pertes de signal et de problèmes de modulation intermodulation passive (PIM) dans les systèmes RF.
| Paramètre mécanique | Spécification commerciale standard | Spécification constructeur à haute fiabilité | Spécification de précision pour essais |
| Série et polarité de l’interface | Fiche standard mâle/femelle | Clé définie, RP / standard | Filet de précision / Pousser-Tirer |
| Placage de la broche centrale | Flash doré (1–3 µin.) | Doré épais (30–50 µin.) sur nickel | Doré dur (50+ µin.) sur cuivre |
| Matériau et finition du corps | Laiton / nickel flash | Acier inoxydable ou laiton / tri-métal | Acier inoxydable / passivé |
| Matériau diélectrique | PTFE standard | PTFE haute température / faible PIM | Diélectrique à air / PTFE de précision |
| Mécanisme de raccordement | Fileté / Baïonnette | Fileté avec limites de couple | Fileté de précision / Verrouillage rapide |
Lors de l’examen des conceptions sur mesure avec un Fabricant de connecteurs RF , vérifiez les dimensions mécaniques critiques qui influencent la reproductibilité de l’assemblage, telles que la géométrie du filetage, la profondeur de récess du diélectrique, la force de rétention de la broche, les profils d’échancrure du panneau, les hauteurs de pile de cartes et les dimensions des étapes de dénudage des câbles. Pour les conceptions de connecteurs montés sur câble, fournissez les sections transversales exactes de la construction du câble, car de légères variations du diamètre du diélectrique selon les fournisseurs de câbles nécessitent des douilles à sertir ou des dimensions de poches à souder ajustées.
Phase 3 : Sélection des matériaux, placage et spécifications environnementales
La sélection des matériaux de sous-niveau influence directement les performances électriques, la résistance à la corrosion et la durée de vie opérationnelle dans des conditions sévères sur le terrain :
-
Matériaux des contacts et des enveloppes : Spécifier le cuivre béryllium (BeCu) ou le bronze phosphoreux pour les contacts ressort nécessitant une forte limite élastique sur de nombreux cycles d’accouplement. Les corps de boîtier utilisent généralement du laiton pour une utilisation commerciale courante, ou de l’acier inoxydable passivé pour des environnements aérospatiaux à forte corrosion.
-
Spécifications de plaquage et plages d’épaisseur : Éviter les termes imprécis tels que « plaqué or ». Préciser plutôt les plages d’épaisseur exactes de plaquage (par exemple, 50 micro-pouces d’or selon la norme MIL-G-45204 sur 100 micro-pouces de nickel électroless selon la norme AMS-QQ-N-290). Pour les applications à faible PIM, choisir un alliage tri-métallique non magnétique (bronze blanc / SUCOPLATE) ou un plaquage argent.
-
Évaluation environnementale : Définir des seuils d’essai mesurables, notamment la plage de température de fonctionnement (-55 °C à +125 °C), la résistance à la corrosion en brouillard salin (par exemple, essais ASTM B117 de 48 ou 96 heures), les degrés de protection contre les infiltrations (IP67 / IP68 immergé) et les paramètres de choc/vibration (méthode MIL-STD-202 n° 213 / 204).
Phase 4 : Plans d’essais de réception et cadres industriels normalisés
Un système complet Connecteur RF OEM la spécification doit établir un plan d’essai d’acceptation (ATP) exécutoire qui définit les dispositifs de test, les protocoles d’étalonnage, les tailles des échantillons et les seuils de réussite/échec avant la mise en production.
S’appuyer sur les normes industrielles établies comme cadres de référence de base :
-
Série IEC 61169 : Normes internationales régissant les exigences générales, les dimensions et les méthodes d’essai mécaniques/électriques pour les connecteurs coaxiaux RF.
-
MIL-PRF-39012 : Normes détaillées couvrant la conception générale, les exigences de performance et les procédures de qualification pour les connecteurs coaxiaux militaires à haute fiabilité.
Lors de la collaboration avec des leaders fournisseurs de connecteurs RF comme
Liste de contrôle technique pré-production
Avant d’émettre les validations finales de production à votre fournisseur retenu Fabricant de connecteurs RF , vérifiez que chaque élément de cette liste de contrôle préalable à la production est documenté et approuvé :
-
La révision du dessin est-elle verrouillée, numérotée de façon unique et approuvée par les équipes techniques de l’acheteur et du fournisseur ?
-
Les séries d’interfaces, le type (mâle/femelle), la polarité, le mécanisme d’accouplement et les modes de fixation sont-ils entièrement définis, sans ambiguïté ?
-
Les types de placage ainsi que les épaisseurs minimales requises pour les coquilles, les contacts extérieurs et les broches intérieures ont-ils été explicitement définis ?
-
Les cotes mécaniques, les empreintes de soudure sur circuit imprimé (PCB) ou les plans de dénudation des câbles ont-ils été vérifiés par rapport aux pièces d’accouplement ?
-
Le plan d’essai électrique d’acceptation (bande de fréquence, coefficient de réflexion maximal VSWR, perte d’insertion maximale et taille de l’échantillon) est-il verrouillé ?
-
Les exigences en matière de conformité environnementale (RoHS, REACH, indice de protection IP, brouillard salin) sont-elles étayées par des certificats de matériaux et des rapports d’essais ?
-
Un processus officiel d’ordre de modification technique (ECO) a-t-il été convenu afin d’empêcher toute substitution non autorisée de matériaux ?
En imposant un processus contrôlé de confirmation des spécifications avant la fabrication des outillages et la production en série, les équipes achats et ingénierie éliminent les itérations coûteuses de conception, rationalisent les inspections à la réception et garantissent des performances hautement fiables pour chaque unité expédiée.





