 EN

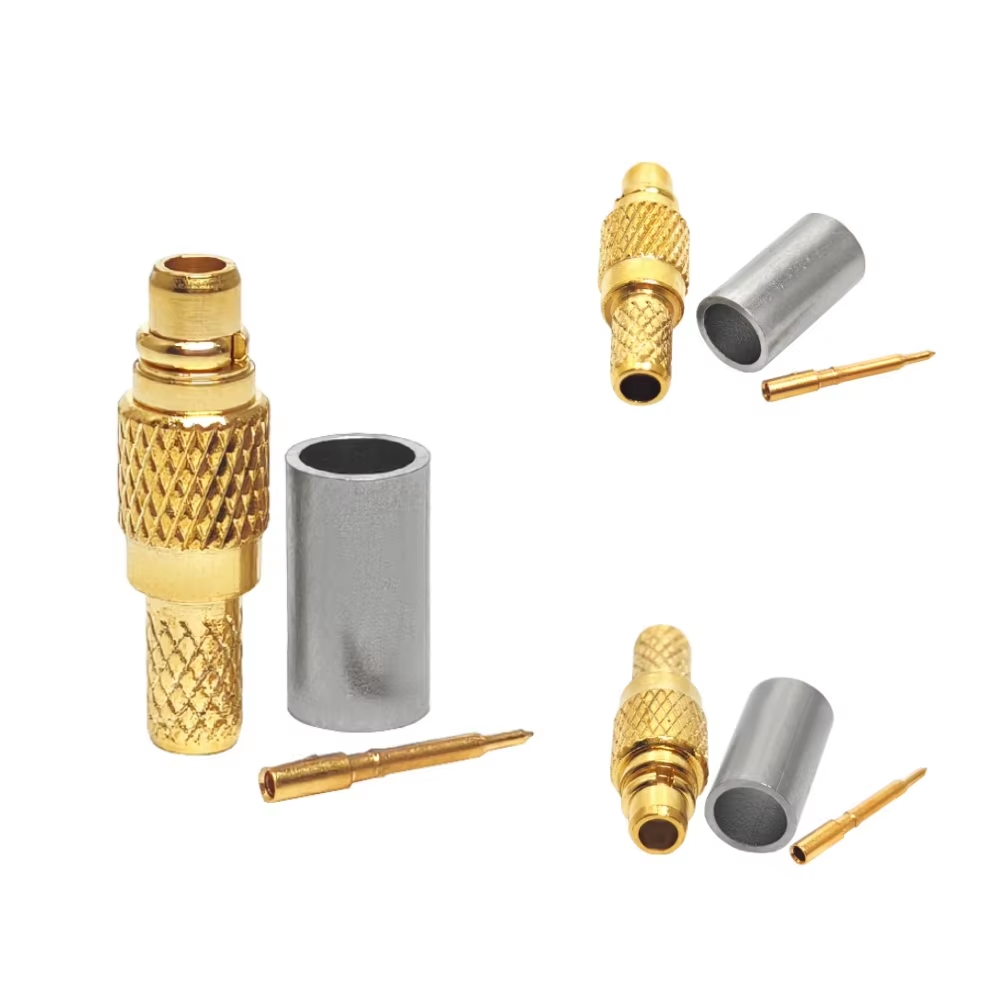
Originaaltootja (OEM) projektides esinevad kohandatud rf-ühenduste tõrked harva seetõttu, et insenerjoonis puudub täielikult. Sageli on joonis olemas, kuid see jääb kahe võrdseti usutava tehnilise tõlgenduse vahele: maksimaalne sageduspiir ilma katsetingimusteta, plaatimisnõue ilma paksusvahemiku tolerantsideta või liidese seeria nimi ilma selge soogaga, lukustusviisiga ega kontaktide paigutuseta. Varajaste insenerirevisione kvalifitseeritud rf-ühenduste tarnijatega käsitlemine kohustusliku pakkumisetaapi kohaselt mitte range tehnilise kinnituse väravana teeb olulise kvaliteediriski.
Enne tööriistade valmistamist, prototüüpide tootmist või tootmisega seotud ostutellimuste andmist peavad inseneri- ja ostutäpsustajate tiimid rakendusvajadused ümber tegema kontrollitud tehnilise spetsifikatsioonipaketi. Tiheda koostööga kogenud RF-ühendusseadmete tootjaga tagab taga, et mehaanilised liideseühendused sobivad täpselt kokku, elektrilised ühenduste võimsuspiirangud jäävad säilitatuks ja vastuvõtu tõendused on täielikult dokumenteeritud.
Etapp 1: Defineerida süsteemi kujutis ja signaaliteed nõuded
Tuginedes ainult lühendatud disainitähistustele nagu "SMA", "N-Type" või "4.3-10", jäetakse olulised tootmisvariandid määramata. Kui soovitakse määrata kohandatud OEM RF-liides , tuleb alustada täieliku elektrilise ja mehaanilise keskkonna defineerimisega:
-
Süsteemi keskkond ja rakenduskontekst : Määrake seadme tüüp (nt baasjaama saatja-vastuvõtja, faasmasiivne radar, meditsiiniline pildistusseade või välistele DAS-sõlmedele mõeldud seade), paigalduskoht, oodatav ühendusarv, töötemperatuuri piirid ja vibratsioonikoormus.
-
Elektrilise teepikkuse omadused : Määrake niminaalne süsteemi takistus (tavaliselt 50 oomi või 75 oomi), töösagedusribaga (DC kuni X GHz), maksimaalne pidev ja tippvõimsus, maksimaalne lubatud sisendkaotus ning sihtmärgiks seatud pinge seisulaine suhe (VSWR) või tagasilüke tööribas.
-
Faasi ja elektrilise pikkuse kontroll : Kui teie süsteem kasutab faasitud antennimassiive või erinevussignaale, kus faasivastavus on kriitiline, määrake faasitolerantsi nurgad või viivitusaeg pikosekundites juba disainiülevaatuse varajasel etapis.
Tulevastele rf-ühenduste tarnijatega täieliku rakendusavalduse esitamine võimaldab inseneridel tuvastada potentsiaalseid sobimatuse probleeme ettepaneku tehtud liideste disaini ja reaalsete töötingimustega enne komponentide tööriistade valmistamist.
Etapp 2: Liidese konfigureerimine ja mehaanilised tolerantsid
Mehaaniline valejoondumine ja takistuse katked liidese lõpetuskohtades on RF-süsteemides signaalikaotuste ja passiivse intermodulatsiooni (PIM) probleemide peamine põhjus.
| Mehaaniline parameeter | Standardne kaubanduslik spetsifikatsioon | Kõrge töökindlusega OEM-spetsifikatsioon | Täpsustestandardi spetsifikatsioon |
| Liidese seeria ja sugu | Standardne mees/nais pistik | Määratud võtmega, RP / standard | Täpsusthread / tõmba-ja-lase |
| Keskpinna plaatimine | Kuldne kile (1–3 μ tolli) | Paks kuld (30–50 μ tolli) nikli peal | Kõva kuld (üle 50 μ tolli) vasu peal |
| Korpuse materjal ja pind | Kuldkollane / kilest nikkel | Rostivaba teras või kuldkollane / kolmekihiline metall | Rostivaba teras / passiveeritud |
| Dielktrikumaterjal | Standardne PTFE | Kõrgtemperatuuriline / madala PIM-ga PTFE | Õhu-dielektrikumiga / täpsus-PTFE |
| Koondumismehhanism | Kõverdus- / kinnituskäpp | Kõverdusühendus torkepiiridega | Täpsuskõverdusühendus / kiirkinnitusega |
Kui ülevaatate eripõhiseid disainilahendusi koos RF-ühendusseadmete tootjaga , kontrollige kriitilisi mehaanilisi mõõtmeid, mis mõjutavad ühenduste korduvat sobivust, näiteks kõverdusgeomeetriat, dielektrikumi sügavust, kontakti fikseerimisjõudu, paneeli avade profiile, plaadikihtide kõrgust ja kaabli eemaldamise etappide mõõtmeid. Kaabliga ühendatud ühenduste disaini puhul esitage täpsed kaabli ristlõike andmed, sest kaablitootjate vahelised väikesed erinevused dielektrikumi läbimõõtudes nõuavad kohandatud kruvitud ferruleid või solderi taskuid.
Etapp 3: Materjalivalik, plaatimine ja keskkonnatingimuste spetsifikatsioonid
Alltaseme materjalivalik mõjutab otseselt elektrilist jõudlust, korrosioonikindlust ja tööeluiga rasketes välitingimustes:
-
Kontakt- ja korpusematerjalid : Määrake beryllium-messing (BeCu) või fosforpronks spriigkontaktide jaoks, millel on vaja kõrget plastse deformatsiooni takistust korduvate ühendamiste tsüklite ajal. Korpuste kehad kasutavad tavaliselt messingt, kaubandusliku kasutamise jaoks, või passiveeritud roostevabat terast kõrgkorrosioonilistes lennunduskeskkondades.
-
Plaadiumikatete spetsifikatsioonid ja paksusvahemikud : Vältige ebatäpseid väljendeid nagu "kuldplaatitud." Asemel määrake täpsed plaadiumikatete paksusvahemikud (nt 50 mikro-tollit kuldplaati MIL-G-45204 järgi 100 mikro-tollise elektrokeemilise nikli katte peale AMS-QQ-N-290 järgi). Madala PIM-i rakendustes valige mittemagnetiline kolmekomponendiline metallkatmine (valge pronks / SUCOPLATE) või hõbeplaatmine.
-
Keskkonnatingimuste klassifikatsioon : Määrake mõõtmeda võimaldavad testinormid, sealhulgas töötemperatuuri vahemik (-55 °C kuni +125 °C), soolapihustuse korrosioonikindlus (nt 48-tunnine või 96-tunnine ASTM B117 test), sissepääsu kaitseklassid (IP67 / IP68 süvendatud) ning löök- ja vibratsiooniparameetrid (MIL-STD-202 meetod 213 / 204).
Etapp 4: Vastuvõtu testimiskavad ja standardsete tööstusraamistikute kasutamine
Täielikult OEM RF-liides spetsifikatsioon peab kehtestama täidetava vastuvõtu testimise plaani (ATP), mis määratleb testimiseseadmed, kalibreerimisprotokollid, valimi suurused ja läbimise/läbimata piirväärtused enne tootmiselepingu andmist.
Kasutage olemasolevaid tööstuslikke spetsifikatsioonistandardeid baasviitena:
-
IEC 61169 seeria : Rahvusvahelised standardid üldiste nõuete, mõõtmete ning RF koaksiaalühendite mehaaniliste/elektriliste testimismeetodite kohta.
-
MIL-PRF-39012 : Üksikasjalikud spetsifikatsioonistandardid, mis käsitlevad kõrgelt usaldusväärsete sõjaliste koaksiaalühendite üldist konstruktsiooni, toimivusnõudeid ja kvalifikatsiooniprotseduure.
Kui teie partner on juhtiv rf-ühenduste tarnijatega nagu
Eeltootmiselise tehnilise kinnituse kontrollnimekiri
Enne lõpliku tootmisloa andmist oma valitud RF-ühendusseadmete tootjaga , veendu, et iga punkt selles tootmise eelnevas kontrollloendis oleks dokumenteeritud ja kokku lepitud:
-
Kas joonise versioon on lukustatud, unikaalselt numberdatud ja allkirjastatud nii ostja kui ka tarnija inseneriteamade poolt?
-
Kas liideste seeriad, sugu, polaarsus, ühendusmehhanism ja paigaldusviisid on täielikult ja üheselt määratletud?
-
Kas korpuste, väliste kontaktide ja sisemiste kontaktipinide plaatimistüübid ning miinimumpaksuste vahemikud on selgelt määratletud?
-
Kas mehaanilised mõõdud, PCB-pinnakontaktide solderimispaigad või kaablite ettevalmistuse puhastusgraafikud on kontrollitud vastavalt ühilduvate osadele?
-
Kas elektrilise vastuvõtu testimise plaan (sagedusala, maksimaalne VSWR, maksimaalne sisendkaotus ja proovide arv) on lukustatud?
-
Kas keskkonnakohasusnõuded (RoHS, REACH, IP-klassifikatsioon, soolapihustus) on toetatud materjalide sertifikaatide ja testiaruannetega?
-
Kas on kokku lepitud ametlik insenerimuudatuste tellimusprotsess (ECO), et vältida lubamata materjalide asendamist?
Tänu kontrollitud spetsifikatsioonikinnituse protsessile enne tööriistade valmistamist ja seeriatootmist saavad ostu- ja insenermeeskonnad vältida kalliste disainiiteratsioonide tekkimist, lihtsustada saabuvate toodete inspekteerimist ning tagada kõigi tarnitud ühikute kõrgelt usaldusväärse töökindluse.





